פּלאַסטיק פלאַש רינען טעסטינג טשעקס אַ דיפיינד קאַנטיינער אָדער פּעקל קעגן אַ מסכים ליקאַדזש קריטעריע. סעלעקטירן דעם אופֿן פֿאַר די פאַקטיש פלאַש, וואַלאַדייט די פּראָבע טנאָים און ייַנאָרדענונג, און באַשטעטיקן דיטעקשאַן און אָפּוואַרפן האַנדלינג. אַ ליידיק פלאַש פאָרן טוט נישט, דורך זיך, באַשטעטיקן די לעצט קאַפּ פּלאָמבע אָדער פאַרשפּרייטונג פאָרשטעלונג.
פיר דיסיזשאַנז איידער אַפּרוווינג דורכקוק
- דעפינירן צי די פּראָבע קאָווערס די ליידיק פלאַש אָדער די פארמאכט פּעקל.
- האַלטן די אַקסעפּטאַנס שיעור מיט זייַן פּראָבע טנאָים און וניץ.
- אַרויסרופן די סיסטעם מיט ינדיפּענדאַנטלי קעראַקטערייזד סאַמפּאַלז.
- באַשטעטיקן אַז דורכפאַל און אַנטעסטעד לאגלען קענען נישט אַרייַן די אנגענומען טייַך אַננאָוטיסט.
ווו איז רינען טעסטינג פּאַסיק אין דעם קלאַפּ מאָלדינג פּראָצעס?
אין אַ יקסטרוזשאַן קלאַפּ מאָלדינג פּראָצעס, די פלאַש איז געשאפן, קולד, באפרייט און פאַרטיק איידער עס ריטשאַז די מסכים דורכקוק פונט. קלייַבן דעם פונט אַרום די אַפּעריישאַנז וועראַפייד. א פּראָבע איידער טרימינג קענען נישט באַשטעטיקן אַז די פלאַש בלייבט אַנדאַמאַדזשד נאָך טרימינג. האַנדלינג נאָך דורכקוק פארדינט די זעלבע אָפּשאַצונג.
קלאַפּ מאָולדיד לאגלען און קאַנטיינערז: דעפינירן די דורכקוק גרענעץ
פֿאַר קלאַפּ מאָולדיד קאַנטיינערז, אַ ליידיק פלאַש פּרובירן סתימות די עפן מיט אַ פּרובירן ייַנאָרדענונג. די פאַקטיש קלאָוזשער קען נוצן אַ אַנדערש קאָנטאַקט ייבערפלאַך אָדער סילינג אָרדענונג. ידענטיפיצירן וואָס האַלדז פֿעיִקייטן די ייַנאָרדענונג יוואַליוייץ און וואָס עס בייפּאַסיז. די פלאַש צייכענונג, קלאָוזשער צייכענונג און ייַנאָרדענונג דזשיאַמאַטרי זאָל באַשרייַבן די זעלבע דורכקוק אַרבעט.
א פארמאכט פּעקל פּראָבע כולל די ספּעסיפיעד קלאָוזשער און פֿאַרזאַמלונג צושטאַנד. פאַרשפּרייטונג וואַלאַדיישאַן מוסיף זיין אייגענע לאָודינג און קאַנדישאַנינג רעקווירעמענץ. האַלטן די קאַנקלוזשאַנז באַזונדער: אַ רעזולטאַט באקומען אין איין גרענעץ זאָל נישט בישטיקע ווערן זאָגן פֿאַר אנדערן.
האַלטן ליקאַדזש, דימענשאַנז און שטאַרקייַט ווי באַזונדער באדערפענישן
א פלאַש קענען באַפרידיקן אַ ליקאַדזש קריטעריע בשעת פיילינג אַ דימענשאַנאַל אָדער שטאַרקייט פאָדערונג. קאָנווערסעלי, אַ באַפרידיקנדיק וואָג אָדער וואַנט מעזשערמאַנט טוט נישט פאַרלייגן אַ ליקאַדזש רעזולטאַט. ספּעציפיצירן די טשעקס פארלאנגט דורך די פּראָדוקט אלא ווי טרעאַטינג איין קיילע ווי אַ גאַנץ קוואַליטעט סיסטעם.
פֿאַר וואַנט פאַרשפּרייטונג, נוצן דיפּאַריזאָן פּראָגראַממינג און וואַנט-גרעב קאָנטראָל פירן. ווען די קלאָג קאַנסערנז פאָרמירונג, טרימינג אָדער די האַלדז זיך, האַלטן די דורכפאַל מוסטער פֿאַר אַ באַזונדער פּראָצעס ויספאָרשונג. דורכקוק יידענאַפייד אַ ניט-קאָנפאָרמינג ענטפער; דערגייונג זייַן סיבה ריקווייערז נאָך זאָגן.
פלאַש רינען טעסטינג מעטהאָדס: פאַרגלייַכן די אָפּציעס פֿאַר די פאַקטיש קאַנטיינער
פאַרגלייַכן מעטהאָדס קעגן דעם פּעקל און דורכפאַל אַז ענין, נישט אַ סענסיטיוויטי פיגור דיטאַטשט פון זייַן פּראָבע טנאָים. א נוציק פאַרגלייַך זאגט וואָס איז געחתמעט, ווו דרוק איז געמאסטן, ווי דער קאַנטיינער איז געשטיצט און וואָס חסרונות דער פּראָצעס מוזן ויסטיילן.
דרוק פאַרפוילן פֿאַר פּאַסיק ליידיק קאַנטיינער אַפּלאַקיישאַנז
דרוק-פאַרפוילן טעסטינג אַבזערווז דרוק ענדערונג נאָך אַ דיפיינד positive-דרוק צושטאַנד איז געגרינדעט. דער סאַפּלייער מוזן דערקלערן ווי די פּראָבע סעפּערייץ ליקאַדזש פון אנדערע ענדערונגען אין די פּראָבע אָרדענונג. פילונג, סטייבאַלאַזיישאַן און מעזשערמאַנט זענען בוילעט פּאַרץ פון די סיקוואַנס, אפילו ווען די קאָנטראָללער גיט זיי ווי איין פּראָגראַם.
ASTM E2930-26באשרייבט אַ דרוק-פאַרפוילן פיר ניצן געמאסטן דרוק, טעמפּעראַטור און צייט צו באַשטימען מאַסע אָנווער. זייַן ארויס פאַרנעם בפירוש יקסקלודז דיפאָרמאַבאַל כלים. אַז ריסטריקשאַן טוט נישט פעסטשטעלן אַז דרוק-באזירט דורכקוק איז אוממעגלעך פֿאַר אַ פלעקסאַבאַל פלאַש; עס מיטל אַז דער נאָרמאַל קענען ניט אויטאָמאַטיש זיין קליימד פֿאַר די אַפּלאַקיישאַן.
פֿאַר אַ דין אָדער פלעקסאַבאַל HDPE פלאַש, בעטן אַפּלאַקיישאַן-ספּעציפיש זאָגן פון די אויסגעקליבן דורכקוק סיסטעם. די ייַנאָרדענונג, פלאַש ענטפער און וואַלאַדייטאַד באַשלוס הערשן געהערן אין דעם זאָגן. דו זאלסט נישט אַריבערפירן אַ דרוק-צו-ליקאַדזש כעזשבן פון אַ אַנדערש קאַנטיינער אָן ריוויוינג זייַן אַסאַמפּשאַנז.
וואַקוום פאַרפוילן דאַרף אַ דיפיינד קאַמער און פּעקל אָרדענונג
ASTM F2338-24באשרייבט וואַקוום-פאַרפוילן דיטעקשאַן אין אַ יוואַקיאַווייטיד קאַמער מיט דעם פּעקל. גאַז אָדער פארע יסקייפּינג פון די פּעקל קאַנטריביוץ צו אַ דרוק העכערונג אין די קאַמער. דעם אָרדענונג איז אַנדערש פון פשוט עוואַקואַטינג די ין פון אַ עפענען פלאַש.
דער פארעפנטלעכט אופֿן קאָווערס עטלעכע פּעקל טייפּס, אָבער די רעפּאָרטעד סענסיטיוואַטיז קומען פֿון ספּעציפיצירט פּראָדוקט פּעקל שטודיום. די פיגיערז זענען נישט וניווערסאַל דיטעקשאַן לימאַץ פֿאַר אן אנדער HDPE פלאַש, קלאָוזשער אָדער ייַנאָרדענונג. אָפּשאַצן די פאַקטיש קאַנפיגיעריישאַן איידער סאַלעקטינג אַ שיעור.
| צוגאַנג | וואָס איז עוואַלואַטעד | וואָס דאַרף באַשטעטיקונג |
|---|---|---|
| positive-דרוק פאַרפוילן | דרוק ענטפער פון די געחתמעט פּרובירן באַנד איבער אַ דיפיינד מעהאַלעך | פלאַש דיפאָרמיישאַן, טעמפּעראַטור צושטאַנד, ייַנאָרדענונג סילינג און די וואַלאַדייטאַד באַשלוס הערשן |
| קאַמער וואַקוום פאַרפוילן | קאַמער דרוק ענטפער מיט די ספּעסאַפייד פּעקל ין | פּעקל צוגרייטונג, ייַנאָרדענונג / קאַמער אָרדענונג און דעמאַנסטרייטיד דיטעקשאַן פאָרשטעלונג |
| אָפפלינע אפשאצונג פֿאַרמאַכט פּעקל | די ספּעסיפיעד פלאַש-און-קלאָוזשער סיסטעם אונטער זייַן דיפיינד פּראָצעדור | קלאָוזשער אַפּלאַקיישאַן, קאַנדישאַנינג, לאָודינג און די פּינטלעך מסקנא די פּראָצעדור שטיצט |
אָפפלינע פּעקל טעסץ ענטפֿערן אַ אַנדערש קשיא
עטלעכע רעקווירעמענץ זייַנען פליסיק ליקאַדזש פון די פאַרטיק קאַנטיינער און קלאָוזשער סיסטעם אונטער פאַרשפּרייטונג טנאָים. למשל,ASTM D5094/D5094M-24ווענדט גראָב פליסיק ליקאַדזש פֿאַר ספּעסיפיעד טרעדיד אָדער לאַג-נוסח קלאָוזשערז אויף שטרענג און האַלב-שטרענג קאַנטיינערז אַרויף צו 4 ל. זייַן פאַרנעם אויך יידענאַפייד לימיטיישאַנז פֿאַר כאַזערדאַס-מאַטעריאַל אַריבערפירן.
ניצן אַזאַ אַ פּראָצעדור בלויז אין זייַן אָנווענדלעך פאַרנעם. עס איז נישט אַ פעליקייַט אָנליין פּרובירן רעצעפּט פֿאַר יעדער פלאַש אָדער אַ פאַרטרעטער פֿאַר אַלע אנדערע פאַרשפּרייטונג רעקווירעמענץ.
דעפינירן די פּראָבע לימאַץ איידער באַשטעטיקן דעם רעצעפּט
אָנהייבן מיט די דורכפאַל דער פּעקל מוזן אַנטקעגנשטעלנ זיך און די זאָגן פארלאנגט פֿאַר אַקסעפּטאַנס. דערנאָך שטימען ווי די דורכקוק סיסטעם וועט ידענטיפיצירן אַ אַנאַקסעפּטאַבאַל ענטפער. א סאַפּלייער ס קלענסטער אַדווערטייזד לאָך גרייס קען נישט דעפינירן די גאַנץ פאָדערונג אָן זיין פּעקל, פּרובירן אָרדענונג און אַפּערייטינג באדינגונגען.
האַלטן די געמאלדן קוואַנטיטי מיט זייַן באדינגונגען
א דרוק-קאַפּ שיעור און אַ וואָלומעטריק רינען קורס זענען פאַרשידענע רעפּאָרטעד קוואַנטאַטיז. רעקאָרד וואָס די קיילע אַקשלי מיטלען און די יקער פֿאַר קיין קאַנווערזשאַן. ופהיטן די וניץ, רעפֿערענץ טנאָים און מעזשערמאַנט מעהאַלעך מיט די שיעור. א נומער קאַפּיד פון אן אנדער רעצעפּט איז דערענדיקט אָן דעם קאָנטעקסט.
א געוויזן נול דאַרף אויך ינטערפּריטיישאַן אין די האַכלאָטע און באַשלוס הערשן פון די ינסטרומענט. עס זאָל ניט זיין רירייט ווי דערווייַז פון לעגאַמרע נול ליקאַדזש אונטער יעדער צושטאַנד. זאָגן די דיפיינד אַקסעפּטאַנס קריטעריאָן און ריטיין די רעזולטאַט וואָס איז פאקטיש באקומען.
| פעלד | דעפינירן עס פֿאַר די פאַקטיש אַפּלאַקיישאַן |
|---|---|
| פּראָדוקט אידענטיטעט | ריוויזשאַנז פון פלאַש און קלאָוזשער, סמאָלע מיינונג און באַטייַטיק דזשיאַמאַטרי אָדער וואָג קייט |
| דורכקוק גרענעץ | ליידיק פלאַש אָדער פֿאַרמאַכט פּעקל; עוואַלואַטעד ייבערפלאַך און ייַנאָרדענונג קאָנטאַקט |
| רעזולטאַט און שיעור | געמאסטן קוואַנטיטי, וניץ, אַקסעפּטאַנס הערשן און באַהאַנדלונג פון פאַרקריפּלט רעזולטאַטן |
| לאָודינג און טיימינג | דרוק / וואַקוום צושטאַנד, פּלאָמבירן אָדער יוואַקיאַוויישאַן בינע, סטייבאַלאַזיישאַן און מעזשערמאַנט מעהאַלעך |
| מוסטער צושטאַנד | טעמפּעראַטור צושטאַנד, צייט פון מאָלדינג און באַטייַטיק קאַנדישאַנינג אָדער האַנדלינג |
| עקוויפּמענט אידענטיטעט | טעסטער, פּרובירן קאָפּ, ייַנאָרדענונג, פּלאָמבע, פּראָגראַם רעוויזיע און רעפֿערענץ-טשעק סטאַטוס |
| וועראַפאַקיישאַן און באַזייַטיקונג | מוסטער שטעלן, טשעקס, ריטעסט הערשן, אָפּוואַרפן באַשטעטיקונג און מעלדונג פֿאַראַנטוואָרטלעכקייט |
באַשטימען די ייַנאָרדענונג גרענעץ איידער אַפּרוווינג די שיעור
פרעגן צי די סילינג קאָפּ קאָנטאַקט די שטריך וואָס איז וויכטיק אין דינסט. קוק צי זיין קאָנטאַקט קען דעקן אַ עפן וואָס די פּראָבע איז געמיינט צו אַנטדעקן. איבערבליק ווערייישאַן אין פלאַש הייך און האַלדז פּרעזענטירונג מיט די ייַנאָרדענונג סאַפּלייער אלא ווי קאַמפּאַנסייטינג פֿאַר נעבעך סיטינג דורך טשאַנגינג די רידזשעקשאַן שיעור.
די באוויליקט פּראָגראַם זאָל אַרומפאָרן מיט די וואָס ריכטן טיילן. א געראטעוועט רעצעפּט טוט נישט פעסטשטעלן אַז די ריכטיק פּלאָמבע אָדער האַלדז געצייַג איז אינסטאַלירן. מייַכל די פּראָגראַם, ייַנאָרדענונג און פּראָדוקט דעפֿיניציע ווי איין קאַנטראָולד סעטאַפּ.
פארוואס טאָן גוט לאגלען דורכפאַל בשעת דעפעקטיווע לאגלען פאָרן?
מיר רעקאָמענדירן פּראַזערווינג די זאָגן איידער טשאַנגינג אָדער די מאָלדינג רעצעפּט אָדער די רידזשעקשאַן שיעור. לאַבעל די פלאַש, רעקאָרדירן זייַן קאַוואַטי און פּראָבע-קאָפּ אידענטיטעט, און האַלטן די אָריגינעל רעזולטאַט. א דורכגעפאלענע לייענען הייבט אן אן אויספארשונג; עס קען נישט ידענטיפיצירן די פאָלטי קאָמפּאָנענט.
אָפּהיטן די טשיינדזשאָוווער זאָגן
פֿאַר אַ רידזשעקשאַן ספּייק נאָך אַ פלאַש טשאַנגאָוווער, קאָנטראָלירן די פּרובירן אָרדענונג איידער איר מאַכן אַ פּראָצעס קערעקשאַן. באַשטעטיקן די אויסגעקליבן פּראָגראַם, האַלדז מכשירים, פּלאָמבע צושטאַנד און פלאַש פּרעזענטירונג קעגן די באוויליקט סעטאַפּ. דערנאָך פאַרגלייַכן ינדיפּענדאַנטלי קעראַקטערייזד פּאַסיק און דעפעקטיווע סאַמפּאַלז אונטער דער זעלביקער דורכקוק טנאָים.
דער פאַרגלייַך דאַרף אַ דיפיינד מוסטער טעמפּעראַטור און צייט פון מאָלדינג צו טעסטינג. דרוק ענדערונג קענען ניט זיין ינטערפּראַטאַד ינדיפּענדאַנטלי פון די מאָדעל און טנאָים הינטער די מעזשערמאַנט. א וואַרעם פלאַש טעסטעד גלייך נאָך טרימינג זאָל ניט זיין פאַרגלייַכן קאַזשוואַלי מיט אַ רעפֿערענץ וואָס איז קולד בייַ די מאַשין. האַלטן די באדינגונגען אין די רעקאָרד.
באַזונדער אַ ייַנאָרדענונג דערגייונג פון אַ פּראָצעס דערגייונג
אויב די זאָגן ווייזט צו די ייַנאָרדענונג, אַדרעס דעם דערגייונג אלא ווי פאַרגיטיקן מיט אַ לוסער שיעור. אויב דער טעסטער פּערפאָרמז ריכטיק מיט וועראַפייד סאַמפּאַלז, שפּור די פארווארפן קאַנטיינערז צוריק צו זייער מאָלדינג, טרימינג און האַנדלינג רעקאָרדס. טוישן בלויז אַ אָטערייזד בייַטעוודיק אַז די זאָגן שטיצט, און איבערחזרן די באַטייַטיק טשעקס.
א מוסטער לימיטעד צו איין פּראָבע קאָפּ גיט די ויספאָרשונג אַ נוציק סטאַרטינג פונט. אַזוי אויך אַ מוסטער פֿאַרבונדן מיט איין פורעם קאַוואַטי. ניט יסטאַבלישיז די סיבה אַליין. פלאַש רוטינג קען פאַרבינדן אַ באַזונדער קאַוואַטי מיט אַ באַזונדער קאָפּ; ופהיטן ביידע אידענטיטעט איידער איר באַשליסן וואָס זייַט פון די צובינד צו סטרויערן.
מיר אויך רעקאָמענדירן סעפּערייטינג דיטעקשאַן פון רידזשעקשאַן וועראַפאַקיישאַן. א ריכטיק דורכפאַל סיגנאַל איז ניט גענוגיק אויב די אומרעכט פלאַש איז אַוועקגענומען אָדער אַ פארווארפן פלאַש קערט צו די אנגענומען טייַך. אַרייַננעמען טראַקינג, פיזיש באַזייַטיקונג און שולד אָפּזוך אין די וועראַפאַקיישאַן פּלאַן. האַלטן די ריווייזד סעטאַפּ און רעזולטאַטן צוזאַמען אַזוי אן אנדער יבעררוק קענען איבערחזרן די טשעקס.
ניצן אָטערייזד אַקסעס און אפגעזונדערטקייט פּראָוסידזשערז פֿאַר סערוויסינג.OSHA ס כאַזערדאַס ענערגיע גיידאַנסווענדט אומגעריכט סטאַרטאַפּ און סטאָרד ענערגיע מעלדונג. אַן דורכקוק פּראָבלעם קען נישט באַרעכטיקן זיך צו אַריבערפירן ויסריכט אָדער ימפּראַווייזינג אַקסעס צו פּרעשערייזד קאַמפּאָונאַנץ.
וואַלאַדייט דיטעקשאַן מיט באַוווסט-גוט און באקאנט-כיסאָרן סאַמפּאַלז
דער דערוואַרט רעזולטאַט מוזן קומען פון זאָגן פרייַ פון די פּראָבע וואָס איז עוואַלואַטעד. אַנדערש, רופן אַ פלאַש "גוט" ווייַל דער זעלביקער טעסטער דורכגעגאנגען עס קריייץ אַ קייַלעכיק טשעק. געבן יעדער וועראַפאַקיישאַן מוסטער אַן אידענטיטעט און רעקאָרדירן ווי זיין פּאַסיק אָדער דעפעקטיווע צושטאַנד איז געגרינדעט.
ASTM F2338-24יללוסטרירט דעם פּרינציפּ פֿאַר זיין וואַקוום-פאַרפוילן אופֿן: אַקסעפּטאַנס קרייטיריאַ פאַרגלייַכן באַסעלינע מעזשערמאַנץ פון ניט-ליקינג פּאַקאַדזשאַז מיט ליקינג פּאַקאַדזשאַז און סימיאַלייטיד ליקס באַקענענ מיט אַ קאַלאַברייטיד לויפן מעטער. א רעפֿערענץ טשעק און אַ פּעקל אַרויסרופן ביישטייערן פאַרשידענע זאָגן; מען זאָל ניט שטילערהייט פאַרבייטן דעם אַנדערן.
| מוסטער אָדער טשעק | פרייַ יקער | וואָס צו רעקאָרדירן |
|---|---|---|
| פּאַסיק קאַנטיינער | געגרינדעט קעגן די מסכים פּראָדוקט און רעפֿערענץ פּראָצעדור | מוסטער שייַן, צושטאַנד, פּרעזאַנטיישאַנז, רעזולטאַטן און קיין פאַלש רידזשעקשאַן |
| באַטייַטיק גשמיות כיסאָרן | דעפעקט אידענטיטעט, אָרט און כאַראַקטעריזיישאַן דאַקיומענטאַד | דערוואַרט דורכפאַל, פאַקטיש באַשלוס, קאָפּ אידענטיטעט און אָפּוואַרפן באַשטעטיקונג |
| נאָענט-לימיט פאַל | קעראַקטערייזד קאָרעוו צו די מסכים באַשלוס קריטעריאָן | ווערייישאַן, באַשלוס קאָנסיסטענסי און פארלאנגט נאָכפאָלגן |
| ינסטרומענט דערמאָנען | אָנווענדלעך רעפֿערענץ אידענטיטעט און וועראַפאַקיישאַן סטאַטוס | ינסטרומענט ענטפער און רעזולטאַט אונטער זייַן פּריסקרייבד טשעק |
ציילן פּרעזאַנטיישאַנז ווי געזונט ווי גשמיות סאַמפּאַלז
ריפּיטיד פּרעזאַנטיישאַנז פון איין מוסטער העלפֿן צו ונטערזוכן ריפּיטאַביליטי, אָבער זיי זענען נישט נאָך פרייַ לאגלען. רעקאָרדירן די נומער פון סאַמפּאַלז און די נומער פון פּרעזאַנטיישאַנז סעפּעראַטלי. אַרייַננעמען די באַטייַטיק פּראָבע קעפ, פֿאָרמאַטירונגען און נאָרמאַל פּראָדוקציע טנאָים אין די מסכים פּלאַן.
האַלטן פאַלש אַקסעפּטאַנס און פאַלש רידזשעקשאַן בוילעט. א דעפעקטיווע אַרויסרופן מוסטער אנגענומען דורך די סיסטעם איז אַ אַנדערש דערגייונג פון אַ פּאַסיק מוסטער פארווארפן דורך עס. באריכט יעדער קעגן די צונעמען אַרויסרופן גרופּע. צי ניט פאַרבינדן זיי מיט די געוויינטלעך פּראָדוקציע אָפּוואַרפן קורס און רופן די גאַנץ דורכקוק אַקיעראַסי.
שטעלן די רעטעסט הערשן איידער אַ דורכפאַל רעזולטאַט אַקערז
דעפינירן ווער קענען אָטערייז ריטעסטינג, וואָס פּראָצעדור אַפּלייז און וואָס כאַפּאַנז צו דער אָריגינעל רעזולטאַט. ריפּיטינג אַ פּראָבע ביז אַ פאָרן איז נישט אַ מעלדונג הערשן. אַ אַנריזאַלווד דורכפאַל דאַרף קאַנטראָולד באַזייַטיקונג, אַרייַנגערעכנט די אַפעקטאַד פּראָדוקציע קייט ווו די קוואַליטעט פּלאַן ריקווייערז עס.
א אַרויסרופן שטעלן מיט קיין באמערקט מיסאַז בלייבט אַ רעזולטאַט פֿאַר דעם גאַנג און די באדינגונגען. פארבליבן וועראַפאַקיישאַן, מוסטער צושטאַנד און באַטייַטיק ענדערונגען צו פיקסטשערז אָדער מגילה נאָך געהערן אין די דורכקוק פּלאַן.
קלייַבן אַן ינלינע פלאַש רינען טעסטינג סיסטעם פֿאַר די פּראָדוקציע שורה
דער בעסטער פּאַסיק איז די סיסטעם וואָס טרעפן די פאַקטיש דורכקוק פאָדערונג אין די פארלאנגט ינקאַמינג קורס און האַנדלינג צושטאַנד. אָנהייבן מיט די פלאַש, דעמאָלט אַססעסס פּרובירן שטעלעס און אַריבערפירן. א שנעל קאָנטראָללער קען נישט פאַרגיטיקן פֿאַר אַ ייַנאָרדענונג וואָס סיץ סתירה אָדער אַ אָפּוואַרפן מעקאַניזאַם וואָס פארלירט פּראָדוקט אידענטיטעט.
ציילן די גאַנץ פּראָבע סיקוואַנס
אַרייַננעמען לאָודינג, סילינג, פילונג אָדער יוואַקיאַוויישאַן, סטייבאַלאַזיישאַן, מעזשערמאַנט, מעלדונג און אַנלאָודינג. ידענטיפיצירן וואָס געשעענישן קענען אָוווערלאַפּ און וואָס טיילן אַ מיטל. א ציטירטן מעזשערמאַנט מעהאַלעך אַליין איז נישט די גאַנץ ציקל צייט פון די סטאַנציע. דיאָטאַמאַטיק פּראָדוקציע שורה קאַנפיגיעריישאַן פירערקאַנעקץ די טשעקס מיט טרימינג, אַריבערפירן און פּאַקינג.
פּלאַנירונג בייַשפּיל: אַן אַכט-סעקונדן טעסטער אויף אַ 600 פלאַש / שעה שורה
יבערנעמען אַ 1 ל הדפּע פלאַש שורה דיליווערז 600 קאַנטיינערז פּער שעה צו דורכקוק. אויך יבערנעמען אַז אַ איין פּראָבע שטעלע דאַרף אַכט סעקונדעס פֿאַר זיין גאַנץ סיקוואַנס, אַרייַנגערעכנט לאָודינג און אַנלאָודינג.
טעאָרעטיש קאַפּאַציטעט פון איין שטעלע = 3,600 s / ה ÷ 8 s / פלאַש = 450 לאגלען / ה
די אָנגענומען סטאַנציע איז קורץ מיט 150 לאגלען פּער שעה, אפילו איידער ינטעראַפּשאַנז. א באַפער קענען אַרייַנציען אַ צייַטווייַליק סערדזש; עס קען נישט עלימינירן דעם סוסטאַינעד מיסמאַטש.
אויב צוויי פרייַ שטעלעס פאַרענדיקן די זעלבע אַכט-רגע סיקוואַנס אין פּאַראַלעל, אָן שערד האַנדלינג אָדער פּנעוומאַטיש באַטאַלנעק, זייער קאַמביינד טעאָרעטיש קאַפּאַציטעט ווערט 900 לאגלען פּער שעה. דער כעזשבן שטיצט עוואַלואַטינג אַ פּאַראַלעל אָרדענונג בשעת ריטיינינג די דורכקוק טנאָים. עס טוט נישט פעסטשטעלן פאַקטיש אנגענומען רעזולטאַט.
אַפּרווו די אויסגעקליבן אָרדענונג בלויז נאָך די אינסטאַלירן סיסטעם דעמאַנסטרייץ די פארלאנגט דיסקרימינאַציע, אַריבערפירן און אָפּוואַרפן האַנדלינג מיט די פאַקטיש קאַנטיינערז. די פיגיערז אויבן זענען פּלאַנירונג אַסאַמפּשאַנז, נישט אַ רעזולטאַט פון Kinggle פּראָדוקציע.
באַשטעטיקן די גשמיות מאַרשרוט פון יעדער רעזולטאַט
א דורכפאַל אָנווייַז דאַרף זיין פארבונדן מיט די ריכטיק פלאַש ביז די באַזייַטיקונג איז גאַנץ. דעפינירן פּראָדוקט טראַקינג, אָפּוואַרפן אַקטואַטיאָן און באַשטעטיקונג. אַן אַנטעסטעד פלאַש אָדער אַ פאַרקריפּלט רעזולטאַט דאַרף זיין אייגענע קאַנטראָולד מאַרשרוט; ניט זאָל ווערן אַ פאָרן נאָר ווייַל די קאַנווייער האלט פליסנדיק.
אַרויסרופן די ספּעסיפיעד ענטפער צו פעלנדיק לאגלען, ניט אַנדערש סיטינג, צושטעלן דיסטערבאַנסיז, אָפּוואַרפן חסרונות, אַ פול אָפּוואַרפן בין און שורה סטאַפּס. שטימען ווי אַפעקטאַד פּראָדוקט איז יידענאַפייד און קאַנטיינד. שולד אָפּזוך מוזן ופהיטן די דיסטינגקשאַן צווישן אנגענומען, פארווארפן און אַנריזאַלווד לאגלען.
ניצן דורכקוק רעקאָרדס פֿאַר בלאָו מאָלדינג קוואַליטעט קאָנטראָל
פאַרבינדן רעזולטאַטן צו צייט, פלאַש פֿאָרמאַט, קאַוואַטי, פּרובירן קאָפּ און רעצעפּט רעוויזיע ווו די סיסטעם שטיצט די פעלדער. לייג מאַטעריאַל-פּלאַץ און באַטייַטיק פּראָצעס רעקאָרדס ווען ינוועסטאַגייטינג אַ ענדערונג. דאָס מאכט דורכקוק נוציק צו בלאָזן מאָלדינג פּראָצעס קאָנטראָל אָן טרעאַטינג אַ רעזולטאַט מוסטער ווי אַ דיאַגנאָסיס.
אויך דורכקוקן די האַנדלינג וועג פֿאַר שעדיקן באַקענענ דורך גוידעס, אַריבערפירן אָדער רידזשעקשאַן. ינלינע פּאַקקאַגינג דורכקוק קענען פאַרשטעלן פֿאַר אַ דיפיינד דורכפאַל; רידוסינג די פאָרמירונג פון דעם דורכפאַל ריקווייערז קערעקשאַן און וועראַפאַקיישאַן אַפּסטרים. האַלטן דיטעקשאַן פאָרשטעלונג און דעפעקט-רעדוקציע קליימז ווי באַזונדער רעזולטאַטן.
ספּעציפיצירן און אָננעמען די רינען-טעסטינג פאַרנעם מיט די מאָלדינג שורה
א בקשה פֿאַר "אָטאַמאַטיק רינען טעסטינג" לאָזן די הויפּט אַקסעפּטאַנס דיסיזשאַנז אַנריזאַלווד. געבן סאַפּלייערז די זעלבע פלאַש דעפֿיניציע, דורכקוק גרענעץ, מוסטער צושטאַנד און פארלאנגט רעזולטאַט. אַרייַננעמען די פּראָדוקט מישן און טשיינדזשאָוווערז אַזוי דער פאָרשלאָג קאָווערס נאָרמאַל פּראָדוקציע אלא ווי איין אַנינעראַפּטיד דעמאַנסטריישאַן.
| קוינע אַרייַנשרייַב | סאַפּלייער ענטפער צו באַקומען |
|---|---|
| פלאַש, האַלדז און קלאָוזשער דראַווינגס; מאַטעריאַל און פּראָדוקט קייט | דורכקוק גרענעץ, ייַנאָרדענונג אָרדענונג און פארלאנגט טוישן טיילן |
| דיפיינד דורכפאַל, סאַמפּאַלז און אַקסעפּטאַנס פאָדערונג | פּראָפּאָסעד אופֿן, באַשלוס הערשן און אַפּלאַקיישאַן-וועראַפאַקיישאַן פּלאַן |
| ינקאַמינג קורס, ספּייסינג, אָריענטירונג און קאַנטיינער צושטאַנד | גאַנץ ציקל יקער, אַריבערפירן אָרדענונג און געשטיצט אַפּערייטינג באדינגונגען |
| אָפּוואַרפן, פאַרקריפּלט-רעזולטאַט און אָפּזוך באדערפענישן | ריספּאַנסאַבילאַטיז פון טראַקינג, באַשטעטיקונג, קאַנטיינמאַנט און צובינד |
| רעקאָרדירן, טשיינדזשאָוווער און מעלדונג רעקווירעמענץ | פּראָגראַם קאָנטראָל, ריטיינד רעזולטאַטן, אַקסעפּטאַנס זאָגן און כאַנדאָוווער פאַרנעם |
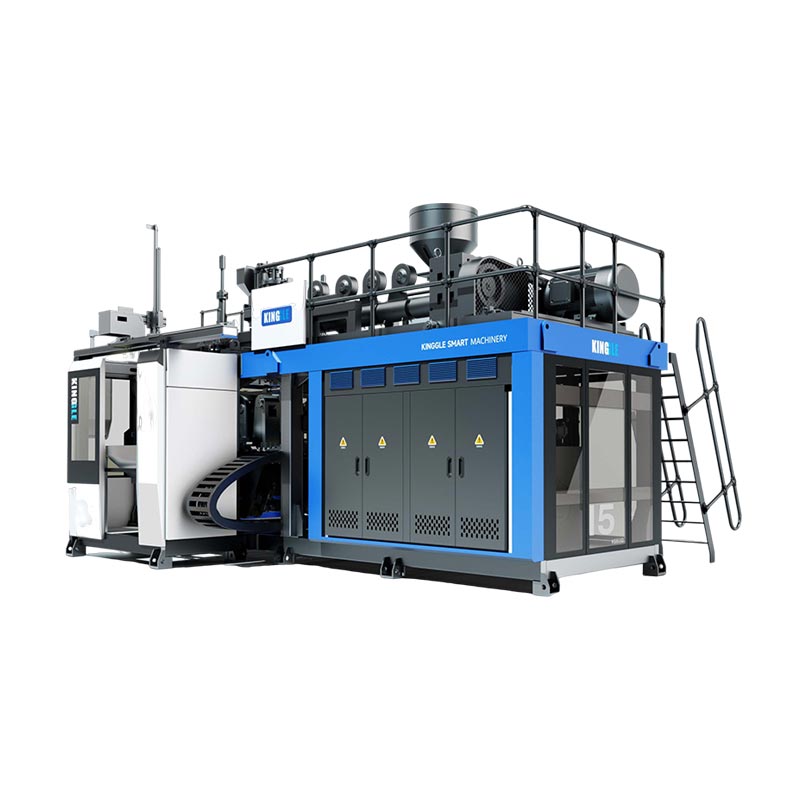
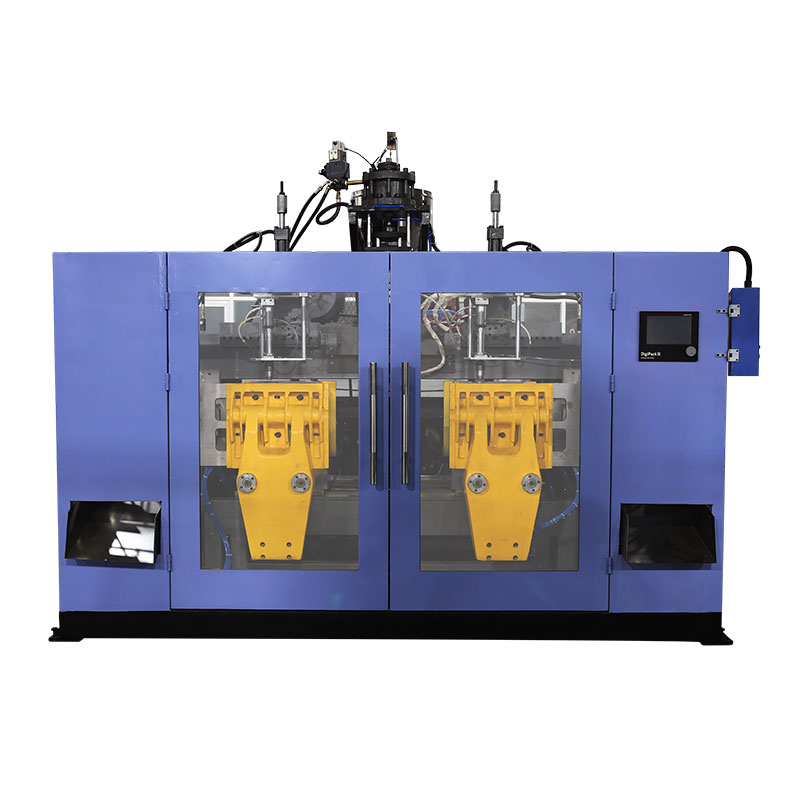
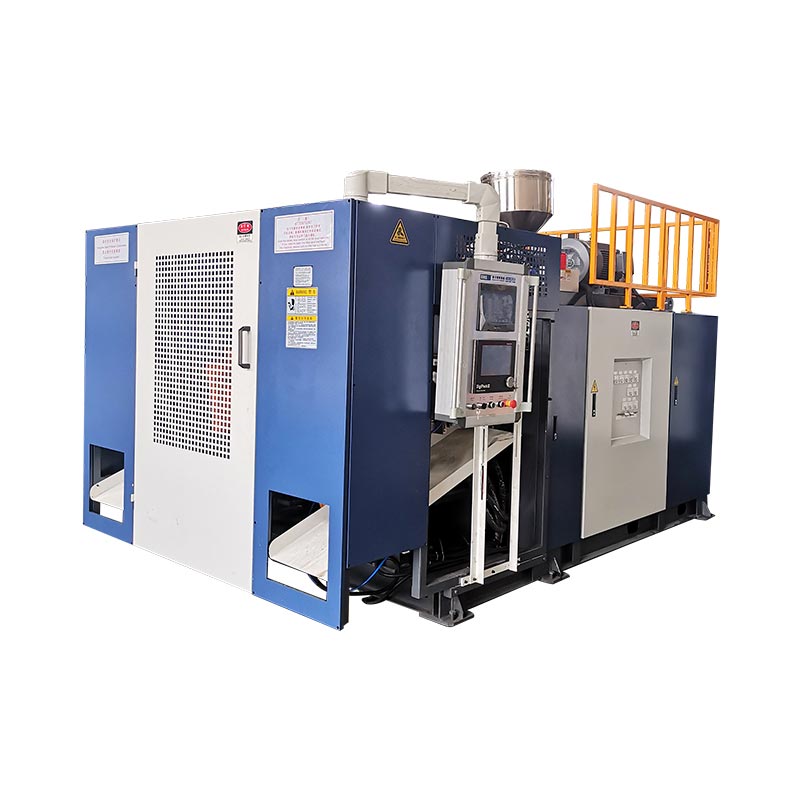
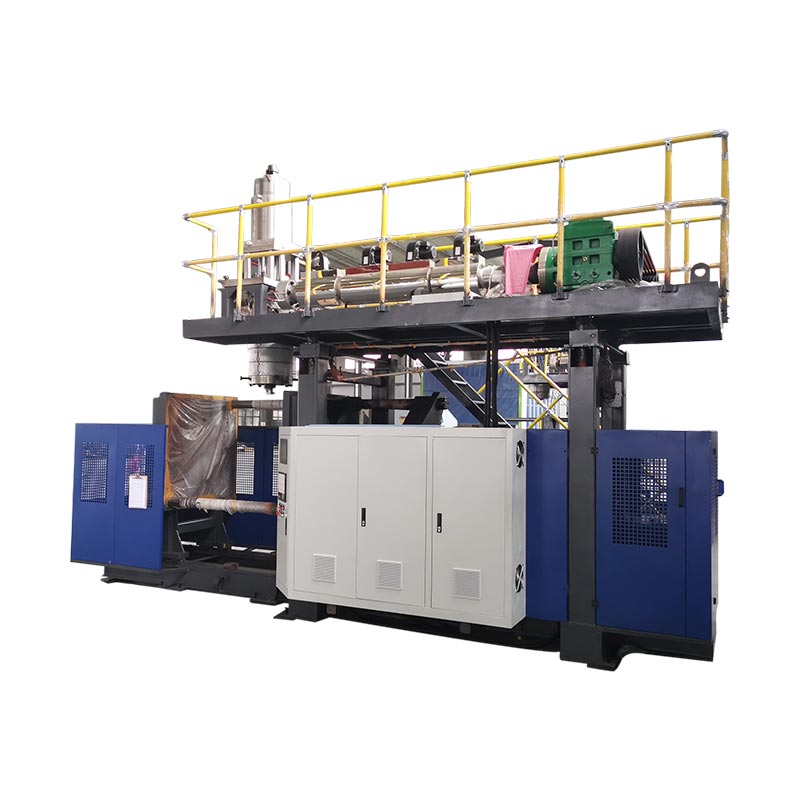
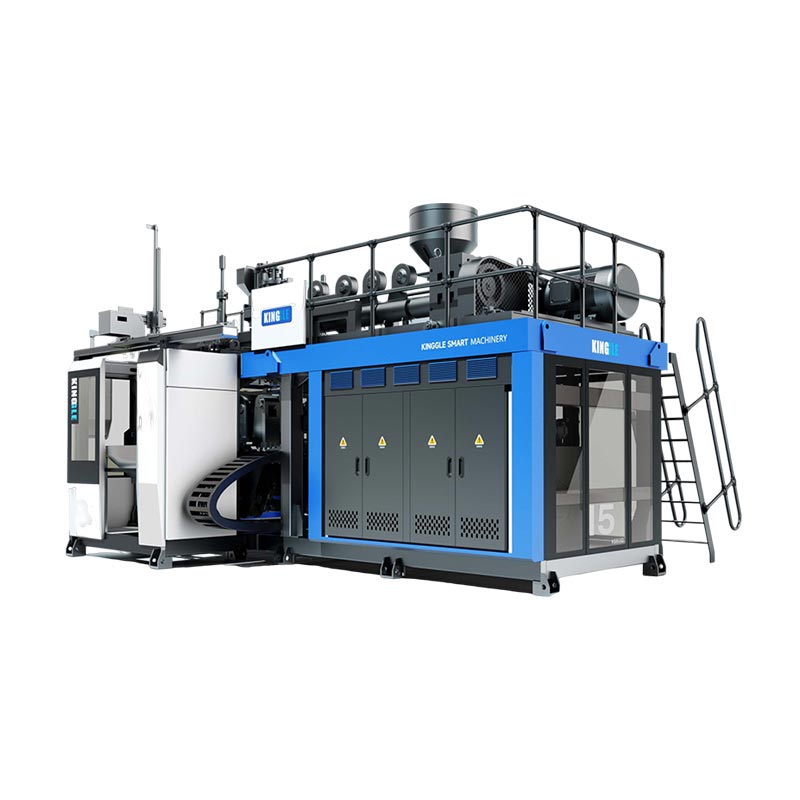
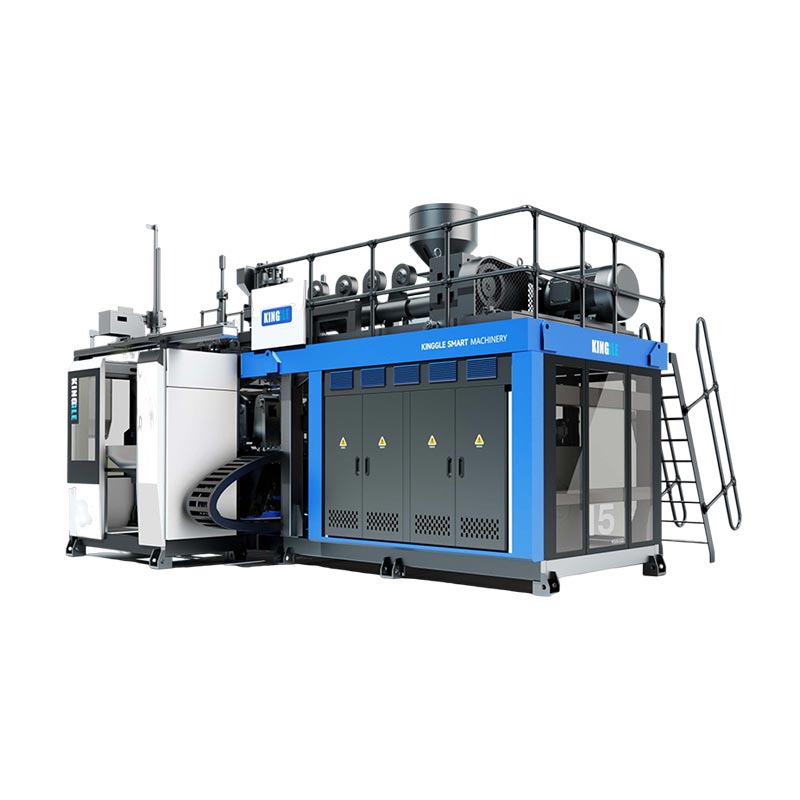
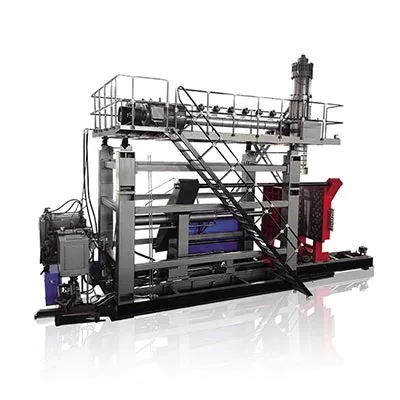
צוויי קינגגאַל פלאַש-מאַשין באַווייַזן
דיקגב5ל איין-סטאַנציע פּלאַטפאָרמעאוןקגב5ד טאָפּל-סטאַנציע פּלאַטפאָרמעזענען ארויס 5 ל מאַשין באַווייַזן. זיי צושטעלן ביישפילן פון פאָרמינג-פּלאַטפאָרמע פֿאַר אַ פלאַש פּרויעקט. די דורכקוק סיסטעם נאָך דאַרף סעלעקציע קעגן די פאַקטיש פלאַש, פורעם אויסלייג, אָפּזאָגן מוסטער און פּרובירן פאָדערונג.

ספּעציפיצירן די צובינד, נישט אַן אנגענומען אַקסעסערי
ידענטיפיצירן וואָס פּאַרטיי סאַפּלייז די דורכקוק מאָדולע, פיקסטשערז, אַריבערפירן, קאָנטראָלס ינטאַגריישאַן און אָפּוואַרפן ויסריכט.
האַלטן די פארעפנטלעכט פאָרמינג ספּעסאַפאַקיישאַנז פון יעדער מאַשין באַזונדער פון די מסכים דורכקוק טנאָים. א קלאַפּ דרוק אין די מאָלדינג באַשרייַבונג איז נישט אַ פלאַש רינען-פּרובירן דרוק.
פֿאַר די ברייטערער פאָרמינג פאָדערונג, נוצן דיHDPE פלאַש-מאַשין סעלעקציע פירער.
אָננעמען די קיילע, די אַפּלאַקיישאַן און די שורה
די אַקסעפּטאַנס רעקאָרד זאָל ויסטיילן רעפֿערענץ טשעקס, פאַקטיש-קאַנטאַ דיסקרימינאַציע און די גאַנץ אָפּוואַרפן סיקוואַנס. אַרייַננעמען נאָרמאַל פֿאָרמאַטירונגען און מסכים יבעררייַס אָדער אָפּזוך טשעקס. שטאַט קוואַנטאַטיז, טנאָים, פייליערז און קערעקטיוו אַקשאַנז אלא ווי רילייינג אויף אַ ווידעא פון עטלעכע גייט פארביי לאגלען.
פירן די פּראָדוקט, ייַנאָרדענונג און פּראָגראַם ריוויזשאַנז אין די כאַנדאָוווער רעקאָרד. ידענטיפיצירן ווער אַפּרוווז מעלדונג נאָך אַ באַטייַטיק ענדערונג. דיפאַבריק אַקסעפּטאַנס פּרובירן פירןקאָווערס די ברייט מאַשין אַסעסמאַנט; האַלטן די דורכקוק-ספּעציפיש זאָגן אַטאַטשט צו דעם פּרויעקט רעקאָרד.
אָפט געשטעלטע פֿראגן וועגן פלאַש רינען טעסטינג
טוט אַ ליידיק פלאַש ליק פּראָבע באַשטעטיקן די לעצט היטל פּלאָמבע?
נישט אַליין. די פּראָבע ייַנאָרדענונג קען קאָנטאַקט אַ אַנדערש ייבערפלאַך ווי די פאַקטיש קלאָוזשער. באַשטעטיקן די ינספּעקטיד פֿעיִקייטן, און ספּעציפיצירן קיין נאָך פֿאַרמאַכט-פּעקל אפשאצונג פארלאנגט דורך די פלאַש און קלאָוזשער פּלאַן. האַלטן קלאָוזשער אידענטיטעט און אַפּלאַקיישאַן טנאָים מיט דעם רעזולטאַט.
איז דרוק פאַרפוילן פּאַסיק פֿאַר יעדער HDPE פלאַש?
קיין אופֿן זאָל זיין אויסגעקליבן פון די סמאָלע נאָמען אַליין. פלאַש דזשיאַמאַטרי, דיפאָרמיישאַן, טעמפּעראַטור, ייַנאָרדענונג און די פארלאנגט דורכפאַל דיסקרימינאַציע ענין. בעטן וועראַפאַקיישאַן פֿאַר די פאַקטיש קאַנטיינער. דו זאלסט נישט יבערנעמען אַז אַ דרוק-פאַרפוילן נאָרמאַל קאַווערינג ניט-דיפאָרמאַבאַל כלים יסטאַבלישיז העסקעם פֿאַר אַ פלעקסאַבאַל פלאַש.
קענען אַ אַפּאַראַט אָדער CT יבערקוקן פאַרבייַטן די ספּעסיפיעד רינען פּרובירן?
דימענשאַנאַל און ימאַגינג זאָגן קענען שטיצן כיסאָרן אַנאַליסיס, אָבער עס זאָל נישט זיין רילאַבעלד ווי אַ פאַנגקשאַנאַל ליקאַדזש רעזולטאַט. האַלטן די ספּעסיפיעד רינען פּרובירן סייַדן אַן אנדער ברירה איז געוויזן צו טרעפן די זעלבע אַקסעפּטאַנס פאָדערונג און באוויליקט דורך די אָנווענדלעך קוואַליטעט פּראָצעדור.
קענען אַ פארווארפן פלאַש זיין ריטעסטעד?
בלויז אונטער די מסכים באַזייַטיקונג פּראָצעדור. ופהיטן דער ערשטער רעזולטאַט, ידענטיפיצירן די סיבה און טנאָים פֿאַר ריטעסטינג, און האַלטן די דערלויבעניש און רעזולטאַט. א שפּעטער דורכפאָר זאָל נישט בישטיקע מעקן אַ פריער דורכפאַל אָדער לאָזן ריפּיטיד טעסטינג ביז אַ בילכער רעזולטאַט איז ארויס.
איז רינען טעסטינג אַרייַנגערעכנט מיט יעדער אָטאַמאַטיק קלאַפּ מאָלדינג מאַשין?
ניין אַ אָטאַמאַטיק מאָלדינג ציקל טוט נישט דעפינירן די דאַונסטרים דורכקוק פאַרנעם. די טעכניש פאָרשלאָג זאָל ידענטיפיצירן די טעסטער, פיקסטשערז, אַריבערפירן, אָפּוואַרפן ויסריכט, קאָנטראָל ינטערפייסיז און אַקסעפּטאַנס אַרבעט. באַשטעטיקן די ייטאַמז פֿאַר די אָרדערד סיסטעם אלא ווי צו אָפּשאַצן זיי פון די וואָרט "אָטאַמאַטיק."
דיסקוטירן די מאָלדינג און דורכקוק פאַרנעם צוזאַמען
שיקן די פלאַש צייכענונג, מאַטעריאַל, קלאָוזשער פאָדערונג, ציל ינקאַמינג קורס און די דורכפאַל די דורכקוק מוזן ידענטיפיצירן. לייג רעפּריזענאַטיוו סאַמפּאַלז און קראַנט פּראָבע רעקאָרדס ווען בנימצא, אַזוי די דיסקוסיע פון ויסריכט סטאַרץ מיט אַ דיפיינד פּראָדוקציע פאָדערונג.
דיסקוטירן די פאָדערונג פֿאַר פּראָדוקציע און דורכקוקנינגבאָ קינגגאַל מאַשינערי קאָו, לטד ·פירמע אינפֿאָרמאַציע