א קלאַפּ שטיפט דיליווערז לופט אין די פּאַריזאָן און, אין עטלעכע יקסטרוזשאַן קלאַפּ מאָלדינג דיזיינז, העלפּס קאַלאַברייט אָדער ענדיקן דעם קאַנטיינער האַלדז. דיאַגנאָזירן האַלדז חסרונות דורך לאָוקייטינג די דורכפאַל, קאָנטראָלירן די גאַנץ מכשירים און קלאָוזשער סיסטעם, און באַשטעטיקן די קערעקשאַן קעגן די פּראָדוקט רעקווירעמענץ.
איידער טשאַנגינג די קלאַפּ שטיפט
- ידענטיפיצירן ווו די האַלדז ערשטער איז דאַמידזשד אָדער אויס פון ספּעסיפיקאַטיאָן.
- האַלטן סאַמפּאַלז טרייסאַבאַל צו די סטאַנציע, קאַוואַטי און מכשירים רעוויזיע.
- באַזונדער אַליינמאַנט און טראָגן פון לופט עקספּרעס, טיימינג און קאָאָלינג פֿראגן.
- באַשטעטיקן די רעזולטאַט מיט די ספּעסיפיעד פלאַש, קלאָוזשער און פּרובירן טנאָים.
וואָס טוט אַ קלאַפּ שטיפט אין יקסטרוזשאַן קלאַפּ מאָלדינג?
דער קלאַפּ שטיפט געהערט צו די בלאָוינג אָרדענונג. עס סאַפּלייז די לופט וואָס יקספּאַנדז אַ קאַפּטשערד פּאַריזאָן קעגן די פורעם. אויף סיסטעמען דיזיינד פֿאַר אַ קאַלאַברייטיד ענדיקן, די קלאַפּ-שפּילקע פֿאַרזאַמלונג אויך אַרבעט מיט די האַלדז טולינג. א קאַטינג רינג, קאָאָלינג דורכפאָר אָדער אנדערע פינישינג שטריך דעפּענדס אויף די פאַקטיש פּלאַן; דער נאָמען אַליין קען נישט ידענטיפיצירן די סאַפּלייד פאַנגקשאַנז.
עאַסטמאַן באשרייבט בלאָו-שפּילקע מעטהאָדס פֿאַר פאָדעם-ענדיקן קאַלאַבריישאַן און טרימינג אין זייַןיקסטרוזשאַן קלאַפּ מאָלדינג פירער פֿאַר קאָופּאַליאַסטערז. דאָס איז אַ נוציק ביישפּיל פון די טאָאָלינג שייכות. זייַן סמאָלע-ספּעציפיש סעטאַפּ וואַלועס זאָל בלייַבן מיט די מאַטעריאַלס און ויסריכט עריינדזשמאַנץ דיסקרייבד אין דעם פירער.
ידענטיפיצירן די שטריך איידער אַסיינינג די סיבה
א פלאַש ענדיקן כולל פֿעיִקייטן מיט פאַרשידענע דזשאָבס. די האַלדז נודניק, פונדרויסנדיק פאָדעם און סילינג קאָנטאַקט געגנט דאַרפֿן זייער אייגן צייכענונג באַווייַזן. די קלאָוזשער קען פּלאָמבע קעגן אַ לייַנער אָדער אן אנדער דיזיינד קאָנטאַקט ייבערפלאַך. רעקאָרדירן די פאַקטיש סילינג אָרדענונג איידער דיסקרייבינג אַ צייכן ווי די גרונט פון אַ רינען.
די פונדרויסנדיק ענדיקן קומט פון די גאַנץ טולינג און פאָרמינג סיקוואַנס. אַסיינינג אַלע פון עס צו די קלאַפּ שטיפט סקיפּס די מייטינג מכשירים. א דימענשאַנאַל קלאָג זאָל דעריבער ידענטיפיצירן די שטריך, די מעזשערמאַנט אופֿן און די מכשירים וואָס השפּעה עס.
א שטאַרבן שטיפט און אַ IBM האַרץ רוט זענען פאַרשידענע באַווייַזן
די שטאַרבן שטיפט אָדער מאַנדרעל געהערט צו די צעשמעלצן-פאָרמינג טולינג בייַ די שטאַרבן קאָפּ. קאַנפיוזינג דעם קאָמפּאָנענט מיט די קלאַפּ שטיפט קענען פירן אַ וישאַלט בעטן צו די אומרעכט פֿאַרזאַמלונג. ניצן די טייל צייכענונג און פֿאַרזאַמלונג לעגיטימאַציע אלא ווי אַ וואַרשטאַט ניקקנאַמע.
ינדזשעקשאַן קלאַפּ מאָלדינג ניצט אַ אַנדערש פּרעפאָרם-און-האַרץ אָרדענונג. דער פירער אַדרעסז יקסטרוזשאַן קלאַפּ מאָלדינג האַלדז טשעקס. פֿאַר פורעם פֿעיִקייטן ווייַטער פון די האַלדז, דייקסטרוזשאַן קלאַפּ פורעם פּלאַן פירןדערקלערט די מער שייכות צווישן פאָרמינג, קאָאָלינג און ווענטינג.
געפינען די האַלדז כיסאָרן איידער טשאַנגינג די קלאַפּ שטיפט
ופהיטן אַ ניט אַנדערש פלאַש איידער אַדזשאַסטינג דעם רעצעפּט. צייכן די כיסאָרן און זייַן אָריענטירונג. ידענטיפיצירן די סטאַנציע און קאַוואַטי, און ריטיין אַ פאַרגלייַכלעך פּאַסיק מוסטער. א באריכט וואס זאגט נאר "האלז פראבלעם" לאזט אפ עטליכע גאר פארשידענע אויספארשונגען.
באַזונדער אַ רינען דורך די האַלדז וואַנט פון אַ רינען אין די פלאַש-און-קלאָוזשער צובינד. אויך קאָנטראָלירן צי די רינען-פּרובירן ייַנאָרדענונג קאָנטאַקט אָדער סתימות קעגן די זעלבע שטריך ווי די לעצט קלאָוזשער. א ייַנאָרדענונג פּראָבלעם און אַ פּאַקקאַגינג רינען קענען דאַרפן פאַרשידענע קערעקטיוו אַרבעט.
פאַרגלייַכן די טייל אין סאַקסעסיוו סטאַגעס
ווען די קוואַליטעט פּראָצעדור אַלאַוז זיכער מוסטערונג, פאַרגלייַכן די האַלדז נאָך מאָלדינג, נאָך טרימינג און נאָך דאַונסטרים האַנדלינג. לייג די פארמאכט פּעקל ווען די דורכפאַל אויס נאָך קאַפּינג. קלייַבן דורך באוויליקט מוסטערונג פונקטן; אַקסעס צו מאָווינג מכשירים איז נישט אַ מוסטערונג אופֿן.
אויב אַ קאָנטאַקט צייכן ערשטער אויס נאָך טרימינג, אָפּשאַצן די קאַטינג און שטיצן אָרדענונג איידער טשאַנגינג קלאַפּ-שפּילקע אַליינמאַנט. אויב אַ האַלדז ענדערונגען פאָרעם בעשאַס די ספּעסיפיעד קאַנדישאַנינג צייַט, אַרייַננעמען טערמאַל געשיכטע אין די רעצענזיע. די אַבזערוויישאַנז פירן די ווייַטער טשעק; זיי גרינדן נישט אַליין אַ סיבה.
ניצן דעם מוסטער אָן ווענדן עס אין אַ דיאַגנאָסיס
איין אַפעקטאַד סטאַנציע פארדינט אַ נאָענט קוק אין זיין מכשירים און האַנדלינג וועג. א פּראָבלעם צווישן עטלעכע קאַוויטיז וואָראַנטיז אויך אַ רעצענזיע פון שערד טנאָים. קיין מוסטער יקסקלודז אַ געצייַג-פֿאַרבונדענע סיבה: קייפל אַסעמבליז קען טיילן די זעלבע פּלאַן, סעטאַפּ לימעד אָדער לעצטע פאַרבייַט.
רעקאָרד וואָס געביטן איידער דער ערשטער פארווארפן מוסטער. נוציק איינסן אַרייַננעמען די פורעם ינסטאַלירונג, מאַטעריאַל אָדער קלאָוזשער פּעקל, וישאַלט אַרבעט און רעצעפּט רעוויזיע. האַלטן די אָריגינעל צושטאַנד קענטיק אין די רעקאָרד אַזוי אַ שפּעטער יבעררוק קענען ויסטיילן אַן אָבסערוואַציע פון אַ סאַספּעקטיד דערקלערונג.
ווען דער דורכפאַל איז פאקטיש אין די גוף אָדער דנאָ וועלד, נוצן דיברייטערער יקסטרוזשאַן קלאַפּ מאָלדינג טראָובלעשאָאָטינג פירן. די האַלדז דורכקוק זאָל נישט אַרייַנציען יעדער קאַנטיינער כיסאָרן אין אַ קלאַפּ-שפּילקע פאַרריכטן.
פיר האַלדז-כיסאָרן פּאַטערנז און די זאָגן צו זאַמלען
א נוציק טראָובלעשאָאָטינג טיש דערציילט די טעכניקער וואָס צו ונטערזוכן איידער טשוזינג אַ אַדזשאַסטמאַנט. ענלעך חסרונות קענען אַרייַנציען פאַרשידענע סטאַגעס. האַלטן די סאַספּעקטיד קאָמפּאָנענט באַזונדער פון די באמערקט שטריך ביז מעזשערמאַנץ אָדער אַ קאַנטראָולד פאַרגלייַך שטיצן די קשר.
פאָרמאָסאַפּאַליעטאַלין און פּאַליפּראָופּאַלין קלאַפּ מאָלדינג פירער, ריווייזד אפריל 2025, יידענאַפייד עטלעכע מעגלעך סיבות פון קלאָוזשער ליקאַדזש. עס אויך באהאנדלט שפּיץ-פלאַש צעשיידונג און האַלדז אָווואַלאַטי ווי בוילעט טראָובלעשאָאָטינג סאַבדזשעקץ. אַז דיסטינגקשאַן איז מער נוציק ווי אַ פאַרדעקן לימעד צו פאַרבייַטן די קלאַפּ שטיפט.
| באמערקט כיסאָרן | עדות צו קלייַבן ערשטער | פראגעס צו באַזונדער | באַשטעטיקן נאָך קערעקשאַן |
|---|---|---|---|
| אָוואַל אָדער פאַרקרימט האַלדז | צייכענונג דימענשאַנז, מעזשערמאַנט אָריענטירונג און מוסטער צושטאַנד אין יעדער בינע | פאָרמינג דזשיאַמאַטרי, טערמאַל ענדערונג, מעלדונג און האַנדלינג | די זעלבע דימענשאַנז אין די מסכים קאַנדישאַנינג צייַט |
| סקאָרינג אָדער דאַמידזשד סילינג געגנט | מארק שטעלע, קאָנטאַקט מוסטער און דער ערשטער בינע ווייַזונג שעדיקן | געצייַג קאָנטאַקט, קאַטינג, שטיצט און דאַונסטרים קאָנטאַקט | ייבערפלאַך צושטאַנד און די באַטייַטיק פּעקל פונקציאָנירן |
| שפּיץ בליץ בלייבט אַטאַטשט אָדער טרערן | שנייַדן ברעג, געצייַג אידענטיטעט און צושטאַנד פון די פאַקטיש קאַטינג פּאָר | טראָגן, מייטינג דזשיאַמאַטרי און די באוויליקט קאַטינג סיקוואַנס | ריין צעשיידונג און אַ אַנדאַמאַדזשד ענדיקן |
| פּעקל ליקס נאָך קאַפּינג | רינען אָרט, פלאַש און קלאָוזשער אידענטיטעט, פֿאַרזאַמלונג און פּרובירן טנאָים | האַלדז דזשיאַמאַטרי, סילינג קאָנטאַקט, קלאָוזשער קאַמפּאַטאַבילאַטי און פּרובירן סעטאַפּ | די ספּעסאַפייד פארמאכט פּעקל אונטער די מסכים פּרובירן |
אָוואַליטי דאַרף אַ מעזשערמאַנט צושטאַנד
מעסטן די דיפיינד שטריך אין די אָריענטיישאַנז פארלאנגט דורך זיין צייכענונג אָדער דורכקוק פּלאַן. האַלטן די מעזשערמאַנט צייט און מוסטער צושטאַנד. קאַמפּערינג אַ וואַרעם פלאַש גלייַך פון די מאַשין מיט אַ קאַנדישאַנד רעפֿערענץ קענען פאַרשטאַרקן צי דער חילוק איז אויפגעשטאנען בעשאַס פאָרמינג אָדער שפּעטער קאָאָלינג.
א האַלדז וואָס קוקט אָוואַל איז אַ סיבה צו פאָרשן. עס איז ניט גענוגיק זאָגן צו פאָרשרייַבן אַ נייַ קלאַפּ-שפּילקע שטעלע. קאָנטראָלירן די באַטייַטיק טערמאַל און האַנדלינג טנאָים צוזאמען די מכשירים רעפערענצן איידער סאַלעקטינג די קערעקטיוו קאַמף.
ייבערפלאַך מאַרקס און אַטאַטשט בליץ דאַרפֿן פאַרשידענע רעקאָרדס
פאָטאָגראַפיע אַ כעזשבן מיט זייַן ריכטונג און אָרט קענטיק. פֿאַר אַ דאַמידזשד סילינג געגנט, ידענטיפיצירן די בדעה קאָנטאַקט ייבערפלאַך ניצן די פלאַש-און-קלאָוזינג דראַווינגס. פֿאַר אַטאַטשט בליץ, ופהיטן די שנייַדן ברעג און רעקאָרדירן די קאַמפּאָונאַנץ וואָס פאָרעם די קאַטינג פּאָר. דאס זענען פאַרשידענע פראגעס אפילו ווען ביידע חסרונות דערשייַנען לעבן די מויל.
איידער שאַרפּנינג אָדער ריפּלייסינג אַ קאַטינג קאָמפּאָנענט, באַשטעטיקן אַז די פֿאַרזאַמלונג פּערמיץ אַז אַרבעט און אַז די פּערד געצייַג איז פּאַסיק. ריפּערינג איין ברעג אָן ריוויוינג זייַן מייטינג קאָמפּאָנענט קענען לאָזן די ויספאָרשונג דערענדיקט.
א היטל רינען געהערט צו די גאַנץ פּעקל
באַשטעטיקן וואָס קלאָוזשער איז געווען פיטאַד און ווי עס איז געווען געווענדט. א האַלדז קענען דורכגיין איין דימענשאַנאַל טשעק בשעת די גאַנץ פּעקל נאָך פיילז זיין ספּעסיפיעד פונקציע. קאָנווערסעלי, אַ אַנאַקסעפּטאַבאַל פּרובירן רעזולטאַט קענען קומען פון די פּרובירן אָרדענונג זיך. איבערחזרן דעם טשעק מיט די באוויליקט סעטאַפּ איידער טרעאַטינג די רעזולטאַט ווי זאָגן פון אַ מכשירים שולד.
פֿאַר קעסיידערדיק פאָדעם קלאָוזשערז,ASTM D2063/D2063M-24ווענדט טאָרק ריטענשאַן ניצן מאַנואַל טעסטינג ויסריכט. זייַן ארויס פאַרנעם קאַנסערנז באַזייַטיקונג טאָרק אונטער דיפיינד טנאָים. א טאָרק רעזולטאַט זאָל זיין רעקאָרדעד ווי דער רעזולטאַט; עס טוט נישט פאַרבייַטן די פּעקל ס ספּעסיפיעד ליקאַדזש פּראָבע.
קאָנטראָלירן אַליינמאַנט, טראָגן, לופט עקספּרעס און טיימינג סעפּעראַטלי
דער פראַזע "טשעק די קלאַפּ שטיפט" דאַרף אַ דורכקוק פּלאַן הינטער עס. א שטעלע טעות, אַ דאַמידזשד קאָנטאַקט ייבערפלאַך און ריסטריקטיד לופט עקספּרעס זענען פאַרשידענע פיינדינגז. קאַמביינינג זיי אין איין וישאַלט לימעד מאכט עס שווער צו דערקלערן וואָס אַ באַזונדער פאַרריכטן אָדער באַשטעטיקן ענדערונג איז אויסגעקליבן.
אַליינמאַנט סטאַרץ מיט באוויליקט באַווייַזן
באַשטעטיקן די בלאָו-שפּילקע פֿאַרזאַמלונג, האַלדז טולינג און מאַונטינג באַווייַזן קעגן זייער דראַווינגס. ידענטיפיצירן וואָס שטריך סאַפּלייז די דאַטום און וואָס שטעלע איז געמאסטן. א שורה ציען אויף אַ פאָטאָגראַפיע קען נישט פאַרלייגן די שייכות צווישן פאַרבאָרגן סערפאַסיז.
ניצן די דורכקוק אופֿן פון די מאַשין פאַבריקאַנט און זיכער אַקסעס פּראָצעדור. פאַרגלייַכן די באַטייַטיק מעזשערמאַנץ מיט באוויליקט לימאַץ פֿאַר אַז פֿאַרזאַמלונג. ווען די מאַונטינג אָדער וואָס ריכטן געצייַג איז פארענדערט, אָפּשאַצונג די גאנצע אָנלייגן פון קאַמפּאָונאַנץ איידער אַסומינג אַז די פריערדיקע שטעלע בלייבט אָנווענדלעך.
באַזונדער קענטיק מאַרקס פון געמאסטן טראָגן
א קענטיק צייכן זאָל זיין רעקאָרדעד, אָבער די באַטייַט דעפּענדס אויף ווו דער קאָמפּאָנענט קאָנטאַקט די פּראָדוקט אָדער מייטינג געצייַג. פאַרגלייַכן די צייכן מיט די דעפעקט אָרט און די אָנווענדלעך צייכענונג רעקווירעמענץ. ייבערפלאַך אויסזען אַליין טוט נישט פאַרלייגן אַ וניווערסאַל פאַרבייַט שוועל.
קאָנטראָלירן די אידענטיטעט פון ינסערץ, רינגס און אנדערע פּערד קאַמפּאָונאַנץ ווו זיי זענען טייל פון די פּלאַן. צוויי ברעקלעך וואָס פּאַסיק צוזאַמען פיזיקלי קען נאָך געהערן צו פאַרשידענע ריוויזשאַנז. א פאַרבייַט בעטן זאָל אַרייַננעמען די פֿאַרזאַמלונג שייכות, ניט בלויז אַ פאָטאָגראַפיע פון די אַוועקגענומען שטיפט.
איבערבליק די גאַנץ לופט דרך
ניצן די באוויליקט דיאַגנאָסטיקס צו ויסטיילן צושטעלן טנאָים, ריסטריקשאַנז, וואַלוו אָפּעראַציע און ליקאַדזש לעבן די געצייַג. א דרוק אַרויסווייַזן אַפּסטרים איז איין שטיק פון זאָגן. די ויספאָרשונג דאַרף נאָך פעסטשטעלן צי די פארלאנגט לופט ריטשאַז דעם פּראָצעס דורך די בדעה דרך און סיקוואַנס.
רידינגז זאָל ידענטיפיצירן די מעזשערמאַנט אָרט און ציקל צושטאַנד. דו זאלסט נישט דיסקאַנעקט אַ פּרעשערייזד שורה אָדער ימפּראַווייז אַקסעס צו באַקומען אַ לייענען. ברייטערער פאַבריק-צושטעלן פראגעס געהערן מיט דימאַשין נוצן באדערפענישן; די היגע געצייַג טשעק זאָל זיין טרייסאַבאַל צו די פאַקטיש מאַשין.
טיימינג און קאָאָלינג דאַרפֿן זייער אייגן פאַרגלייַך
איבערבליק די אָנווענדלעך ינסערשאַן, בלאָוינג, קאַטינג, ויסמאַטערן און ווידדראָאַל געשעענישן. עטלעכע פון די פאַנגקשאַנז קען נוצן אַ אַנדערש מעקאַניזאַם אָדער קען נישט געהערן צו די קלאַפּ שטיפט. גלייַכן די געשעעניש נעמען אויף די HMI צו די פאַקטיש ויסריכט דאָקומענטן איידער איר פאָרשלאָגן אַ אַדזשאַסטמאַנט.
ופהיטן דעם רעצעפּט און ויסטיילן אַ באַפֿעל פון באַשטעטיקונג אַז אַן אַקציע איז פארגעקומען. דיHMI סעטטינגס און שרעק פירערדערקלערט די ווערט פון רעקאָרדינג פאַקטיש טנאָים מיט די געשעעניש סיקוואַנס. אַרייַננעמען האַלדז קאָאָלינג און מוסטער צושטאַנד ווו די באמערקט דיפאָרמיישאַן מאכט זיי באַטייַטיק.
ניצן די באוויליקט לימאַץ פֿאַר די מאַשין און מכשירים. א גענעראַל אַרטיקל קען נישט פאַרלייגן אַ זיכער קלאַפּ-שפּילקע מאַך, רעשוס, דרוק, קאַטינג קראַפט אָדער טיימינג ינקראַמאַנט פֿאַר אַן אַניידענטאַפייד פֿאַרזאַמלונג.
א קאַנטראָולד טראָובלעשאָאָטינג און וועראַפאַקיישאַן וואָרקפלאָוו
שרייב די אָבסערוואַציע און די פארגעלייגט פּראָבע סעפּעראַטלי. "ברר קענטיק נאָך טרימינג" איז אַן אָבסערוואַציע. "קאַטינג רינג דאַרף פאַרבייַט" איז אַ כייפּאַטאַסאַס ביז די דורכקוק שטיצט עס. בעכעסקעם דעם דיסטינגקשאַן אין די רעקאָרד מאכט אַ כאַנדאָוווער מער נוציק און פּריווענץ אַ פרי טרעפן צו ווערן די אנגענומען דערקלערונג.
- דעפינירן די ניט אַנדערש פאָדערונג.צייכן די אָרט, ריטיין די מוסטער און באַשטעטיקן די דורכקוק אָדער פּרובירן אופֿן. ידענטיפיצירן צי די קלאָג קאַנסערנז דימענשאַנז, ייבערפלאַך צושטאַנד, טרימינג אָדער די פארמאכט פּעקל.
- שלאָס די מוסטער אידענטיטעט צו די סעטאַפּ.רעקאָרדירן מאַשין, סטאַנציע, קאַוואַטי, מכשירים רעוויזיע און מאַטעריאַל פּעקל. ופהיטן דעם רעצעפּט און די קלאָוזשער אידענטיטעט ווען די דורכפאַל ינוואַלווז קאַפּינג.
- דורכקוקן אונטער די ספּעסיפיעד זיכער טנאָים.ניצן באוויליקט אַקסעס און אפגעזונדערטקייט פּראָוסידזשערז איידער וישאַלט אָדער קאָנטאַקט מיט מכשירים. קאַנטראָולד דיאַגנאָסטיק אָפּעראַציע ריקווייערז זייַן אייגן אָטערייזד פּראָצעדור.
- פּרובירן די סטראָנגעסט געשטיצט כייפּאַטאַסאַס.אויסקלייַבן אַ אָטערייזד ענדערונג אין די באוויליקט לימאַץ. האַלטן אנדערע קאַנטראָולאַבאַל טנאָים סטאַביל גענוג צו טייַטשן די פאַרגלייַך, און דאָקומענט קיין צושטאַנד וואָס קענען ניט זיין געהאלטן.
- איבערחזרן די באַטייַטיק טשעקס.דורכקוקן די זעלבע שטריך און איבערחזרן די ספּעסיפיעד פאַנגקשאַנאַל פּרובירן. צולייגן די זעלבע מעזשערמאַנט צושטאַנד אַזוי די פאַרגלייַך בלייבט מינינגפאַל.
- רעקאָרד די מעלדונג באַשלוס.האַלטן די רעזולטאַטן מיט די ריווייזד סעטאַפּ. גיי די קוואַליטעט פּלאַן פֿאַר פארבליבן וועראַפאַקיישאַן און ידענטיפיצירן ווער באוויליקט פּראָדוקציע מעלדונג.
סערוויסינג ינטראַדוסיז כאַזערדז ווייַטער פון די קוואַליטעט פּראָבלעם.OSHA ס כאַזערדאַס ענערגיע גיידאַנסיידענאַפייד אומגעריכט סטאַרטאַפּ און די מעלדונג פון סטאָרד ענערגיע ווי ערנסט וישאַלט ריסקס. מאַשין-ספּעציפיש אפגעזונדערטקייט מוזן אַדרעס די באַטייַטיק ענערגיע קוואלן. אַ HMI האַלטן באַפֿעל אַליין זאָל ניט זיין באהאנדלט ווי אַ פאַרטרעטער פֿאַר די פארלאנגט אפגעזונדערטקייט פּראָצעדור.
האַלטן אַ קורץ רעקאָרד וואָס שטיצט די מסקנא
א פאַרגלייַך דאַרף אַ דיפיינד דורכקוק פֿענצטער. רעקאָרד די נומער יגזאַמאַנד און די נומער וואָס ניט אַנדערש די זעלבע סטייטיד קריטעריאָן. לאַבעל ריפּיטיד טשעקס אויף דער זעלביקער מוסטער סעפּעראַטלי, אַזוי די רעקאָרד טוט נישט ציילן זיי ווי נאָך לאגלען.
| רעקאָרד | וואָס געהערט אין אים |
|---|---|
| אידענטיטעט | מאַשין, סטאַנציע / קאַוואַטי, פורעם, קלאַפּ-שפּילקע פֿאַרזאַמלונג און צייכענונג ריוויזשאַנז |
| באַסעלינע | דעפעקט אָרט, ערליאַסט אַפעקטאַד בינע, רעצעפּט און מוסטער צושטאַנד |
| דורכקוק זאָגן | פאָטאָס, געמאסטן פֿעיִקייטן, מעטאָד און אָנווענדלעך אַקסעפּטאַנס לימאַץ |
| קאַנטראָולד טוישן | באוויליקט קאַמף, מענטש פאַראַנטוואָרטלעך און באדינגונגען געהאלטן אָדער געביטן |
| וועראַפאַקיישאַן | קוואַנטיטי ינספּעקטיד, פייליערז, פּרובירן טנאָים, פארבליבן טשעקס און מעלדונג האַסקאָמע |
אויב אַ קורס איז רעפּאָרטעד, דעפינירן עס ווי דורכפאַל ינספּעקטיד לאגלען צעטיילט דורך אַלע ינספּעקטיד לאגלען אין דעם פֿענצטער. האַלטן די קריטעריאָן און מוסטערונג יקער קאָנסיסטענט צווישן קאַמפּעראַסאַנז. א קליין מוסטער אָן באמערקט פייליערז איז אַ מוסטער רעזולטאַט, נישט אַ צוזאָג אַז צוקונפֿט פּראָדוקציע וועט זיין פריי פון ליקס.
עסקאַלייט אַן אַנריזאַלווד רעזולטאַט מיט די אָריגינעל זאָגן בעשאָלעם. שיקט די ניט אַנדערש און פּאַסיק סאַמפּאַלז מיט די מכשירים אידענטיטעט איז מער נוציק ווי פאָרווערדינג בלויז די לעצט רעצעפּט. דער סאַפּלייער אָדער קוואַליטעט מאַנשאַפֿט קענען דאַן אָפּשאַצן וואָס איז אַקטשאַוואַלי באמערקט און וואָס יעדער פּרווון קערעקשאַן געביטן.
האַלטן און פאַרבייַטן די ריכטיק קלאַפּ-שפּילקע פֿאַרזאַמלונג
ידענטיפיצירן די פֿאַרזאַמלונג איידער אָרדערינג אַ פאַרבייַט. האַלטן די מאַשין סיריאַל נומער, פורעם לעגיטימאַציע און קלאַפּ-שפּילקע צייכענונג רעוויזיע צוזאַמען. אַרייַננעמען די וואָס ריכטן האַלדז אַרייַנלייגן און קאַטינג קאַמפּאָונאַנץ אויב אָנווענדלעך. א שערד קאָמפּאָנענט נאָמען אָדער ענלעך אַרויס דיאַמעטער טוט נישט פאַרלייגן ינטערטשיינדזשאַביליטי.
רייניקונג, ריווערקינג און פאַרבייַט דאַרפן פאַרשידענע דיסיזשאַנז. ניצן די באוויליקט וישאַלט ינסטראַקשאַנז און אַקסעפּטאַנס לימאַץ. ייבערפלאַך רעסטעריישאַן, שאַרפּנינג אָדער קאָוטינג אַרבעט קענען טוישן אַ פאַנגקשאַנאַל צובינד, אַזוי באַקומען די צונעמען פאַבריקאַנט ס האַסקאָמע אלא ווי טרעאַטינג יעדער קענטיק צייכן ווי אַ פאַרריכטן לימעד.
נאָך ייַנמאָנטירונג, איבערחזרן די טשעקס פארלאנגט דורך די פאַקטיש אַרבעט. באַשטעטיקן די באַטייַטיק האַלדז דימענשאַנז און סילינג געגנט, און באַשטעטיקן די ספּעסיפיעד קלאָוזשער און פאַנגקשאַנאַל פּרובירן. האַלטן די ריזאַלטינג סעטאַפּ רעוויזיע מיט די דורכקוק רעקאָרד. דיפאַרהיטנדיק וישאַלט טשעקליסטשטעלן די רעקאָרדס אין אַ ברייט מאַשין-ספּעציפיש פּלאַן.
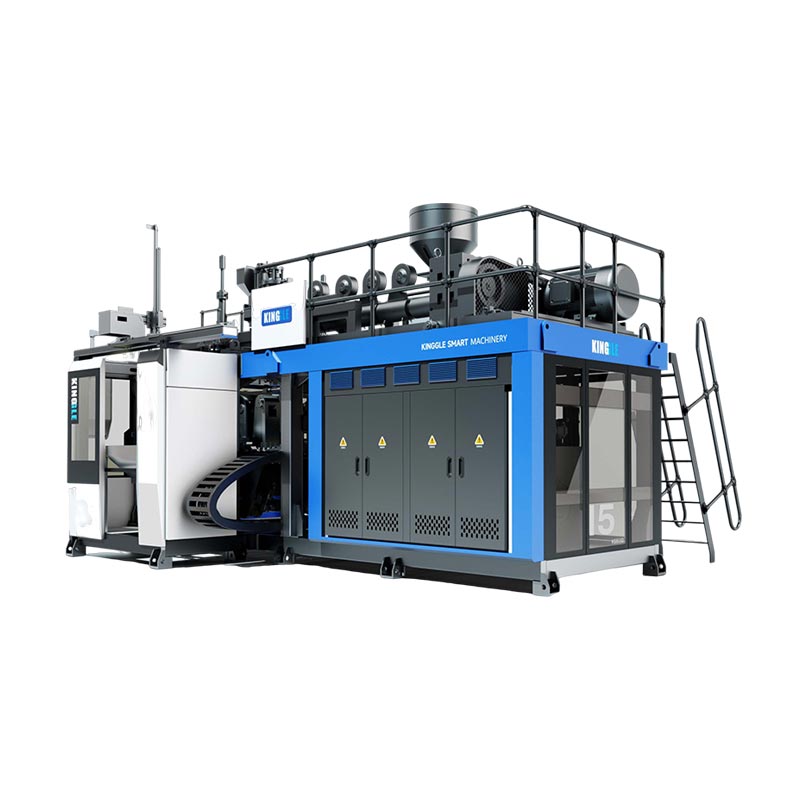
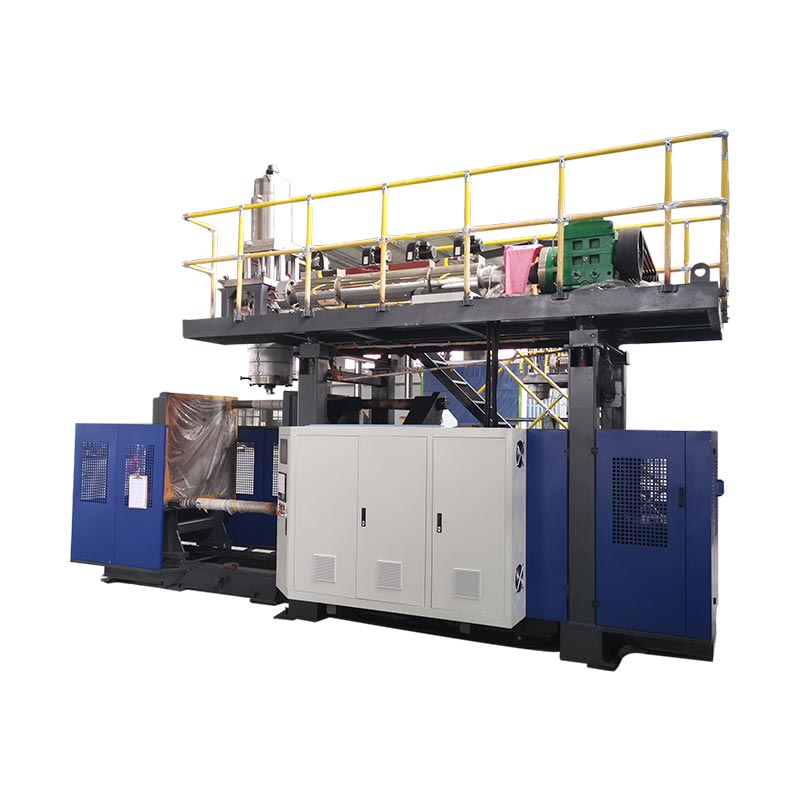
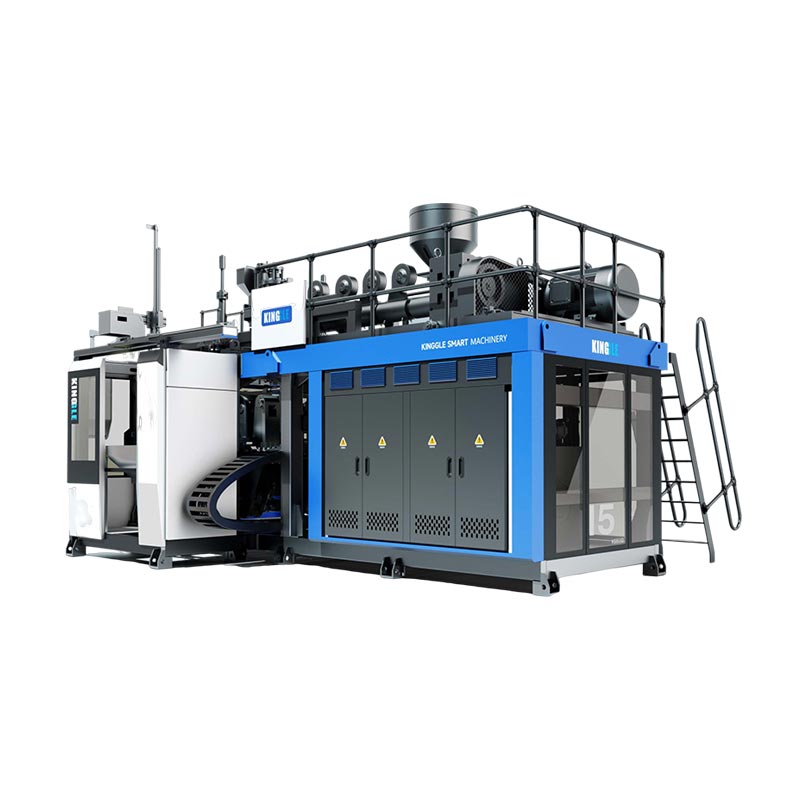
צוויי קינגגאַל פלאַש-מאַשין באַווייַזן
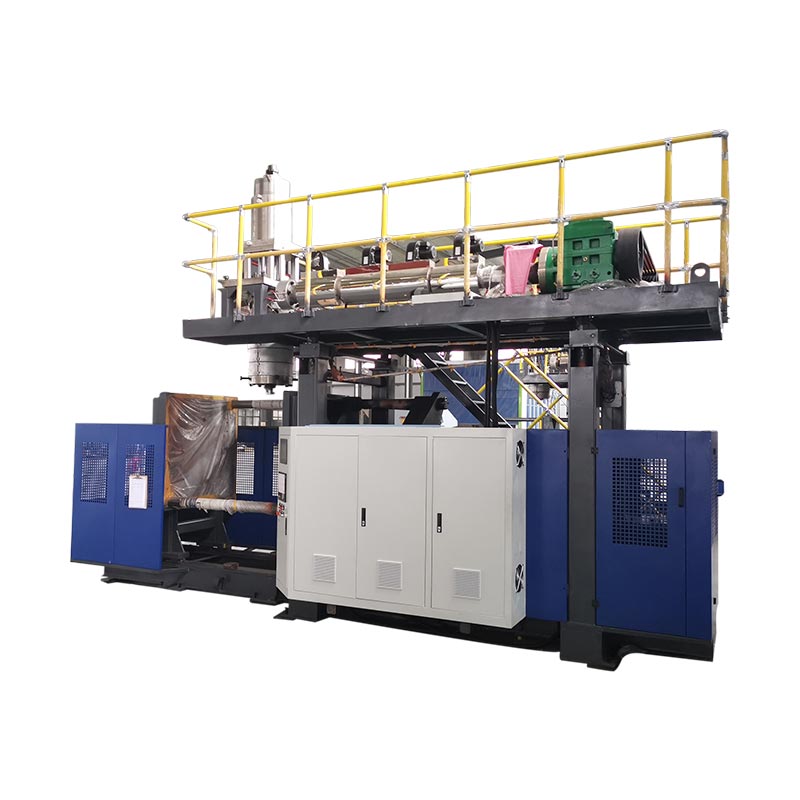
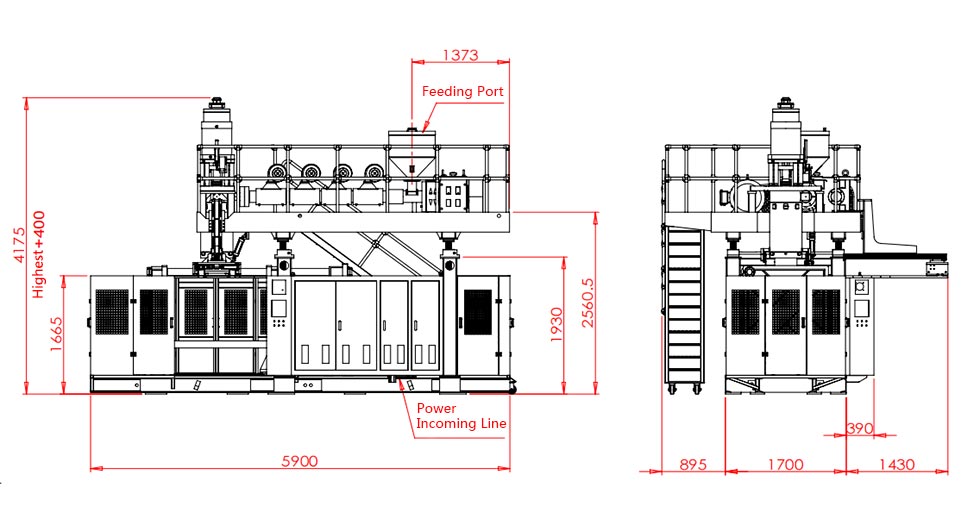
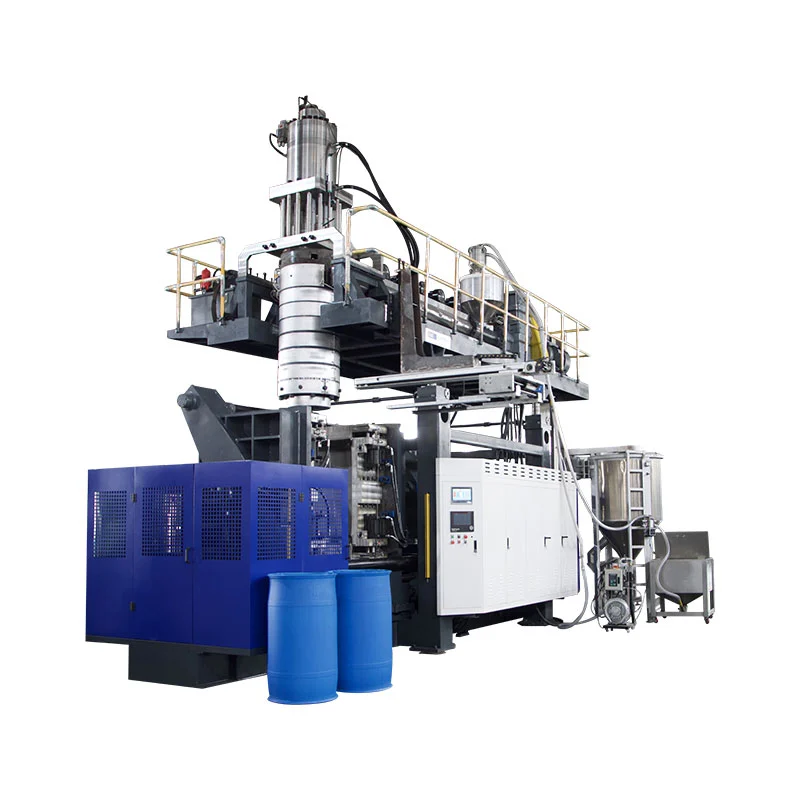
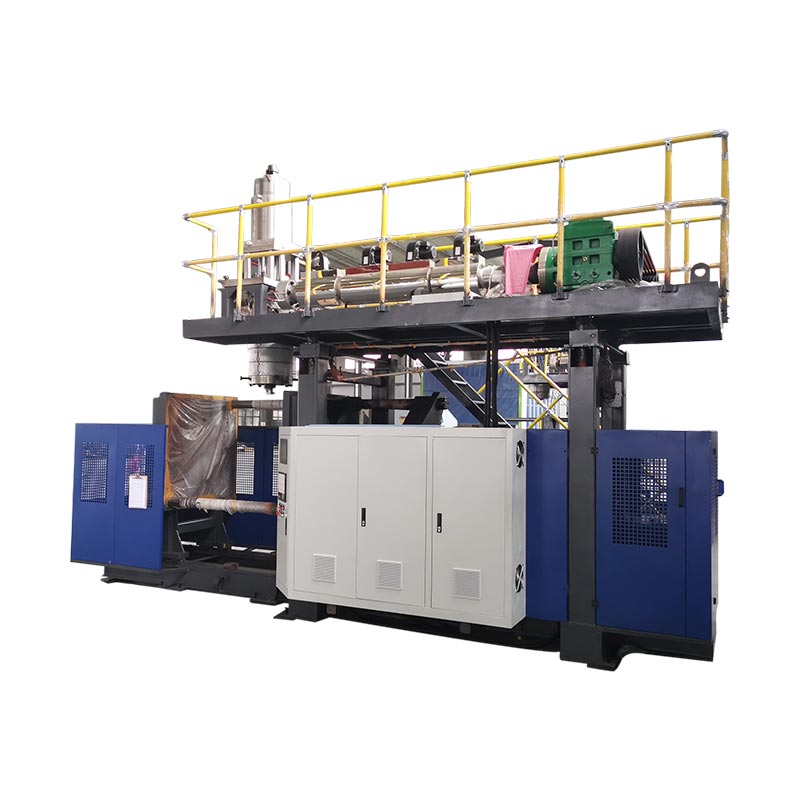
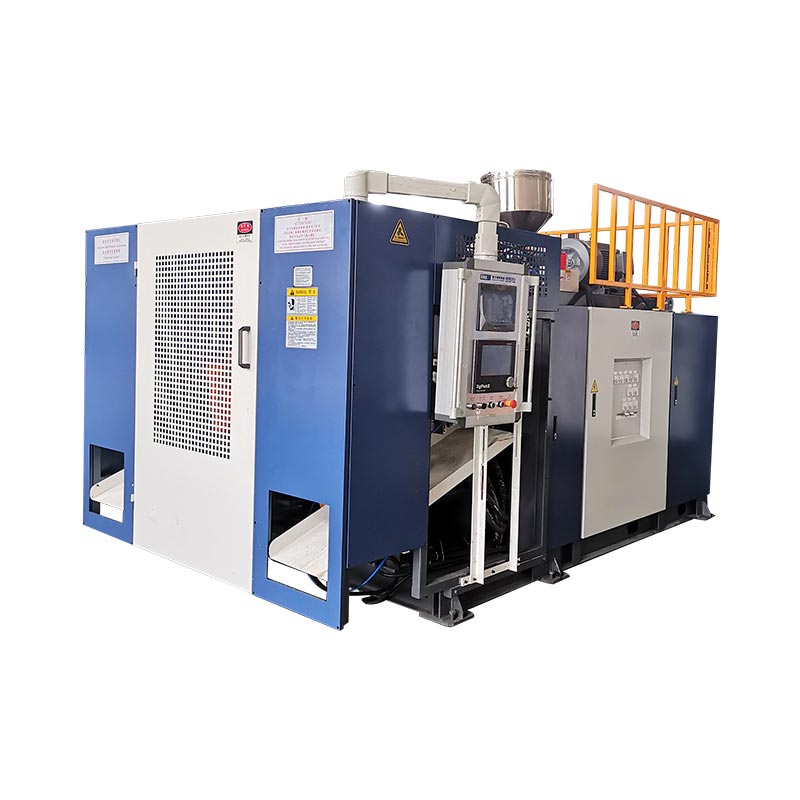
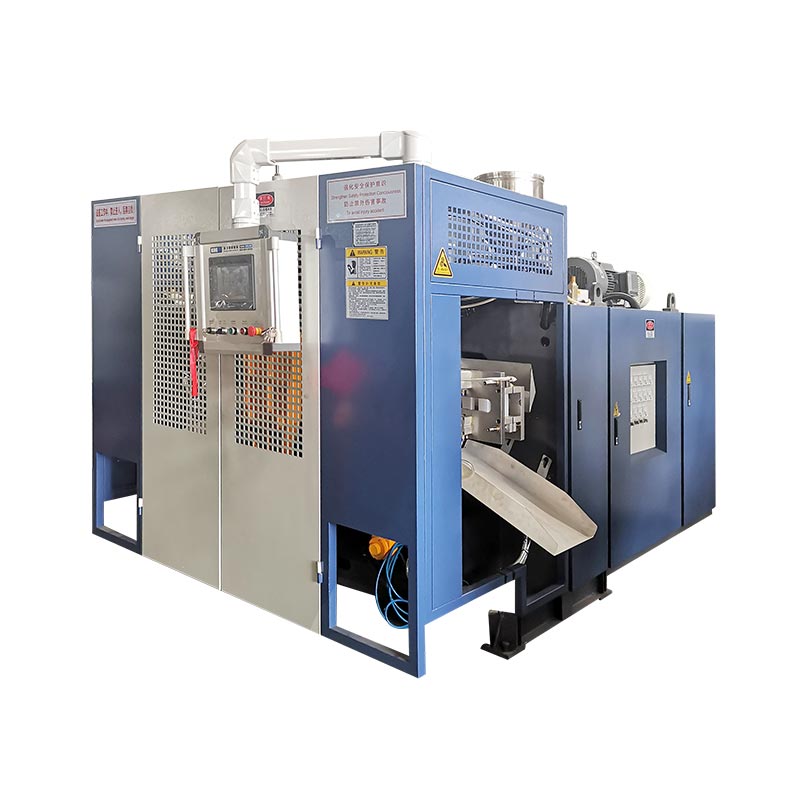
די KGB5L און KGB5D צושטעלן באַטייַטיק ביישפילן פון קעסיידערדיק יקסטרוזשאַן פלאַש מאַשין. זייער ארויס סטאַנציע לייאַוץ העלפֿן אָרגאַניזירן דורכקוק רעקאָרדס: ופהיטן סטאַנציע אידענטיטעט און, אויב אָנווענדלעך, קאָפּ און קאַוואַטי אידענטיטעט. דער קאַטאַלאָג קען נישט ידענטיפיצירן אַ וניווערסאַל קלאַפּ שטיפט פֿאַר יעדער פלאַש געשאפן אויף יעדער פּלאַטפאָרמע.


| פֿאַרעפֿנטלעכט פעלד | KGB5L | KGB5D |
|---|---|---|
| סטאַנציע אָרדענונג | איין | טאָפּל |
| מאַקסימום קאַנטיינער קאַפּאַציטעט | 5 ל | 5 ל |
| שרויף דיאַמעטער | 60 מם | 70 מם |
| HDPE מעלטינג קאַפּאַציטעט | 55 קג/ה | 80 קג/ה |
קוואלן: די לינגקט KGB5L און KGB5D פּראָדוקט בלעטער. מעלטינג קאַפּאַציטעט איז אַ פארעפנטלעכט מאַטעריאַל-דורכפּוט פעלד, נישט אַן אנגענומען-פלאַש קורס אָדער אַ האַלדז-קוואַליטעט רעזולטאַט.
ניצן די פיגיערז צו ידענטיפיצירן די פּלאַטפאָרמע און ראַם אַ פּראָדוקציע דיסקוסיע. די ברירה פון בלאָו-שטיפט דעפּענדס נאָך אויף די פלאַש ענדיקן, פורעם, מאַונטינג און פאַקטיש בלאָוינג אָרדענונג. דער דיאַמעטער פון די שטיפט ליסטעד אין אַ שטאַרבן-קאָפּ ספּעסאַפאַקיישאַן איז נישט אַ פאַרטרעטער פֿאַר אַ קלאַפּ-שפּילקע צייכענונג.
פֿאַר אַ נייַע מאַשין פּרויעקט, צושטעלן די פלאַש און קלאָוזשער דראַווינגס איידער אַפּרוווינג די מכשירים פאַרנעם. פֿאַר אַ יגזיסטינג ייַנמאָנטירונג, לייגן די קראַנט פֿאַרזאַמלונג לעגיטימאַציע און דורכקוק זאָגן. דיHDPE פלאַש-מאַשין סעלעקציע פירערקאָווערס די ברייט פּראָדוקציע באַשרייַבונג.
אָפט געשטעלטע פֿראגן וועגן קלאַפּ פּינס און האַלדז חסרונות
איז אַ קלאַפּ שטיפט די זעלבע ווי אַ שטאַרבן שטיפט?
ניין א שטאַרבן שטיפט אָדער מאַנדרעל איז טייל פון די צעשמעלצן-פאָרמינג טולינג. א קלאַפּ שטיפט דיליווערז בלאָוינג לופט און קען האָבן האַלדז-פֿאַרבונדענע דוטיז אין די באַזונדער פּלאַן. ידענטיפיצירן יעדער קאָמפּאָנענט פון זייַן פֿאַרזאַמלונג צייכענונג. די שערד וואָרט "שטיפט" מאכט נישט ינטערטשיינדזשאַבאַל ינטערפייסיז אָדער דימענשאַנז.
טוט יעדער יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין נוצן די זעלבע קלאַפּ-שפּילקע פּלאַן?
ניין בלאָוינג און פינישינג עריינדזשמאַנץ אָפענגען אויף די פּראָדוקט און מכשירים. קאַלאַבריישאַן, קאָאָלינג און קאַטינג פֿעיִקייטן זענען קאַנפיגיעריישאַן ספּעציפיש. באַשטעטיקן די פאַקטיש פֿאַרזאַמלונג און באַוועגונג איידער סאַלעקטינג אַ פאַרבייַט אָדער אַפּלייינג אַ סעטאַפּ לימעד פון אן אנדער מאַשין. קאַנטיינער באַנד אַליין קען נישט ידענטיפיצירן די ריכטיק קאָמפּאָנענט.
קענען אַ פלאַש רינען ווען די קלאַפּ שטיפט איז אין אַ גוט צושטאַנד?
יא. ויספאָרשן די פול פלאַש און קלאָוזשער צובינד, אַרייַנגערעכנט די ספּעסיפיעד היטל, סילינג קאָנטאַקט און פּרובירן אָרדענונג. באַשטימען צי שעדיקן אויס בעשאַס מאָלדינג אָדער שפּעטער האַנדלינג. א ליקאַדזש רעזולטאַט יידענאַפייד אַ ניט אַנדערש טשעק; עס קען נישט אַליין ידענטיפיצירן וואָס געצייַג, קאָמפּאָנענט אָדער פּראָצעס צושטאַנד געפֿירט די דורכפאַל.
וואָס אינפֿאָרמאַציע איז דארף צו אָפּשאַצן אַ פאַרבייַט קלאַפּ שטיפט?
צושטעלן די מאַשין מאָדעל און סיריאַל נומער, פורעם אידענטיטעט, קלאַפּ-שפּילקע פֿאַרזאַמלונג צייכענונג און רעוויזיע. לייג די מייטינג האַלדז טולינג און באַטייַטיק פלאַש-און-קלאָוזינג דראַווינגס. פֿאַר אַ כיסאָרן ויספאָרשונג, אַרייַננעמען מוסטער אידענטיטעט, פאָוטאַגראַפס, מעזשערמאַנץ און די סיקוואַנס אין וואָס די פּראָבלעם ערשטער איז ארויס. ניצן די באוויליקט קאָנטאַקט קאַנאַל פֿאַר טעכניש דאָקומענטן.
וואָס זאָל זיין אָפּגעשטעלט נאָך אַ קלאַפּ שטיפט איז ריפּערד אָדער ריפּלייסט?
באַשטעטיקן פֿאַרזאַמלונג אידענטיטעט און סעטאַפּ קעגן די באוויליקט דאָקומענטן, און דורכקוקן די אַפעקטיד האַלדז פֿעיִקייטן אונטער די מסכים מעאַסורעמענט טנאָים. איבערחזרן די באַטייַטיק פּעקל פּרובירן מיט די ספּעסאַפייד קלאָוזשער. רעקאָרדירן קוואַנטאַטיז און פייליערז, האַלטן די ריווייזד סעטאַפּ און נאָכגיין די קוואַליטעט פּלאַן פֿאַר קאַנטיניוינג טשעקס און פּראָדוקציע מעלדונג.
שיקן די דעטאַילס פון די מאַשין, מכשירים און האַלדז-כיסאָרן
אָנהייב מיט די מאָדעל און סיריאַל נומער, מכשירים לעגיטימאַציע און אַ אנגעצייכנט כיסאָרן פאָטאָגראַפיע. אַרייַננעמען די פלאַש און קלאָוזשער רעקווירעמענץ, דער ערשטער אַפעקטאַד פּראָדוקציע בינע און קיין געמאסטן רעזולטאַטן. די דעטאַילס געבן די טעכניש דיסקוסיע אַ דיפיינד סטאַרטינג פונט.
דיסקוטירן די פאָדערונג פֿאַר מכשירים און פּראָדוקציענינגבאָ קינגגאַל מאַשינערי קאָו, לטד ·פירמע אינפֿאָרמאַציע