רעכענען די פּראָדוקציע קורס פון קלאַפּ מאָלדינג מאַשין דורך דיוויידינג 3,600 דורך די מעהאַלעך צווישן רעזולטאַט געשעענישן אין סעקונדעס, און מאַלטאַפּלייינג דורך די טיילן געשאפן אין יעדער געשעעניש. צו אָפּשאַצן גוט פּאַרץ פּער יבעררוק, צולייגן די געמאסטן קוואַליטעט טראָגן און פאַקטיש פליסנדיק שעה, און קאָנטראָלירן אַז יקסטרוזשאַן און דאַונסטרים ויסריכט קענען שטיצן די רעזולטאַט. א טרוקן-ציקל ספּעסיפיקאַטיאָן אַליין טוט נישט פאַרלייגן פאַרטיק פלאַש רעזולטאַט.
באַזע אַ קאַפּאַציטעט באַשלוס אויף אנגענומען פּאַרץ איבער די פּלאַננעד פּראָדוקציע צייַט, נישט די פאַסטאַסט ציקל אויף אַ ספּעסיפיקאַטיאָן בלאַט. פֿאַר יקסטרוזשאַן קלאַפּ מאָלדינג, די רעזולטאַט כעזשבן מוזן נעמען אין חשבון די פלאַש, מכשירים און מאַטעריאַל פאָדערונג. PET אויסשטרעקן-קלאַפּ רייטינגז זענען נישט אַ פאַרטרעטער פֿאַר די טשעקס.
ווי טאָן איר רעכענען די פּראָדוקציע פון בלאָו מאָלדינג פּער שעה?
אָנהייבן מיט אַ קאַונטינג געשעעניש אַז אַ אַבזערווער קענען ידענטיפיצירן. פֿאַר דעם פירער, אַ רעזולטאַט געשעעניש איז אַ מעלדונג פון מאָולדיד פּאַרץ פון איין אַפּערייטינג פורעם. רעקאָרדירן די דורכשניטלעך מעהאַלעך צווישן די געשעענישן איבער די גאַנץ מאַשין, צוזאַמען מיט די נומער פון פּאַרץ פריי יעדער מאָל.
אויב צוויי טיילן לאָזן די מאַשין יעדער 16 סעקונדעס, די כעזשבן איז 3,600 ÷ 16 × 2 = 450 טיילן פּער פליסנדיק שעה. דאָס איז אַן יללוסטראַטיוו כעזשבן, נישט אַ קינגגאַל מאַשין שאַץ. עס קאַונץ מאָולדיד פּאַרץ איידער סאַבטראַקטינג רידזשעקץ און אַסומז די סטייטיד מעהאַלעך קענען זיין סוסטאַינעד.
ניצן די רעכט ציקל צייט פאָרמולע
די מאַנופאַקטורינג ציקל צייט פון איין סטאַנציע איז ניט שטענדיק דער מעהאַלעך צווישן אַוטפּוץ פון די גאַנץ מאַשין. סימילאַרלי, סעקונדעס פּער טייל איז נישט די זעלבע קוואַנטיטי ווי סעקונדעס פּער צוויי-טייל מאָלדינג געשעעניש. שרייב דעם אַפּאַראַט ביי יעדער אַרייַנשרייַב איידער איר אַרייַן עס אין אַ ספּרעדשיט.
פֿאַר אַ געמאסטן צייט, די עקוויוואַלענט ציקל צייט יקווייזשאַן איז דורכגעגאנגען פליסנדיק סעקונדעס צעטיילט דורך די נומער פון רעזולטאַט געשעענישן. אויב די געשעענישן פּראָדוצירן פאַרשידענע קוואַנטאַטיז, נוצן די דירעקט ציילן אופֿן אַנשטאָט: גאַנץ מאָולדיד פּאַרץ צעטיילט דורך פליסנדיק שעה.וואָרנע ס OEE גלאָסאַרפּונקט אַזוי דיפיינז פאַקטיש לויפן קורס ניצן גאַנץ ציילן און לויפן צייט.
צו רעכענען ציקל צייט פון אַ רעקאָרדינג, מעסטן צווישן וואָס ריכטן פונקטן. צען קאָנסעקוטיווע טימעסטאַמפּס אַנטהאַלטן נייַן ינטערוואַלז, נישט צען. פֿאַר אַניוואַן סייקאַלז, טיילן די גאַנץ ילאַפּסט צייט דורך די פאַקטיש מעהאַלעך ציילן אלא ווי אַוורידזשינג אַ סעלעקציע פון שנעל סייקאַלז.
א יקערדיק עקססעל פּאָזיציע איז=3600/A2*B2, ווו A2 כּולל סעקונדעס פּער געשעעניש און B2 כּולל פּאַרץ פּער געשעעניש. אויב דיין ציקל צייט כעזשבן פאָרמולע שוין קערט סעקונדעס פּער יחיד טייל, נוצן=3600/A2. מאַלטאַפּלייינג דעם רעזולטאַט דורך די קאַוואַטי ציילן וואָלט ציילן די קאַוויטיז צוויי מאָל.
נאָמען די רעזולטאַט לויט זייַן ינפּוץ. אַן אידעאל מעהאַלעך גיט אַן אידעאל קורס. א רעפּריזענאַטיוו געמאסטן מעהאַלעך גיט אַ באמערקט פליסנדיק קורס. ניט אויטאָמאַטיש כולל טשיינדזשאָוווערז אָדער אַ גאַנץ יבעררוק ס סטאַפּס. האַלטן די דיסטינגקשאַן קענטיק ווען טראַנספערינג די רעזולטאַט אין אַ ציטאַט אָדער פּראָדוקציע פּלאַן.
ציילן סטיישאַנז, קעפ און קאַוויטיז אָן טאָפּל קאַונטינג
א סטאַנציע, אַ שטאַרבן ווענטיל און אַ פורעם קאַוואַטי באַשרייַבן פאַרשידענע טיילן פון דער פּראָדוקציע אָרדענונג. קינגגל'סמאַלטי-קאָפּ קעגן מאַלטי-קאַוואַטי פירערסעפּערייץ זיי: אַוטלעץ פאָרעם פּאַריזאַנז, קאַוויטיז פאָרעם טיילן, און סטיישאַנז זענען די פורעם-און-קלאַמערן שטעלעס. זייער נומערן זענען נישט ינטערטשיינדזשאַבאַל מולטיפּליערס.
ימאַדזשאַן צוויי סטיישאַנז, יעדער פּראַדוסינג צוויי פּאַרץ פּער מעלדונג. סטאַנציע א ריליסיז ביי 0 און 32 סעקונדעס; סטאַנציע ב ריליסיז ביי 16 און 48 סעקונדעס. יעדער סטאַנציע ריפּיץ יעדער 32 סעקונדעס, אָבער די גאַנץ מאַשין ריליסיז אַ פּאָר יעדער 16 סעקונדעס. די פאלגענדע טיימינג איז ינווענטאַד בלויז צו דערקלערן די כעזשבן.
| קאַונטינג יקער | קאַלקולאַטיאָן | גראָב רעזולטאַט |
|---|---|---|
| גאַנץ מאַשין | 3,600 ÷ 16 סעקונדעס × 2 פּאַרץ | 450 פּאַרץ / ה |
| באַזונדער סטאַנציע טאָוטאַלז | 3,600 ÷ 32 סעקונדעס × 2 פּאַרץ × 2 סטיישאַנז | 450 פּאַרץ / ה |
| אומרעכט טאָפּל ציילן | 3,600 ÷ 16 סעקונדעס × 2 פּאַרץ × 2 סטיישאַנז | 900 פּאַרץ / ה, פאַלש |
דער לעצטער חשבון ציילט די צווייטע סטאנציע צוויי מאל. זיין צושטייַער איז שוין ינקלודעד אין די 16-סעקונדן גאַנץ מאַשין מעהאַלעך. אין אַ פאַקטיש טיימינג רעקאָרד, שטעלן יעדער געשעעניש מיט זיין סטאַנציע אַזוי אן אנדער מענטש קענען רעקאָנסטרוירן די כעזשבן.
דו זאלסט נישט יבערנעמען אַז אַדינג אַ צווייט סטאַנציע פּראַזערווז די זעלבע טיימינג אונטער מאַסע. די פארגעלייגט אָרדענונג נאָך דאַרף גענוג מאַטעריאַל עקספּרעס, קאָאָלינג און האַנדלינג קאַפּאַציטעט. פאַרגלייַכן די פאַקטיש אַפּערייטינג פּלאַן, ניט נאָר די סטאַנציע ציילן. קינגגל'סאיין- און טאָפּל-סטאַנציע פאַרגלייַךגיט פֿאַרבונדענע קאַנפיגיעריישאַן קאָנטעקסט.
ציילן אַקטיוו שטעלעס אויך. אויב איין קאַוואַטי איז בעקיוון אויס פון דינסט, זייַן נאָמינאַל בייַזייַן אין די פורעם טוט נישט מאַכן רעזולטאַט. אויב עס טראגט אַ דעפעקטיווע פלאַש, די פלאַש געהערט צו די גראָב ציילן און די אָפּוואַרפן ציילן. רידוסינג די קאַוואַטי אַרייַנשרייַב און סאַבטראַקטינג דער זעלביקער פארווארפן פלאַש ווידער וואָלט אַנדערסטייט רעזולטאַט.
פֿאַר אַ געמישט אָרדענונג, רעכענען יעדער טייַך סעפּעראַטלי און לייגן די רעזולטאַטן. א שערד דורכשניטלעך איז נוציק בלויז ווען זיין געשעעניש ציילן און טיילן ציילן רעפּראַזענץ דער זעלביקער אָבסערוואַציע צייַט. דאָס איז וויכטיק ווען איין סטאַנציע סטאַפּס בשעת די אנדערע האלט, אָדער ווען די צוויי מאָולדז פּראָדוצירן פאַרשידענע טיילן.
אומקערן די פּראָדוקציע פון פליסנדיק-שעה אין גוט טיילן פּער יבעררוק
א קוינע סקעדזשולינג דיליוועריז דאַרף אַ אַנדערש נומער ווי אַן אָפּעראַטאָר קאָנטראָלירונג מאַשין גיכקייַט. אָנהייבן מיט די גאנצע יבעררוק, ידענטיפיצירן צייט ווען פּראָדוקציע איז נישט סקעדזשולד, און רעקאָרדירן סטאַפּס בעשאַס די רוען פּלאַננעד פּראָדוקציע צייַט. זאָגן אַז צייט גרענעץ איידער ציטירן אַ יבעררוק גאַנץ.
דער ציבור פאַרנעם פוןיסאָ 22400-2:2014באשרייבט מאַנופאַקטורינג קפּיס דורך זייער פאָרמולאַס, קאַנסטיטשואַנט עלעמענטן, צייט נאַטור און וניץ. עס איז אַ נוציק רעפֿערענץ פֿאַר דיסאַפּלאַנד מעזשערמאַנט. דער אַרטיקל ניצט די פּראַקטיש זוך אונטן; עס טוט נישט פאָדערן אַז אַ מאַשין אָדער פּראָצעס איז סערטאַפייד צו דעם נאָרמאַל.
אונטער דיוואָרנע OEE פריימווערק, טשיינדזשערז ין סקעדזשולד פּראָדוקציע זענען אַוויילאַביליטי לאָססעס. זיי פאַרשווינדן נישט נאָר ווייַל זיי זענען פּלאַננעד. צייט מיט קיין כוונה צו פּראָדוצירן, אַזאַ ווי אַ יקסקלודיד מאָלצייַט ברעכן, האט אַ אַנדערש ראָלע. דעפינירן די באַהאַנדלונג איידער דער פּראָצעס אלא ווי טשאַנגינג עס צו פֿאַרבעסערן די לעצט פּראָצענט.
קוואַליטעט טראָגן דאָ מיטל אנגענומען פּאַרץ צעטיילט דורך גאַנץ מאָולדיד פּאַרץ, מיט ביידע קאַונץ גענומען איבער דער זעלביקער צייַט און פּראָצעס גרענעץ. אויב אַקסעפּטאַנס אַקערז נאָך רינען טעסטינג, אַנפינישט אַרבעט ווארטן פֿאַר אַז פּראָבע איז נישט נאָך באשטעטיקט גוט רעזולטאַט. דאָקומענט קיין אָנהייב אָדער סאָף אַרבעט אין פּראָגרעס.
ווען צו נוצן אַן OEE כעזשבן
ווען סטאַרטינג פון אַ ידעאַל קורס, חשבון פֿאַר אַוויילאַבילאַטי, גיכקייַט אָנווער און קוואַליטעט.וואָרנע ס כעזשבן פירערגיט די פאלגענדע באציונגען. די ידעאַל קורס מוזן באַשרייַבן די זעלבע פּראָדוקט און אַקטיוו קאַנפיגיעריישאַן ווי די גערעכנט רעזולטאַט.
| פאַקטאָר | קאַלקולאַטיאָן |
|---|---|
| אַוואַילאַביליטי | פליסנדיק צייט ÷ פּלאַננעד פּראָדוקציע צייט |
| פאָרשטעלונג | באמערקט גראָב פליסנדיק קורס ÷ ידעאַל גראָב פליסנדיק קורס |
| קוואַליטעט | ערשטער-פאָרן גוט ציילן ÷ גאַנץ ציילן |
| OEE | אַוואַילאַביליטי × פאָרשטעלונג × קוואַליטעט |
גוט רעזולטאַט קענען דעריבער זיין קאַלקיאַלייטיד ווי ידעאַל קורס × פּלאַננעד פּראָדוקציע שעה × אָעע. ניצן פראַקשאַנז, נישט גאַנץ פּערסענטידזשיז, אין אַז קייפל. אַן OEE פון 78.4% גייט אריין די פאָרמולע ווי 0.784.
קלייַבן אָדער די ידעאַל-קורס מאַרשרוט אָדער די באמערקט-קורס מאַרשרוט. אַ באמערקט פליסנדיק קורס ריפלעקס שוין די גיכקייַט אַטשיווד בעשאַס אַז פליסנדיק צייַט. מאַלטאַפּלייינג עס מיט אן אנדער פאָרשטעלונג פאַקטאָר פֿאַר דער זעלביקער גיכקייַט אָנווער וואָלט אַראָפּרעכענען די אָנווער צוויי מאָל. פּונקט אַזוי, אַ געמאסטן גוט-טיילן-פּער-שיפט ציפער שוין כולל די סטאַפּס און אָפּוואַרפן אין אַז יבעררוק; טאָן ניט צולייגן אַ צווייט פאַרדעקן עפעקטיווקייַט אַראָפּרעכענען צו באַשרייַבן די זעלבע יבעררוק.
קוק צי די עקסטרודער קענען שטיצן די ציל רעזולטאַט
אַ רעזולטאַט אָפּשאַצונג אויך קריייץ אַ מאַטעריאַל פאָדערונג. ניצן די גראָב מאַסע פּראַסעסט פֿאַר יעדער מאָולדיד טייל, ניט בלויז די וואָג פון די פאַרטיק קאַנטיינער. פֿאַר דעם כעזשבן, די גראָב מאַסע ינקלודז די מאַטעריאַל וואָס ווערט דער קאַנטיינער און זיין פֿאַרבונדן טרים, קאַנסיסטאַנטלי אַלאַקייטיד איבער די פּראָדוסעד טיילן.
רעכן די כייפּאַטעטיקאַל 450-טייל / ה אָרדענונג פּראַסעסאַז 90 ג פּער מאָולדיד טייל. זייַן פליסנדיק פאָדערונג איז 450 × 90 ÷ 1,000 = 40.5 קג / ה. אויב די פאַרטיק פלאַש ווייז 70 ג, ניצן בלויז זייַן נעץ וואָג וואָלט פּראָדוצירן אַ נידעריקער פיגור פון 31.5 קג / ה. ביידע נומערן זענען דערייווד פון ילאַסטראַטיוו אַסאַמפּשאַנז, נישט אַ געמאסטן פלאַש פּרויעקט.
די חילוק פון 9 קג / ה איז די אנגענומען מאַטעריאַל פֿאַרבונדן מיט טרימינג. זיין עווענטואַל אָפּזוך טוט נישט באַזייַטיקן די אָריגינעל פּראַסעסינג פאָדערונג. האַלטן אַ באַזונדער כעזשבן פֿאַר פּערטשאַסט סמאָלע, ריקאַווערד מאַטעריאַל און באַזייַטיקונג; די עקסטרודער מאַסע כעזשבן קאַנסערנז די מאַטעריאַל גייט פארביי דורך דעם פּראָצעס.
קינגגל'סקאָפּ-אויסלייג פירעראויך קאַנעקץ געשעעניש מאַסע מיט בנימצא יקסטרוזשאַן קאַפּאַציטעט. אַדינג קאַוויטיז קען פאַרגרעסערן פּאַרץ פּער געשעעניש, אָבער עס אויך ינקריסיז די מאַסע פארלאנגט פֿאַר דעם געשעעניש. א גרעסערע נאָמינאַל קאַוואַטי ציילן קענען נישט ביי זיך באַשליסן אַ מאַטעריאַל צושטעלן שיעור.
פאַרגלייַכן פליסנדיק פאָדערונג מיט אַ טרופּוט רעפֿערענץ אָנווענדלעך צו די מאַטעריאַל און פארגעלייגט סעטאַפּ. דו זאלסט נישט צעפירן די פאָדערונג דורך אַוורידזשינג עס איבער אַ לאָנטש ברעכן אָדער שאַטדאַון. די מאַשין מוזן שטיצן די מאַטעריאַל קורס בשעת עס איז פּראַדוסינג, אפילו אויב די יבעררוק-דורכשניטלעך קורס איז נידעריקער.
א פּרילימאַנערי מאַטעריאַל סטעליע איז בנימצא קג / ה צעטיילט דורך גראָב קג פּער טייל. עס איז בלויז אַ זיפּונג כעזשבן. עס טוט נישט פעסטשטעלן קאָאָלינג צייט, פּאַסיק וואַנט פאַרשפּרייטונג, דימענשאַנאַל פעסטקייַט אָדער רעזולטאַט פון טרימינג און דורכקוק עקוויפּמענט. יענע דאַרפן זייער אייגענע טשעקס.
פֿאַר די ערשט רעצענזיע, שטעלן מאָלדינג, יקסטרוזשאַן און דאַונסטרים קאַפּאַסאַטיז אין קאַמפּאַטאַבאַל וניץ און פאַרגלייַכן זיי. דער קלענסטער געשטיצט קורס יידענאַפייד אַ קאַנדידאַט קאַנסטריינץ, נישט אַן אָטאַמאַטיק פּראָדוקציע גאַראַנטירן. אַרייַננעמען ינטערמידייט באַפערז און ינטעראַפּשאַנז ווען פּלאַנירונג אַ גאַנץ שורה, און באַשטעטיקן די פארגעלייגט אָרדענונג מיט די בדעה פּראָדוקט.
געארבעט ביישפּיל: פון ציקל צייט צו אַ יבעררוק פּראָדוקציע פּלאַן
די פאלגענדע געארבעט ביישפּיל ניצט כייפּאַטעטיקאַל ינפּוץ פֿאַר אַ יקסטרוזשאַן קלאַפּ מאָלדינג אָרדענונג. עס איז נישט אַ KGB2L פאָרשטעלונג שאַץ. האַלטן די זעלבע טיימינג, טייל-ציילן און קוואַליטעט אַסאַמפּשאַנז איבער די כעזשבן אַזוי די פליסנדיק קורס, יבעררוק גאַנץ און מאַטעריאַל פאָדערונג קענען זיין אָפּגעשטעלט קעגן איינער דעם אנדערן.
יבערנעמען אַ אַכט-שעה יבעררוק כּולל אַ 30-מינוט ברעכן ווען פּראָדוקציע איז נישט סקעדזשולד. נאָך 30 מינוט פון סטאַפּס פאַלן בעשאַס סקעדזשולד פּראָדוקציע. די רוען פליסנדיק צייַט איז זיבן שעה. בעשאַס די פליסנדיק צייט, צוויי טיילן לאָזן די מאַשין יעדער 16 סעקונדעס אין דורכשניטלעך, און 96% פאָרן דורכקוק אָן ריווערק.
| שריט | קאַלקולאַטיאָן | רעזולטאַט |
|---|---|---|
| פּלאַננעד פּראָדוקציע | 8 ה מינוס 0.5 ה יקסקלודיד ברעכן | 7.5 ה |
| פליסנדיק צייַט | 7.5 ה מינוס 0.5 ה רעקאָרדעד סטאַפּס | 7 ה |
| גראָב פליסנדיק קורס | 3,600 ÷ 16 × 2 | 450 פּאַרץ / ה |
| גאַנץ מאָולדיד טיילן | 450 × 7 | 3,150 טיילן |
| ערשטער-פאָרן גוט טיילן | 3,150 × 0.96 | 3,024 פּאַרץ / יבעררוק |
| גוט רעזולטאַט פּער פּלאַננעד שעה | 3,024 ÷ 7.5 | 403.2 פּאַרץ / ה |
| גוט רעזולטאַט פּער זייגער שעה | 3,024 ÷ 8 | 378 פּאַרץ / ה |
| פליסנדיק מאַטעריאַל פאָדערונג | 450 × 90 ג ÷ 1,000 | 40.5 קג/ה |
באַמערקונג אַז 450, 403.2 און 378 קענען אַלע באַשרייַבן די זעלבע סצענאַר. זיי ענטפֿערן פאַרשידענע שאלות. דער ערשטער קאַנסערנז גראָב פּראָדוקציע בשעת פליסנדיק. די רגע ספּרעדז אנגענומען פּראָדוקציע איבער פּלאַננעד פּראָדוקציע צייט. דער דריטער פארשפרייט עס איבער דער גאנצער שיפט. א באריכט, וואס פארלאזט דעם דענאמינאר, לאזט א פלאץ פאר א פארגלייכן פארגלייך.
טשעק די רעזולטאַט מיט OEE
בלויז פֿאַר דעם בייַשפּיל, יבערנעמען אַ ידעאַל געשעעניש מעהאַלעך פון 14 סעקונדעס מיט צוויי פּאַרץ פּער געשעעניש. דאָס איז אַן אידעאל קורס פון וועגן 514.286 פּאַרץ / ה. אַוואַילאַביליטי איז 7 ÷ 7.5; פאָרשטעלונג איז 450 ÷ 514.286; קוואַליטעט איז 0.96. זייער פּראָדוקט איז 0.784, אָדער 78.4% אָעע.
אַפּלייינג דיוואָרנע OEE כעזשבן אופֿן, 514.286 × 7.5 × 0.784 קערט בעערעך 3,024 גוט פּאַרץ. די קליין געוויזן ראַונדינג טוט נישט טוישן די אַנדערלייינג רעזולטאַט. די 14-רגע ידעאַל מעהאַלעך איז אַ ביישפּיל האַשאָרע, נישט אַ קאַטאַלאָג דריי-ציקל ווערט.
פֿאַר אַ יללוסטראַטיוו סדר פון 12,000 אנגענומען פּאַרץ, 12,000 ÷ 3,024 גיט וועגן 3.97 אַזאַ שיפץ. פיר שיפץ צושטעלן אַ קאַלקיאַלייטיד 12,096 פּאַרץ אונטער די אַסאַמפּשאַנז, איידער נאָך סדר-ספּעציפיש לאָססעס. דאָס איז אַ פּלאַנירונג סצענאַר, נישט אַ עקספּרעס היסכייַוועס אָדער אַ סיבה צו פאַרלאָזן סטאַרטאַפּ וואַלאַדיישאַן.
אויב רעקאָרדעד סטאַפּס פאַרגרעסערן פון 30 צו 60 מינוט, פליסנדיק צייט פאלן צו 6.5 שעה. מיט אנדערע אַסאַמפּשאַנז אַנטשיינדזשד, רעזולטאַט ווערט 450 × 6.5 × 0.96 = 2,808 גוט טיילן. דער סדר דעמאָלט יקסידז פיר שיפץ. דער פאַרגלייַך ווייזט וואָס אַ קליין ענדערונג אין די בנימצא פליסנדיק צייט קענען ווירקן סקעדזשולינג אָן קיין ענדערונג אין די מאָלדינג ציקל.
פּרוּווט דיין אייגענע פּראָדוקציע קורס כעזשבן
דיפאָלץ רעפּראָדוצירן די כייפּאַטעטיקאַל בייַשפּיל. אַרייַן אַ באמערקט דורכשניטלעך מעהאַלעך בעשאַס פליסנדיק צייט, נישט אַ ראַנג פון טרוקן ציקל. דו זאלסט נישט מערן מיט סטיישאַנז ווידער אויב די מעהאַלעך קאָווערס שוין די גאַנץ מאַשין. די דאַטן בלייבן אין דעם בלאַט.
- גראָב פּאַרץ פּער פליסנדיק שעה
- 450
- עסטימאַטעד גוט פּאַרץ פּער יבעררוק
- 3,024
- גוט טיילן פּער פּלאַננעד שעה
- 403.2
- מאַטעריאַל פאָדערונג בשעת פליסנדיק
- 40.5 קג/ה
רעזולטאַטן זענען עסטאַמאַץ, ניט געראַנטיד רעזולטאַט. דעצימאַל טייל קאַונץ אויסדריקן אַ דערוואַרט דורכשניטלעך. דער קאַלקולאַטאָר טוט נישט מאָדעל באַפער סטאָרידזש, סדר סטאַרטאַפּ, וועריאַבאַל קאַוואַטי קאַונץ אָדער אַ באַזונדער ידעאַל-קורס אָעע מאָדע. אויב סקריפּס זענען פאַרקריפּלט, די געוויזן רעזולטאַטן בלייבן די פעליקייַט בייַשפּיל.
וואָס די KGB2L ספּעסאַפאַקיישאַנז פון Kinggle זאָגן איר וועגן קאַפּאַציטעט
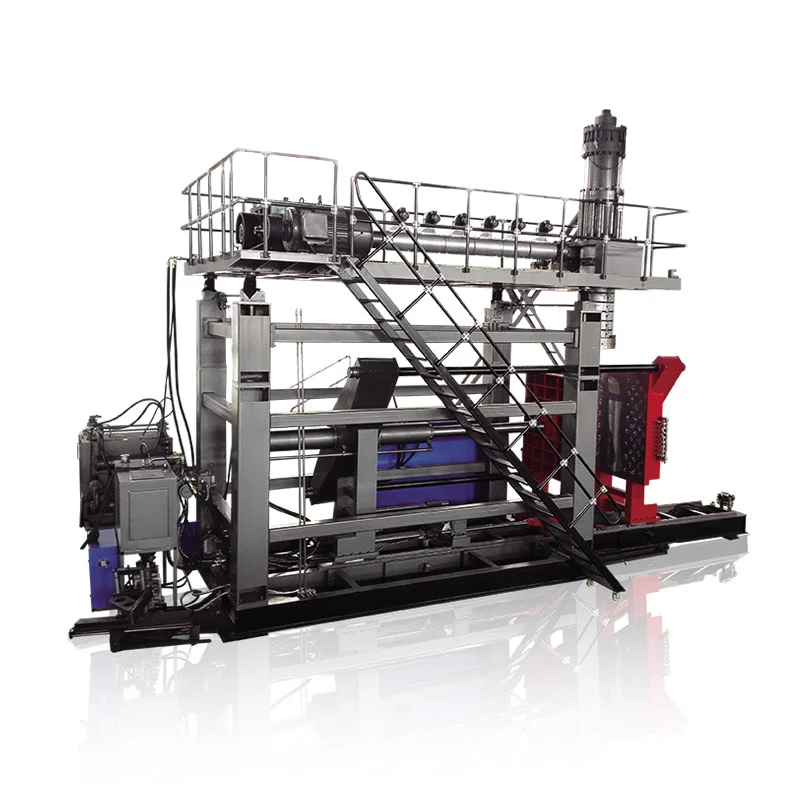
דיקגב2ל 2ל איין-סטאַנציע קלאַפּ מאָלדינג מאַשיןגיט אַ באַטאָנען בייַשפּיל פון ווי צו לייענען אַ באַשרייַבונג בלאַט. זייַן ארויס וואַלועס באַשרייַבן עטלעכע פאַרשידענע לימאַץ. קאַנטיינער באַנד, טרוקן ציקל רעזולטאַט, מאַטעריאַל טרופּוט און פורעם דימענשאַנז יעדער ענטפֿערן אַ אַנדערש סעלעקציע קשיא.

| פֿאַרעפֿנטלעכט פּאַראַמעטער | ווערט | פראגע עס העלפט ענטפֿערן |
|---|---|---|
| מאַקסימום קאַנטיינער קאַפּאַציטעט | 2 ל | איז די פארגעלייגט פּראָדוקט אין די סטייטיד באַנד קאַטעגאָריע? |
| רעזולטאַט (טרוקן ציקל) | 600 פּיסי / הר | וואָס רעפֿערענץ פֿאַר טרוקן ציקל טוט דער קאַטאַלאָג שטאַט? |
| HDPE מעלטינג קאַפּאַציטעט | 30 קג/ה | וואָס מאַטעריאַל-קורס רעפֿערענץ איז בנימצא פֿאַר פּרילימאַנערי זיפּונג? |
| שרויף דיאַמעטער | 50 מם | וואָס יקסטרוזשאַן פּלאַטפאָרמע איז דיסקאַסט? |
| מאַקסימום פורעם גרייס, W × H | 360 × 380 מם | וואָס פארעפנטלעכט פורעם קאָנווערט מוזן די מכשירים רעצענזיע באַטראַכטן? |
| טאָפּל-קאָפּ צענטער ווייַטקייט | 130 מם | וואָס ספּייסינג רעפֿערענץ דאַרף פאַרגלייַך מיט די פארגעלייגט אויסלייג? |
די טרוקן ציקל פעלד איז נישט אַ פּראָצעס באַריכט פֿאַר אַ ספּעציפיש 2 ל פלאַש. דו זאלסט נישט רילייאַבאַל 600 פּיסי / הר ווי 600 אנגענומען קאַנטיינערז פּער שעה. די פּראָדוקט ס סמאָלע, וואָג, קאַוואַטי אָרדענונג, קאָאָלינג רעקווירעמענץ און אַקסעפּטאַנס קרייטיריאַ נאָך דאַרפֿן צו זיין געגרינדעט.
ניצן די 30 קג / ה HDPE רעפֿערענץ פֿאַר אַ באַזונדער מאַסע טשעק. אין די געאַרבעט ביישפּיל ס אנגענומען 90 ג גראָב מאַסע פּער טייל, דיוויידינג 30 דורך 0.09 גיט וועגן 333.3 מאָולדיד פּאַרץ / ה ווי אַ מאַטעריאַל-בלויז זיפּונג סופיט. די ביישפּיל ס 450 פּאַרץ / ה וואָלט דאַרפן 40.5 קג / ה, אויבן די ארויס דערמאָנען.
דער כעזשבן טוט נישט צוזאָג 333.3 פּאַרץ / ה פון די KGB2L. עס פלאַגס אַז די ביישפּיל ס מאַסע און ציל קורס קענען ניט זיין גערעכטפארטיקט ניצן די ליסטעד 30 קג / ה רעפֿערענץ. א פּרויעקט אָפּשאַצונג וואָלט דאַרפֿן אַ אַנדערש געשטיצט קאַנפיגיעריישאַן, ריווייזד פּראָדוקט אַסאַמפּשאַנז אָדער אַ אַנדערש רעזולטאַט ציל.
אויך טוט די טאָפּל-קאָפּ ספּייסינג באַווייַזן אַז קיין צוויי לאגלען וועט פּאַסיק. קוק די פאַקטיש פורעם צייכענונג קעגן די ארויס קאָנווערט און די גאַנץ טולינג אָרדענונג. פֿאַר גרעסערע אָדער ברייט פּראָדוקטן, די נומער פון ניצלעך קאַוויטיז מוזן נאָכפאָלגן די צייכענונג אלא ווי אַ בילכער רעזולטאַט מאַלטאַפּלייער.
ווען איר בעטן אַ רעקאָמענדאַציע, שיקן די צייכענונג, מאַטעריאַל מיינונג, נעץ און גראָב וואָג עסטאַמאַץ, פארלאנגט אנגענומען רעזולטאַט און בדעה יבעררוק מוסטער צוזאַמען. דאָס אַלאַוז די סאַפּלייער צו קאָנטראָלירן קאַפּאַציטעט אַסאַמפּשאַנז קעגן די פארגעלייגט ייַזנוואַרג אַנשטאָט פון ענטפֿערן אַן אפגעזונדערט קשיא וועגן לאגלען פּער שעה.
באַשטעטיקן די רעזולטאַט איידער איר יבערגעבן צו אַ מאַשין
מאַכן אנגענומען רעזולטאַט די יקער פון די קאַפּאַציטעט העסקעם. לאגלען וואָס לאָזן די פורעם און לאגלען קלירד פֿאַר פּאַקקאַגינג זענען פאַרשידענע קאַונץ. איידער טעסטינג, ספּעציפיצירן די דורכקוק פונט און די באדערפענישן וואָס אַ פלאַש מוזן טרעפן צו אַרייַן די אנגענומען גאַנץ. אַנדערש, דער פּראָצעס קענען טרעפן זיין מאָלדינג ציל און לאָזן די עקספּרעס פאָדערונג אַנריזאַלווד.
פֿאַר די KGB2L, האַלטן די ארויס 600 פּיסי / HR טרוקן ציקל פיגור באַזונדער פון די פלאַש-רעזולטאַט היסכייַוועס. באַשטעטיקן דעם מאַטעריאַל, פלאַש וואָג, אַקטיוו קאַוויטיז און אַקסעפּטאַנס רעקווירעמענץ איידער שטימען אויף פּראָדוקציע קאַפּאַציטעט. א טרוקן ציקל פיגור אַליין איז ניט גענוגיק פֿאַר אַ פלאַש עקספּרעס פּלאַן.
ווען אַ פּראָצעס פעלן זיין ציל, דיאַגנאָזירן די כיסאָרן איידער ינקריסינג גיכקייַט. רעקאָרד רעזולטאַט ינטערוואַלז, סטאַפּס און פארווארפן פּאַרץ סעפּעראַטלי. קוק פֿאַר ווארטן צייט ביי פּאַריזאַן עקספּרעס, קאָאָלינג צייט אין די פורעם און קיוז איידער טרימינג אָדער רינען טעסטינג. די אַבזערוויישאַנז ויסטיילן אַ מאָלדינג קאַנסטריינץ פון אַ דאַונסטרים קאַנסטריינץ.
אָפּשאַצן איין אַדזשאַסטמאַנט אין אַ צייַט און ריטיין די איידער-און-נאָך רעקאָרדס. ריכטער די ענדערונג דורך אנגענומען רעזולטאַט איבער פאַרגלייַכלעך אָבסערוואַציע פּיריאַדז, נישט דורך אַ קירצער געוויזן ציקל אַליין. רעקאָרד מאַטעריאַל און טולינג טנאָים בייַ די רעזולטאַט. אויב די ציילן ריסעס אָבער מער לאגלען דורכפאַל דורכקוק, די אַדזשאַסטמאַנט האט נישט דאַווקע ימפּרוווד ניצלעך קאַפּאַציטעט.
האַלטן אַ רעקאָרד וואָס אן אנדער מענטש קענען קאָנטראָלירן
- ידענטיפיצירן די צייכענונג רעוויזיע, סמאָלע מיינונג, מאַטעריאַל מישן, ציל וואָג און קאַוואַטי אָרדענונג.
- שטימען אויף די אַקסעפּטאַנס טשעקס און די שטעלע ווו גוט פּאַרץ וועט זיין גערעכנט.
- רעקאָרדירן אָנהייב און ענדיקן צייט, סקעדזשולד יקסקלוזשאַנז, פּראָדוקציע סטאַפּס און זייער סיבות.
- רעקאָרדירן גאַנץ מאָולדיד פּאַרץ, ערשטער-פאָרן אנגענומען פּאַרץ און רידזשעקץ אָן קאַונטינג ריווערקט פּאַרץ צוויי מאָל.
- פאַרגלייַכן די באמערקט קורס, גראָב מאַסע פאָדערונג און דאַונסטרים פּראָדוקציע איבער וואָס ריכטן פּיריאַדז.
- האַלטן די מסכים סעטטינגס, אַבזערוויישאַנז און אַנריזאַלווד לימיטיישאַנז מיט דעם פּראָצעס באַריכט.
דעפינירן וואָס כאַפּאַנז אין די אָנהייב און סוף פון די מעזשערמאַנט פֿענצטער. א קורץ אָבסערוואַציע גענומען נאָך וואָרמאַפּ ענטפֿערס אַ אַנדערש קשיא פון אַ גאַנץ סדר וואָס כולל סטאַרטאַפּ און אַ פורעם טוישן. ביידע קענען זיין נוציק, אָבער בלויז ווען דער באַריכט יידענאַפייד וואָס איז געווען יקסקלודיד.
ניצן דיקלאַפּ מאָלדינג מאַשין פאַבריק אַקסעפּטאַנס פּרובירן פירןצו אַנטוויקלען די ברייט דורכקוק רעקאָרד. אַ רעזולטאַט כעזשבן שטיצט אַקסעפּטאַנס; עס טוט נישט פאַרבייַטן פּראָדוקט דורכקוק, ויסריכט טשעקס אָדער די קויפן העסקעם.
| רעקאָרד פעלד | וואָס צו אַרייַן |
|---|---|
| פּראָדוקט און קאַנפיגיעריישאַן | צייכענונג רעוויזיע, מאַטעריאַל, וואָג, אַקטיוו קאַוויטיז און סטיישאַנז |
| מעאַסורעמענט גרענעץ | זייגער אָנהייב / סוף, פּלאַננעד צייט, פליסנדיק צייט און ציילן אָרט |
| קאַונץ | גאַנץ מאָולדיד, ערשטער-פאָרן גוט, פארווארפן און אַנפינישט טיילן |
| באדינגונגען | רעקאָרדעד סעטטינגס, קאָאָלינג און לופט טנאָים, סטאַפפינג און אַגזיליערי |
| רעזולטאַט | גוט פּאַרץ פּער סטייטיד שעה אָדער יבעררוק, לימיטיישאַנז און מסכים נאָכפאָלגן |
דיסקוטירן אַ פּראָדוקט-ספּעציפיש קאַפּאַציטעט אָפּשאַצונג מיט Kinggle
דאַרפן אַ רעזולטאַט אָפּשאַצונג טייד צו די פּראָדוקט צייכענונג און פארגעלייגט מאַשין קאַנפיגיעריישאַן. דער געשריבן פאָרשלאָג זאָל זאָגן ווו אנגענומען פּאַרץ זענען גערעכנט, ווי לאַנג די מעזשערמאַנט לויפט און וואָס פּראָדוקציע טנאָים צולייגן. אָן די דעטאַילס, אַ לאגלען-פּער-שעה פיגור איז נישט אַ געזונט יקער פֿאַר קאַמפּערינג ויסריכט אָפפערס.
שיקן דיין פלאַש צייכענונג אָדער מוסטער דעטאַילס, מאַטעריאַל מיינונג, פארלאנגט גוט רעזולטאַט און יבעררוק פּלאַן דורךKinggle ס באַאַמטער קאָנטאַקט בלאַט. ווו אַ ווערט איז נאָך אַן אָפּשאַצונג, שטעלן עס אַזוי אַז דער ווייַטער רעצענזיע קענען האַלטן עס.
Ningbo Kinggle Machinery Co., Ltd.
בליצפּאָסט:sales@kinggle.com
טעלעפאן:+86-574-87103665
יויאַאָ סיטי, נינגבאָ, זשעדזשיאַנג, טשיינאַ. קאָנטאַקט דעטאַילס אָפּגעשטעלט קעגן דער באַאַמטער קאָנטאַקט בלאַט.
אָפט געשטעלטע פֿראגן
ווי פילע לאגלען קענען אַ קלאַפּ מאָלדינג מאַשין פּראָדוצירן פּער שעה?
עס איז קיין איין רעזולטאַט פיגור פֿאַר יעדער מאַשין און פלאַש. טיילן 3,600 דורך די גאַנץ-מאַשין רעזולטאַט מעהאַלעך אין סעקונדעס, און מערן מיט די מאָולדיד פּאַרץ פּער געשעעניש. צולייגן די ערשטער-פאָרן קוואַליטעט טראָגן פֿאַר גוט רעזולטאַט בעשאַס פליסנדיק צייט. פֿאַר יבעררוק פּלאַנירונג, אויך אַרייַננעמען רעקאָרדעד סטאַפּס און באַשטעטיקן די מאַטעריאַל און דאַונסטרים קאַפּאַציטעט.
טוט אַ טאָפּל-סטאַנציע מאַשין שטענדיק טאָפּל פּראָדוקציע?
ניין צוויי סטיישאַנז טאָן ניט פאַרלייגן די פּראָדוקציע קורס אָן זייער פאַקטיש טיימינג און קאַנפיגיעריישאַן. אויב די געמאסטן גאַנץ-מאַשין מעהאַלעך שוין כולל אָלטערנייטינג ריליסיז פון ביידע סטיישאַנז, טאָן ניט מערן ווידער מיט צוויי. פאַרגלייַכן יעדער סטאַנציע ס טיימינג, אַקטיוו קאַוויטיז און מאַטעריאַל פאָדערונג איידער עסטימאַטעד די קאַמביינד רעזולטאַט.
איז דער רעזולטאַט פון טרוקן ציקל די זעלבע ווי פאַרטיק פּראָדוקט פּראָדוקציע?
ניין א קאַטאַלאָג פעלד מיטן נאָמען טרוקן-ציקל רעזולטאַט טוט נישט פאַרלייגן די אנגענומען רעזולטאַט פון אַ ספּעסיפיעד קאַנטיינער. Kinggle's KGB2L בלאַט ליסטעד 600 פּיסי / HR אונטער דעם פירמע. א פלאַש-ספּעציפיש רעזולטאַט פאָדערן דאַרף די מאַטעריאַל, מכשירים, וואָג, אַפּערייטינג באדינגונגען און דורכקוק קרייטיריאַ, צוזאַמען מיט אַ דיפיינד מעזשערמאַנט צייַט.
ווי קען קאַנטיינער וואָג ווירקן פּראָדוקציע קאַפּאַציטעט?
וואָג אַפעקץ די מאַטעריאַל דארף אין אַ געגעבן פּראָדוקציע קורס. פֿאַר יקסטרוזשאַן זיפּונג, נוצן גראָב פּראַסעסט מאַסע פּער מאָולדיד טייל, אַרייַנגערעכנט זייַן אַלאַקייטיד טרים, אלא ווי בלויז פאַרטיק פלאַש וואָג. טיילן בנימצא מאַטעריאַל טרופּוט דורך אַז גראָב מאַסע פֿאַר אַ פּרילימאַנערי סופיט. דער כעזשבן אַליין טוט נישט פאַרלייגן אַ אַטשיוואַבאַל מאָלדינג ציקל אָדער אנגענומען רעזולטאַט.
וואָס אינפֿאָרמאַציע איז דארף פֿאַר אַ פּינטלעך רעזולטאַט אָפּשאַצונג?
צושטעלן די פּראָדוקט צייכענונג, מאַטעריאַל מיינונג, נעץ און גראָב ווייץ, קאַוואַטי און סטאַנציע אָרדענונג, ציל אנגענומען רעזולטאַט און יבעררוק פּלאַן. אַרייַננעמען די אַקסעפּטאַנס טשעקס און דאַונסטרים עקוויפּמענט. אויב פּראָצעס רעקאָרדס עקסיסטירן, צושטעלן גאַנץ קאַונץ, גוט קאַונץ, טיימינג און האַלטן סיבות. האַלטן אנגענומען וואַלועס באַזונדער פון געמאסטן רעזולטאַטן אַזוי דער סאַפּלייער קענען ידענטיפיצירן די רוען זאָגן גאַפּס.
איידער פּלייסינג אַ סדר, שטימען אויף אנגענומען רעזולטאַט, פּראָצעס טנאָים און די קאַונטינג אופֿן אין שרייבן. ניצן די ריזאַלטינג פּראָדוקציע רעקאָרד ווי די יקער פֿאַר די עקספּרעס פּלאַן.