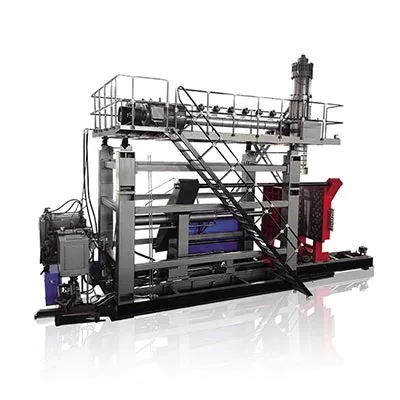
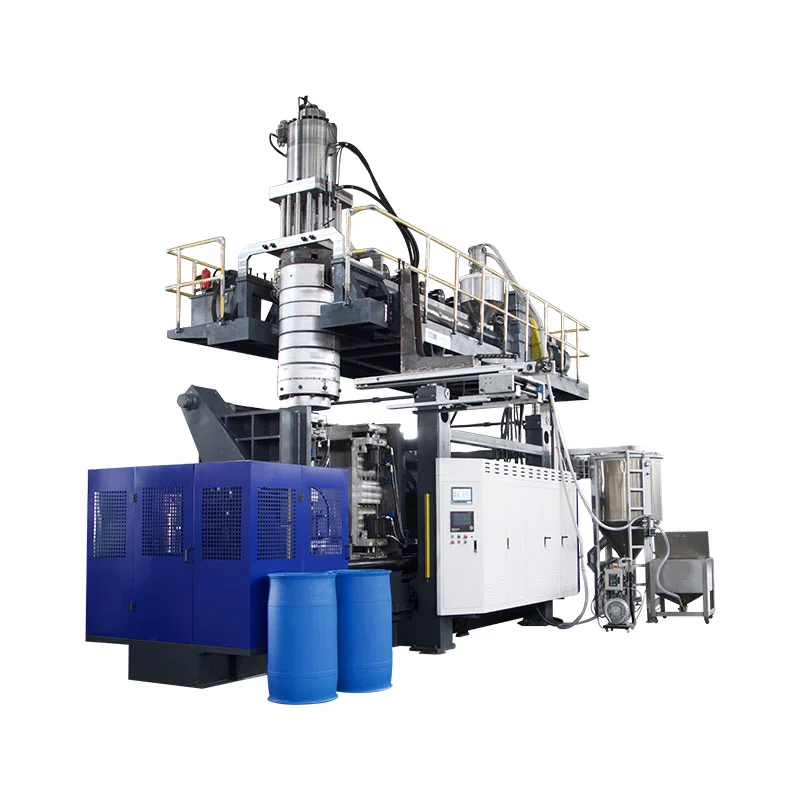
צוויי קעפ, צוויי פּאַריזאַנז און צוויי קאַוויטיז אָפט געהערן אין דער זעלביקער פּראָדוקציע באַגריף - אָבער זיי זענען נישט ינטערטשיינדזשאַבאַל טערמינען. די ריכטיק אויסלייג סטאַרץ מיט די פלאַש, ווענטיל פּעך, פורעם פּלאַץ און גראָב צעשמעלצן פאָדערונג, נישט אַ ציל קאָפּ ציילן.

א קוינע אַסקינג פֿאַר אַ "פיר-קאַוואַטי פלאַש בלאָוינג מאַשין" קען באַקומען אַ פיר-ווענטיל שטאַרבן קאָפּ, אַ פיר-קאַוואַטי פורעם און איין אָדער צוויי פורעם סטיישאַנז. אן אנדער קוינע אַסקינג פֿאַר אַ "טאָפּל קאָפּ קלאַפּ מאָלדינג מאַשין" קען זיין ריפערד בלויז צו צוויי פּאַריזאַנז. סיידן די ציטאַט רשימות יעדער עלעמענט, די צוויי פּאַרטיעס קענען דיסקוטירן די זעלבע נומער בשעת ימאַדזשאַן פאַרשידענע ויסריכט.
דער פירער סעפּערייץ די טערמינען, ניצט קראַנט Kinggle 2L, 5L און 15L ספּעסאַפאַקיישאַנז צו ווייַזן די דימענשאַנאַל לימאַץ הינטער קאָפּ סעלעקציע, און גיט אַ מאַסע-וואָג אופֿן פֿאַר קאַמפּערינג איין-, צוויי-, דריי- און פיר-קאָפּ קאַנסעפּס אָן ינווענטינג פּראָדוקציע פּראָדוקציע.
ערשטער, נאָמען די פיר פאַרשידענע קאַונץ
דאָס וואָרטקאָפּאיז געניצט לוסלי אין די מאַרק. אַ יקסטרוזשאַן קלאַפּ מאָלדינג שטאַרבן קאָפּ דיסטריביוץ צעשמעלצן און פארמען די טובולאַר פּאַריזאָן. א מאַלטי-פּאַריזאַן שטאַרבן קאָפּ האט עטלעכע אַוטלעץ. דער פורעם דעמאָלט קלאָוזיז אַרום די פּאַריזאַנז, און יעדער פורעם קאַוואַטי פארמען אַ טייל. א סטאַנציע איז די פולשטענדיק פורעם-און-קלאַמערן שטעלע וואָס נעמט זיי. א שיכטע איז אַ מאַטעריאַל שיכטע באשאפן דורך די יקסטרוזשאַן און שטאַרבן-קאָפּ סיסטעם.
| ציילן | גשמיות טייַטש | בייַשפּיל קוינע קשיא | דו זאלסט נישט יבערנעמען |
|---|---|---|---|
| שטאַרבן-קאָפּ אַוטלעץ | אָופּאַנינגז פון וואָס פּאַריזאַנז אַרויסקומען אין איין מאָלדינג געשעעניש | איז דער פאָרשלאָג איין, טאָפּל, דרייַיק אָדער פיר קאָפּ? | אַז אַ ווענטיל ציילן געראַנטיז די זעלבע נומער פון אנגענומען לאגלען |
| פּאַריזאַנז | טובולאַר צעשמעלצן לענגקטס קאַפּטשערד דורך די פורעם | ווי וועט וואָג און טיימינג זיין באַלאַנסט צווישן פּאַריזאַנז? | אַז גלייַך ספּייסט אַוטלעץ שטענדיק צושטעלן גלייַך פּאַריזאַנז |
| פורעם קאַוויטיז | טייל שאַפּעס געשאפן אין איין פורעם נאָענט | טוט די פורעם מאַכן איין, צוויי אָדער פיר פּאַרץ פּער געשעעניש? | אַז קאַוואַטי ציילן באשרייבט די נומער פון פורעם סטיישאַנז |
| סטיישאַנז | גאַנץ פורעם-און-קלאַמערן שטעלעס געניצט דורך די מאַשין | איז די מאַשין איין סטאַנציע אָדער טאָפּל סטאַנציע? | אַז אַ צווייטע סטאַנציע איז אַ צווייטער שטאַרבן קאָפּ |
| לייַערס | מאַטעריאַל לייַערס אַריבער די וואַנט סטרוקטור | איז דער טייל מאָנאָלייַער אָדער מולטילייַער? | אַז "טאָפּל שיכטע" מיטל טאָפּל קאָפּ אָדער טאָפּל קאַוואַטי |
פרייַ ויסריכט ליטעראַטור מאכט די זעלבע דיסטינגקשאַן. דיר & ב קעסיידערדיק יקסטרוזשאַן וועבשיפל דאַטן בלאַטרשימות איין- אָדער צוויי-סטאַנציע קלאַמערן קאַנפיגיעריישאַנז סעפּעראַטלי פון שטאַרבן-קאָפּ קאַנפיגיעריישאַנז מיט קייפל אַוטלעץ. דער צעשיידונג איז נוציק אין קיין RFQ: ספּעציפיצירן סטיישאַנז, שטאַרבן אַוטלעץ, פורעם קאַוויטיז און לייַערס אויף פאַרשידענע שורות.
וואָס ענדערונגען ווען אַ שטאַרבן קאָפּ גיינז אַוטלעץ?
א מאַלטי-קאָפּ, מאַלטי-שטאַרבן אָדער מאַלטי-פּאַריזאַן קלאַפּ מאָלדינג מאַשין קריייץ עטלעכע פּאַריזאַנז אין פּאַראַלעל. אויב די פורעם און פּראָצעס זענען דיזיינד צו כאַפּן יעדער פּאַריזאָן און פאָרעם איין פלאַש, פּאַרץ פּער מאָלדינג געשעעניש קענען פאַרגרעסערן. דער געווינס איז קאַנדישאַנאַל. יעדער ווענטיל דאַרף פּלאַץ, צעשמעלצן לויפן, טעמפּעראַטור קאָנטראָל און אַ קאָראַספּאַנדינג קאַוואַטי שטעלע.
דער דיאַגראַמע איז קאַנסעפּטשואַל, נישט אַ קינגגאַל טולינג צייכענונג. פאַקטיש ווענטיל דיאַמעטערס, פּעך, לויפן טשאַנאַלז און קאַוואַטי אויסלייג אָפענגען אויף די פלאַש און מאַשין. "צוויי קאָפּ," "דריי קאָפּ" און "פיר קאָפּ" זענען דעריבער סטאַרטינג דיסקריפּשאַנז אלא ווי גאַנץ ספּעסאַפאַקיישאַנז.
מער קעפ טיילן די בנימצא מאָלדינג ברייט
א איין גרויס פּאַריזאָן קענען נוצן מער פון די מאַשין ס בנימצא פורעם ברייט. ווען עטלעכע אַוטלעץ טיילן דעם פּלאַץ, פלאַש ברייט, קאַוואַטי פּעך, האַלדז שטעלע, בליץ קעשענע און קאָאָלינג קאַנעקשאַנז האָבן צו פּאַסיק זייַט ביי זייַט. די פורעם אויך דאַרף גענוג שטאָל צווישן קאַוויטיז און גענוג פּלאַץ פֿאַר טרימינג און טייל באַזייַטיקונג.
מער קעפ פאַרגרעסערן גאַנץ צעשמעלצן פארלאנגט פּער געשעעניש
אויב איין גראָב פּאַריזאַן ווייז 0.10 קג, פיר עקוויוואַלענט פּאַריזאַנז דאַרפן 0.40 קג פּער מאָלדינג געשעעניש איידער איר באַטראַכטן קיין חילוק אין זייער פאַקטיש ווייץ. דער ביישפּיל דערקלערט בלויז די אַריטמעטיק; עס איז נישט אַ Kinggle פלאַש באַשרייַבונג. פאַרקירצן די מעהאַלעך צווישן געשעענישן רייזאַז אַורלי צעשמעלצן פאָדערונג ווייַטער.
מער קעפ מאַכן מער שטעלעס צו קאָנטראָלירן
פיר קענטיק לאגלען נאָך פורעם עפן טאָן ניט באַווייַזן פיר עקוויוואַלענט פּראַסעסאַז. איין ווענטיל קענען לויפן וואָרמער, איין פּאַריזאָן קענען בייגן דיפערענטלי, אַ קאַוואַטי קענען קיל מער סלאָולי, אָדער איין טרימינג שטעלע קענען לאָזן עקסטרע בליץ. מאַלטי-קאַוואַטי רעזולטאַט זאָל דעריבער זיין גערעכנט און ינספּעקטיד דורך שטעלע - ניט בלויז ווי אַ קאַמביינד גאַנץ.
אָריגינעל פאַרגלייַך: ארויס Kinggle קאָפּ לימאַץ דורך מאַשין פּלאַטפאָרמע
Kinggle ס קראַנט קעסיידערדיק יקסטרוזשאַן קלאַפּ מאָלדינג בלעטער באַשרייַבן אַפּשאַנאַל צוויי-, דריי- און פיר-שטאַרבן-קאָפּ קאַנפיגיעריישאַנז אויף עטלעכע מאָדעלס. די ספּעסיפיקאַטיאָן טישן אַרויסגעבן פּינטלעך דימענשאַנז פֿאַר איין- און טאָפּל-קאָפּ באַווייַזן. זיי טאָן ניט אַרויסגעבן די דרייַ- אָדער פיר-קאָפּ פּעך פֿאַר די בלעטער, אַזוי די לייאַוץ דאַרפן פּרויעקט ינזשעניעריע אלא ווי עקסטראַפּאָלאַטיאָן.
| קינגגאַל מאָדעל | סטאַנציע | מאַקסימום פּראָדוקט קאַפּאַציטעט | מאַקסימום פורעם גרייס (W × H) | HDPE מעלטינג קאַפּאַציטעט | איין-קאָפּ מאַקסימום שטאַרבן-שפּילקע דיאַמעטער | פֿאַרעפֿנטלעכט טאָפּל-קאָפּ צענטער ווייַטקייט | טאָפּל-קאָפּ מאַקסימום שטאַרבן-שפּילקע דיאַמעטער |
|---|---|---|---|---|---|---|---|
| KGB2L | איין | 2 ל | 360 × 380 מם | 30 קג/ה | 90 מם | 130 מם | 60 מם |
| KGB2D | טאָפּל | 2 ל | 360 × 380 מם | 55 קג/ה | 90 מם | 130 מם | 60 מם |
| KGB5L | איין | 5 ל | 410 × 450 מם | 55 קג/ה | 150 מם | 150-180 מם | 80 מם |
| KGB5D | טאָפּל | 5 ל | 410 × 450 מם | 80 קג/ה | 150 מם | 150-180 מם | 80 מם |
| KGB15L | איין | 15 ל | 580 × 500 מם | 100 קג / ה | 220 מם | 240-280 מם | 150 מם |
| KGB15D | טאָפּל | 15 ל | 580 × 550 מם | 120 קג/ה | 220 מם | 240-280 מם | 150 מם |
Kinggle ס 2 ל בלעטער אויך באַשרייַבן אַפּלאַקיישאַנז פון 50 מל צו 2 ל. אַז קייט יידענאַפייד די פּראָדוקט משפּחה; עס טוט נישט מיינען אַז יעדער קאַנטיינער אין די קייט פיץ יעדער קאָפּ ציילן. א ברייט 2 ל פלאַש קען דאַרפן אַ איין ווענטיל בשעת עטלעכע שמאָל לאגלען קען פּאַסיק אַ מאַלטי-קאַוואַטי באַגריף. מאַקסימום באַנד אַליין קענען נישט באַשליסן די אויסלייג.


וואָס די Kinggle דאַטן ריווילז וועגן די ברירה פון קאָפּ
1. סטאַנציע ציילן און קאָפּ דזשיאַמאַטרי זענען פרייַ ברירות
אין די 2 ל פּאָר, ביידע די איין- און טאָפּל-סטאַנציע מאָדעלס אַרויסגעבן די זעלבע 90 מם איין-קאָפּ שיעור, 130 מם טאָפּל-קאָפּ צענטער דיסטאַנסע און 60 מם טאָפּל-קאָפּ שטאַרבן שטיפט שיעור. די 5 ל און 15 ל פּערז נאָכגיין די זעלבע מוסטער אין זייער ריספּעקטיוו פּלאַטפאָרמס. א צווייטע סטאנציע ענדערט ווי די מאָולדז בייטן זיך; עס טוט נישט אויטאָמאַטיש טוישן די ווענטיל ציילן אָדער ווענטיל פּעך.
2. א טאָפּל-קאָפּ אויסלייג האט ווייניקער דיאַמעטער בנימצא פּער ווענטיל
יעדער פּלאַטפאָרמע פּאַבלישאַז אַ קלענערער מאַקסימום שטאַרבן-שטיפט דיאַמעטער פֿאַר די טאָפּל-קאָפּ רעפֿערענץ ווי פֿאַר די איין-קאָפּ רעפֿערענץ: 60 קעגן 90 מם ביי 2 ל, 80 קעגן 150 מם ביי 5 ל, און 150 קעגן 220 מם ביי 15 ל. דאָס קען נישט פאָרויסזאָגן די פאַרטיק פלאַש דיאַמעטער, אָבער עס ווייזט וואָס "לייג אן אנדער קאָפּ" איז נישט בלויז אַ רעזולטאַט באַשטעטיקן. די מאַטערן, פּאַריזאַן און פלאַש דזשיאַמאַטרי טוישן צוזאַמען.
3. גרעסערע פּלאַטפאָרמס אַרויסגעבן ברייט פורעם און ווענטיל-ספּייסינג באַווייַזן
די מאַקסימום רעפֿערענץ פון פורעם וואקסט פון 360 × 380 מם אויף די 2 ל פּאָר צו 410 × 450 מם אויף די 5 ל פּאָר און אַרויף צו 580 מם ברייט אויף די 15 ל פּאָר. פֿאַרעפֿנטלעכט טאָפּל-קאָפּ צענטער דיסטאַנסע וואקסט פון 130 מם צו 150-180 מם און דעמאָלט 240-280 מם. די פיגיערז פאַרבינדן פּלאַטפאָרמע סעלעקציע צו פלאַש ספּייסינג, ניט נאָר נאָמינאַל ליטער.
4. פּערד טאָפּל-סטאַנציע מאָדעלס אַרויסגעבן מער מעלטינג קאַפּאַציטעט
די ביישפילן פון טאָפּל סטאַנציע אַרויסגעבן העכער HDPE מעלטינג קאַפּאַציטעט ווי זייער איין-סטאַנציע פּאַרטנערס: 55 קעגן 30 קג / ה ביי 2 ל, 80 קעגן 55 קג / ה ביי 5 ל, און 120 קעגן 100 קג / ה ביי 15 ל. די דיפעראַנסיז האָבן קיין איין פאַרהעלטעניש און טאָן ניט באַווייַזן אַ רעזולטאַט מאַלטאַפּלייער. זיי ווייַזן וואָס די יקסטרוזשאַן סיסטעם געהערט אין די זעלבע כעזשבן ווי סטיישאַנז און קעפ.
5. דריי- און פיר-קאָפּ קליימז דאַרפֿן אַ פּראָדוקט-ספּעציפיש צייכענונג
די פּראָדוקט דיסקריפּשאַנז לאָזן פלעקסאַבאַל 2/3/4 מולטי-שטאַרבן-קאָפּ קאַנפיגיעריישאַנז, אָבער זייער טישן טאָן ניט זאָגן אַ וניווערסאַל דרייַיק אָדער פיר-קאָפּ צענטער ווייַטקייט. ינווענטינג די דימענשאַנז פון די טאָפּל-קאָפּ רודערן וואָלט איגנאָרירן פלאַש ברייט, פורעם שטאָל, פּעך, האַלדז אָרט און סערוויס אַקסעס. דער ריכטיק ווייַטער דאָקומענט איז אַ פארגעלייגט קאָפּ-און-פורעם אויסלייג באזירט אויף די קוינע ס טייל צייכענונג.
אויסקלייַבן קאָפּ ציילן פון די פלאַש - נישט פֿון אַ געוואלט מאַלטאַפּלייער
א פאַבריק ציטאַט ווערט מער פאַרלאָזלעך ווען די קוינע גיט די סאַפּלייער אַ גאַנץ פּראָדוקט דעפֿיניציע. אָנהייבן מיט די וויידאַסט און כעוויאַסט SKU בדעה פֿאַר די פארגעלייגט מכשירים משפּחה. דערנאָך קאָנטראָלירן צי קלענערער פּראָדוקטן קענען טיילן די זעלבע מאַשין אָן פאָרסינג אַ ימפּראַקטאַקאַל קאָמפּראָמיס.
פלאַש ברייט און צענטער ווייַטקייט
צענטער דיסטאַנסע איז געמאסטן צווישן שכייניש ווענטיל סענטערליינז. עס דאַרף צופּאַסן די קאַוואַטי אָרדענונג ענג גענוג פֿאַר יעדער פּאַריזאָן צו אַרייַן די ריכטיק פורעם שטעלע. פלאַש גוף ברייט איז בלויז איין טייל פון די פאָדערונג. די האַלדז ענדיקן, שעפּן, בליץ קעשענע, קניפּ-אַוועק געגנט און פורעם וואַנט צווישן קאַוויטיז אויך פאַרנוצן פּלאַץ.
טייל וואָג און גראָב פּאַריזאַן מאַסע
פאַרטיק פלאַש וואָג איז נישט די מאַסע וואָס די עקסטרודער מוזן צושטעלן פֿאַר יעדער געשעעניש. די גראָב פּאַריזאָן כולל די מאַטעריאַל קאַפּטשערד פֿאַר די פלאַש פּלוס שפּיץ און דנאָ בליץ און קיין אנדערע טריממעד מאַטעריאַל. מולטיפּלי די גראָב מאַסע פון איין שטעלע מיט אַלע אַקטיוו שטעלעס, און פאַרגלייַכן די גאַנץ מיט די יקסטרוזשאַן סיסטעם אין די פּלאַננעד געשעעניש קורס.
קאָאָלינג און באַזייַטיקונג
מער קאַוויטיז קענען מאַכן מער היץ צו באַזייַטיקן אין יעדער פורעם נאָענט. אַניקוואַל וואַסער פּאַטס קענען מאַכן איין קאַוואַטי די פּאַמעלעך שטעלע. נאָך די פורעם אָפּענס, דער צעל מוזן באַזונדער, טרים, פּרובירן און קאַנוויי יעדער טייל אָן קאַליזשאַנז אָדער יבעריק אַקיומיאַליישאַן. א מאָלדינג מאַשין קענען פאַרענדיקן זיין באַוועגונג בשעת דאַונסטרים ויסריכט איז שוין די פּראָדוקציע באַטאַלנעק.
SKU סטראַטעגיע
א פורעם מיט הויך קאַוואַטי קענען פּאַסיק אַ סטאַביל, שמאָל פלאַש משפּחה. עס קען זיין ווייניקער אַטראַקטיוו ווען אָרדערס זענען קורץ, דיזיינז אָפט טוישן אָדער אַ גרויס טיילן פון SKU קענען נישט נוצן די זעלבע גראַד. פאַרגלייַכן יערלעך גוט-טייל פאָדערונג און טשיינדזשאָוווער צייט דורך SKU. צי ניט גרייס יעדער פורעם אַרום איין סיזאַנאַל שפּיץ סייַדן די רעשט פון די פאַבריק קענען נוצן דעם קאַפּאַציטעט.
רעכענען רעאַליסטיש רעזולטאַט מיט געשעענישן, פּאַרץ און מאַסע וואָג
קאַטאַלאַג טרוקן ציקל און קאָפּ ציילן זענען נישט גענוג צו פאָרויסזאָגן סעללאַבלע לאגלען. ניצן צוויי פארבונדן חשבונות: איינער פֿאַר אנגענומען פּאַרץ און איינער פֿאַר גראָב צעלאָזן פאָדערונג.
גוט פּאַרץ פּער שעה = סטאַביל מאָלדינג געשעענישן פּער שעה × פּאַרץ געשאפן פּער געשעעניש × אנגענומען בראָכצאָל
גראָב צעשמעלצן פאָדערונג (קג / ה) = סטאַביל מאָלדינג געשעענישן פּער שעה × גאַנץ גראָב פּאַריזאַן מאַסע פּער געשעעניש (קג)
די אנגענומען בראָכצאָל מוזן קומען פון די קוינע ס קוואַליטעט דעפֿיניציע און אַ מסכים פּראָצעס אָדער ערלעך פּלאַנירונג האַשאָרע. גאַנץ גראָב פּאַריזאַן מאַסע איז די סאַכאַקל פון אַלע פּאַריזאַנז געניצט אין איין געשעעניש. אויב פיר אַוטלעץ טאָן ניט צושטעלן יידעניקאַל מאַסע, רעקאָרדירן די פיר שטעלעס סעפּעראַטלי איידער איר לייגן זיי.
א טראַנספּעראַנט היפּאָטעטיש בייַשפּיל
יבערנעמען אַ פארגעלייגט פיר-ווענטיל אויסלייג פארמען פיר לאגלען פּער געשעעניש. בעשאַס אַ סטאַביל פּראָצעס - נישט אַ טרוקן ציקל - דער צעל קאַמפּליץ 300 מאָלדינג געשעענישן פּער שעה. אויב די מסכים אנגענומען בראָכצאָל איז 0.97, קאַלקיאַלייטיד גוט רעזולטאַט איז 300 × 4 × 0.97 = 1,164 לאגלען פּער שעה. אויב גאַנץ גראָב פּאַריזאַן מאַסע פּער געשעעניש איז 0.44 קג, גראָב צעשמעלצן פאָדערונג איז 300 × 0.44 = 132 קג / ה.
די נומערן זענען בלויז אַ לערנען ביישפּיל און זענען נישט אַ רעזולטאַט פון די Kinggle מאָדעל. זיי באַווייַזן וואָס אַ פיר-קאָפּ מאַשין איז נישט אויטאָמאַטיש פּאַסיק: די פארגעלייגט עקסטרודער וואָלט דאַרפֿן וועראַפייד קאַפּאַציטעט פֿאַר די מאַטעריאַל און טנאָים, בשעת קאָאָלינג און אַלע דאַונסטרים סטעפּס וואָלט דאַרפֿן צו ונטערהאַלטן די געשעעניש קורס און קוואַליטעט. פאַרבייַטן געמאסטן פּרויעקט דאַטן איידער איר מאַכן אַ קויפן באַשלוס.
קינגגל'סקעסיידערדיק קלאַפּ מאָלדינג מאַשין פירןדערקלערט ווי סטאַנציע ציילן, שטאַרבן-קאָפּ קאַוויטיז און ציקל צייט פאַרבינדן. פֿאַר פאַבריק פּלאַנירונג, אויך באַשטעטיקן עלעקטריקאַל, קאַמפּרעסט לופט און קאָאָלינג טנאָים מיט דיקלאַפּ מאָלדינג מאַשין נוצן פירן.
פאַבריק קאַמישאַנינג: באַגרענעצן יעדער ווענטיל און קאַוואַטי ווי אַ שטעלע
א קאַמביינד דורכשניטלעך קענען באַהאַלטן אַ שוואַך שטעלע. אויב דריי לאגלען פאָרן אַ וואָג טשעק און איינער איז ליכט, זייער דורכשניטלעך קען קוקן פּאַסיק אפילו כאָטש איין קאַוואַטי איז אַנסטייבאַל. בעשאַס די אַקסעפּטאַנס און סטאַרטאַפּ פון די פאַבריק, שטעלן די שטעלע פון יעדער שטאַרבן ווענטיל און קאַוואַטי און ופהיטן די אידענטיטעט דורך טרימינג און דורכקוק.
פאַרלייגן אַ שטעלע-דורך-שטעלע באַסעלינע
- ידענטיפיצירן די מאַשין, שטאַרבן קאָפּ, פורעם, סמאָלע פּלאַץ, רעצעפּט און נוצן טנאָים.
- קלייַבן טיילן אין סיקוואַנס פון יעדער ווענטיל / קאַוואַטי שטעלע.
- רעקאָרדירן גראָב פּאַריזאָן מאַסע ווו די מסכים זיכער פּראָצעס אופֿן פּערמיץ עס.
- מעסטן פאַרטיק וואָג און די זעלבע קריטיש וואַנט לאָוקיישאַנז פֿאַר יעדער שטעלע.
- דורכקוקן קניפּ-אַוועק, האַלדז ענדיקן, בליץ, דימענשאַנז, אויסזען און רינען פאָרשטעלונג.
- רעקאָרדירן געשעעניש מעהאַלעך, אָפּזאָגן, אַלאַרמס, מאַנואַל ינטערווענטיאָן און דאַונסטרים סטאַפּס.
- איבערחזרן נאָך סטאַביל טנאָים זענען געזונט נאָך קיין באוויליקט אַדזשאַסטמאַנט.
טוישן איין קאַנטראָולד פאַקטאָר אין אַ צייַט
אויב איינער פּאַריזאָן איז אַנדערש, ערשטער באַשליסן צי די מוסטער גייט די שטאַרבן ווענטיל, קאַוואַטי, קאָאָלינג קרייַז אָדער דאַונסטרים שטעלע. א קאָואָרדאַנייטיד רעקאָרד איז מער נוציק ווי אַדזשאַסטינג עטלעכע HMI וואַלועס אין אַמאָל. קינגגל'סHMI סעטטינגס און שרעק פירעררעקאַמענדז רעקאָרדינג זאָגן איידער טשאַנגינג אַ רעצעפּט.
קוק וואַנט פאַרשפּרייטונג, ניט בלויז גאַנץ וואָג
צוויי לאגלען קענען וועגן די זעלבע און נאָך פאַרשפּרייטן מאַטעריאַל דיפערענטלי. פאַרגלייַכן דיפיינד אַקסל, גוף, שעפּן, באַזע און קניפּ-אַוועק לאָוקיישאַנז ווו באַטייַטיק צו דעם טייל. אויב די פּרויעקט ניצט פּראָוגראַמד וואַנט קאָנטראָל, דיפּאַריזאָן פּראָגראַממינג פירערגיט אַ סטראַקטשערד אופֿן פֿאַר קאַנעקטינג פּראָגראַם ווייזט צו געמאסטן מקומות.
קער די אנגענומען פּראָצעס אין אַ וישאַלט רעפֿערענץ
האַלטן די באוויליקט שטעלע דאַטן, טעמפּעראַטור טנאָים, רייניקונג שטאַט, וואַסער טנאָים און מכשירים אידענטיטעט. ווען איינער שטעלע שפּעטער דריפץ, וישאַלט קענען פאַרגלייַכן עס מיט דער אָריגינעל באַסעלינע. דיפאַרהיטנדיק וישאַלט טשעקליסטקענען פירן די אַבזערוויישאַנז אין רוטין ינספּעקשאַנז.
פּראָסט קאַמבאַניישאַנז - און וואָס יעדער באַשרייַבונג נאָך לאָזן אָפן
| קורץ באַשרייַבונג | וואָס עס מיסטאָמע מיטל | וואָס די RFQ מוזן נאָך באַשטעטיקן |
|---|---|---|
| טאָפּל-קאָפּ, צוויי-קאַוואַטי מאַשין | צוויי פּאַריזאַנז קאָרמען צוויי פורעם קאַוויטיז פּער מאָלדינג געשעעניש | סטאַנציע ציילן, ווענטיל פּעך, פורעם גרייס, טייל וואָג, יקסטרוזשאַן קאַפּאַציטעט און דאַונסטרים פאַרנעם |
| פיר-קאָפּ פלאַש בלאָוינג מאַשין | פיר שטאַרבן אַוטלעץ פאָרעם פיר פּאַריזאַנז אין פּאַראַלעל | צי די פורעם האט פיר קאָראַספּאַנדינג קאַוויטיז, די פּינטלעך גראַד און צי אַלע SKU פּאַסיק |
| טאָפּל-סטאַנציע, טאָפּל-קאָפּ מאַשין | צוויי פורעם סטיישאַנז בייַטנ לויט דער ריי אַרום אַ צוויי-ווענטיל שטאַרבן סיסטעם | נומער פון פורעם שטעלט, געשעעניש סיקוואַנס, צעשמעלצן פאָדערונג, באַזייַטיקונג אופֿן און געראַנטיד פּראָצעס טנאָים |
| פיר-קאַוואַטי קלאַפּ מאָלדינג מאַשין | איין פורעם נאָענט קענען פאָרעם פיר טיילן | די ווענטיל אָרדענונג, סטאַנציע ציילן, קאַוואַטי וואָג, קאָאָלינג און אנגענומען רעזולטאַט |
| טאָפּל-שיכטע, טאָפּל-קאָפּ מאַשין | א מולטילייַער סיסטעם קען קאָרמען צוויי אַוטלעץ | עקסטרודער ציילן, מאַטעריאַל סטרוקטור, שיכטע ריישיאָוז, ברעקל מאַרשרוט, אַוטלעץ, קאַוויטיז און סטיישאַנז |
"פּלאַסטיק פלאַש מאכן מאַשין," "הדפּע פלאַש בלאָוינג מאַשין," "עקסטרוסיאָן פלאַש מאַשין," "מאַלטי-שטאַרבן קאָפּ קלאַפּ מאָלדער" און "מאַלטי-פּאַריזאַן יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין" קענען אַלע דערשייַנען אין אָנפֿרעגן פֿאַר פֿאַרבונדענע ויסריכט. א טעקניקלי גאַנץ ספּעסיפיקאַטיאָן זאָל בלייַבן פאַרשטיייק אפילו ווען די פֿאַרקויף נעמען טוישן.
RFQ טשעקליסט פֿאַר אַ מאַלטי-קאָפּ קלאַפּ מאָלדינג פּרויעקט
שיקן די זעלבע פּראָדוקט און פאַבריק ינפּוץ צו יעדער סאַפּלייער. פרעגן יעדער ציטאַט צו ריספּאַנד אין דער זעלביקער סדר, מיט קאַטאַלאָג באַווייַזן אפגעשיידט פון פּרויעקט געראַנטיז.
| RFQ גרופּע | אינפֿאָרמאַציע צו צושטעלן | פארלאנגט סאַפּלייער ענטפער |
|---|---|---|
| פּראָדוקט | 2D / 3D צייכענונג אָדער סאַמפּאַלז, קאַפּאַציטעט, מאַקסימום דימענשאַנז, האַלדז, שעפּן, פּאַרטינג שורה און טרים דזשיאַמאַטרי | קאַמפּאַטאַבאַל מאַשין פּלאַטפאָרמע, אָריענטירונג, קאַוואַטי אויסלייג און קיין פּלאַן קאַנסערנז |
| מאַטעריאַל | פּינטלעך סמאָלע מיינונג, קאָליר / אַדאַטיווז, רעגרינד אָדער פּקר פּלאַן און סאַפּלייער דאַטן | פּראָפּאָסעד שרויף / יקסטרוזשאַן פאַרנעם, פּראַסעסינג אַסאַמפּשאַנז און פּראָצעס מאַטעריאַל פאָדערונג |
| מאַסע און קוואַליטעט | פאַרטיק וואָג, עסטימאַטעד גראָב פּאַריזאַן / בליץ, קריטיש ווענט, דימענשאַנז און פאַנגקשאַנאַל טעסץ | פּראָצעס אופֿן, מוסטערונג דורך שטעלע און אַקסעפּטאַנס דעפֿיניציע |
| רעזולטאַט | פארלאנגט גוט פּאַרץ פּער שעה, יבעררוק / יאָר באַנד, SKU מישן און טשיינדזשאָוווער אָפטקייַט | געשעענישן פּער שעה, פּאַרץ פּער געשעעניש, אנגענומען בראָכצאָל און גראָב צעלאָזן כעזשבן |
| מכשירים | יגזיסטינג מאָולדז אָדער בילכער קאַוואַטי באַגריף | אָוטלעט ציילן, צענטער דיסטאַנסע, שטאַרבן-שפּילקע קייט, פורעם גרייס, קאַוואַטי פּעך, פורעם שטעלט און קאָאָלינג פּלאַן |
| מאַשין | בילכער אָטאַמיישאַן מדרגה און פאַבריק קאַנסטריינץ | סטאַנציע ציילן, קלאַמערן, עקסטרודער, קאָנטראָלס, נעמען-אויס און אַרייַנגערעכנט אָפּציעס |
| פאַבריק | מאַכט נאָרמאַל, לופט / וואַסער טנאָים, אַמביאַנט לימאַץ, שטאָק, הייך און ליפטינג מאַרשרוט | פּראָיעקט נוצן בלאַט, אַלגעמיינע אָרדענונג, יסוד / לאָודינג און סערוויס רעשוס רעקווירעמענץ |
| דאַונסטרים | טרימינג, רינען טעסטינג, קאַנווייינג, לייבלינג, פּאַקינג און ברעקל-האַנדלינג פּלאַן | קאַפּאַציטעט און צובינד גרענעץ פֿאַר יעדער ינקלודעד און קוינע-סאַפּלייד בינע |
דו זאלסט נישט אָננעמען אַ רעזולטאַט שורה אָן זייַן פּראָבע טנאָים
א נוציק אַקסעפּטאַנס דאָקומענט נאָמען די פלאַש צייכענונג, מאַטעריאַל מיינונג, פאַרטיק און גראָב וואָג, אַקטיוו אַוטלעץ און קאַוויטיז, פורעם קאָאָלינג טנאָים, סטאַביל לויפן פֿענצטער, קוואַליטעט טעסץ, מוסטערונג פּלאַן און אַרייַנגערעכנט דאַונסטרים ויסריכט. עס רעקאָרדירט אנגענומען פּאַרץ לויט שטעלע. אָן די באדינגונגען, "פּקס / ה" קענען באַשרייַבן מאַשין באַוועגונג, געשאפן פּאַרץ איידער דורכקוק אָדער גוט פּאַקט לאגלען - דריי פאַרשידענע רעזולטאַטן.
פרעגן פֿאַר די אויסלייג איידער פריזינג די קויפן סדר
די לעצט צייכענונג זאָל ווייַזן די ווענטיל סענטערליינז קעגן די פורעם קאַוויטיז, פורעם און פּלאַטאַן באַונדריז, קלאַפּ פּינס, טרימינג אָדער דעפלאַשינג אופֿן, נעמען-אויס דרך און סערוויס קלעאַראַנסעס. פֿאַר אַ טריפּלע- אָדער פיר-קאָפּ קינגגל בעטן, דעם צייכענונג איז ווו פּרויעקט-ספּעציפיש פּעך איז באשטעטיקט; עס זאָל ניט זיין דערייווד פון די ארויס טאָפּל-קאָפּ טיש.
אָפט געשטעלטע פֿראגן
וואָס איז אַ מאַלטי-קאָפּ קלאַפּ מאָלדינג מאַשין?
א מאַלטי-קאָפּ קלאַפּ מאָלדינג מאַשין ניצט אַ שטאַרבן-קאָפּ אָרדענונג מיט עטלעכע אַוטלעץ צו פאָרעם עטלעכע פּאַריזאַנז אין איין מאָלדינג געשעעניש. די ווענטיל ציילן, צענטער דיסטאַנסע און שטאַרבן גרייס מוזן גלייַכן די פלאַש און פורעם-קאַוואַטי אויסלייג.
איז אַ טאָפּל-קאָפּ מאַשין די זעלבע ווי אַ צוויי-קאַוואַטי מאַשין?
ניין טאָפּל קאָפּ באשרייבט צוויי שטאַרבן אַוטלעץ אָדער פּאַריזאַנז; צוויי קאַוואַטי באשרייבט צוויי טייל שאַפּעס אין די פורעם. זיי זענען קאַמאַנלי דיזיינד ווי אַ מאַטשט צוויי-טייל אויסלייג, אָבער די ציטאַט זאָל ספּעציפיצירן ביידע סעפּעראַטלי.
טוט אַ פיר-קאָפּ קלאַפּ מאָלדינג מאַשין מאַכן פיר מאָל מער לאגלען?
ניט אויטאָמאַטיש. עס קענען פאָרעם מער פּאַרץ פּער מאָלדינג געשעעניש, אָבער פאַקטיש גוט רעזולטאַט דעפּענדס אויף סטאַביל געשעעניש קורס, גאַנץ גראָב צעלאָזן פאָדערונג, ווענטיל און קאַוואַטי וואָג, קאָאָלינג, טרימינג, טעסטינג און אנגענומען קוואַליטעט.
ווי איז די דיסטאַנסע פון די קאָפּ צענטער אויסגעקליבן?
צענטער דיסטאַנסע איז אויסגעקליבן פון די פארגעלייגט קאַוואַטי פּעך און פּראָדוקט אויסלייג. פלאַש ברייט, האַלדז שטעלע, בליץ פּאַקאַץ, פורעם שטאָל, קאָאָלינג, קלאַפּ פּינס, טרימינג און באַזייַטיקונג פּלאַץ אַלע ווירקן די לעצט ויסמעסטונג.
קען איין מאַשין באַשטימען צווישן איין און מאַלטי-קאָפּ פּראָדוקציע?
א אַנדערש אָרדענונג פון די קאָפּ אָדער מכשירים קען זיין מעגלעך אויף אַ פּאַסיק-ענדזשאַנירד פּלאַטפאָרמע, אָבער עס זאָל נישט זיין אנגענומען. באַשטעטיקן מעטשאַניקאַל פּאַסיק, יקסטרוזשאַן פאַרנעם, קאָנטראָלס, טשאַנגאָוווער אַרבעט, פורעם קאַמפּאַטאַבילאַטי און קאַמישאַנינג רעקווירעמענץ מיט די סאַפּלייער.
וואָס לימאַץ די נומער פון קאַוויטיז אין יקסטרוזשאַן קלאַפּ מאָלדינג?
לימאַץ אַרייַננעמען פּראָדוקט דימענשאַנז, בנימצא פורעם און פּלאַטען פּלאַץ, ווענטיל פּעך, שטאַרבן און פּאַריזאַן דזשיאַמאַטרי, קלאַמערן רעקווירעמענץ, יקסטרוזשאַן קאַפּאַציטעט, קאָאָלינג וואָג, טייל באַזייַטיקונג און דאַונסטרים קאַפּאַציטעט.
וואָס דאַטן זאָל איך שיקן פֿאַר אַ מאַלטי-קאַוואַטי מאַשין ציטאַט?
שיקן די טייל צייכענונג אָדער סאַמפּאַלז, מאַטעריאַל מיינונג, פאַרטיק און גראָב פּאַריזאַן וואָג, קריטיש ווענט און טעסץ, פארלאנגט גוט רעזולטאַט, SKU פּלאַן, פאַבריק יוטילאַטיז, אויסלייג לימאַץ און דאַונסטרים רעקווירעמענץ.