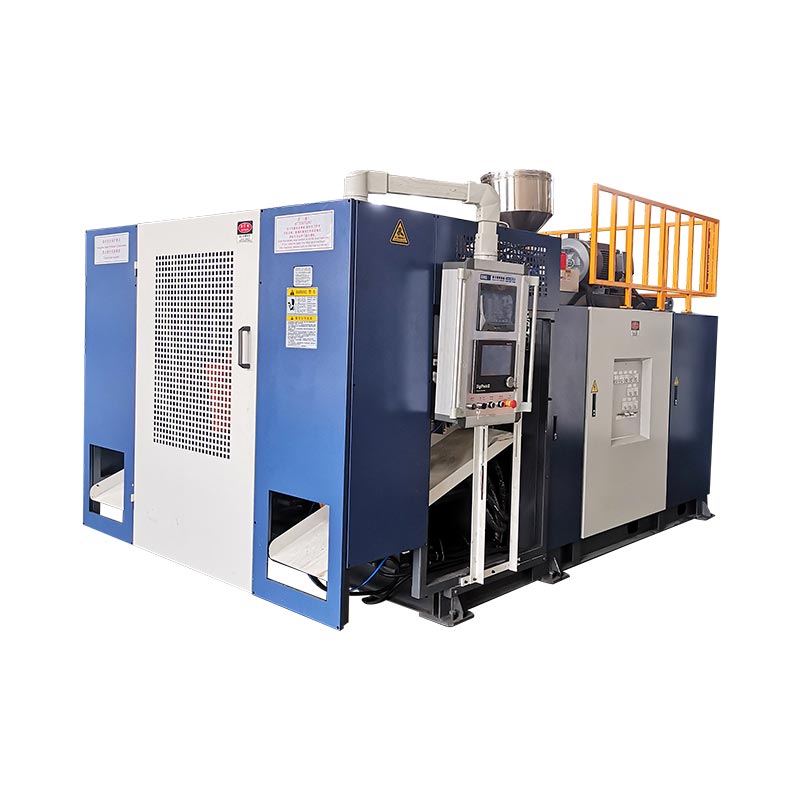
א 1000 ל יבק קלאַפּ מאָלדינג מאַשין פארמען די פּלאַסטיק ינער קישקע. עס קען נישט באַווייַזן די גאַנץ IBC דורך זיך. אויסקלייַבן און אָננעמען די מאַשין קעגן די באוויליקט ינער פלאַש, שטייַג, פּאַלאַט, קלאָוזשערז, מאַטעריאַל סיסטעם, פורעם, דאַונסטרים פֿאַרזאַמלונג און פארלאנגט פּעקל טעסץ.
גרויס קאַפּאַציטעט מאכט אַן IBC פּרויעקט קוק ווי אַ מאַשין-סייזינג געניטונג. די שווער אַרבעט זיצט ביי די ינטערפייסיז. די שפּיץ עפן מוזן טרעפן די קלאָוזשער. די דנאָ ווענטיל מוזן טרעפן די וואַלוו און שטייַג צוטריט. די מאָולדיד גוף מוזן זיצן ריכטיק אויף די פּאַלאַט. דער שטייַג מוזן באַשיצן די ינער קיילע אָן שאפן דאַמידזשינג קאָנטאַקט.
דער פירער טורנס די ינטערפייסיז אין מאַשין ינפּוץ און פאַבריק פּרובירן זאָגן. עס ניצט Kinggle ס קראַנט 1000L IBC פּלאַטפאָרמע ווי די ארויס עקוויפּמענט רעפֿערענץ.

דער פּראָדוקט איז אַ איין-אַסעמבאַלד סיסטעם
די ינער פלאַש פיץ די שטייַג, פּאַלאַט, וואַלוו און פילונג קשר.
די קאָפּ, פּאַריזאַן פּראָפיל, פורעם און קאָאָלינג מאַכן די באוויליקט וואַנט מאַפּע.
נעמען-אויס, טרימינג, פֿאַרזאַמלונג און טעסטינג ונטערהאַלטן די פארלאנגט אנגענומען רעזולטאַט.
דער פּראָצעס פֿאַרבינדט יעדער אנגענומען אַפּאַראַט צו מאַטעריאַל, סעטטינגס, מעזשערמאַנץ און פּרובירן רעזולטאַטן.
KGB1000L-IBC, בשעת זייַן באַשרייַבונג טיש ניצטKGS1000L-IBC. די דריי-ציקל רודערן אויך דיספּלייז150 ל, וואָס איז נישט אַ ניצלעך קורס. דער אַרטיקל רופט די ויסריכט די Kinggle 1000L IBC פּלאַטפאָרמע ביז די לעבן בלאַט און ציטאַט נוצן איין באשטעטיקט מאָדעל קאָד און רעזולטאַט אַפּאַראַט.דעפינירן וואָס די 1000 ל יבק קלאַפּ מאָלדינג מאַשין סאַפּלייז
די קלאַפּ מאָלדינג מאַשין מאכט די פּלאַסטיק גוף. אין IBC טערמינאָלאָגיע, דער גוף איז אָפט גערופן די ינער פלאַש, ינער קאַנטיינער, לייַנער אָדער ינער קישקע. זוכן שפּראַך וועריז לויט מאַרק. די טעכניש העסקעם זאָל נוצן איין קאַנטראָולד טערמין.
א גאַנץ קאָמפּאָסיטע יבק כּולל מער ווי די מאָולדיד גוף. די ויסווייניקסט סטרוקטור קען אַרייַננעמען אַ מעטאַל שטייַג און אַ פּאַלאַט. קלאָוזשערז, גאַסקאַץ, אַ דנאָ אָפּזאָגן וואַלוו, לאַבעלס און לעגיטימאַציע מאַרקס פאַרענדיקן דעם פּעקל. פֿאַרזאַמלונג ויסריכט און פּרובירן סטיישאַנז קען זיצן אַרויס די מאָלדינג צעל.
די דיסטינגקשאַן האט אַ פּראַקטיש ווירקונג. דער מאַשין סאַפּלייער קענען באַווייַזן די מאָלדינג פּראָצעס און די דימענשאַנז אַרייַנגערעכנט אין די מסכים פּראָצעס. דער גאַנץ IBC באַזיצער מוזן באַווייַזן אַז אַלע סאַפּלייד קאַמפּאָונאַנץ אַרבעט צוזאַמען. אויב די שטייַג, פּאַלאַט אָדער וואַלוו קומט פון אן אנדער סאַפּלייער, די קוינע דאַרף צובינד קאָנטראָל אַריבער קאָמפּאַניעס.
די איצטיקע כּללים פון די פאַרייניקטע שטאַטן צושטעלן אַ קלאָר ביישפּיל.49 CFR 178.707באשרייבט אַ קאָמפּאָסיטע יבק ווי אַ שטרענג ויסווייניקסט פּאַקקאַגינג וואָס ינקלודז אַ פּלאַסטיק ינער קישקע. עס זאגט אַז די ינער קישקע און ויסווייניקסט פּאַקקאַגינג פאָרעם אַ ינטאַגראַל פּעקל. עס אויך זאגט אַז די ינער קישקע איז נישט בדעה צו דורכפירן זיין קאַנטיינמאַנט פונקציע אָן די ויסווייניקסט פּאַקקאַגינג.
דער הערשן איז מאַרק-ספּעציפיש, אָבער די ינזשעניעריע לעקציע טראַוואַלז געזונט. דו זאלסט נישט אָננעמען די ינער פלאַש אין אפגעזונדערטקייט אויב די געשעפט פּראָדוקט איז אַ פארזאמלט יבק. ברענגען די פּראָדוקציע שטייַג, פּאַלאַט, שפּיץ קלאָוזשער, וואַלוו און גאַסקאַץ אין די קוואַליפיקאַציע פּלאַן.
דער ציטאַט זאָל זאָגן די גרענעץ פון די מאַשין סאַפּלייער. נאָמען די סאַפּלייד פורעם, ראָבאָט, דעפלאַשינג, רינען טעסטער, קאַנווייערז און פֿאַרזאַמלונג מכשירים. מארק אַלע קוינע-סאַפּלייד קאַמפּאָונאַנץ און באַדינונגס. א בונט גרענעץ צייכענונג איז מער נוציק ווי אַ לאַנג רשימה פון "נאָרמאַל אַקסעסעריז."
קאָנטראָל די ינער פלאַש, שטייַג, פּאַלאַט און וואַלוו אויף איין צייכענונג
די ינער פלאַש צייכענונג זאָל נישט האַלטן אין זייַן ויסווייניקסט דימענשאַנז. עס מוזן ווייַזן ווי די פלאַש מיץ די רעשט פון די יבק. בויען איין צובינד קאָנטראָל צייכענונג מיט באַווייַזן צו די באוויליקט קאָמפּאָנענט דראַווינגס.
אָנהייב בייַ די שפּיץ. רעקאָרדירן די פילונג עפן, פאָדעם אָדער קלאָוזשער צובינד, סילינג פּנים, היטל רעשוס און שטייַג אַקסעס. לייג די שפּיץ ייבערפלאַך הייך קאָרעוו צו די שטייַג. א קלאָוזשער קענען טרעפן זיין אייגענע מאָס, אָבער עס איז שווער צו ינסטאַלירן ווען די ינער פלאַש זיצט צו הויך אָדער צו נידעריק.
מאַך צו די דנאָ ווענטיל. ווייַזן די ווענטיל סענטערלינע, ווינקל, שטיצן, וואַלוו קשר און רעשוס דורך די שטייַג. אַרייַננעמען די פּאַלאַט שייכות. די וואַרעם פלאַש קען טוישן פאָרעם בעשאַס קאָאָלינג, אַזוי מעסטן די צובינד נאָך די מסכים קאַנדישאַנינג צייַט.
מאַפּע די שטייַג קאָנטאַקטן. מארק ווינקל ראַדיוס, טאַפליע זאָנעס און קיין היגע שטיצט. קאָנטאַקט קען טוישן ווען די אָנגעפילט אַפּאַראַט איז כאַנדאַלד אָדער סטאַקט. די ינער פלאַש זאָל זיצן ווו די פּלאַן יקספּעקץ עס צו זיצן. עס זאָל נישט פאַרלאָזנ אויף אַ אַקסאַדענטאַל באַלדזש פֿאַר שטיצן.
| צובינד | קאַנטראָולד זאָגן | מאַשין אָדער פורעם באַשלוס |
|---|---|---|
| שפּיץ עפן און קלאָוזשער | ענדיקן צייכענונג, סילינג פּנים, מאָס און היטל רעשוס | האַלדז טולינג, קלאַפּ אָרדענונג, קאָאָלינג און טרים |
| דנאָ ווענטיל און וואַלוו | סענטערלינע, ווינקל, שטיצן, גאַסקאַט און שטייַג אַקסעס | פורעם אַרייַנלייגן, היגע וואַנט פּראָפיל, קאָאָלינג און פינישינג |
| ויסווייניקסט שטייַג | ינערלעך קאָנווערט, רעלס לאָוקיישאַנז און פלאַש קאָנטאַקט זאָנעס | פלאַש דזשיאַמאַטרי, וואַנט מאַפּע און מעלדונג צושטאַנד |
| פּאַלאַט אָדער באַזע | לאָקאַטאָר דזשיאַמאַטרי, שטיצן ייבערפלאַך און האַנדלינג רעשוס | באַזע פורעם פאָרעם, נעמען-אויס שטיצן און פּאָסטן-קאָאָלינג ייַנאָרדענונג |
| לאַבעל און מאַרקינג געביטן | פלאַטנאַס, שטעלע און פארלאנגט לעגיטימאַציע | פורעם ייבערפלאַך, וואַנט פּראָפיל און דאַונסטרים האַנדלינג |
נומער יעדער צובינד. ניצן די זעלבע נומערן אין די פורעם צייכענונג, דורכקוק פּלאַן און פאַבריק פּראָצעס באַריכט. ווען איין ויסמעסטונג פיילז, די מאַנשאַפֿט קענען שפּור עס צו מכשירים, קאָאָלינג, באַזייַטיקונג אָדער פֿאַרזאַמלונג אָן אַרגיוינג וועגן וואָס צייכענונג קאָנטראָלס.
קינגגל'ספארקויפונג פּראָצעספרעגט פֿאַר פּראָדוקט פאָטאָס, דראַווינגס, וואָג, גרייס, מאַטעריאַל, גרעב, רעזולטאַט און כעמישער קעגנשטעל. פֿאַר אַ IBC פּרויעקט, לייגן די שטייַג, פּאַלאַט, וואַלוו און קלאָוזשער דראַווינגס צו דעם פּעקל.
לייענען די ארויס 1000 ל מאַשין קאָנווערט אָן איבער-לייענען עס
קינגגל'ס1000L IBC פּראָדוקט בלאַטגיט די פאַרגלייַך קאָנווערט. עס ליסטעד אַ 1000 ל מאַקסימום קאַנטיינער קלאַס, אַ 55 ט מאַשין און אַ 9.5 דורך 5.1 דורך 6.5 עם מאַשין גרייס. די לעצט אויסלייג נאָך דאַרף אַקסעס, וישאַלט און אַגזיליערי פּלאַץ.
דער ציבור קלאַמפּינג טיש ליסטעד 1000 קן, אַ 1800 דורך 1600 מם פּלאַטען און אַ מאַקסימום פורעם גרייס פון 1600 דורך 1500 מם. עס גיט אַ פורעם גרעב קייט פון 1200 צו 1400 מם. די פיגיערז שטיצן אַ פרי פורעם-פּאַסיק רעצענזיע. זיי טאָן ניט פאַרבייַטן די גאַנץ פורעם פֿאַרזאַמלונג צייכענונג.
די יקסטרוזשאַן אָפּטיילונג ליסטעד צוויי 100 מם סקרוז מיט 32 ל / ד ריישיאָוז. פֿאַרעפֿנטלעכט HDPE מעלטינג קאַפּאַציטעט איז 180 קג / ה פּער שרויף. דער קאָפּ אָפּטיילונג ליסטעד אַ 45 ל אַקיומיאַלאַטאָר און אַ 33 קג פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ.
| פֿאַרעפֿנטלעכט פּונקט | וועבזייַטל ווערט | פארלאנגט פּרויעקט טשעק |
|---|---|---|
| קאַנטיינער קלאַס | 1000 ל | באוויליקט ינער פלאַש, גראָב שאָס, פורעם און באַזייַטיקונג דרך |
| מאַשין גרייס און וואָג | 9.5 רענטגענ 5.1 רענטגענ 6.5 עם; 55 ה | לעצט גאַ צייכענונג, יסוד, אַריבערפירן שפּאַלטן און ליפטינג פּלאַן |
| קלאַמפּינג קראַפט | 1000 קן | פּראַדזשעקטאַד געגנט, קלאַפּ דרוק, קניפּ-אַוועק און גרענעץ |
| מאַקסימום פורעם גרייס | 1600 רענטגענ 1500 מם | גאַנץ פורעם, מאַניפאָולדז, כאָוזיז, מאָווינג טיילן און ראָבאָט רעשוס |
| פורעם גרעב | 1200 צו 1400 מם | פֿאַרמאַכט אָנלייגן און פּלאַטען צובינד |
| סקרוז | 100 מם רענטגענ 2; 32 ל/ד | שיכטע סטרוקטור, סמאָלע גראַדעס און פאַקטיש אָרדערד צעשמעלצן דרך |
| פֿאַרעפֿנטלעכט הדפּע צעשמעלצן קאַפּאַציטעט | 180 קג/ה רענטגענ 2 | סטאַביל אָפּזוך מיט די באוויליקט פאָרמיוליישאַן |
| אַקיומיאַלאַטאָר רעפערענצן | 45 ל; 33 קג פּע | גראָב פּאַריזאַן מאַסע, רעזערוו, סמאָלע יקער און פּראָפיל |
| בלאָז לופט | 0.8 מפּאַ; 2 מ³/מין | שפּיץ לויפן, ופנעמער, לופט קוואַליטעט און דרוק אין די מאַשין |
| קאָאָלינג וואַסער | 0.3 מפּאַ; 120 ל / מין | טעמפּעראַטור, היץ מאַסע, וואַסער קוואַליטעט און קרייַז וואָג |
| פֿאַרעפֿנטלעכט מאַכט דערמאָנען | 110 צו 150 קוו דורכשניטלעך | מעאַסורעמענט גרענעץ, פּראָדוקט, סעטטינגס און אנגענומען רעזולטאַט |
דער בלאַט ס טרוקן-ציקל רודערן דערווייַל ווייזט150 ל. ליטער איז נישט אַ ציקל קורס. דו זאלסט נישט ווענדן אַז רודערן אין 150 ברעקלעך פּער שעה אָדער אן אנדער רעזולטאַט פאָדערן. בעט Kinggle צו באַשטעטיקן די בדעה נומער און אַפּאַראַט אין די ציטאַט.
יעדער רודערן ענטפֿערן איין שמאָל קשיא. א מאַקסימום פורעם ברייט טוט נישט באַווייַזן ראָבאָט רעשוס. אַ אַקיומיאַלאַטאָר מאַסע טוט נישט באַווייַזן די פאַרטיק ינער פלאַש וואָג. א צעלאָזן-קאַפּאַציטעט פיגור איז נישט גלייַך אנגענומען רעזולטאַט. פאַרבינדן די ראָוז דורך די באוויליקט פּראָדוקט און פּראָצעס פּלאַן.
פרעגן פֿאַר די קאָננעקטעד מאַסע פּלאַן אויך. מאָטאָר און כיטער ראָוז באַשרייַבן הויפּט קאַמפּאָונאַנץ, אָבער די לעצט אינסטאַלירן מאַסע קען אויך אַרייַננעמען קאָנטראָלס, פּאַמפּס, ראָבאָט, מאַטעריאַל האַנדלינג און אָרדערד אַגזיליערי.
בויען די אַקיומיאַלאַטאָר באַשלוס פון אַ געמאסטן מאַסע וואָג
די פאַרטיק ינער פלאַש איז בלויז טייל פון יעדער שאָס. די פּאַריזאָן אויך פארמען שפּיץ בליץ, דנאָ עקן, ווענטיל טרים און אנדערע פּראָצעס ברעקל. דער אַקיומיאַלאַטאָר מוזן צושטעלן די גאנצע פּאַריזאָן אונטער די באוויליקט מאַטעריאַל יקער.
וועגן אַ באַוווסט פּראָדוקציע מוסטער אויב איינער יגזיסץ. אַראָפּנעמען קלאָוזשערז, וואַלווז און קיין סעפּעראַטלי פארזאמלט טיילן. דעמאָלט וועגן אָדער אָפּשאַצן יעדער טרים טייַך. האַלטן די אָפּשאַצונג טייד צו די פארגעלייגט פורעם און קניפּ פּלאַן.
פאַרטיק ינער קישקע + שפּיץ בליץ + דנאָ עקן + ווענטיל טרים + אנדערע מאָולדיד ברעקל
פאַרגלייַכן דעם רעזולטאַט מיט די ארויס 33 קג פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ. דו זאלסט נישט פאַרגלייַכן פאַרטיק וואָג אַליין. די פּרויעקט אויך דאַרף אַפּערייטינג רעזערוו. די אויסגעקליבן סמאָלע, קאָליר און שיכטע אָרדענונג קען טוישן די נוציק מאַסע יקער.
באַנד קריייץ אן אנדער טשעק. דער בלאַט ליסטעד אַ 45 ל אַקיומיאַלאַטאָר. די באַציונג צווישן באַנד און מאַסע דעפּענדס אויף די פאַקטיש צעשמעלצן און די דעפֿיניציע פון דער פאַבריקאַנט. דו זאלסט נישט גער 45 ל גלייַך אין אַ פאַרטיק פּראָדוקט וואָג אָן די כעזשבן פון די סאַפּלייער.
די אָפּזאָגן צייט פון אַקיומיאַלאַטאָר איז וויכטיק ווייַל אַ לאַנג, שווער פּאַריזאַן קענען בייגן. דער קאָפּ מוזן צושטעלן די פּראָוגראַמד פּאַריזאָן איידער ערלעכקייט ענדערונגען די וואַנט פאַרשפּרייטונג ווייַטער פון קאָנטראָל. רעקאָרד די אָפּזאָגן פֿענצטער, צעשמעלצן צושטאַנד און שטאַרבן-ריס פּראָפיל בעשאַס דער פּראָצעס.
רעקאָווערי אויך ענינים. די צוויי עקסטרודערס מוזן צוגרייטן די ווייַטער שאָס אין די פּראָדוקציע ציקל. פאַרגלייַכן געמאסטן אָפּזוך צייט מיט קאָאָלינג און דאַונסטרים אַרבעט. א הויך קאַטאַלאָג צעשמעלצן קורס קען נישט העלפן אויב די באוויליקט מאַטעריאַל סיסטעם ריקאַווערז סלאָולי אָדער די דאַונסטרים צעל איז שוין פול.
ניצן די מאַסע רעקאָרד מיט Kinggle'sפּאַריזאָן פּראָגראַממינג פירער. מאַסע דערציילט איר ווי פיל מאַטעריאַל אריין די פורעם. די וואַנט מאַפּע ווייזט ווו אַז מאַטעריאַל געגאנגען.
געבן יעדער שיכטע אַ געשריבן אַרבעט איידער אָרדערינג צוויי יקסטרודערז
דער פּראָדוקט בלאַט באשרייבט מאַלטי-שיכטע פּראָדוקציע און רשימות צוויי יקסטרודערז. דאָס איז זאָגן פון אַ מאַלטי-טייַך פּלאַטפאָרמע. עס איז נישט אַ גאַנץ שיכטע באַשרייַבונג.
שרייב די פֿונקציע פון יעדער שיכטע. איין שיכטע קען צושטעלן די קאַנטראָולד קאָנטאַקט ייבערפלאַך. אן אנדער קען פירן באוויליקט אין-פּראָצעס ריגרינד. קאָליר אָדער ווו שוץ קען זיין אין אַ דיפיינד טייַך. די פּינטלעך פּלאַן דעפּענדס אויף די פּראָדוקט, אינהאַלט, מאַרק און באוויליקט פּרובירן פּראָגראַם.
דעמאָלט דעפינירן די דערלויבט מאַטעריאַלס. נאָמען סמאָלע גראַדעס, מאַסטערבאַטש, אַדאַטיווז און רעגרינד מקור. רעקאָרדירן צי ריגרינד קומט בלויז פון דער זעלביקער מאַנופאַקטורינג פּראָצעס. דו זאלסט נישט נוצן די וואָרט "ריסייקאַלד" ווי אַ פאַרטרעטער פֿאַר אַ קאַנטראָולד מאַטעריאַל באַשרייַבונג.
די איצטיקע רעקווירעמענץ פון די פאַרייניקטע שטאַטן אילוסטרירן וואָס דאָס איז וויכטיק. אָפּטיילונג 178.707 ריקווייערז באַוווסט פּלאַסטיק ספּעסאַפאַקיישאַנז פֿאַר קאַמפּאַזאַט IBC ינער ריספּאַנסאַז. עס אויך ריסטריקץ געוויינט מאַטעריאַל סייַדן באוויליקט, בשעת אַלאַוינג פּראָדוקציע רעזאַדוז אָדער ריגריינד פון דער זעלביקער מאַנופאַקטורינג פּראָצעס אונטער די סטייטיד טנאָים. אנדערע מארקפלעצער קען צולייגן פאַרשידענע כּללים.
שיכטע פאַרהעלטעניש דאַרף אַ ציל און אַ ארבעטן קייט. זאָגן ווי די פאַרהעלטעניש וועט זיין שטעלן און אָפּגעשטעלט. גראַווימעטריק פיטער רעקאָרדס, עקסטרודער רעזולטאַט טשעקס אָדער דעסטרוקטיווע אָפּטיילונג אַנאַליסיס קען שטיצן די קאָנטראָל פּלאַן. קלייַבן דעם אופֿן איידער די פאַבריק פּראָצעס.
די קאָפּ צייכענונג זאָל ווייַזן די צעשמעלצן דרך. ידענטיפיצירן וואָס עקסטרודער פידז יעדער שיכטע. רעקאָרד די נומער פון פּאַסידזשיז און די סדר בייַ די שטאַרבן. לייג רייניקונג און מאַטעריאַל-טוישן פּראָוסידזשערז. אויב די פּרויעקט וועט לויפן ביידע איין-שיכטע און מאַלטי-שיכטע פּראָדוקטן, דעפינירן די קאַנווערזשאַן פּראָצעדור און די אַקסעפּטאַנס טשעק.
מאַשין באַשרייַבונג
צוויי ארויס 100 מם סקרוז און אַ מאַלטי-שיכטע ויסזאָגונג ווייַזן די פּלאַטפאָרמע ריכטונג. זיי טאָן ניט דעפינירן די אָרדערד שיכטע פאַנגקשאַנז אָדער ריישיאָוז.
פּראָיעקט באַשרייַבונג
א שיכטע דיאַגראַמע נעמען יעדער מאַטעריאַל טייַך, פֿונקציע, ציל פאַרהעלטעניש, ערלויבט קייט, וועראַפאַקיישאַן אופֿן און טוישן-קאָנטראָל הערשן.
דו זאלסט נישט צוזאָג נידעריקער פּרייַז אָדער מער לעבן פון מאַלטי-שיכטע קאַנסטראַקשאַן אָן די באוויליקט פאָרמולע און פּרובירן זאָגן. די רעזולטאַטן אָפענגען אויף די אויסגעקליבן מאַטעריאַלס, פאַרשפּרייטונג און פאַרטיק IBC פּלאַן.
קאָנטראָלירן די פורעם, קלאַמערן און פּאַריזאַן דרך ווי איין מעטשאַניקאַל סיסטעם
א 1000 ל פורעם אַקיאַפּייז מער ווי אַ קאַטאַלאָג ברייט און הייך. עס כולל קאָאָלינג מאַניפאָולדז, כאָוזיז, האַלדז טולינג, ווענטיל ינסערץ, קניפּ געביטן, ליפטינג פונקטן און קיין מאָווינג דעטאַילס. די ראָבאָט און הייס ינער פלאַש דאַרפֿן אַ קלאָר באַזייַטיקונג דרך.
אָווערליי די גאַנץ פורעם צייכענונג אויף די פּלאַטען צייכענונג. טשעק בונד ראַדז, קלאַמפּינג סענטערלינע, קלאַפּ ייַזנוואַרג און דינסט קאַנעקשאַנז. איבערבליק די פארמאכט גרעב און עפן סיקוואַנס. א פורעם קענען פּאַסיק צווישן די פּלאַטעס און נאָך פאַרשפּאַרן אַ קישקע אָדער ראָבאָט באַוועגונג.
קלאַמערן סעלעקציע זאָל נוצן פּראַדזשעקטאַד געגנט און בלאָוינג דרוק. די ארויס 1000 kN איז אַ מאַשין-בלאַט רעפֿערענץ. פרעגן פֿאַר די פּרויעקט כעזשבן. אַרייַננעמען קניפּ-אַוועק פאָרסעס און אַ סטייטיד גרענעץ. גרויס פלאַך פּאַנאַלז קענען פּראָדוצירן אַ פאדערן פּראַדזשעקטאַד געגנט אפילו ווען די ינער פלאַש איז ליכט פֿאַר זייַן באַנד.
דער פּאַריזאָן דרך דאַרף גלייַך ופמערקזאַמקייַט. באַשטעטיקן די סענטערלינע, אָפּזאָגן לענג, פורעם כאַפּן און קלאָוזינג סיקוואַנס. א לאַנג פּאַריזאָן קענען מאַך אָדער אויסשטרעקן איידער כאַפּן. דער פּראָפיל מוזן חשבון פֿאַר אַקסל, עקן, ווענטיל זאָנע און באַזע.
קניפּ געביטן דאַרפֿן גענוג מאַטעריאַל צו וועלד, אָבער וידעפדיק מאַטעריאַל ינקריסיז טרים און קאָאָלינג. די ווענטיל אַרייַנלייגן דאַרף היגע קאָנטראָל. די שפּיץ עפן דאַרף סטאַביל דזשיאַמאַטרי פֿאַר זייַן קלאָוזשער. די פֿעיִקייטן געהערן אויף די געציילט וואַנט מאַפּע.
ווענטינג און ייבערפלאַך ענדיקן ווירקן מעלדונג און אויסזען. דער שטייַג קען באַהאַלטן עטלעכע פּאַנאַלז, אָבער עס קען נישט פאַרריכטן אַ מאָולדיד כיסאָרן. איבערבליק יעדער קאָנטאַקט און פירמע געגנט וואָס בלייבט פאַנגקשאַנאַל נאָך פֿאַרזאַמלונג.
קינגגל'ספורעם פּלאַן פירערקאָווערס פּאַסיק, קניפּ-אַוועק, ווענטינג און קאָאָלינג. ניצן עס מיט די לעצט פֿאַרזאַמלונג צייכענונג, נישט ווי אַ דזשאַנעריק פורעם טשעקליסט.
אַפּרווו די פורעם בלויז נאָך די מאַשין סאַפּלייער, פורעם בילדער, שטייַג סאַפּלייער און IBC באַזיצער שטימען אויף ינטערפייסיז. רעקאָרד יעדער באוויליקט צייכענונג רעוויזיע אין די קויפן טעקע.
באַשיצן IBC דזשיאַמאַטרי דורך קאָאָלינג, באַזייַטיקונג און קאַנדישאַנינג
גרויס סערפאַסיז פאָרזעצן צו רירן נאָך די פורעם אָפּענס. די ינער פלאַש קען קוקן פּאַסיק ביי מעלדונג און דריפט בשעת עס קולז. אַז באַוועגונג קענען טוישן די קלאָוזשער הייך, וואַלוו שטעלע אָדער שטייַג קאָנטאַקט.
פּלאַן קאָאָלינג סערקאַץ אַרום טערמאַל זאָנעס. פּלייצעס, עקן, נעקס, ווענטיל ינסערץ און באַזע שטיצט קען דאַרפֿן פאַרשידענע לויפן. נאָמען יעדער קרייַז אויף די פורעם צייכענונג. לייג ציל ינלעט טעמפּעראַטור און לויפן. א איין דרוק לייענען קען נישט באַווייַזן באַלאַנסט קאָאָלינג.
מעסטן צושטעלן און צוריקקומען טנאָים בעשאַס דעם פּראָצעס. דורכקוקן די לויפן אין יעדער קרייַז ווו די סיסטעם פּערמיץ. רעקאָרד פורעם טעמפּעראַטור אין מסכים לאָוקיישאַנז. אויב איין זאָנע בלייבט הייס, טאָן ניט באַהאַלטן עס דורך פאַרברייטערן די גאנצע ציקל אָן ויספאָרשן די קרייַז.
נעמען-אויס שטיצן איז טייל פון קאָאָלינג. דעפינירן ווו די ראָבאָט גריפּס און ווו די פלאַש לאַנדז. א וואַרעם טאַפליע קענען פאַרקרימען אונטער אַ שמאָל גריפּפּער אָדער קאַנווייער רעלס. די דנאָ ווענטיל מוזן ויסמייַדן פּראַל. די באַזע זאָל בלייַבן געשטיצט בשעת דער טייל ריטשאַז האַנדלינג שטאַרקייַט.
שטעלן אַ קאַנדישאַנינג צייט איידער דימענשאַנאַל טשעקס. זאָגן די אַמביאַנט צושטאַנד ווען עס איז וויכטיק. ניצן די זעלבע טיימינג פֿאַר פּראָצעס סאַמפּאַלז און פּראָדוקציע דורכקוק. מעסטן איין פלאַש הייס און אנדערן קאַלט קריייץ ראַש וואָס קוקט ווי פּראָצעס דריפט.
דער פּראָדוקט בלאַט ליסטעד 0.3 מפּאַ און 120 ל / מין ווי קאָאָלינג וואַסער באַווייַזן. די פיגיערז העלפן פּלאַן די קשר. זיי טאָן ניט ספּעציפיצירן די וואַסער טעמפּעראַטור אָדער גאַנץ היץ-באַזייַטיקונג קאַפּאַציטעט. פרעגן פֿאַר די מאַשין און פורעם היץ לאָודז.
שפּור קאָאָלינג צייט קעגן קוואַליטעט. קינגגל'סציקל-צייט פירערסעפּערייץ קאָאָלינג, אָפּזוך און האַנדלינג. די נוציק ציל איז די שאָרטיסט סטאַביל ציקל וואָס טרעפן די דימענשאַנאַל און פאַנגקשאַנאַל פּלאַן.
באַווייַזן די מאָולדיד פלאַש קעגן פּראָדוקציע שטייַג, פּאַלאַט און וואַלוו טיילן
ניצן פּראָדוקציע-קאַוואָנע קאַמפּאָונאַנץ בעשאַס קוואַליפיקאַציע. פּראָוטאַטייפּ קאַגעס אָדער האַנט-מאַדאַפייד פּאַלאַץ קענען באַהאַלטן צובינד ערראָרס. רעקאָרד די סאַפּלייער, טייל נומער און רעוויזיע פֿאַר יעדער פֿאַרזאַמלונג קאָמפּאָנענט.
אָנהייבן מיט אַ טרוקן פּאַסיק. שטעלן די קאַנדישאַנד ינער פלאַש אין די שטייַג און פּאַלאַט. קוק די לאָקאַטאָר קאָנטאַקט, טאַפליע רעשוס, שפּיץ עפן אַקסעס און ווענטיל שטעלע. ינסטאַלירן די וואַלוו און שפּיץ קלאָוזשער מיט די דיפיינד מכשירים און טאָרק אופֿן אויב אָנווענדלעך.
מעסטן די פארזאמלט אַפּאַראַט בייַ די ינטערפייסיז. דו זאלסט נישט איבערחזרן יעדער מאָולדיד ויסמעסטונג. פאָקוס אויף וואָס קאָנטראָלס פילונג, אָפּזאָגן, האַנדלינג, סטאַקינג און פּרובירן צוגרייטונג. ניצן גיין אָדער ניט-גיין גיידזשיז ווו זיי רעדוצירן אָפּעראַטאָר משפט.
דורכקוקן קאָנטאַקט נאָך האַנדלינג. הייבן אָדער מאַך די אַפּאַראַט מיט די באוויליקט אופֿן. קוק פֿאַר נייַע מאַרקס, היגע דרוק פונקטן אָדער באַוועגונג. די ינער פלאַש און שטייַג זאָל אַרבעטן ווי די פּלאַן בדעה, ניט בלויז פּאַסיק בשעת סטיישאַנערי.
| פֿאַרזאַמלונג טשעק | וואָס צו רעקאָרדירן | מעגלעך פּראָצעס קשר |
|---|---|---|
| קאַגע ינסערשאַן | רעשוס, ינטערפיראַנס, אָריענטירונג און ינסערשאַן אופֿן | גוף דימענשאַנז, קאָאָלינג, נעמען-אויס דיפאָרמיישאַן |
| פּאַלאַט סיטינג | שטיצן קאָנטאַקט, ראַקינג, לאָקאַטאָר פּאַסיק און ווענטיל הייך | באַזע פאָרעם, קאָאָלינג שטיצן און פורעם אַרייַנלייגן |
| שפּיץ קלאָוזשער | מאָס רעזולטאַט, סילינג פּנים און אינסטאַלירן הייך | האַלדז טולינג, טרים, שרינגקידזש און האַנדלינג |
| דנאָ וואַלוו | סענטערלינע, ווינקל, גאַסקאַט צושטאַנד און שטייַג אַקסעס | ווענטיל אַרייַנלייגן, וואַנט פאַרשפּרייטונג און פינישינג |
| געענדיקט אַפּאַראַט | לעגיטימאַציע, וויזשאַוואַל צושטאַנד און טרייסאַבאַל קאָמפּאָנענט ריוויזשאַנז | פֿאַרזאַמלונג קאָנטראָלס און לעצט דורכקוק |
ליק טעסטינג זאָל נוצן אַ באוויליקט סעטאַפּ. דעפינירן וואָס קאַמפּאָונאַנץ זענען אינסטאַלירן, די פּרובירן מיטל, דרוק אָדער וואַקוום, סטייבאַלאַזיישאַן, געדויער און אָפּוואַרפן הערשן. דער אופֿן מוזן גלייַכן די אָנווענדלעך פּראָדוקט פּראָגראַם. א שנעל טשעק-שטאָק טשעק טוט נישט אויטאָמאַטיש פאַרבייַטן אַ פאָרמאַל פּראָבע.
האַלטן איין באוויליקט פֿאַרזאַמלונג ווי אַ גרענעץ מוסטער. פאָטאָגראַפיע די ינטערפייסיז. סטאָר די מאָולדיד רעצעפּט, מאַטעריאַל פּלאַץ, שטייַג רעוויזיע, פּאַלאַט רעוויזיע, וואַלוו און קלאָוזשער דאַטן מיט די מוסטער רעקאָרד.
באַזונדער די מאַשין FAT פון גאַנץ IBC פּלאַן-טיפּ האַסקאָמע
די פאַבריק אַקסעפּטאַנס פּרובירן פּראָוועס די אָרדערד מאָלדינג צעל קעגן די מסכים פּראָדוקט און טנאָים. עס טוט נישט געבן האַסקאָמע פֿאַר יעדער פארזאמלט IBC, פילונג מאַטעריע אָדער מאַרק.
דיUN Model רעגולאציעס רעוו 24איז די קראַנט 2025 גלאבאלע רעפֿערענץ ויסגאַבע. זיין טשאַפּטער 6.5 אַדרעסז IBC קאַנסטראַקשאַן און טעסטינג. נאציאנאלע און מאָדאַל כּללים קענען אַדאַפּט אַ ספּעציפיש אַדישאַן אָדער לייגן רעקווירעמענץ. באַשטעטיקן די אָנווענדלעך אויטאָריטעט און קוואַלאַפייד פּראָבע מאַרשרוט איידער פרירן די וואַלאַדיישאַן פּלאַן.
דו זאלסט נישט אָנהייבן מיט אַ איין קאַפּ הייך געפֿונען אָנליין. דער פּלאַן טיפּ, מאַטעריאַל, בדעה אינהאַלט, פּאַקינג גרופּע, צוגרייטונג, קאַנדישאַנינג, קלאָוזשערז און גאַנץ פּרובירן סיקוואַנס ווירקן די פּראָגראַם. די קאָמפּעטענט אויטאָריטעט אָדער קוואַלאַפייד לאַבאָראַטאָריע זאָל דעפינירן די פארלאנגט זאָגן.
מאַשין קוואַליפיקאַציע זאָל נאָך מאַכן נוציק אַפּסטרים זאָגן. רעקאָרד מאַטעריאַל ספּעסאַפאַקיישאַנז, שיכטע אָרדענונג, גראָב און נעץ מאַסע, וואַנט מאַפּע, דימענשאַנז, רינען רעזולטאַט, רעצעפּט און קאָמפּאָנענט ריוויזשאַנז. האַלטן סאַמפּאַלז פון די טעסטעד פּלאַץ. די אינפֿאָרמאַציע העלפּס פֿאַרבינדונג די מאַנופאַקטורינג פּראָצעס צו שפּעטער פּעקל טעסטינג.
באַזונדער דריי דאָקומענטן. דער מאַשין FAT באַריכט קאָווערס בויען און פּראָצעס פאָרשטעלונג. די פֿאַרזאַמלונג קוואַליפיקאַציע באַריכט קאָווערס שטייַג, פּאַלאַט, וואַלוו און קלאָוזשער פּאַסיק. די רעגולאַטאָרי פּרובירן באַריכט קאָווערס די אָנווענדלעך פּלאַן טיפּ. יעדער באַריכט זאָל זאָגן זיין פאַרנעם און לימיטיישאַנז.
פּראָדוקציע קאָנטראָלס פאָרזעצן נאָך האַסקאָמע. פירן ענדערונגען צו סמאָלע, פּיגמענט, ינכיבאַטער, ריגרינד, שיכטע פאַרהעלטעניש, פורעם, קלאָוזשער, וואַלוו, שטייַג און פּאַלאַט דורך די באוויליקט קוואַליטעט סיסטעם. א קליין ענדערונג קענען ווירקן די יקער געניצט פֿאַר טעסטינג.
פֿאַר אַ קלענערער רעגיאַלייטאַד פּאַקידזשינג שורה, דיקגב200ל / לפּ כעמישער פּויק צעל פירןווייזט די זעלבע דיסטינגקשאַן צווישן מאַשין זאָגן און פּעקל האַסקאָמע.
מעסטן רעזולטאַט אין די לעצטע אנגענומען צעל טויער
די קראַנט פּראָדוקט בלאַט טוט נישט צושטעלן אַ ניצלעך פּראָדוקציע קורס. זייַן טרוקן-ציקל רודערן דיספּלייז150 ל, אַזוי דער אַרטיקל טוט נישט אָפּשיקן ברעקלעך פּער שעה. די פּרויעקט דאַרף אַן אנגענומען רעזולטאַט ציל באזירט אויף די פאַקטיש ינער פלאַש און גאַנץ צעל.
קלייַבן די רעזולטאַט גרענעץ ערשטער. מאָולדיד ינער לאגלען פּער שעה מיטלען די מאָלדינג צעל. אַסעמבאַל און רינען-טעסטעד יבקס פּער שעה מיטלען אַ גרעסערע סיסטעם. ביידע נומערן קענען זיין נוציק, אָבער זיי זאָל נישט טיילן איין פירמע.
ינער לאגלען דורכגיין די מסכים מאָלדינג דורכקוק ÷ באמערקט מינוט X 60
פארזאמלט וניץ וואָס פאָרן די מסכים לעצט טויער ÷ באמערקט מינוט x 60
ציילן אַלע סטאַרץ, פארווארפן און סטאַפּס. באַטראַכטן די סיבות. עקסטרוסיאָן אָפּזוך, קאָאָלינג, ראָבאָט האַנדלינג, טרים, שטייַג ינסערשאַן, וואַלוו ינסטאַלירונג און רינען טעסטינג קענען יעדער שטעלן די צעל קורס. די סלאָואַסט סטאַביל טויער דיטערמאַנז פאַרטיק רעזולטאַט.
מאַטעריאַל פאָדערונג זאָל נוצן גראָב שאָס מאַסע און מאָלדינג געשעענישן. די פאַרטיק ינער פלאַש וואָג פעלן טרים און סטאַרטאַפּ לאָססעס. באריכט גראָב קילאָגראַמס פּער אנגענומען פלאַש ווי געזונט ווי ברעקלעך פּער שעה.
ענערגיע דאַרף די זעלבע גרענעץ. Kinggle פּאַבלישאַז 110 צו 150 קוו ווי אַ דורכשניטלעך מאַכט רעפֿערענץ פֿאַר די פּלאַטפאָרמע. עס איז נישט קווה פּער יבק. רעקאָרד די אויסגעקליבן מעזשערמאַנט פונט, פּראָדוקציע שטאַט, לויפן געדויער און אנגענומען ציילן. דיענערגיע מעזשערמאַנט פירערדערקלערט דעם דיסטינגקשאַן.
ניצן אַ לאַנג גענוג פּראָצעס צו ויסשטעלן אָפּזוך און דאַונסטרים קיוז. א קורץ פּלאַצן קענען ווייַזן די באַוועגונג פון די מאַשין אָבער פאַרפירן מאַטעריאַל דריפט, קאָאָלינג ימבאַלאַנס אָדער אַקיומיאַליישאַן פון שטייַג.
א נוציק דאַשבאָרד כולל אנגענומען מאָולדיד לאגלען, אנגענומען גאַנץ IBCs, ערשטער-פאָרן טראָגן, גראָב קילאָגראַמס פּער אנגענומען פלאַש, טרים מאַסע, דורכשניטלעך ציקל, גערעכנט דאַונטיים און ענערגיע פּער אנגענומען אַפּאַראַט. דעפינירן יעדער טערמין אין די אַקסעפּטאַנס פּראָטאָקאָל.
פּלאַן דעם בנין אַרום די קראַנט גענעראַל אָרדענונג צייכענונג
א 55 ט מאַשין דאַרף מער ווי די שטאָק שטח. דער בנין מוזן שטיצן ייַנמאָנטירונג, וישאַלט, מאַטעריאַל באַוועגונג און זיכער אַקסעס. אָנהייבן מיט די קראַנט גענעראַל אָרדענונג פון די סאַפּלייער פֿאַר די אָרדערד רעוויזיע.
דער ציבור טיש ליסטעד אַ 9.5 דורך 5.1 דורך 6.5 עם מאַשין. די צייכענונג פון די פּראָדוקט בלאַט דיספּלייז זיין אייגענע דימענשאַנז. באַהאַנדלען די צייכענונג ווי אַ וויזשאַוואַל רעפֿערענץ ביז Kinggle קאַנפערמז וואָס צייכענונג רעוויזיע גלייַכן די ציטאַט. דו זאלסט נישט נוצן אַ וועב בילד צו פּלאַן דעם יסוד.

מארק די פורעם מאַרשרוט. אַרייַננעמען טיר גרייס, שטאָק קאַפּאַציטעט, קראַנע קרוק הייך, ליפטינג פונקטן און סטאָרידזש. ווייַזן די שרויף ציען פּלאַץ און אַקסעס צו די אַקיומיאַלאַטאָר קאָפּ. לייג זיכער טרעפּ און פּלאַטפאָרמע אַקסעס אַרום עלעוואַטעד ויסריכט.
מאַפּע מאַטעריאַל לויפן פון סטאָרידזש צו יעדער עקסטרודער. לייג מאַסטערבאַטש, רעגרינד, קאַנווייינג, גרינדינג און שטויב קאָנטראָל. האַלטן ריין טרים באַזונדער פון געמישט וויסט. ווייַזן ווי אַ פול כאַפּער אָדער אפגעשטעלט צוריקקער ליניע וועט זיין סערוויסט.
ניצן פּרויעקט-ספּעציפיש נוצן שיץ. דער בלאַט ליסטעד 0.8 מפּאַ און 2 מ³ / מין פֿאַר קלאַפּ לופט. עס ליסטעד 0.3 מפּאַ און 120 ל / מין פֿאַר קאָאָלינג וואַסער. פּלאַן דרוק בייַ די מאַשין, שפּיץ לויפן, ריסיווערז, באַהאַנדלונג, צושטעלן טעמפּעראַטור, צוריקקומען צושטאַנד און היץ רידזשעקשאַן.
עלעקטריקאַל פּלאַן דאַרף פארבונדן מאַסע, וואָולטידזש, אָפטקייַט, שוץ, קאַבלע רוץ און אַגזיליערי לאָודז. די ארויס 110 צו 150 קוו דורכשניטלעך רעפֿערענץ איז נישט די פארבונדן מאַסע. אַרייַננעמען טשילערז, קאַמפּרעסערז, מאַטעריאַל ויסריכט, מילכל, פֿאַרזאַמלונג און פּרובירן סטיישאַנז אין די פאַבריק גאַנץ.
ניצן Kinggle'sנוצן באדערפענישן פירןצו בויען די גרענעץ בלאַט. פרירן דעם בלאַט מיט די אויסלייג און יסוד צייכענונג.
נאָכגיין איין טרייסאַבאַל IBC פּלאַץ דורך די פאַבריק אַקסעפּטאַנס פּרובירן
א נוציק פעט הייבט איידער די מאַשין לויפט. שטימען די ינער פלאַש צייכענונג, קאָמפּאָנענט ריוויזשאַנז, סמאָלע, שיכטע סטרוקטור, וואַנט מאַפּע, מוסטער פּלאַן, רעזולטאַט גרענעץ און אַקסעפּטאַנס לימאַץ. נאָמען די ינסטראַמאַנץ און פּרובירן מעטהאָדס.
- באַשטעטיקן די באפוילן פּלאַטפאָרמע.קאָנטראָלירן די לעצט מאָדעל קאָד, עקסטרודערס, אַקיומיאַלאַטאָר קאָפּ, קלאַמפּינג אָרדענונג, קאָנטראָללער, ראָבאָט, קלאַפּ ייַזנוואַרג, גאַרדינג און אַגזיליערי קעגן דעם קאָנטראַקט.
- באַשטעטיקן יוטילאַטיז און קאַלאַבריישאַן.רעקאָרד מאַכט, לופט און קאָאָלינג טנאָים. רשימה די מעסטן ינסטראַמאַנץ און קאַלאַבריישאַן סטאַטוס.
- מאַסע קאַנטראָולד מאַטעריאַלס.רעקאָרדירן יעדער סמאָלע מיינונג, פּלאַץ, קאָליר, אַדאַטיוו און רעגרינד טייַך. באַשטעטיקן די קאָרמען מאַרשרוט צו יעדער עקסטרודער.
- סטאַביליזירן די מאָלדינג פּראָצעס.דערגרייכן ריפּיטאַבאַל אָפּזוך, אָפּזאָגן, פורעם קאָאָלינג, באַזייַטיקונג און טרים איידער די פאָרמאַל לויפן הייבט.
- פרירן די סטאַרטינג רעצעפּט.היט טעמפּעראַטורעס, ספּידז, שיכטע סעטטינגס, פּאַריזאָן פּראָפיל, טימינגס, פּרעשערז און דאַונסטרים סעטטינגס אונטער איין רעוויזיע.
- לויפן די מסכים פּראָדוקציע פֿענצטער.ציילן סטאַרץ, אנגענומען לאגלען, פארווארפן און יעדער האַלטן. האַלטן סיבה קאָודז ספּעציפיש.
- מעסטן די מאָולדיד פּלאַן.קאָנטראָלירן נעץ און גראָב מאַסע, טרים, וואַנט מאַפּע, אָופּאַנינגז, ווענטיל, באַזע, גוף דזשיאַמאַטרי, אויסזען און רינען רעזולטאַט.
- אַסעמבאַל פּראָדוקציע קאַמפּאָונאַנץ.פּאַסיק די באוויליקט שטייַג, פּאַלאַט, שפּיץ קלאָוזשער, וואַלוו און גאַסקאַץ. פאַרענדיקן די צובינד גיידזשיז און פֿאַרזאַמלונג טשעקס.
- פאַרמאַכן די זאָגן פּעקל.ריטיין לייבאַלד סאַמפּאַלז, אַרויספירן די לעצט רעצעפּט און רעקאָרדירן יעדער אָפֿן דיווייישאַן מיט אַ באַזיצער און ריטעסט אופֿן.
אויסקלייַבן סאַמפּאַלז פון די אָנהייב, מיטן און סוף פון די פאָרמאַל לויפן. לאַבעל זיי מיט צייט און רעצעפּט רעוויזיע. האַלטן די שטייַג, פּאַלאַט, וואַלוו און קלאָוזשער ריוויזשאַנז מיט די מוסטער רעקאָרד.
ניצן די פאַקטיש דאַונסטרים סטיישאַנז ווען מעגלעך. א האַנט-טריממעד מוסטער קען פאָרן בשעת די פּראָדוקציע טרים ייַנאָרדענונג דאַמידזשיז די ווענטיל. א לאַב רינען פּרובירן קען באַהאַלטן אַ ריי אין די פּלאַננעד שורה טעסטער.
דו זאלסט נישט מישן רעגולאַטאָרי האַסקאָמע אין אַ גענעראַל פעט כסימע. אויב אַ פאָרמאַל פּראָבע איז וויטנאַסט, צוטשעפּען די באַזונדער פּרובירן פּראָטאָקאָל און באַריכט. זאָגן די פּלאַן טיפּ, מוסטער צוגרייטונג און אויטאָריטעט.
פאָטאָגראַפיע די מאַשין נאָמען, פורעם לעגיטימאַציע און ריטיינד סאַמפּאַלז. היט די שרעק געשיכטע און פּראָדוקציע טאָמבאַנק אין די סוף פון די לויפן. רעקאָרדירן קיין מאַנואַל ינטערווענטיאָן וואָס געביטן אַ פלאַש, אפילו ווען די לעצט דורכקוק דורכגעגאנגען. די דעטאַילס העלפֿן די פּלאַץ מאַנשאַפֿט צו רעפּראָדוצירן די אנגענומען שטאַט נאָך ינסטאַלירונג.
Kinggle ס פארקויפונג פּראָצעס כולל דורכקוק און אַ פאַרבעטונג צו פאַרבינדן די פּראָבע. ניצן דימאַשין פעט פירןצו דעפינירן די רעקאָרד. אָפּשאַצונג בנימצא ויסריכט פוטידזש אויף Kinggle'sווידעא בלאַטאיידער די וויזיט אַזוי די מאַנשאַפֿט קענען צוגרייטן פאָוקיסט פֿראגן.
שיקן אַ ציטאַט-גרייט IBC פּרויעקט טעקע אַנשטאָט פון אַ באַנד אַליין
א בקשה וואָס זאגט בלויז "1000L IBC מאַשין" לאָזן די וויכטיק אַרבעט אַנדיפיינד. שיקן אַ באוויליקט ינער פלאַש צייכענונג און פאָטאָס. לייג אַ גשמיות מוסטער ווען פּראַקטיש. זאָגן די נאָמינאַל קאַפּאַציטעט און בדעה אינהאַלט.
אַרייַננעמען נעץ מאָולדיד וואָג, גראָב שאָס אָפּשאַצונג, טרים מאַפּע און וואַנט-גרעב מאַפּע. נאָמען יעדער סמאָלע טייַך, אַדאַטיוו, קאָליר און רעגרינד הערשן. צוטשעפּען די שיכטע דיאַגראַמע און וועראַפאַקיישאַן אופֿן.
לייג די שטייַג, פּאַלאַט, שפּיץ קלאָוזשער, דנאָ וואַלוו און גאַסקאַט דראַווינגס. צייכן די קאַנטראָולד ינטערפייסיז. שטאַט ווער סאַפּלייז יעדער קאָמפּאָנענט בעשאַס פורעם פּראָצעס, פעט און פּלאַץ סטאַרטאַפּ.
רשימה אַלע פּראָדוקט טשעקס. אַרייַננעמען דימענשאַנז, גיידזשיז, קאַנדישאַנינג צייט, רינען אופֿן און פֿאַרזאַמלונג טשעקס. ידענטיפיצירן קיין אָנווענדלעך פּלאַן-טיפּ פּראָגראַם, קאָמפּעטענט אויטאָריטעט אָדער פּרובירן לאַבאָראַטאָריע. צי ניט פּאַפּ אַ דזשאַנעריק פּרובירן רשימה פון אן אנדער מאַרק.
דעפינירן אנגענומען רעזולטאַט אין די ריכטיק טויער. שטאַט די פּלאַננעד יבעררוק מוסטער און יערלעך פאָדערונג. באַשרייַבן ראָבאָט נעמען-אויס, טרימינג, קאָאָלינג שטיצן, שטייַג ינסערשאַן, קלאָוזשער און וואַלוו פֿאַרזאַמלונג, רינען טעסטינג, מאַרקינג און פּאַלאַט לויפן.
צושטעלן פאַבריק וואָולטידזש, אָפטקייַט, בנימצא לופט און קאָאָלינג, אַמביאַנט טנאָים, הייך, שטאָק פּלאַן, קראַנע דאַטן און אַקסעס מאַרשרוט. פרעגן פֿאַר די לעצט גענעראַל אָרדענונג, יסוד לאָודז, נוצן בלאַט און אַריבערפירן שפּאַלטן.
די סאַפּלייער ענטפער זאָל נאָמען די לעצט מאַשין מאָדעל און רעוויזיע. עס זאָל אַרייַננעמען די עקסטרודער און קאָפּ אַרקאַטעקטשער, אַקיומיאַלאַטאָר יקער, פורעם קאָנווערט, קלאַמערן אָפּשאַצונג, אַגזיליערי גרענעץ, אַקסעפּטאַנס פּראָטאָקאָל און דאַטן כאַנדאָוווער.
ניצן Kinggle'sאראפקאפיע צענטערפֿאַר קראַנט דאָקומענטן. שיקן די קאַנטראָולד פּרויעקט טעקע דורך דיקאָנטאַקט בלאַט. דער ציטאַט קענען דעריבער ענטפֿערן די פאַקטיש יבק פּרויעקט אַנשטאָט פון אַ ברייט 1000 ל פירמע.
אָפט געשטעלטע פֿראגן
די ענטפֿערס אַדרעס די מאַשין סעלעקציע ישוז וואָס רובֿ אָפט טוישן די פאַרנעם, פּראָצעס אָדער פאַבריק פּלאַן. פֿאַרעפֿנטלעכט מאָדעל דאַטן בלייבט אַ סטאַרטינג רעפֿערענץ. די געחתמעט טעכניש העסקעם זאָל קאָנטראָלירן די אָרדערד סיסטעם.
וואָס מאכט אַ 1000 ל יבק קלאַפּ מאָלדינג מאַשין טאַקע מאַכן?
עס פארמען די פּלאַסטיק ינער קישקע, אויך גערופן די ינער פלאַש אָדער לייַנער. די פולשטענדיק קאָמפּאָסיטע יבק אויך כולל זייַן ויסווייניקסט שטייַג אָדער פּאַקקאַגינג, פּאַלאַט, שפּיץ קלאָוזשער, דנאָ וואַלוו, גאַסקאַץ און אנדערע סערוויס אָדער סטראַקטשעראַל פּאַרץ.
וואָס איז די מאָדעל נומער פון Kinggle's 1000L IBC מאַשין?
די איצטיקע ענגליש בלאַט איז סתירה. זיין פּראָדוקט קיצער ווייזט KGB1000L-IBC, בשעת די באַשרייַבונג טיש ווייזט KGS1000L-IBC. באַשטעטיקן די לעצט מאָדעל קאָד און רעוויזיע אין די ציטאַט, דראַווינגס, נאָמען פּלאַטע און מאַניואַלז.
טוט די ארויס 33 קג אַקיומיאַלאַטאָר ווערט מיינען אַ 33 קג פאַרטיק פלאַש?
נומ דער בלאַט לאַבעלס 33 קג ווי די פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ. גראָב פּאַריזאַן מאַסע כולל די פאַרטיק ינער קישקע און אַלע מאָולדיד טרים. באַשטעטיקן סמאָלע יקער, רעזערוו, שיכטע סטרוקטור און די גאַנץ שאָס כעזשבן.
וואָס איז די פּראָדוקציע רעזולטאַט פון די Kinggle 1000L IBC פּלאַטפאָרמע?
די קראַנט טרוקן ציקל רודערן דיספּלייז 150 ל, וואָס איז נישט אַ ניצלעך פּראָדוקציע קורס אַפּאַראַט. דו זאלסט נישט אָפּשיקן ברעקלעך פּער שעה. דעפינירן אנגענומען מאָולדיד לאגלען אָדער אנגענומען גאַנץ IBCs פּער שעה און באַווייַזן דעם קורס בעשאַס די מסכים פּראָדוקציע פּראָצעס.
פארוואס מוזן די שטייַג און פּאַלאַט זיין פאָרשטעלן בעשאַס די מאַשין פּראָצעס?
די פלאַש מוזן פּאַסיק און פונקציאָנירן אין די גאַנץ פֿאַרזאַמלונג. פּראָדוקציע קאַגעס, פּאַלאַץ, קלאָוזשערז און וואַלווז ויסשטעלן ערראָרס אין הייך, ווענטיל שטעלע, שטיצן, רעשוס און האַנדלינג אַז אַן אפגעזונדערט פלאַש דורכקוק קענען פאַרפירן.
וואָס אינפֿאָרמאַציע זאָל איך שיקן פֿאַר אַ 1000L IBC מאַשין ציטאַט?
שיקן די ינער פלאַש צייכענונג, מוסטער, וואָג, וואַנט מאַפּע, מאַטעריאַלס, שיכטע פּלאַן און טרים אָפּשאַצונג. לייג די שטייַג, פּאַלאַט, קלאָוזשער און וואַלוו דראַווינגס, טעסץ, רעזולטאַט ציל, דאַונסטרים פאַרנעם, פאַבריק אויסלייג און נוצן טנאָים.
בויען די מאַשין פאָרשלאָג אַרום די גאַנץ IBC
שיקן Kinggle די קאַנטראָולד ינער פלאַש טעקע, קאָמפּאָנענט ינטערפייסיז, מאַטעריאַל און שיכטע פּלאַן, רעזולטאַט ציל, טעסץ און פאַבריק יוטילאַטיז. די ינזשעניעריע מאַנשאַפֿט קענען דעריבער באַשטעטיקן די 1000 ל פּלאַטפאָרמע, פורעם, אַגזיליערי און אַקסעפּטאַנס פאַרנעם.
בעטן אַ 1000 ל IBC מאַשין לייזונג