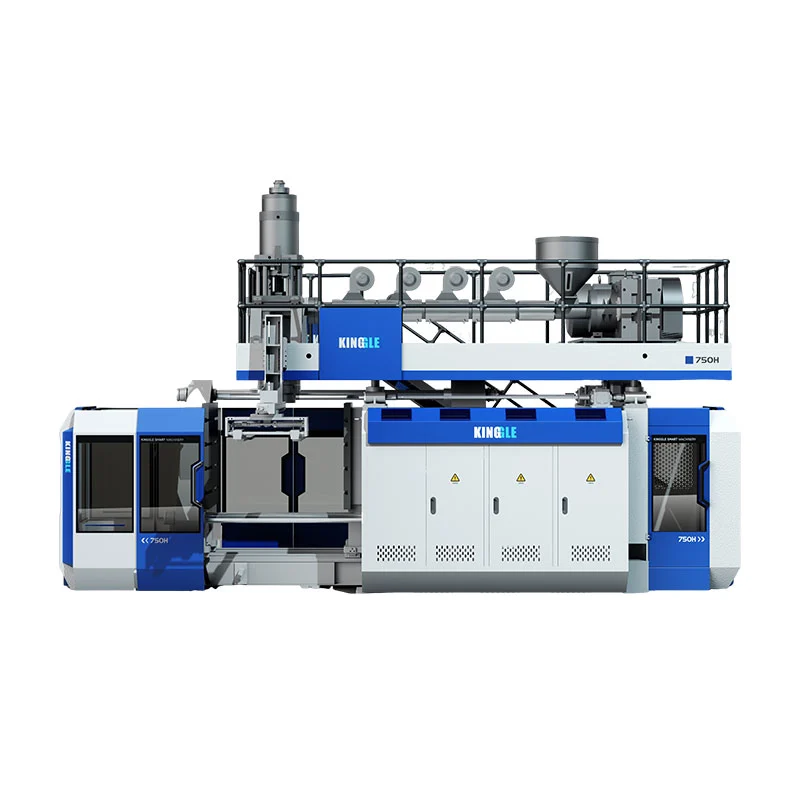
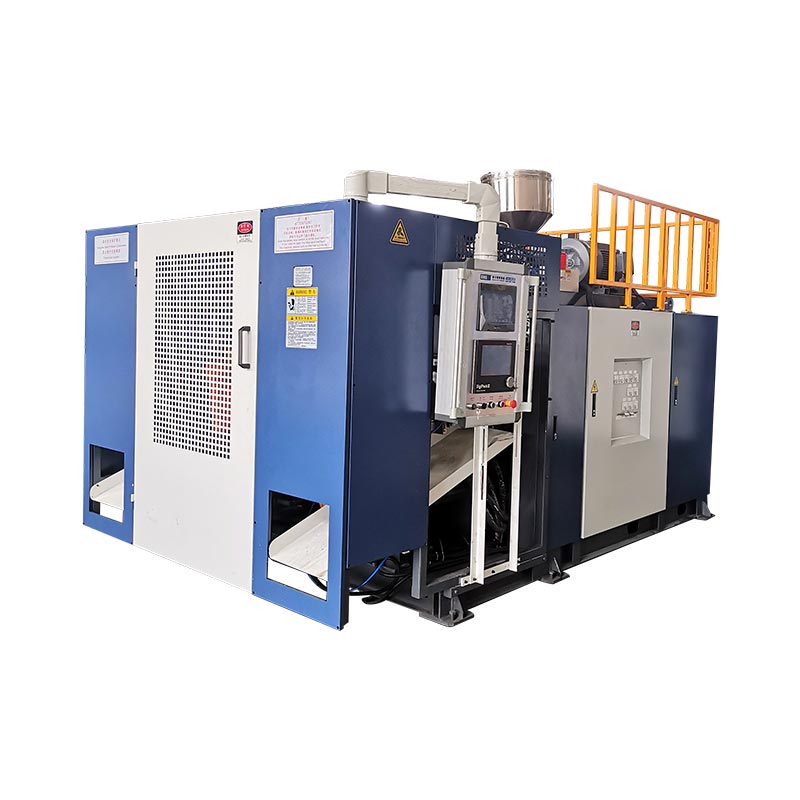
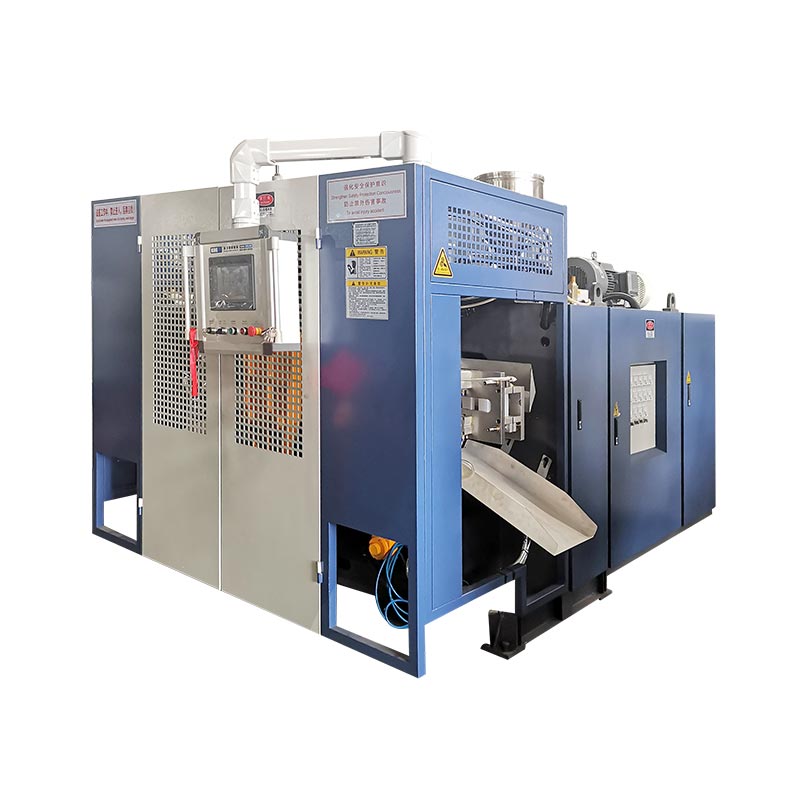
קלייַבן אַ HDPE פלאַש קלאַפּ מאָלדינג מאַשין דורך וואָס ריכטן די פלאַש צייכענונג, סמאָלע מיינונג, פורעם אויסלייג און פארלאנגט גוט-טייל רעזולטאַט. פֿאַר אַ יקסטרוזשאַן פלאַש פּרויעקט, די מאַשין ס סטייטיד ליטער קאַפּאַציטעט איז בלויז אַן ערשט פילטער; די לעצט באַשרייַבונג מוזן אויך דעקן די האַלדז, וואַנט פאַרשפּרייטונג, מכשירים און דאַונסטרים האַנדלינג.
א בקשה פֿאַר אַ פלאַש מאַשין ווערט פיל מער נוציק ווען עס כולל אַ צייכענונג און אַ וואָג ציל. די דעטאַילס לאָזן די עקוויפּמענט דיסקוסיע מאַך ווייַטער פון מאַשין גרייס. זיי אויך ויסשטעלן פראגעס וואָס זענען טייַער צו אַנטדעקן נאָך די פורעם איז געבויט.

אָנהייבן מיט אַ פלאַש צייכענונג אַז עמעצער קענען ציטירן
די נאָמינאַל באַנד פון אַ פלאַש לאָזן פילע דיסיזשאַנז אָופּאַנד. א הויך, שמאָל קאַנטיינער און אַ קורץ, ברייט קאַנטיינער קענען האַלטן די זעלבע סומע. זייער פורעם ענוואַלאָופּס, האַלדז שטעלעס און האַנדלינג עריינדזשמאַנץ נאָך דאַרפֿן באַזונדער באריכטן. שיקן די פול צייכענונג אלא ווי אַסקינג אַ סאַפּלייער צו אויסקלייַבן ויסריכט פון קאַפּאַציטעט אַליין.
אַרייַננעמען די מאַקסימום אַרויס דימענשאַנז, ציל פאַרטיק וואָג און קלאָוזשער צייכענונג. ידענטיפיצירן די פירמע טאַפליע, אַקסל, באַזע און קיין שעפּן. צייכן דימענשאַנז וואָס ענין צו פילונג, קאַפּינג אָדער פּאַקינג. אויב אַ מוסטער פלאַש איז דער בלויז רעפֿערענץ, זאָגן וואָס פֿעיִקייטן מוזן בלייַבן און וואָס קען טוישן.
באַזונדער די נאָמינאַל פילונג באַנד פון אַ ברייט באַנד. אויך דעפינירן צי די סטייטיד וואָג כולל קיין רימווואַבאַל בליץ. א צייכענונג מיט אַ ומקלאָר וואָג יקער קענען פירן די פורעם פאַבריקאַנט און מאַשין סאַפּלייער צו אַרבעטן צו פאַרשידענע טאַרגאַץ.
| אַרייַנשרייַב | וואָס די ויסריכט רעצענזיע דאַרף |
|---|---|
| פלאַש גוף | דימענשאַנז, באַנד יקער, פאָרעם, שעפּן און באוויליקט וואָג קייט. |
| האַלדז און קלאָוזשער | ענדיקן צייכענונג, היטל אָדער פּאָמפּע דעטאַילס, סילינג ייבערפלאַך און דורכקוק אופֿן. |
| מאַטעריאַל | סמאָלע מיינונג, קאָליר, אַדאַטיווז און פארגעלייגט רעגרינד אָדער פּקר אינהאַלט. |
| פּראָדוקציע פּלאַן | פארלאנגט אנגענומען רעזולטאַט, שיפץ, פּראָדוקט מישן און פּלאַננעד טשיינדזשאָוווערז. |
| קוואַליטעט באדערפענישן | קריטיש ווענט, דימענשאַנז, אויסזען און אָנווענדלעך פּעקל טעסץ. |
פון די מאַשין-בנין זייַט, די נוציק קשיא איז צי איינער מסכים סעטאַפּ קענען טרעפן אַלע די באדערפענישן צוזאַמען. א קוינע קען אַפּרווו די אויסזען פון די פלאַש בשעת די פילונג מאַנשאַפֿט נאָך דאַרף אַ אַנדערש האַלדז הייך. סאַלווינג דעם אַרויסגעבן פרי האלט עס אויס פון די עקוויפּמענט אַקסעפּטאַנס בינע.
פֿאַר אַ יגזיסטינג פלאַש, שיקן זיין קראַנט צייכענונג רעוויזיע און רעפּריזענאַטיוו סאַמפּאַלז צוזאַמען. דערקלערן קיין באַוווסט פּראָבלעם, אַזאַ ווי שווער קאַפּינג אָדער אַ שוואַך דנאָ נעט. דער ציל איז צו ופהיטן די רעכט פֿעיִקייטן בשעת געבן די סאַפּלייער אַ קלאָר פּראָבלעם צו סאָלווע.
קינגגל'סיקסטרוזשאַן קלאַפּ פורעם פּלאַן פירןקאַנעקץ די פּראָדוקט ינפּוץ צו די פורעם, קניפּ-אַוועק, קאָאָלינג און מאַשין ינטערפייסיז. האַלטן דעם צייכענונג פּעקל אַטאַטשט צו די ציטאַט, אַזוי שפּעטער קאַנפיגיעריישאַן ענדערונגען האָבן אַ קענטיק רעפֿערענץ.
ספּעציפיצירן די HDPE מיינונג, ניט נאָר די פּאָלימער נאָמען
HDPE באשרייבט אַ מאַטעריאַל משפּחה. עס קען נישט ידענטיפיצירן אַ גאַנץ פּראַסעסינג באַשרייַבונג. LyondellBasell ליסטעד HDPE גראַדעס פֿאַר עטלעכע פּראַסעסאַז, אַרייַנגערעכנט יקסטרוזשאַן קלאַפּ מאָלדינג, ינדזשעקשאַן מאָלדינג און ראָוטיישאַנאַל מאָלדינג. א פּערטשאַסינג טאָן וואָס זאגט בלויז "HDPE" לאָזן די פאַקטיש מיינונג אַנריזאַלווד.מקור: LyondellBasell HDPE איבערבליק.
שיקן די קראַנט טעכניש דאַטן בלאַט פון די סמאָלע סאַפּלייער מיט די פלאַש צייכענונג. רעקאָרדירן די מיינונג באַצייכענונג און די פּראָבע טנאָים בייַ די צעלאָזן-לויפן ווערט. געבן די מאַשין סאַפּלייער די פארגעלייגט קאָליר מאַסטערבאַטש און אַדאַטיוו אינפֿאָרמאַציע אויך. די ינפּוץ געהערן צו דער פּראָצעס פּלאַן, אפילו ווען די פלאַש קוקט פּשוט.
פֿאַר אַ וואַשפּולווער אָדער הויזגעזינד כעמישער פלאַש, דיסקוטירן ינווייראַנמענאַל דרוק פּלאַצן קעגנשטעל מיט די סמאָלע און פּאַקקאַגינג טימז. ExxonMobil באשרייבט האַנדל-אָפס צווישן ESCR, פּראַסעסאַביליטי, סטיפנאַס און אנדערע פלאַש פּראָפּערטיעס אין זיין HDPE טעכניש פּראָגראַם. א סמאָלע ברירה זאָל פאַרטראַכטן די רעקווירעמענץ פון די פאַרטיק פּעקל אלא ווי אַ איין מאַטעריאַל פאַרמאָג.מקור: ExxonMobil PE יננאָוואַטיאָן וואָך, הדפּע פלאַש און קאַנטיינער סעסיע.
רעגרינד און נאָך-קאַנסומער ריסייקאַלד מאַטעריאַל אויך דאַרפֿן קלאָר זוך. זאָגן די מקור, פּלאַננעד פּראָפּאָרציע און האַנדלינג אופֿן. האַלטן אַ רעקאָרד פון די מאַטעריאַל פּעקל געניצט פֿאַר האַסקאָמע. אויב אַ ציטאַט אַסומז ווירגין סמאָלע אָבער פּראָדוקציע ניצט אַ אַנדערש צונויפגיסן, דער אָריגינעל פּראָצעס ניט מער רעפּראַזענץ די פול פּראָדוקציע צושטאַנד.
א נוציק בעטן פרעגט די סאַפּלייער צו דאָקומענט די מאַטעריאַל געניצט פֿאַר זיין פּראָדוקציע פאָרשלאָג. דאָס מאכט שפּעטער ענדערונגען גרינגער צו אַססעסס. עס אויך גיט ביידע זייטן אַ פּראָסט רעפֿערענץ אויב וואָג, אויסזען אָדער פּראָצעס פעסטקייַט ענדערונגען בעשאַס קאַמישאַנינג.
מאַטעריאַל סעלעקציע און מאַשין סעלעקציע זאָל דעריבער מאַך צוזאַמען. אויב די ברירה צווישן HDPE און PP איז נאָך אָפֿן, האַלטן דאָס מיט די פּראָדוקט רעקווירעמענץ ערשטער. דיHDPE קעגן PP פאַרגלייַךדערקלערט אַז פריער באַשלוס; דער פירער אַסומז אַז אַ HDPE פלאַש פּרויעקט איז דער בדעה מאַרשרוט.
מאַכן זיכער אַז די מאַשין נאָמען באשרייבט די רעכט פּראָצעס
בויערס נוצן עטלעכע נעמען פֿאַר ענלעך עקוויפּמענט: הדפּע פלאַש מאכן מאַשין, הדפּע פלאַש בלאָוינג מאַשין און הדפּע קלאַפּ מאָלדינג מאַשין. די טערמינען העלפֿן צו באַשרייַבן די בדעה פּראָדוקט. די ציטאַט נאָך דאַרף צו ידענטיפיצירן די פאַקטיש מאָלדינג פּראָצעס און ויסריכט אָרדענונג.
אין יקסטרוזשאַן קלאַפּ מאָלדינג, די יקסטרוזשאַן סיסטעם פארמען אַ מאָולטאַן רער גערופן אַ פּאַריזאָן. די פורעם כאַפּט עס, לופט יקספּאַנדז עס קעגן די קאַוואַטי, און דער טייל קילז איידער באַזייַטיקונג. טרימינג און דורכקוק דעמאָלט צוגרייטן די פלאַש פֿאַר זייַן ווייַטער אָפּעראַציע. Kinggle דערקלערט די עקוויפּמענט סיקוואַנס אין זייןקעסיידערדיק קלאַפּ מאָלדינג מאַשין פירן.
פֿאַר די פלאַש פּראַדזשעקס דיסקאַסט דאָ, אָנהייבן די רעצענזיע מיט דיקעסיידערדיק יקסטרוזשאַן מאַשין קייט. דעמאָלט גלייַכן די פורעם-און-קאָפּ אָרדענונג צו די טייל. די בייַזייַן פון אַ שעפּן, אַ ומגעוויינטלעך אַקסל אָדער אַ גרויס האַלדז זאָל ווערן אַ טאָאָלינג קשיא, אלא ווי פאַרשווינדן אונטער אַ דזשאַנעריק מאַשין באַשרייַבונג.
א זוכן פֿאַר אַ פּלאַסטיק פלאַש מאכן מאַשין קענען אויך צוריקקומען פּרעפאָרם-באזירט סיסטעמען. די רעזולטאַטן טאָן ניט פאַרלייגן קאַמפּאַטאַבילאַטי מיט אַ יקסטרוזשאַן פלאַש פּרויעקט. פרעגן צי די פארגעלייגט סיסטעם סטאַרץ מיט סמאָלע פּעלאַץ און פארמען אַ פּאַריזאָן, אָדער סטאַרץ מיט אַ באַזונדער פּרעפאָרם. שטעלן די ענטפער אין די טעכניש פאָרשלאָג.
פֿאַר דער זעלביקער סיבה, טאָן ניט אויסקלייַבן מאַשינערי פון אַ דעמאַנסטריישאַן ווידעא אַליין. ידענטיפיצירן די סמאָלע, פלאַש וואָג, קאָפּ אָרדענונג און פאַרטיק פּראָדוקט געוויזן. א מאַשין וואָס פאָרמינג אַ אַנדערש פּעקל קענען באַווייַזן זיין סיקוואַנס אָן באַווייַזן די ציקל אָדער קוואַליטעט פארלאנגט פֿאַר דיין פלאַש.
אויב דער פּראָצעס ברירה בלייבט אָפן, נוצן די ברייטערערקלאַפּ מאָלדינג מאַשין פירןאיידער נעראָוינג די באַשרייַבונג. אַמאָל דער מאַרשרוט איז מסכים, די ציטאַט זאָל נאָמען די מאָדעל, מכשירים, מאַטעריאַל סיסטעם און אַרייַנגערעכנט אַפּעריישאַנז. דאָס גיט די קוינע אַ ניצלעך עקוויפּמענט באַשרייַבונג אַנשטאָט פון אַ זאַמלונג פון זוכן טערמינען.
דריי קינגגאַל רעפערענצן ווייַזן וואָס ליטער איז בלויז אַ סטאַרטינג פונט
די טיש אונטן ברענגט צוזאַמען אויסגעקליבן וואַלועס פון דריי Kinggle פּראָדוקט בלעטער. דאס זענען ארויס מאַשין באַווייַזן, אָפּגעשטעלט אויף 29 סעפטעמבער 2026. זיי העלפן פאַרשטעלן אַן ויסריכט פאָרשלאָג; די פלאַש און מכשירים נאָך דאַרפן אַ פּרויעקט רעצענזיע.
| פֿאַרעפֿנטלעכט פעלד | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| סטאַנציע אָרדענונג | איין | איין | טאָפּל |
| מאַקסימום קאַנטיינער קאַפּאַציטעט | 2 ל | 5 ל | 5 ל |
| HDPE מעלטינג קאַפּאַציטעט | 30 קג/ה | 55 קג/ה | 80 קג/ה |
| שרויף דיאַמעטער | 50 מם | 60 מם | 70 מם |
| קלאַמפּינג קראַפט | 40 kN | 65 kN | 65 kN |
| מאַקסימום פורעם גרייס, W × H | 360 × 380 מם | 410 × 450 מם | 410 × 450 מם |
| פורעם גרעב | 160 צו 300 מם | 200 צו 310 מם | 200 צו 310 מם |
| טאָפּל שטאַרבן-קאָפּ צענטער ווייַטקייט | 130 מם | 150 צו 180 מם | 150 צו 180 מם |
קוואלן: די דריי לינגקט Kinggle פּראָדוקט בלעטער. פֿאַרעפֿנטלעכט מעלטינג קאַפּאַציטעט איז אַ רעפֿערענץ פון מאַטעריאַל. עס איז נישט אַ געראַנטיד פאַרטיק פלאַש קורס. די שטאַרבן-קאָפּ ספּייסינג רודערן באשרייבט אַז קאַנפיגיעריישאַן; עס טוט נישט פעסטשטעלן אַז אַ טאָפּל קאָפּ איז אַרייַנגערעכנט אין יעדער באַזע ציטאַט.
פאַרגלייַכן די צוויי 5 ל איינסן. ביידע אַרויסגעבן די זעלבע מאַקסימום פורעם דימענשאַנז און קלאַמפּינג קראַפט. זייער שרויף דיאַמעטערס און HDPE מעלטינג קאַפּאַסאַטיז זענען אַנדערש. טשאָאָסינג די טאָפּל-סטאַנציע פּלאַטפאָרמע דעריבער ינוואַלווז מער ווי אַדינג אן אנדער פורעם שטעלע צו אַן אַנדערש יידעניקאַל באַשרייַבונג.
פֿאַר אַ קוינע, דער פאַרגלייַך פירט צו אַ פּראַקטיש בקשה: ווייַזן די פארגעלייגט פורעם אויסלייג און מאַטעריאַל-פאָדערונג כעזשבן ביי די אויסדערוויילטע מאָדעל. א מאַשין קענען דורכגיין די נאָמינאַל פלאַש-באַנד טשעק בשעת די פארגעלייגט קאַוואַטי אויסלייג נאָך דאַרף אַדזשאַסטמאַנט.
דער קלענערער KGB2L רעפֿערענץ אויך האט אַ אַנדערש מכשירים קאָנווערט און פארעפנטלעכט טאָפּל-קאָפּ ספּייסינג. א פלאַש פּאַסיק פֿאַר אַז פּלאַטפאָרמע ווי אַ איין טייל קען דאַרפֿן אַ באַזונדער אָפּשאַצונג ווען די קוינע ריקוועס עטלעכע פּאַרץ פּער מאָלדינג געשעעניש. פלאַש באַנד אַליין קען נישט פאַרענטפערן די קשיא.

האַלטן די מאָדעל פאַרגלייַך אַטאַטשט צו די פּראָדוקט קורץ. אויב די פלאַש וואקסט ברייט, די וואָג ענדערונגען אָדער די פּראָדוקציע ציל ינקריסיז, ריוויו די אַפעקטאַד פעלדער. דאָס איז מער נוציק ווי סעלעקטירן דעם גרעסטן מאַשין אויף דער רשימה און אַסומינג אַז יעדער קלענערער פלאַש וועט פּאַסן זיין נאָרמאַל קאַנפיגיעריישאַן.
קוק די פורעם, שטאַרבן קעפ און סטיישאַנז אויף דער זעלביקער צייכענונג
סטאַנציע ציילן, קאָפּ ציילן און קאַוואַטי ציילן באַשרייַבן פאַרשידענע טיילן פון דער פּראָדוקציע אָרדענונג. א צווייטע סטאַנציע גיט אן אנדער פורעם שטעלע. קייפל שטאַרבן אַוטלעץ צושטעלן קייפל פּאַריזאַנז. פורעם קאַוויטיז דעפינירן די פּראָדוקטן געשאפן בעשאַס אַ מאָלדינג געשעעניש. דער פאָרשלאָג דאַרף ווייַזן ווי די פּאַרץ אַרבעט צוזאַמען.
קינגגל'סמאַלטי-קאָפּ קעגן מאַלטי-קאַוואַטי פירערדערקלערט די טערמינאָלאָגיע. ניצן עס צו לייענען די אויסלייג צייכענונג, און פרעגן פֿאַר די פאַקטיש ווענטיל ציילן און ספּייסינג. די ווערטער "טאָפּל מאַשין" לאָזן צו פיל פּלאַץ פֿאַר מיסאַנדערסטאַנדינג.
אָנהייבן מיט די גשמיות פּאַסיק
פאַרגלייַכן די פורעם דימענשאַנז מיט די באוויליקט מאַשין צייכענונג. אַרייַננעמען מאַונטינג פרטים, גרעב, עפן רעשוס און קאַנעקשאַנז. לאָזן די לעצט רעשוס רעצענזיע צו די ויסריכט און פורעם סאַפּלייערז; אַ קאַטאַלאָג מאַקסימום טוט נישט ווייַזן יעדער קישקע, פּאַסן אָדער מאָווינג קאָמפּאָנענט.
קאָפּ ספּייסינג איז אַ באַזונדער טשעק. עטלעכע שמאָל לאגלען קען פּאַסיק אַריבער אַ פורעם ווו די זעלבע נומער פון ברייט לאגלען וואָלט נישט. פרעגן פֿאַר די קאַוואַטי סענטערס און שטאַרבן אַוטלעץ אויף איין מיינונג. אַז לעץ די סאַפּלייערז קאָנטראָלירן די אָרדענונג איידער יעדער טאָאָלינג פּעקל איז באפרייט.
דערנאָך קאָנטראָלירן די פּראָדוקציע סיקוואַנס
קלייַבן סטאַנציע ציילן פון די פּלאַננעד ווערקלאָוד און די פארגעלייגט ציקל. א טאָפּל-סטאַנציע מאַשין קענען בייַטנ לויט דער ריי פורעם שטעלעס, אָבער די יקסטרוזשאַן סיסטעם און דאַונסטרים עקוויפּמענט מוזן שטיצן די סיקוואַנס. קינגגל'סאיין- קעגן טאָפּל-סטאַנציע פאַרגלייַךגיט די ברייטערער קאַנפיגיעריישאַן דיסקוסיע.
באַטראַכטן די פּראָדוקט מישן אויך. א פאַבריק מיט איבערחזרן אָרדערס פֿאַר איין פלאַש האט אַ אַנדערש סקעדזשולינג פּראָבלעם ווי אַ פאַבריק טשאַנגינג מאָולדז און פארבן אָפט. פרעגן די סאַפּלייער צו דערקלערן וואָס ויסריכט ענדערונגען צווישן די פארגעלייגט פּראָדוקטן. האַלטן דעם ענטפער באַזונדער פון די פאַסטאַסט דעמאַנסטריישאַן ציקל.
פֿאַר אַ נייַע פּראָדוקציע צעל, בעטן איין אויסלייג וואָס יידענאַפייד ביידע די פאָרמינג ויסריכט און די באַזייַטיקונג דרך. ווייַזן ווו לאגלען און בליץ גיין נאָך יעדער פורעם אָפּענס. א קלאָר צייכענונג גיט פּערטשאַסינג, פּראָדוקציע און מכשירים טימז די זעלבע אָרדענונג צו באריכטן.
פאַרבינדן לאגלען פּער שעה צו דעם מאַטעריאַל וואָס די עקסטרודער מוזן פּראָצעס
שרייב די פּראָדוקציע ציל ווי אנגענומען לאגלען פּער שעה, מיט אַ דיפיינד מעזשערמאַנט צייַט. דערנאָך אַרבעט צוריק דורך רידזשעקס, גראָב מאָולדיד מאַטעריאַל און די מאַשין סיקוואַנס. דאָס גיט די סאַפּלייער אַ פאָדערונג צו אָפּשאַצן אַנשטאָט פון אַן אַניקספּליינד גיכקייַט בעטן.
פאַרטיק פלאַש וואָג און גראָב מאָולדיד וואָג זענען פאַרשידענע ינפּוץ. די עקסטרודער אויך פּראַסעסאַז מאַטעריאַל וואָס ווערט רימווואַבאַל בליץ. צוריקקריגן דעם מאַטעריאַל קען ווירקן די מאַטעריאַל וואָג און פּערטשאַסינג קאָס, אָבער דאָס קען נישט באַזייַטיקן די ערשט יקסטרוזשאַן אַרבעט.
יללוסטראַטיוו פּלאַנירונג בייַשפּיל, נישט אַ קינגגאַל פּראָדוקציע פּראָבע
יבערנעמען אַ ציל פון 600 אנגענומען לאגלען פּער שעה, אַ אַקסעפּטאַנס קורס פון 95% און 90 ג פון גראָב מאָולדיד מאַטעריאַל פּער פלאַש שטעלע. יבערנעמען די פאַרטיק פלאַש ווייז 70 ג.
פארלאנגט געשאפן לאגלען: 600 ÷ 0.95 ≈ 632 פּער שעה
גראָב צעשמעלצן פאָדערונג: (600 ÷ 0.95) × 0.090 ≈ 56.8 קג/ה
מאַטעריאַל אין אנגענומען לאגלען: 600 × 0.070 = 42.0 קג / ה
דער חילוק כולל מאַטעריאַל אַרויס די אנגענומען פאַרטיק לאגלען. עס איז נישט אַ כעזשבן פון שטענדיק מאַטעריאַל אָנווער אָדער די סומע פון צעלקע סמאָלע צו קויפן.
די אַסאַמפּשאַנז פּראָדוצירן גראָב צעשמעלצן פאָדערונג העכער די KGB5L ס ארויס 55 קג / ה רעפֿערענץ. דאָס איז אַ סיבה צו ריוויזן דעם פאָרשלאָג. די KGB5D ס ארויס 80 קג / ה קלירז דעם פּרילימאַנערי מאַסע-לויפן פאַרגלייַך, אָבער אַ פלאַש פּראָצעס מוזן נאָך פאַרלייגן ציקל צייט, קוואַליטעט און דאַונסטרים קאַפּאַציטעט.
דו זאלסט נישט ווענדן דעם פאַרגלייַך אין אַ צוזאָג פון 600 גוט לאגלען פּער שעה. דער ביישפּיל איז אַ זיפּונג כעזשבן ניצן אנגענומען ינפּוץ. פאַקטיש פּראָדוקציע ריקווייערז די באוויליקט סמאָלע, פורעם, וואָג, קאָאָלינג טנאָים און מאַשין קאַנפיגיעריישאַן.
זאָגן ווי סטאַפּס זענען כאַנדאַלד אין די רעזולטאַט רעקאָרד. א סטאַביל פליסנדיק מעהאַלעך און אַ גאַנץ יבעררוק זענען פאַרשידענע מעזשערמאַנט פֿענצטער. אויב דער קונה דאַרף אַ יבעררוק היסכייַוועס, אַרייַננעמען די מסכים באַהאַנדלונג פון סטאַרטאַפּ, דורכקוק, פּלאַננעד ברייקס און טשיינדזשאָוווערז.
Kinggle ס פּראָדוקט טישן שטעלן זייער גיכקייַט רעפֿערענץ ווי טרוקן ציקל. רעקאָרדירן דעם פירמע אַקיעראַטלי און בעטן אַ באַזונדער פאָרשלאָג פֿאַר דיין פלאַש. דער קוינע זאָל קענען צו שפּור די ציטירטן רעזולטאַט צוריק צו אַ פּראָצעס צושטאַנד און אַ קאַונטינג אופֿן.
די פלאַש מוזן פאָרן ביי די האַלדז, וואַנט און באַזע
א נוציק האַסקאָמע מוסטער רעפּראַזענץ די פּעקל וואָס דער קונה וועט פּלאָמבירן און שיקן. אָנהייבן מיט די פלאַש און זייַן בדעה קלאָוזשער צוזאַמען. בעט די פּאַקקאַגינג מאַנשאַפֿט צו ידענטיפיצירן די סילינג פֿעיִקייטן, דימענשאַנז און פּרובירן מעטהאָדס וואָס וועט באַשליסן אַקסעפּטאַנס.
פֿאַר די האַלדז, אַרייַננעמען די ענדיקן צייכענונג און די באוויליקט היטל, פּאָמפּע אָדער אנדערע קלאָוזשער. רעקאָרדירן וואָס גיידזשיז אָדער מעזשערמאַנץ וועט קאָנטראָלירן די רעזולטאַט. א וויזשאַוואַל דורכקוק פון די פלאַש גוף קען נישט ענטפֿערן צי די קלאָוזשער צובינד מיץ זיין צייכענונג.
פֿאַר די וואַנט, דעפינירן די לאָוקיישאַנז וואָס ענין און ווי זיי וועלן זיין געמאסטן. דורכשניטלעך פלאַש וואָג איז נוציק פֿאַר פּראָדוקציע קאָנטראָל, אָבער עס קען נישט געפֿינען די מאַטעריאַל אין דעם טייל. אַ מסכים וואַנט מאַפּע מאכט די אַקסל, שעפּן געגנט און באַזע גרינגער צו דיסקוטירן בעשאַס אַ פּראָצעס.
דיפּאַריזאָן פּראָגראַממינג און וואַנט-גרעב פירןדערקלערט ווי פּראָפיל קאָנטראָל איז שייך צו מאַטעריאַל פאַרשפּרייטונג. ניצן די דיסקוסיע צו דעפינירן די פארלאנגט רעזולטאַט. די נומער פון קאָנטראָללער ווייזט אַליין איז נישט אַ פאַרטרעטער פֿאַר געמאסטן לאגלען.
אין דער באַזע, שטימען אויף די באַטייַטיק נעט, שטייענדיק ייבערפלאַך און אויסזען טשעקס. אַרייַננעמען קיין פארלאנגט רינען, קאַפּ אָדער שפּיץ-מאַסע טעסטינג אין די אַקסעפּטאַנס פּלאַן, מיט זייַן אופֿן און קרייטיריאַ. די אָנווענדלעך רעקווירעמענץ קומען פון די פּעקל ס נוצן און קונה ספּעסאַפאַקיישאַנז.
נעמען סאַמפּאַלז אין אַ וועג וואָס האלט זייער אָנהייב קענטיק. ידענטיפיצירן די קאַוואַטי און סטאַנציע, רעקאָרדירן די סעטטינגס און ופהיטן די מאַטעריאַל פּעקל דעטאַילס. אויב אַ רעזולטאַט איז אַנדערש צווישן די שטעלעס, די מאַנשאַפֿט קענען שפּור עס צו אַ ספּעציפיש טייל פון די סעטאַפּ.
האַלטן באוויליקט סאַמפּאַלז און דורכקוק רעקאָרדס מיט די לעצט צייכענונג רעוויזיע. זיי געבן קאַמישאַנינג טימז עפּעס מער גענוי ווי אַ פאָטאָגראַפיע צו רעפּראָדוצירן. דימאַשין פאַבריק אַקסעפּטאַנס פּרובירן פירןגיט אַ פריימווערק פֿאַר דאַקיומענטינג די לויפן און די זאָגן הינטער אַקסעפּטאַנס.
בעטן אַ פלאַש פּראָדוקציע צעל מיט אַ דיפיינד פאַרנעם
א ציטאַט פון אַ באַזע מאַשין קען לאָזן עטלעכע פּרויעקט זאכן אַרויס זיין פּרייַז. פרעגן די סאַפּלייער צו ידענטיפיצירן די ינקלודעד פורעם, קאָפּ מכשירים, מאַטעריאַל האַנדלינג און דאַונסטרים אַפּעריישאַנז. שטעלן קוינע-סאַפּלייד ויסריכט אויף דער זעלביקער רשימה אַזוי די ייַנמאָנטירונג מאַנשאַפֿט קענען זען די פול גרענעץ.
קאָנטראָלירן די לופט און וואַסער רעקווירעמענץ קעגן די פארגעלייגט קאַנפיגיעריישאַן. רעקאָרדירן די פארלאנגט צושטעלן טנאָים און קשר לאָוקיישאַנז אין די פּרויעקט דאָקומענטן. קינגגל'סנוצן און פאַבריק אויסלייג פירערקאָווערס די אינפֿאָרמאַציע דארף פֿאַר פּלאַץ צוגרייטונג.
באַשליסן ווו טרימינג און רינען טעסטינג וועט פּאַסירן. דערקלערן ווי לאגלען דערגרייכן די פילונג אָדער פּאַקינג אָפּעראַציע, און ווי פארווארפן טיילן לאָזן די שורה. ווען אַן אָטאַמאַטיק פֿונקציע איז פארלאנגט, פרעגן די סאַפּלייער צו נאָמען די עקוויפּמענט וואָס פּערפאָרמז עס און די צובינד מיט די מאָלדינג מאַשין.
ניצן די פאלגענדע סיקוואַנס צו צוגרייטן אַ בקשה פֿאַר ציטאַט. יעדער שריט טראגט עפּעס וואָס די סאַפּלייער קענען אָפּשאַצן, אלא ווי אַ גענעראַל ייבערהאַנט פֿאַר אַ שנעל אָדער גאָר אָטאַמאַטיק מאַשין.
- צוטשעפּען די פלאַש און קלאָוזשער דראַווינגס, אָדער שיקן קלאר יידענאַפייד סאַמפּאַלז.
- רשימה די סמאָלע מיינונג, פאַרטיק וואָג און פארגעלייגט מאַטעריאַל צונויפגיסן.
- שטעלן די אנגענומען-רעזולטאַט ציל און דערקלערן די יבעררוק און פּראָדוקט ענדערונג פּלאַן.
- באַשרייַבן יגזיסטינג מאָולדז, אַגזיליערי און פאַבריק באַדינונגס וואָס די נייַע ויסריכט מוזן נוצן.
- דעפינירן די פארלאנגט דורכקוק, פּראָצעס רעקאָרדס און ויסריכט אַרייַנגערעכנט אין די עקספּרעס.
פרעגן די טעכניש פאָרשלאָג צו ענטפֿערן יעדער נומער. עס זאָל ידענטיפיצירן די פארגעלייגט מאָדעל און מכשירים אויסלייג, און דערקלערן די באדינגונגען הינטער זייַן פּראָדוקציע פאָרשלאָג. קיין עפענען אַרייַנשרייַב זאָל בלייַבן קענטיק ביז עס איז מסכים.
פֿאַר אַ פּרויעקט מיט עטלעכע לאגלען, פאָרלייגן די פול קייט אין די אָנהייב. מארק וואָס פּראָדוקט וועט לויפן רובֿ אָפט און וואָס שטעלט די גרעסטן טאָאָלינג פאָדערונג. דאָס העלפּס די סאַפּלייער אָפּשאַצן די פּראָדוקציע פּלאַן צוזאמען מיט די עקוויפּמענט קאָנווערט.
פּלאַנירונג אַ HDPE פלאַש שורה?
שיקן Kinggle דיין פלאַש צייכענונג און פּראָדוקציע ציל.אַרייַננעמען די סמאָלע מיינונג, קלאָוזשער דעטאַילס און קיין יגזיסטינג פורעם אינפֿאָרמאַציע. די ינפּוץ שטיצן אַ קאַנפיגיעריישאַן רעצענזיע און אַ ציטאַט טייד צו דיין פאַקטיש פּראָדוקט.
אָפט געשטעלטע פֿראגן
וואָס מאַשין זאָל איך באַטראַכטן פֿאַר הדפּע לאגלען?
פֿאַר אַ יקסטרוזשאַן פלאַש פּרויעקט, אָנהייבן מיט אַ קעסיידערדיק יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין און אָפּשאַצן די פלאַש צייכענונג, סמאָלע, פורעם און פארלאנגט רעזולטאַט צוזאַמען. Kinggle's KGB2L, KGB5L און KGB5D צושטעלן רעפֿערענץ פונקטן פֿאַר קליין קאַנטיינערז. די לעצט סעלעקציע דעפּענדס אויף די באוויליקט מכשירים און פּראָדוקציע טנאָים.
קענען אַ 5 ל קלאַפּ מאָלדינג מאַשין פּראָדוצירן קלענערער לאגלען?
עפשער, אויב די פורעם, שטאַרבן טולינג, ספּייסינג און באַזייַטיקונג אָרדענונג פּאַסן די לאגלען. מאַקסימום קאַנטיינער קאַפּאַציטעט דעפינירן נישט יעדער קאַמפּאַטאַבאַל פּראָדוקט. שיקן די קלענערער פלאַש דראַווינגס און פּראָדוקציע טאַרגאַץ, און פרעגן די סאַפּלייער צו באַשטעטיקן די גאַנץ קאַנפיגיעריישאַן פֿאַר יעדער פּראָדוקט.
דאַרף אַ טאָפּל-סטאַנציע מאַשין אַ טאָפּל שטאַרבן קאָפּ?
ניין סטיישאַנז זענען פורעם שטעלעס, בשעת שטאַרבן אַוטלעץ באַשטימען ווי פילע פּאַריזאַנז זענען סאַפּלייד אין אַ מאָלדינג געשעעניש. א ציטאַט זאָל ידענטיפיצירן ביידע סעפּעראַטלי. קוק די פארגעלייגט קאַוואַטי אויסלייג, שטאַרבן-קאָפּ ספּייסינג און פורעם שטעלט איידער קאַמפּערינג צוויי מאַשין אָפפערס.
ווי פילע הדפּע לאגלען קענען די מאַשין מאַכן פּער שעה?
דער ענטפער דעפּענדס אויף די פלאַש, גראָב מאָולדיד וואָג, מאַטעריאַל, מכשירים, ציקל און אַקסעפּטאַנס קרייטיריאַ. ספּעציפיצירן די ציל ווי אנגענומען לאגלען פּער שעה אונטער מסכים טנאָים. ניצן ארויס מעלטינג קאַפּאַציטעט פֿאַר אַן ערשט מאַטעריאַל-פאָדערונג טשעק, און באַשטעטיקן די פאַרטיק פלאַש קורס אין דער פּראָצעס.
קענען די מאַשין לויפן ריסייקאַלד HDPE?
באַשטעטיקן די פאַקטיש מאַטעריאַל מקור און בדעה צונויפגיסן מיט די סאַפּלייער. אַרייַננעמען דעם מאַטעריאַל אין דער פּראָצעס און אַססעסס די ריזאַלטינג לאגלען קעגן די באוויליקט רעקווירעמענץ. א דזשאַנעריק HDPE מאַשין באַשרייַבונג טוט נישט פאַרלייגן אַ פּאַסיק פּראָצענט פון ריסייקאַלד אינהאַלט פֿאַר יעדער פּעקל.
וואָס אינפֿאָרמאַציע איז דארף פֿאַר אַ ציטאַט פון אַ HDPE פלאַש מאַשין?
צושטעלן פלאַש און קלאָוזשער דראַווינגס, סמאָלע מיינונג, ציל וואָג, אנגענומען-רעזולטאַט פאָדערונג און פּראָדוקט-טוישן פּלאַן. לייג יגזיסטינג פורעם דעטאַילס, פּלאַץ יוטילאַטיז און די פארלאנגט דאַונסטרים עקוויפּמענט. שטימען אויף דער פּראָצעס און דורכקוק קרייטיריאַ אַזוי די ציטאַט באשרייבט אַ פּראָדוקציע רעזולטאַט אַז ביידע זייטן קענען אָפּשאַצן.
מאַשין באַווייַזן פֿאַרבינדונג צו Kinggle ס ארויס פּראָדוקט בלעטער. די נומעריקאַל פּראָדוקציע ביישפּיל ניצט סטייטיד אַסאַמפּשאַנז און איז נישט אַ געמאסטן מאַשין רעזולטאַט. פֿאַר אַ ספּעציפיש סדר, נוצן די מסכים טעכניש ספּעסאַפאַקיישאַנז, מכשירים דראַווינגס און אַקסעפּטאַנס רעקאָרדס.