די מערסט נוציק בלאָז מאָלדינג ענערגיע מעטריק איז נישט אינסטאַלירן מאַכט אָדער איין מאָומאַנטערי קוו לייענען, ווייַל ניט ווייַזן ווי פיל סאָלאַבאַל פּראָדוקציע געקומען פֿון די ענערגיע קאַנסומד אונטער סטאַביל, ספּעסיפיעד פּראָדוקציע טנאָים.ניצן עלעקטרע געמאסטן בעשאַס אַ סטאַביל פּראָדוקציע פֿענצטער, טיילן עס דורך אנגענומען רעזולטאַט פון דער זעלביקער טיימד פֿענצטער, און רעקאָרדירן די גרענעץ, מעטער שטעלעס, פּראָדוקט, פורעם, סמאָלע, ציקל און קוואַליטעט כּללים. פֿאַר אַ פול אַפּערייטינג פּרייַז מיינונג, מעסטן די קלאַפּ מאָלדינג מאַשין ערשטער, און לייגן אַלאַקייטיד קאַמפּרעסט לופט, קאָאָלינג, מאַטעריאַל האַנדלינג, ברעקל האַנדלינג און דאַונסטרים לאָודז ווען זיי זיצן אַרויס די הויפּט מאַשין מעטער, אָן קאַונטינג די זעלבע ענערגיע צוויי מאָל.

די פינף נומערן ווערט שטעלן אויף איין באַריכט
- מאַשין עלעקטרע בעשאַס די פּראָבע, אין קווה
- דורכשניטלעך אַקטיוו מאַכט בעשאַס דער זעלביקער פֿענצטער, אין קוו
- עקסטרודעד מאַסע און אנגענומען פּראָדוקט מאַסע
- אנגענומען פּאַרץ געמאכט בעשאַס די פּראָבע
- אַלאַקייטיד לופט, קאָאָלינג און דאַונסטרים ענערגיע
| מעזשערמאַנט מיינונג | טיפּיש גרענעץ | בעסטער דענאָמינאַטאָר | פרעגן עס ענטפֿערס |
|---|---|---|---|
| קאָננעקטעד מאַסע | אינסטאַלירן מאָטאָרס, כיטערז, קאָנטראָלס און אויסגעקליבן אַגזיליערי | קיינער | ווי זאָל די עלעקטריקאַל ינפראַסטראַקטשער זיין סייזד? |
| הויפּט-מאַשין ענערגיע | ינקאַמינג צושטעלן צו די קלאַפּ מאָלדינג מאַשין | קג יקסטרודאַד, אנגענומען קג אָדער אנגענומען טיילן | וואָס טוט דעם מאַשין פאַרנוצן אונטער אַ דיפיינד לויפן? |
| פּראָדוקט-פֿאַרבונדענע ענערגיע | דיפיינד מאַשין גרענעץ, פורעם און ספּעסיפיעד פּראָדוקט | קג פון געמאסטן פּראָדוקציע | ווי קענען צוויי פּראָדוקט טריאַלס זיין קאַמפּערד? |
| פול-שורה ענערגיע | מאַשין פּלוס אַלאַקייטיד קאַמפּרעסער, טשילער און שורה ויסריכט | אנגענומען קג אָדער אנגענומען פּאַרץ | וואָס עלעקטרע געהערט צו די פּראָדוקט-פּרייַז מאָדעל? |
אָנהייב דורך צייכענונג די ענערגיע גרענעץ
"ווי פיל מאַכט ניצט אַ קלאַפּ מאָלדינג מאַשין?" סאָונדס פּשוט. עס איז נישט איין מעזשערמאַנט. דער ענטפער ענדערונגען מיט די שורה ציען אַרום די ויסריכט. א הויפּט ינקאַמינג מעטער קען אַרייַננעמען די עקסטרודער, כיטערז, הידראַוליק סיסטעם, קלאַמפּס, קאָנטראָלס און אַטאַטשט ראָבאָט. עס קען ויסשליסן די הויפט לופט קאַמפּרעסער און טשילער. אן אנדער פאַבריק קען שטעלן היגע קאָאָלינג ויסריכט אין די מאַשין טאַפליע. די רידינגז קענען ניט זיין קאַמפּערד ביז די גרענעץ איז סטייטיד.
דער באַאַמטערEUROMAP רעקאַמאַנדיישאַנז רשימהסעפּערייץ דעם פּראָבלעם אין צוויי דאָקומענטן פֿאַר קלאַפּ מאָלדינג מאשינען. EUROMAP 46.1 אַדרעסז מאַשין-פֿאַרבונדענע ענערגיע עפעקטיווקייַט. EUROMAP 46.2 אַדרעסז ענערגיע געניצט צו מאַכן אַ ספּעסיפיעד פּראָדוקט מיט אַ געגעבן פורעם. ביידע דאָקומענטן זענען ווערסיע 1.0 פֿון יאנואר 2014. זיי בלייבן ליסטעד אויף EUROMAP ס קראַנט טעכניש רעקאַמאַנדיישאַנז בלאַט.
אַז דיסטינגקשאַן איז נוציק אין אַ פאַבריק. א סטאַנדערדייזד מאַשין פּראָבע קענען באַשרייַבן מאַשין נאַטור אונטער סטייטיד טנאָים. א פּראָדוקט פּרובירן ענטפֿערס אַ אַנדערש געשעפט קשיא. עס ווייזט די ענערגיע געניצט בשעת מאכן אַ דיפיינד קאַנטיינער, טייל אָדער טאַנק. ניט לייענען אויטאָמאַטיש כולל די גאַנץ פאַבריק. די קאַמפּרעסער צימער, קאָאָלינג פאַבריק, סמאָלע סיסטעם, מילכל, קאַנווייער, טרימער און רינען טעסטער קען זיצן אַרויס די מאַשין מעטער.
ציען אַ פּשוט איין-שורה דיאַגראַמע איידער ינסטאָלינג מעטער. מארק די ינקאַמינג מאַשין צושטעלן. צייכן יעדער אַגזיליערי צושטעלן. דערנאָך רשימה די הויפט סערוויסעס וואָס אַריבער די גרענעץ. רעקאָרדירן קיין מאַסע שערד דורך אנדערע שורות. א שערד קאַמפּרעסער קענען ניט זיין אַסיינד לעגאַמרע צו איין קלאַפּ מאָלדער. א טשילער סערווינג פינף מאשינען אויך דאַרף אַ אַלאַקיישאַן אופֿן.
ניצן ענערגיע פּער קילאָ און ענערגיע פּער אנגענומען טייל
דורכשניטלעך מאַכט און ענערגיע זענען פארבונדן, אָבער זיי זענען נישט ינטערטשיינדזשאַבאַל. קילאָוואַטס באַשרייַבן אַ קורס פון נוצן. קילאָוואַט-שעה באַשרייַבן ענערגיע קאַנסומד איבער צייַט. EUROMAP 46.1 דיפיינז גאַנץ מאַשין ענערגיע ווי דורכשניטלעך אַקטיוו מאַכט געמערט מיט די מעזשערמאַנט מעהאַלעך. עס דיפיינז ספּעציפיש ענערגיע קאַנסאַמשאַן ווי די ענערגיע צעטיילט דורך די יקסטרודאַד מאַסע בעשאַס דער זעלביקער מעהאַלעך.
די קוו / קג ווערט איז ווערטפול פֿאַר פּראָצעס און מאַשין פאַרגלייַך. עס נאָרמאַלייזיז פאַרשידענע לויפן לענגטס. עס אויך כאַנדאַלז פּאַרץ פון פאַרשידענע גרייס בעסער ווי קווה פּער ציקל. נאָך, יקסטרודאַד מאַסע כולל מאַטעריאַל וואָס קען נישט ווערן אנגענומען פּראָדוקט. פלאַש, עקן, סטאַרטאַפּ רייניקונג, פארווארפן קאַנטיינערז און פּרובירן ברעקלעך קענען טוישן די געשעפט רעזולטאַט.
לייג אַ צווייט מעטריק פֿאַר פאַבריק קאָסטינג. טייל די באַטייַטיק שורה ענערגיע דורך אנגענומען טיילן אָדער אנגענומען מאַסע. ניצן די אַפּאַראַט וואָס גלייַכן ווי די פּראָדוקט איז סאָלד און קאַנטראָולד. א פלאַש פּראָדוצירער קען בעסער קווה פּער 1,000 אנגענומען לאגלען. א גרויס ינדאַסטריאַל-טייל פּראָדוצירער קען בעסער קווה פּער אנגענומען טייל. א מאַטעריאַל-פאָוקיסט מאַנשאַפֿט קען קלייַבן קווה פּער אנגענומען קילאָ.
האַלטן ביידע דינאָמאַנייטערז. דער ריס צווישן יקסטרודאַד מאַסע און אנגענומען מאַסע יקספּאָוזיז טראָגן אָנווער. א פּראָצעס קענען ווייַזן אַ גוט מאַשין קווה / קג רעזולטאַט נאָך וויסט ענערגיע דורך רידזשעקץ. אן אנדער פּראָצעס קען נוצן אַ ביסל מער מאַכט אָבער פּראָדוצירן מער אנגענומען פּאַרץ אין דער זעלביקער צייט. איין לייענען אַליין קען נישט ווייַזן דעם האַנדלאָף.
דו זאלסט נישט נוצן קאָננעקטעד מאַסע ווי אַ קאַנסאַמשאַן רעזולטאַט. קאָננעקטעד מאַסע העלפּס גרייס טראַנספאָרמערס, קייבאַלז און פּראַטעקטיוו דעוויסעס. פאַקטיש אַפּערייטינג ענערגיע דעפּענדס אויף די ציקל, סמאָלע, פורעם, קאָנטראָל סטראַטעגיע און פּראָדוקציע שטאַט. קינגגל'סנוצן-פּלאַנירונג פירערדערקלערט דעם חילוק פֿאַר פאַבריק צוגרייטונג.
מעסטן בלויז נאָך דער פּראָצעס ווערט סטאַביל
א קורץ מעטער לייענען גענומען בעשאַס וואַרעם-אַרויף טוט נישט באַשרייַבן פּראָדוקציע. פאַס כיטערז קען אַרבעטן דיפערענטלי פון זייער פעסט מוסטער. הידראַוליק בוימל קען נאָך טוישן די טעמפּעראַטור. אָפּערייטערז קען קערעקטינג פּאַריזאַן לענג אָדער רימוווינג סטאַרטאַפּ פּאַרץ. דער דענאָמינאַטאָר איז אויך שוואַך ווייַל ווייניק אנגענומען פּראָדוקטן זענען גערעכנט.
EUROMAP 46.2גיט אַ ספּעציפיש פּראָדוקט-פּרובירן אופֿן. דער פּראָדוקט מוזן טרעפן קונה באדערפענישן. די מאַשין מוזן לויפן אויטאָמאַטיש אָן מאַנואַל ינטערווענטיאָן פֿאַר בייַ מינדסטער 15 מינוט. די פאַס מוזן האָבן פארבליבן בייַ די באַשטעטיקט-פונט טעמפּעראַטור פֿאַר בייַ מינדסטער 15 מינוט. א הידראַוליק מאַשין מוזן אויך דערגרייכן סטאַביל ייל טעמפּעראַטור און האַלטן עס פֿאַר בייַ מינדסטער 15 מינוט.
די פאָרמאַל מעזשערמאַנט דעמאָלט לאַסץ בייַ מינדסטער 10 מינוט און קאָווערס בייַ מינדסטער 15 סייקאַלז. די געזאמלט פּראָדוקט מאַסע איז ווייד. EUROMAP אויך רופט פֿאַר ינסטראַמאַנץ סערטאַפייד צו די רעפערענסעד IEC 62053-22:2003 מעטער קלאסן. די באדינגונגען געהערן צו דער רעקאָמענדאַציע. א פאַבריק קענען קלייַבן אַ מער פֿענצטער ווען נאָרמאַל ווערייישאַן, קייפל סטיישאַנז אָדער דאַונסטרים געשעענישן דאַרפֿן מער קאַווערידזש.
| פאר די טיימד פֿענצטער | בעשאַס די פֿענצטער | נאָך די פֿענצטער |
|---|---|---|
| באַשטעטיקן די באוויליקט פּראָדוקט, פורעם, מאַטעריאַל און רעצעפּט | האַלטן מעטער און רעזולטאַט טימעסטאַמפּס אַליינד | וועגן די דיפיינד פּראָדוקציע מאַסע |
| דערגרייכן סטאַביל אָטאַמאַטיק פּראָדוקציע | רעקאָרדירן אַלאַרמס, סטאַפּס און מאַנואַל אַקשאַנז | ציילן אנגענומענע חלקים און פארווארפן |
| באַשטעטיקן טערמאַל און נוצן טנאָים | דו זאלסט נישט טוישן פּראָצעס סעטטינגס | פאַרענדיקן די פארלאנגט קוואַליטעט טשעקס |
| נול אָדער רעקאָרדירן יעדער באַטייַטיק מעטער | אָבסערווירן אַלע סטיישאַנז, קעפ און קאַוויטיז | היט רעצעפּט, מעטער און דורכקוק רעקאָרדס |
EUROMAP 46.2 אויך יידענאַפייד דאַקיומענטיישאַן דארף פֿאַר פאַרגלייַך. עס כולל מאַשין אידענטיטעט, אינסטאַלירן מאַכט, שרויף דעטאַילס, פאַס ינסאַליישאַן, טייל וואָג, וואַנט גרעב, מאַטעריאַל און סאַפּלייער. ציקל דעטאַילס, קלאַמפּינג אינפֿאָרמאַציע, טעמפּעראַטורעס, מעזשערמאַנט צייט, ציקל ציילן און דורכשניטלעך מאַכט פאַקטאָר אויך געהערן אין די רעקאָרד. דער מדרגה פון דעטאַל האלט די רעזולטאַט טייד צו די לויפן וואָס געשאפן עס.
פֿאַר רוטין פאַבריק אַרבעט, בויען אַ ריפּיטאַבאַל פּרובירן בלאַט פון די געדאנקען. צייכן קיין אָפּפאָר פון די EUROMAP אופֿן. דו זאלסט נישט רופן אַן ינפאָרמאַל טשעק אַ EUROMAP טעסט אויב די באדינגונגען און ינסטראַמאַנץ זענען אַנדערש. עס קען נאָך זיין נוציק ינערלעך דאַטן ווען זייַן אופֿן איז קלאָר.
געפינען וואָס מאַשין לאָודז זענען קאַנסומינג עלעקטרע
א גאַנץ מאַשין מעטער דערציילט די גרייס פון דעם פּראָבלעם. עס קען נישט ידענטיפיצירן די סיבה. די הויפּט קאָנסומערס יוזשאַוואַלי געהערן צו אַ ביסל גשמיות סיסטעמען. די עקסטרודער פאָר באוועגט און פּלאַסטיסיזעד מאַטעריאַל. פאַס און קאָפּ כיטערז קאָנטראָלירן די טערמאַל שטאַט. די פאָרמינג סיסטעם מאַכט קלאַמערן און סטאַנציע באַוועגונג. קאָנטראָלס, פאַנס, פּאַמפּס און היגע קאָאָלינג דעוויסעס לייגן קלענערער אָדער ינטערמיטאַנט לאָודז.
EUROMAP 46.1 גיט אַפּשאַנאַל סאַבסיסטאַם מעזשערמאַנץ פֿאַר דעם סיבה. עס סעפּערייץ די עקסטרודער מאָטאָר און פאָר פון פאַס און קאָפּ טערמאַרעגולאַטיאָן. עס אויך דיפיינז פאָרמירונג-סיסטעם ענערגיע. דער רעקאָמענדאַציע ינקלודז אַדישאַנז פֿאַר פליסיק קאָאָלינג און אַקיומיאַלאַטאָר-קאָפּ ענערגיע ווען די סיסטעמען אַפּלייז. די קאַטעגאָריעס פאָרשלאָגן אַ נוציק דיאַגנאָסטיק מאַפּע אפילו ווען אַ פאַבריק איז נישט פליסנדיק די פאָרמאַל קלאַסאַפאַקיישאַן פּראָבע.
אָנהייבן מיט אַ צייט פּלאַנעווען, נישט איין דורכשניטלעך נומער. גלייַכן מאַכט ענדערונגען צו פאַקטיש מאַשין געשעענישן. א פעסט עקסטרודער מאַסע האט אַ אַנדערש סיבה ווי אַ שאַרף קלאַמערן-באַוועגונג שפּיץ. כיטער סייקלינג זאָל זיין וויוד בייַ זאָנע טעמפּעראַטורעס. א הידראַוליק סיסטעם קען ציען מאַכט בשעת די מאַשין ווייץ. אַ אַטאַטשט מילכל קען אָנהייבן בלויז נאָך אַ בליץ פּעקל ריטשאַז עס.
דער ווייַטער שריט דעפּענדס אויף דעם מוסטער. רייזינג יקסטרוזשאַן מאַסע קענען באַרעכטיקן טשעקס פֿאַר מאַטעריאַל שטאַט, שרויף צושטאַנד אָדער מעטשאַניקאַל קעגנשטעל. יבעריק כיטער טעטיקייט קענען פונט צו טערמאַל לאָססעס, קאָנטראָל נאַטור אָדער אַן אַנסטייבאַל פּראָצעס. קעסיידערדיק פּאָמפּע פאָדערונג בעשאַס ווארטן דאַרף אַ אַנדערש ויספאָרשונג. דיפאַרהיטנדיק-וישאַלט טשעקליסטהעלפּס באַזונדער ענערגיע סימפּטאָמס פון טראָגן, ליקאַדזש, קאָאָלינג ריסטריקשאַנז און נעבעך צושטאַנד.
דו זאלסט נישט סטרויערן עטלעכע סיסטעמען אין אַמאָל. היט די סטאַביל באַסעלינע ערשטער. טוישן איינער עווידאַנסט סיבה. דערנאָך איבערחזרן די זעלבע פּראָדוקט פּרובירן. דאָס פּראַטעקץ די פֿאַרבינדונג צווישן קאַמף און רעזולטאַט. עס אויך ווייזט צי נידעריקער מאַשין מאַכט געפֿירט אנדערן אָנווער, אַזאַ ווי מער ציקל צייט אָדער פּורער צעשמעלצן פעסטקייַט.
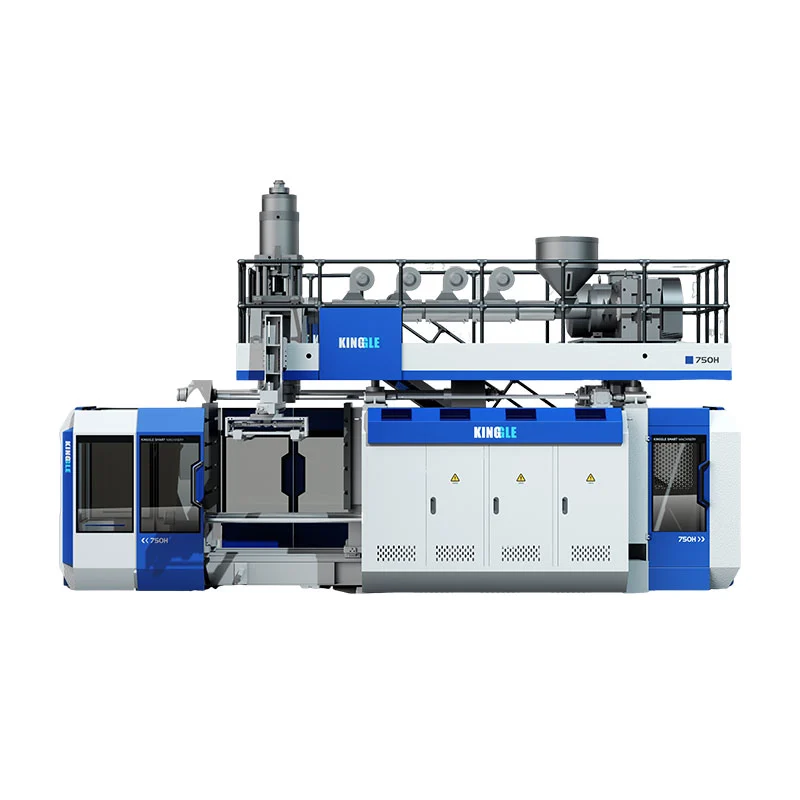
לייג קאַמפּרעסט לופט און קאָאָלינג בייַ די פאַבריק גרענעץ
די עלעקטריקאַל מעטער פון די מאַשין קען פאַרפירן צוויי וויכטיק פאַבריק לאָודז. קלאַפּ לופט איז געשאפן אנדערש אין פילע געוויקסן. קאָאָלינג וואַסער קען קומען פון אַ הויפט טשילער און פּאָמפּע שטעלן. קיין נוצן איז פריי. ביידע מוזן זיין געמאסטן אָדער אַלאַקייטיד איידער די פאַבריק קענען אָפּשאַצן פול-ליניע עלעקטרע פּער אנגענומען טייל.
פֿאַר קאַמפּרעסט לופט, רעקאָרד דרוק און לויפן אין די מאַשין בעשאַס פּראָדוקציע. דרוק אַליין איז נישט אַ קוואַנטיטי פון לופט. לויפן אַליין טוט נישט אַנטדעקן די איבערגעגעבן צושטאַנד. באַמערקונג די אַפּערייטינג צייַט, ופנעמער נאַטור, דרייער אָרדענונג און אנדערע ניצערס אויף די כעדער. ליקס און ינאַפּראָופּרייט ניצט קענען אויך פאַרקרימען די גאַנץ פאַבריק.
די יו.עס. דעפארטמענט פון ענערגיע האלט אמיטל פון קאַמפּרעסט לופט סיסטעמעןמיט גיידאַנס אויף אַנאַליסיס, קאָנטראָלס, סטאָרידזש, דרוק, ליקס און סיסטעם קאָס. זייַןMEASUR פּלאַטפאָרמעאויך כולל קאַלקולאַטאָרס פֿאַר קאַמפּרעסט לופט, מאָטאָרס, פּאַמפּס און אנדערע פאַבריק סיסטעמען. די מכשירים קענען שטיצן אַן אַסעסמאַנט. די פאַקטיש קאַמפּרעסער פאָרשטעלונג און געמאסטן סיסטעם דאַטן מוזן נאָך פירן די אַלאַקיישאַן.
פֿאַר קאָאָלינג, דעפינירן וואָס די מעטער קאָווערס. א לאקאלע טשילער קענען זיין מיטערד גלייַך מיט זיין פּאַמפּס. א הויפט פאַבריק דאַרף אַ טראַנספּעראַנט מעטאָד באזירט אויף געמאסטן עלעקטריקאַל ענערגיע און די שורה ס אַסיינד מאַסע. צושטעלן און צוריקקומען טעמפּעראַטורעס, לויפן, אַמביאַנט טנאָים און סיימאַלטייניאַס ניצערס קען ענין. דו זאלסט נישט גער קאָאָלינג וואַסער לויפן אין עלעקטריקאַל ענערגיע מיט אַ דזשאַנעריק פאַקטאָר.
קינגגל'סבלאָז מאָלדינג נוצן פירןרעקאַמענדז באַזונדער מיטערינג פֿאַר פאַרלאָזלעך פּראָדוקט-פּרייַז דאַטן. עס אויך הערות אַז אַ גאַנץ-שורה מעטער קענען אַרייַננעמען די קאַמפּרעסער, טשילער, מילכל, קאַנווייער און דאַונסטרים עקוויפּמענט. ניצן דעם צוגאַנג ווען די פאַבריק אויסלייג אַלאַוז עס. אַנדערש, האַלטן יעדער אַלאַקיישאַן פאָרמולע קענטיק.
פאַרבינדן ענערגיע מיט ציקל צייט, טייל וואָג און רידזשעקץ
ענערגיע עפעקטיווקייַט איז אַ פּראָדוקציע רעזולטאַט. די לאָואַסט מאָומאַנטערי קוו טוט נישט שטענדיק מאַכן די לאָואַסט קוו פּער אנגענומען טייל. א מאַשין קען ציען מער מאַכט בשעת מאָווינג, אָבער ענדיקן מער פּאַסיק פּראָדוקטן אין אַ שעה. אן אנדער באַשטעטיקן קען רעדוצירן די דורכשניטלעך מאַכט אָבער פאַרברייטערן די ציקל. דער דענאָמינאַטאָר דיסיידז וואָס רעזולטאַט איז וויכטיק.
ציקל צייט איז דער ערשטער קשר צו קאָנטראָלירן. ניצן דעם אופֿן אין Kinggle'sציקל-צייט אַפּטאַמאַזיישאַן פירער. מעסטן די לימאַטינג שריט, דעמאָלט פאַרגלייַכן אנגענומען רעזולטאַט. א קירצער טייַמער איז נישט אַ שפּאָרן אויב עס ז האָטטער פּאַרץ, דימענשאַנאַל דריפט אָדער דאַונסטרים קאַנדזשעסטשאַן. רעקאָרדירן ביידע דורכשניטלעך מאַכט און געמאסטן ענערגיע אין דער זעלביקער פּראָדוקציע פֿענצטער.
טייל וואָג און וואַנט פאַרשפּרייטונג אויך ווירקן די ענערגיע רעזולטאַט. מער מאַטעריאַל ריקווייערז פּלאַסטיסיזינג און היץ באַזייַטיקונג. נאָך אַ נידעריקער גאַנץ וואָג איז נישט אויטאָמאַטיש פּאַסיק. קריטיש ווענט מוזן נאָך טרעפן די פּראָדוקט פאָדערונג. ניצן דיפּאַריזאָן פּראָגראַממינג פירערצו פאַרבינדן פּראָפיל ענדערונגען מיט געמאסטן וואַנט לאָוקיישאַנז. ניצן דיפורעם פּלאַן פירערווען אַ היגע קאָאָלינג שיעור קומט פון די געצייַג.
רעדזשעקץ פאַרדינען זייער אייגן שורה אויף די ענערגיע בלאַט. עלעקטרע געניצט פֿאַר אַ פארווארפן טייל איז שוין קאַנסומד. עטלעכע מאַטעריאַל קען זיין ריקאַווערד, אָבער די מאַשין צייט, לופט און קאָאָלינג זענען נישט ריקאַווערד. שפּור סטאַרטאַפּ רייניקונג, בליץ, עקן, וויזשאַוואַל רעדזשעקץ און פאַנגקשאַנאַל-פּרובירן אָפּזאָגן סעפּעראַטלי. קינגגל'סכיסאָרן טראָובלעשאָאָטינג פירערהעלפּס פֿאַרבינדונג פּראָסט חסרונות צו פּראָצעס זאָגן.
טשאַנגאָוווערז און סטאַרץ קענען באַהערשן קורץ אָרדערס. באַהיצונג, פּערדזשינג, קאָליר יבערגאַנג און ערשטער-אַוועק האַסקאָמע פאַרנוצן ענערגיע איידער סאָלאַבאַל רעזולטאַט הייבט. ניצן דיסטאַרטאַפּ טשעקליסטאוןטשיינדזשאָוווער פירערצו רעקאָרדירן דעם אָנווער. מעלדונג פעסט-שטאַט ענערגיע און סדר-מדרגה ענערגיע סעפּעראַטלי. יעדער ענטפערט אַ גילטיק אָבער אַנדערש קשיא.
פאַרגלייַכן סערוואָ הידראַוליק און אנדערע פאָר סיסטעמען פערלי
דרייוו לאַבעלס קענען העלפֿן אַ קוינע צו פֿאַרשטיין אַרקאַטעקטשער. זיי קענען נישט פאַרבייַטן אַ פּראָדוקט פּרובירן. א סערוואָ הידראַוליק מאַשין, קאַנווענשאַנאַל הידראַוליק מאַשין און ילעקטריקלי געטריבן פּלאַן קען פירן ליידיק פּיריאַדז אַנדערש. זייער רעזולטאַטן אויך אָפענגען אויף קלאַמערן באַוועגונג, עקסטרודער פליכט, אַקיומיאַלאַטאָר אָפּעראַציע, פּאָמפּע סייזינג, קאָנטראָלס און פארלאנגט פּראָדוקציע גאַנג.
אָנהייבן מיט די זעלבע פּראָדוקט. האַלטן די פורעם, מאַטעריאַל, טייל וואָג, וואַנט פאָדערונג און אַקסעפּטאַנס טעסץ פאַרגלייַכלעך. אַרייַננעמען די זעלבע אַגזיליערי גרענעץ. דערנאָך לויפן יעדער מאַשין אין אַ סטאַביל באוויליקט פּראָצעס. א פאַרגלייַך געמאכט מיט איין מאַשין אין טרוקן ציקל און אנדערן מאכן פאַרטיק טיילן האט קליין געשעפט ווערט.
קוק אין די מאַכט שפּור און די לעצט קוו. דינאַמיש לאָודז קען העכערונג בעשאַס פורעם באַוועגונג אָדער אַקיומיאַלאַטאָר שטופּן-אויס. ליידיק פאָדערונג קען ענין ווען די סיקוואַנס כּולל ווארטן. יקסטרוזשאַן און באַהיצונג קענען באַהערשן אן אנדער אַרבעט. אויף אַ מאַלטי-קאָפּ מאַשין, די נוציק רעזולטאַט פּער געשעעניש ענדערונגען ווידער. דימאַלטי-קאָפּ און מאַלטי-קאַוואַטי פירערדערקלערט וואָס פּאַרץ פּער ציקל מוזן זיין דיפיינד.
מאַשין אויסלייג קענען אויך טוישן די דענאָמינאַטאָר. אאיין-סטאַנציע אָדער טאָפּל-סטאַנציע שורהקען אָוווערלאַפּ יקסטרוזשאַן, קאָאָלינג און טייל האַנדלינג אויף אַ אַנדערש וועג. וואָס טוט נישט גאַראַנטירן איין ענערגיע רעזולטאַט. די פּראָדוקט, ציקל וואָג, קאָאָלינג קאַפּאַציטעט און דאַונסטרים שורה באַשטימען די אנגענומען רעזולטאַט.
פרעגן סאַפּלייערז צו זאָגן די פּראָבע גרענעץ און טנאָים. בעטן מאַשין ענערגיע, אנגענומען רעזולטאַט, יקסטרודאַד מאַסע און קוואַליטעט זאָגן פון דער זעלביקער מעהאַלעך. אויב אַ פּראָצענט-שפּאָרן פאָדערן איז געפֿינט, פרעגן פֿאַר ביידע אָריגינעל מעזשערמאַנץ. אויך פרעגן וואָס ויסריכט געזעסן אַרויס יעדער מעטער. דאָס טורנס אַ פאָר-סיסטעם פאָדערן אין אַ פאַרגלייַך אַז ינזשעניעריע און פּערטשאַסינג קענען אָפּשאַצן.
לויפן אַן אַכט-שריט פאַבריק ענערגיע פּרובירן
די פאַבריק טוט נישט דאַרפֿן אַ קאָמפּליצירט דאַשבאָרד צו אָנהייבן. עס דאַרף אַ קאַנטראָולד פּראָבע, פּאַסיק מעטער און אַ קלאָר רעזולטאַט ציילן. קוואַלאַפייד עלעקטריקאַל פּערסאַנעל זאָל ינסטאַלירן אָדער פאַרבינדן ינסטראַמאַנץ אונטער די זיכערהייט פּראָוסידזשערז פון די פאַבריק. פּראָדוקציע און קוואַליטעט שטעקן זאָל אַפּרווו די פּראָדוקט טנאָים איידער די טיימד לויפן.
- דעפינירן די פּראָדוקט און אַקסעפּטאַנס הערשן.רעקאָרדירן די צייכענונג, טייל רעוויזיע, פורעם, סמאָלע, קאָליר, רעגרינד הערשן, ציל וואָג און פארלאנגט טשעקס. זאָגן וואָס פּאַרץ רעכענען ווי אנגענומען.
- ציען די מעטער גרענעץ.מארק די הויפּט מאַשין, היגע אַגזיליערי, קאַמפּרעסער אַלאַקיישאַן, קאָאָלינג אַלאַקיישאַן און דאַונסטרים לאָודז. געבן יעדן מעטער אַ נאָמען.
- טשעק ינסטראַמאַנץ און צייט סטאַמפּס.ניצן מעטער פּאַסיק פֿאַר די מעזשערמאַנט. ייַנרייען די קלאַקס געניצט פֿאַר עלעקטרע, מאַשין סייקאַלז און פּראָדוקציע קאַונץ.
- דערגרייכן סטאַביל אָטאַמאַטיק פּראָדוקציע.באַשטעטיקן טערמאַל שטאַט, יוטילאַטיז און קוואַליטעט. פֿאַר אַן EUROMAP 46.2 פּראָבע, נאָכגיין די סטייטיד פעסטקייַט און ינסטראַמענטיישאַן רעקווירעמענץ.
- מאָס אָן טשאַנגינג די רעצעפּט.רעקאָרד אָנהייב וואַלועס, סוף וואַלועס און די פּראָדוקציע פֿענצטער. באַמערקונג אַלאַרמס, סטאַפּס, מאַנואַל ינטערווענטשאַנז און ומגעוויינטלעך יוטילאַטיז.
- ציילן מאַסע און אנגענומען רעזולטאַט.וועגן די דיפיינד פּראָדוקציע מאַסע. ציילן אנגענומען פּאַרץ, אָפּוואַרפן, בליץ, עקן און אנדערע יקסקלודיד מאַטעריאַל ניצן קלאָר קאַטעגאָריעס.
- רעכענען די פּערד מעטריקס.באריכט מאַשין קווה / קג און ענערגיע פּער אנגענומען טייל אָדער אנגענומען קילאָ. לייג פאַבריק יוטילאַטיז בלויז דורך די דאַקיומענטאַד אַלאַקיישאַן.
- איבערחזרן איין קאַנטראָולד ענדערונג.פאַרריכטן אַ עווידאַנסט אָנווער, ומקערן סטאַביל טנאָים און איבערחזרן די זעלבע פּראָבע. האַלטן די נייַע באַשטעטיקן בלויז ווען קוואַליטעט און זיכערקייַט בלייבן באוויליקט.
היט די רוי דאַטן. א לעצט פאַרהעלטעניש איז נישט גענוג פֿאַר שפּעטער טראָובלעשאָאָטינג. קראָם מעטער רידינגז, ציקל קאַונץ, טייל ווייץ, דורכקוק רעזולטאַטן, רעצעפּט רעוויזיע און פאָוטאַגראַפס פון מעטער לאָוקיישאַנז. אויב די מאַכט שפּור איז בנימצא, האַלטן עס מיט די מאַשין-געשעעניש קלאָץ.
איבערבליק די רעזולטאַט מיט מער ווי איין אָפּטיילונג. וישאַלט קענען דערקלערן פּאָמפּע, כיטער און קאָאָלינג נאַטור. פּראָדוקציע קענען דערקלערן ווארטן און קורץ סטאַפּס. קוואַליטעט דיפיינז די אנגענומען דענאָמינאַטאָר. פּערטשאַסינג דאַרף אַ רעזולטאַט וואָס קענען זיין געשטעלט אין אַ פּרייַז מאָדעל. א שערד באַריכט פּריווענץ איין מאַנשאַפֿט פון ימפּרוווינג זיין נומער בשעת מאָווינג די אָנווער אנדערש.
ניצן דיHMI און שרעק פירערצו באַזונדער קאַמאַנדז פון פאַקטיש מאַשין שטאַטן. ניצן דיפאַבריק אַקסעפּטאַנס פּרובירן פירןווען די פּראָבע שטיצט אַ מאַשין קויפן. ענערגיע זאָגן זאָל זיצן בייַ פּראָדוקט קוואַליטעט און פּראָדוקציע זאָגן, נישט פאַרבייַטן זיי.
פּלאַן אַ איבערחזרן טשעק נאָך דער פּראָצעס איז אומגעקערט צו נאָרמאַל פּראָדוקציע. א איין-טאָג רעזולטאַט קענען זיין אַפעקטאַד דורך וישאַלט צושטאַנד, אַמביאַנט טעמפּעראַטור אָדער אַ צייַטווייַליק נוצן פּראָבלעם. טרענדינג די זעלבע פּראָדוקט און גרענעץ ווייזט צי די געווינען בלייבט פאַקטיש. עס אויך גיט די פאַבריק אַ פרי סיגנאַל ווען ענערגיע פּער אנגענומען טייל הייבט צו דריפט.
קער ענערגיע קאַנסאַמשאַן אין אַ פּערטשאַסינג קשיא
א נוציק ציטאַט סטאַרץ מיט דעם פּראָדוקט, נישט אַ גענעראַל עפעקטיווקייַט אַדזשיקטיוו. קינגגל ס קראַנטפארקויפונג פּראָצעספרעגט בויערס פֿאַר פּראָדוקט פאָטאָס אָדער דראַווינגס, וואָג, גרייס, מאַטעריאַל, גרעב, רעזולטאַט און כעמישער קעגנשטעל. די ינפּוץ אויך דעפינירן אַ מינינגפאַל ענערגיע דיסקוסיע.
פרעגן פֿאַר קאָננעקטעד מאַסע און דערוואַרט אַפּערייטינג דאַטן סעפּעראַטלי. קאָננעקטעד מאַסע שטיצט די עלעקטריקאַל פּלאַן. א פּראָדוקט-פֿאַרבונדענע פּראָבע שטיצט די אָפּשאַצונג פון פּראָדוקציע קאָס. בעטן די מעטער גרענעץ, פּרובירן געדויער, מאַשין צושטאַנד, פורעם, סמאָלע, גראָב יקסטרודאַד מאַסע, אנגענומען רעזולטאַט און קוואַליטעט טשעקס. זאָגן צי קאַמפּרעסט לופט און קאָאָלינג זענען אַרייַנגערעכנט.
פֿאַר אַ נייַע פּרויעקט, שטימען אויף די פּראָבע איידער די מאַשין פּראָצעס. קלייַבן די פּראָדוקט און מאַטעריאַל. פרירן די אַקסעפּטאַנס קרייטיריאַ. ידענטיפיצירן ווער סאַפּלייז די מעטער און ווער וועראַפייז די קאַונץ. באַשליסן ווי סטאַרטאַפּ, אָפּזאָגן, בליץ און ריסייקאַלד מאַטעריאַל וועט זיין באהאנדלט. אויב EUROMAP 46.2 איז דער מסכים אופֿן, נאָמען עס אין די פּראָבע פּלאַן און נאָכגיין די באדינגונגען.
ניצן די רעזולטאַט ווי איין טייל פון די גאַנץ פּרייַז. עלעקטרע איז וויכטיק, אָבער די מאַשין מוזן נאָך מאַכן די פארלאנגט פּראָדוקט. איבערבליק רעזולטאַט פעסטקייַט, טראָגן, טשאַנגאָוווער אָנווער, וישאַלט אַקסעס, ספּערז, אַרבעט און דאַונסטרים קאַמפּאַטאַבילאַטי. איין שוואַך האַשאָרע קענען אַוטוויי אַ קליין חילוק אין פעסט-שטאַט קווה.
Kinggle סאַפּלייז ביידעקעסיידערדיק יקסטרוזשאַן קלאַפּ מאָלדינג מאשינעןאוןאַקיומיאַלאַטאָר קלאַפּ מאָלדינג מאשינען. די צונעמען מעזשערמאַנט פּלאַן דעפּענדס אויף די אויסגעקליבן קאַנפיגיעריישאַן און פּראָדוקט. שיקן די פּראָדוקט צייכענונג און פאַבריק נוצן אינפֿאָרמאַציע איידער איר בעטן אַ פּרויעקט אָפּשאַצונג.
אָפט געשטעלטע פֿראגן
ווי פיל עלעקטרע ניצט אַ יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין?
עס איז קיין פאַרלאָזלעך וניווערסאַל פיגור. קאַנסאַמשאַן ענדערונגען מיט מאַשין קאַנפיגיעריישאַן, עקסטרודער גרייס, פאָר סיסטעם, כיטערז, פּראָדוקט, פורעם, סמאָלע, ציקל און אַרייַנגערעכנט אַגזיליערי. מעסטן קווה בעשאַס אַ סטאַביל פּראָדוקציע פֿענצטער. טיילן עס דורך יקסטרודאַד מאַסע און אנגענומען רעזולטאַט. האַלטן קאָננעקטעד מאַסע באַזונדער ווייַל עס איז געניצט פֿאַר ילעקטריקאַל סיסטעם סייזינג, נישט פּראָדוקט-ענערגיע קאָס.
וואָס איז דער בעסטער ענערגיע-עפעקטיוו מעטריק פֿאַר קלאַפּ מאָלדינג?
ניצן בייַ מינדסטער צוויי מעטריקס. מאַשין קווה פּער קילאָ פון יקסטרודאַד מאַסע שטיצט טעכניש פאַרגלייַך. גאַנץ-שורה קוו פּער אנגענומען טייל אָדער אנגענומען קילאָ שטיצט פּראָדוקט קאָס. באריכט דורכשניטלעך קוו און גאַנץ קוו ווי שטיצן דאַטן. יעדער רעזולטאַט זאָל ידענטיפיצירן די פּראָדוקט, פורעם, מאַטעריאַל, קוואַליטעט כּללים און מעטער גרענעץ.
טוט אינסטאַלירן מאַכט ווייַזן נאָרמאַל מאַשין קאַנסאַמשאַן?
ניין אינסטאַלירן אָדער קאָננעקטעד מאַכט העלפּס ענדזשאַנירז גרייס טראַנספאָרמערס, קייבאַלז, ברייקערז און אפגעזונדערטקייט ויסריכט. ניט יעדער מאַסע לויפט מיט פול ראַנג בעשאַס פּראָדוקציע. פאַקטיש ענערגיע דעפּענדס אויף צייט און אַפּערייטינג שטאַט. ניצן אַ פּאַסיק ענערגיע מעטער בעשאַס סטאַביל פּראָדוקציע אַנשטאָט פון עסטאַמאַץ עלעקטרע פון די נאָמען פּלאַטע אַליין.
זאָל קאַמפּרעסער און טשילער מאַכט זיין אַרייַנגערעכנט?
אַרייַננעמען זיי ווען קאַלקיאַלייטינג פול-שורה ענערגיע אָדער פּראָדוקט פּרייַז. האַלטן זיי באַזונדער ווען ריפּאָרטינג אַ הויפּט-מאַשין מעזשערמאַנט. הויפט סיסטעמען דאַרפֿן אַ דאַקיומענטאַד אַלאַקיישאַן ווייַל זיי קענען דינען עטלעכע שורות. טשעק די מעטער מאַפּע ערשטער אַזוי היגע קאַמפּרעסערז, טשילערז אָדער פּאַמפּס זענען נישט גערעכנט צוויי מאָל.
טוט אַ סערוואָ הידראַוליק קלאַפּ מאָלדינג מאַשין שטענדיק נוצן ווייניקער ענערגיע?
דו זאלסט נישט באַשליסן פון די פאָר פירמע אַליין. פאַרגלייַכן מאשינען בשעת מאכן די זעלבע אנגענומען פּראָדוקט אונטער עקוויוואַלענט טנאָים. אַרייַננעמען די זעלבע אַגזיליערי און מעסטן די זעלבע צייט פֿענצטער. ליידיק פאָדערונג, קלאַמערן באַוועגונג, יקסטרוזשאַן, באַהיצונג, אַקיומיאַלאַטאָר פליכט און ציקל וואָג קענען טוישן די רעזולטאַט פֿאַר יעדער אַפּלאַקיישאַן.
ווי קען אַ פאַבריק רעדוצירן ענערגיע פּער אנגענומען טייל?
מעסטן די קראַנט אָנווער איידער טשאַנגינג סעטטינגס. פּראָסט ויספאָרשונג געביטן אַרייַננעמען ליידיק פאָדערונג, לופט ליקס, קאָאָלינג ריסטריקשאַנז, כיטער צושטאַנד, הידראַוליק נאַטור, לאַנג ציקל סטעפּס, רידזשעקץ און טשיינדזשאָוווער וויסט. ריכטיק איין עווידאַנסט סיבה, און איבערחזרן די זעלבע פּראָדוקט פּרובירן. האַלטן די ענדערונג בלויז ווען פּראָדוקציע, קוואַליטעט, זיכערקייַט און מאַשין צושטאַנד בלייבן פּאַסיק.
דאַרפֿן אַן ענערגיע פּרובירן פּלאַן פֿאַר דיין פּראָדוקט?
ייַנטיילן די פּראָדוקט צייכענונג, מאַטעריאַל, ציל וואָג, פּראָדוקציע, פורעם אינפֿאָרמאַציע און בנימצא פאַבריק יוטילאַטיז. Kinggle קענען נוצן די דעטאַילס צו דעפינירן די מאַשין קאַנפיגיעריישאַן און אַ מעזשעראַבאַל אַקסעפּטאַנס גרענעץ.
שיקן דיין פּראָדוקט רעקווירעמענץקוואלן אָפּגעשטעלט פֿאַר דעם פירער
- EUROMAP טעכניש רעקאַמאַנדיישאַנז, קראַנט רשימה מיט EUROMAP 46.1 און 46.2 אונטער בלאָו מאָולדינג, אָפּגעשטעלט 9 סעפטעמבער 2026.
- EUROMAP 46.1, ווערסיע 1.0, יאנואר 2014, מאַשין-פֿאַרבונדענע ענערגיע זוך און סובסיסטעם מעזשערמאַנט.
- EUROMAP 46.2, ווערסיע 1.0, יאנואר 2014, פּראָדוקט-פֿאַרבונדענע ענערגיע אופֿן, סטאַביל-לויפן טנאָים און דאַקיומענטיישאַן.
- דעפּאַרטמענט פון ענערגיע, קאַמפּרעסט לופט סיסטעמען, סיסטעם אַסעסמאַנט און טעכניש רעסורסן, אָפּגעשטעלט 9 סעפטעמבער 2026.
- יו. עס. דעפּאַרטמענט פון ענערגיע, מעאַסור, פאַבריק-סיסטעם אַנאַליסיס מכשירים, אָפּגעשטעלט 9 סעפטעמבער 2026.
- קינגגל, בלאָו מאָלדינג מאַשין וטיליטי רעקווירעמענץ, מאַשין און פול-ליניע נוצן גרענעץ, אָפּגעשטעלט 9 סעפטעמבער 2026.
- קינגגאַל סאַלעס פּראָצעס, פּראָדוקט אינפֿאָרמאַציע פארלאנגט פֿאַר פּרויעקט דעפֿיניציע, אָפּגעשטעלט 9 סעפטעמבער 2026.