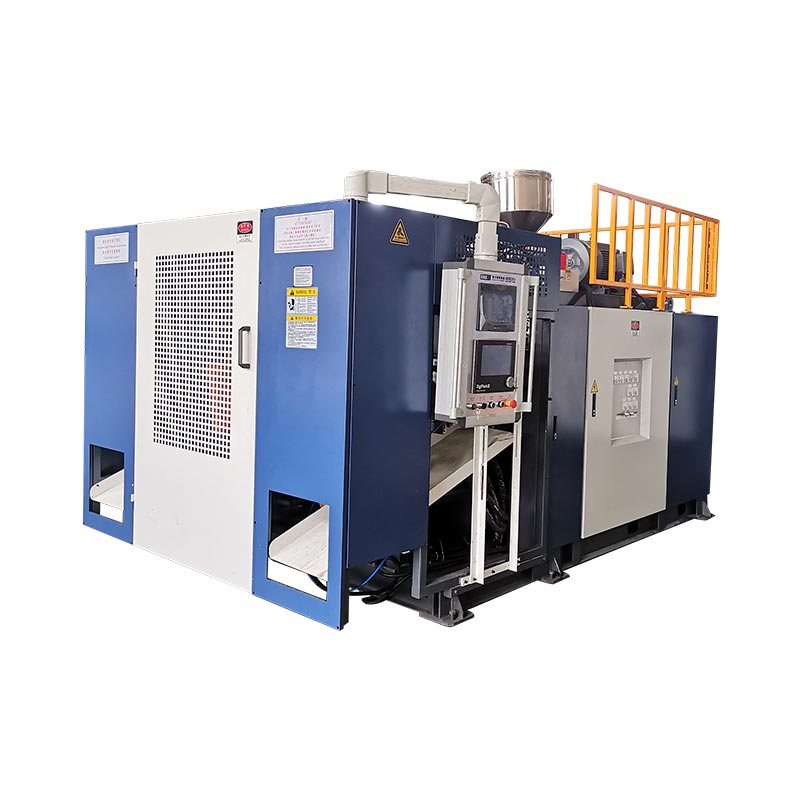
פּאַריזאָן פּראָגראַממינג ענדערונגען די שטאַרבן ריס בעשאַס יקסטרוזשאַן אַזוי מאַטעריאַל איז געשטעלט ווו די פאַרטיק טייל דאַרף עס. א גוט פּראָפיל פּראַטעקץ עקן, כאַנדאַלז, פּלייצעס און קניפּ-אַוועק געביטן אָן מאכן די גאנצע קאַנטיינער כעוויער.

וואָס פּאַריזאָן פּראָגראַממינג אַקטשאַוואַלי קאָנטראָלס
אין יקסטרוזשאַן קלאַפּ מאָלדינג, מאָולטאַן פּלאַסטיק בלעטער די שטאַרבן ווי אַ רער גערופן אַ פּאַריזאָן. גראַוויטי, צעשמעלצן שטאַרקייַט, שטאַרבן טייַער, אויסשטרעקן, און פורעם דזשיאַמאַטרי ווירקן ווי אַז רער ווערט אַ טייל. א מונדיר שטאַרבן ריס ראַרעלי קריייץ אַ מונדיר פאַרטיק וואַנט ווען דער טייל האט פּלייצעס, עקן, אַ שעפּן אָדער אַ טיף ציען.
דער קאָנטראָללער באוועגט די מכשירים צו מאַכן אויסגעקליבן סעקשאַנז טיקער אָדער טינער. דער ציל איז קאַנטראָולד מאַטעריאַל פאַרשפּרייטונג: גענוג מאַטעריאַל אין העכסט אויסגעשטרעקט אָדער העכסט לאָודיד געביטן, מיט ווייניקער ומנייטיק וואָג אין סעקשאַנז וואָס פאָרעם לייכט.
| פּראָפיל קאַמף | פּראָצעס ווירקונג | וואָס צו באַשטעטיקן |
|---|---|---|
| פאַרגרעסערן עפן אין אויסגעקליבן פונקטן | מוסיף מאַטעריאַל צו דעם טייל פון די פּאַריזאָן | דין עקן, שעפּן רוץ, פּלייצעס, דנאָ און קניפּ-אַוועק געגנט |
| פאַרמינערן עפן אין אויסגעקליבן פונקטן | ראַדוסאַז מאַטעריאַל אין אַז חלק | שווער גלייַך ווענט, פּאַמעלעך-קאָאָלינג זאָנעס און וידעפדיק טייל וואָג |
| יבעררוק דעם פּראָפיל | באוועגט די דיק און דין זאָנעס צוזאמען די פּאַריזאָן | צי אַ פּראָוגראַמד זאָנע אַליינז מיט די בדעה טייל שטריך |
| וואָג קוילעלדיק פּראָפיל וואָג | ענדערונגען די פול פּראָפיל | גאַנץ וואָג און מינימום וואַנט, ניט בלויז די דורכשניטלעך |
א נוציק פּראָדוקציע רעקאָרד האלט די פּראָפיל טעקע צוזאַמען מיט פורעם נומער, סמאָלע מיינונג, קאָליר אָדער רעגרינד צושטאַנד, טעמפּעראַטור רעצעפּט, שאָס גרייס, קאָאָלינג צייט און באוויליקט טייל מעזשערמאַנץ.
קעסיידערדיק און אַקיומיאַלאַטאָר סיסטעמען נוצן פאַרשידענע באַווייַזן
אויף אקעסיידערדיק קלאַפּ מאָלדינג מאַשין, די פּאַריזאָן פארמען קעסיידער. דער פּראָפיל איז נאָרמאַלי סינגקראַנייזד צו צייט אָדער פּאַריזאַן לענג. יקסטרוזשאַן פעסטקייַט איז וויכטיק ווייַל אַ ענדערונג אין רעזולטאַט קענען מאַך אַ פּראָוגראַמד פונט צוזאמען דעם טייל.
אויף אןאַקיומיאַלאַטאָר קלאַפּ מאָלדינג מאַשין, צעשמעלצן איז סטאָרד און פּושט דורך די שטאַרבן. דער פּראָפיל קענען זיין טייד צו אַקיומיאַלאַטאָר שטעלע. שאָס גרייס, פילונג קאָנסיסטענסי און טראַנסדוסער קאַלאַבריישאַן ווערן טייל פון די וואַנט-גרעב פּראָבלעם.

דער באַאַמטערMOOG DigiPack III מאַנואַלדאָקומענטן ביידע אַקיומיאַלאַטאָר און קעסיידערדיק יקסטרוזשאַן אַפּלאַקיישאַנז. דאָס טוט נישט מיינען אַז יעדער Kinggle מאַשין ניצט די זעלבע קאָנטראָללער. באַשטעטיקן די קאָנטראָללער מאָדעל, פּראָפיל קאַפּאַציטעט, אַקטואַטאָר און מכשירים אין די פּרויעקט ציטאַט.
א קאַנטראָולד סעטאַפּ סיקוואַנס
- באַשטעטיקן די ריכטיק רעצעפּט.גלייַכן די פורעם, מאַטעריאַל, שטאַרבן און פּראָדוקט רעוויזיע.
- סטאַביליזירן די צעשמעלצן.לאָזן פאַקטיש טעמפּעראַטורעס פאַרענטפערן און באַשטעטיקן קאָנסיסטענט פידינג און יקסטרוזשאַן.
- קוק די מכשירים נול און שפּאַן.דורכקוקן באַוועגונג פֿאַר סטיקינג, ליקאַדזש אָדער מיסאַליינמאַנט.
- שטעלן פּאַריזאַן לענג און שאָס גרייס.די פּאַריזאָן מוזן דערגרייכן די ריכטיק שטעלע אין די פורעם נאָענט.
- אָנהייבן מיט אַ פּשוט פּראָפיל.ברייט ענדערונגען זענען גרינגער צו דיאַגנאָזירן ווי פילע שאַרף קערעקשאַנז.
- פורעם עטלעכע סטאַביל סייקאַלז.דו זאלסט נישט ריכטער דער ערשטער טייל נאָך אַ הויפּט פּראָצעס ענדערונג.
- מאָס פאַרפעסטיקט לאָוקיישאַנז.רעקאָרד די מינימום וואַנט, טייל וואָג, אויסזען און פאַנגקשאַנאַל רעזולטאַטן.
- טוישן איין געגנט אין אַ צייַט.היט אַ נייַע רעוויזיע בלויז נאָך ריפּיטאַבאַל פֿאַרבעסערונג.
וואנט-גרעב טראָובלעשאָאָטינג דורך סימפּטאָם
| סימפּטאָם | דורכקוקן | ווייַטער שריט |
|---|---|---|
| דין דנאָ אָדער אַקסל | פּראָפיל שטעלע, פּאַריזאַן בייגן, אויסשטרעקן און קלאַפּ טיימינג | באַשטעטיקן אַליינמאַנט איידער אַדינג קוילעלדיק וואָג |
| איין זייַט קאַנסיסטאַנטלי טינער | שטאַרבן סענטערינג, פורעם אַליינמאַנט, קאָאָלינג און פּאַריזאָן קאָנטאַקט | ריכטיק די אַסיממעטריק גשמיות סיבה |
| גרעב באוועגט ציקל צו ציקל | צעשמעלצן טעמפּעראַטור, רעזולטאַט, שאָס גרייס, באַמערקונגען און הידראַוליק פעסטקייַט | סטאַביליזירן דעם פּראָצעס איידער עדיטינג ווייזט |
| שווערע וואנט אבער שוואכע קניפ-אפ | מאַטעריאַל אָרט, קניפּ-אַוועק פּלאַן און פּאַריזאָן שטעלע | מאַך מאַטעריאַל צו די קניפּ זאָנע אַנשטאָט פון רייזינג פול-טייל וואָג |
| גוט פאַרשפּרייטונג אָבער וידעפדיק וואָג | קוילעלדיק וואָג און אַננעסאַסעראַלי שווער סעקשאַנז | רעדוצירן די געמאסטן סטעפּס בשעת פּראַטעקטינג מינימום וואַנט לאָוקיישאַנז |
| באַפֿעל ענדערונגען אָבער טייל טוט נישט | אַקטואַטאָר, וואַלוו, וויירינג, קאַלאַבריישאַן אָדער ריסטריקשאַן | פאַרגלייַכן באַפֿעל און באַמערקונגען, דעמאָלט עסקאַלייט צו וישאַלט |
די פאַבריק מיינונג: ריפּיטאַביליטי ענינים מער ווי איין שליימעסדיק מוסטער
א פּראָפיל איז פּראָדוקציע-גרייט בלויז ווען עס סערווייווז נאָרמאַל ווערייישאַן, אַזאַ ווי אַ וואַרעם ריסטאַרט, מאַטעריאַל-פּלאַץ טוישן, יבעררוק טוישן און די דערוואַרט קייט פון קאָאָלינג וואַסער טנאָים. איין גוט קאַנטיינער פּראָוועס די מאַשין קענען מאַכן דעם טייל; אַ סטאַביל לויפן פּראָוועס אַז דער פּראָצעס קענען זיין געראטן.
איידער אַקסעפּטאַנס, שטימען אויף מעאַסורעמענט לאָוקיישאַנז, מוסטער קוואַנטיטי, פאַנגקשאַנאַל טעסץ און די באוויליקט רעצעפּט רעוויזיע. באַשיצן די באַסעלינע טעקע בשעת געבן טריינד אָפּערייטערז אַ דאַקיומענטאַד מאַרשרוט צו מאַכן און פאַרקערט קאַנטראָולד אַדזשאַסטמאַנץ.
אויב פּראָפיל ינסטאַביליטי אויס מיט אַלאַרמס, שטעלע ומהעסקעם אָדער סיקוואַנס ענדערונגען, נוצן דיHMI און שרעק פירער. בויערס נאָך דיפיינינג די ויסריכט קענען אָנהייבן מיט Kinggle'sמאַשין סעלעקציע פירער.
אָפט געשטעלטע פֿראגן
וואָס איז פּאַריזאָן פּראָגראַממינג?
פּאַריזאָן פּראָגראַממינג ענדערונגען די עפן פון שטאַרבן-ריס בעשאַס יקסטרוזשאַן אַזוי פאַרשידענע סעקשאַנז פון די פּאַריזאַן באַקומען פאַרשידענע אַמאַונץ פון מאַטעריאַל.
קענען פּאַריזאָן פּראָגראַממינג פאַרריכטן יעדער דין-וואַנט פּראָבלעם?
ניין, עס קען נישט רילייאַבלי ריכטיק די מיסאַליינמאַנט, אַנסטייבאַל יקסטרוזשאַן, דאַמידזשד מכשירים, נעבעך קאָאָלינג, פאַלש פורעם פּלאַן אָדער אַ מאַלפאַנגקשאַנינג אַקטואַטאָר.
זאָל איך טוישן יחיד פונקטן אָדער קוילעלדיק וואָג ערשטער?
ניצן קוילעלדיק וואָג בלויז ווען די גאַנץ טייל איז קאַנסיסטאַנטלי ליכט אָדער שווער. ניצן היגע פונט ענדערונגען ווען מעזשערמאַנץ ווייַזן אַ ריפּיטאַבאַל פּראָבלעם אין אַ ספּעציפיש געגנט.
פארוואס טוט דער פּראָפיל מאַך אויף די טייל?
פּראָסט סיבות אַרייַננעמען ענדערונגען אין יקסטרוזשאַן קורס, פּאַריזאַן לענג, אַקיומיאַלאַטאָר שאָס קאָנסיסטענסי, מאַטעריאַל טעמפּעראַטור, אָנהייב פאַרהאַלטן אָדער סענסער קאַלאַבריישאַן.
ווי פילע פּראָפיל פונקטן דאַרף אַ מאַשין?
די פארלאנגט נומער דעפּענדס אויף טייל דזשיאַמאַטרי און קאַנטראָולער קאַנפיגיעריישאַן. מער ווייזט טאָן ניט פאַרגיטיקן פֿאַר אַן אַנסטייבאַל פּראָצעס.