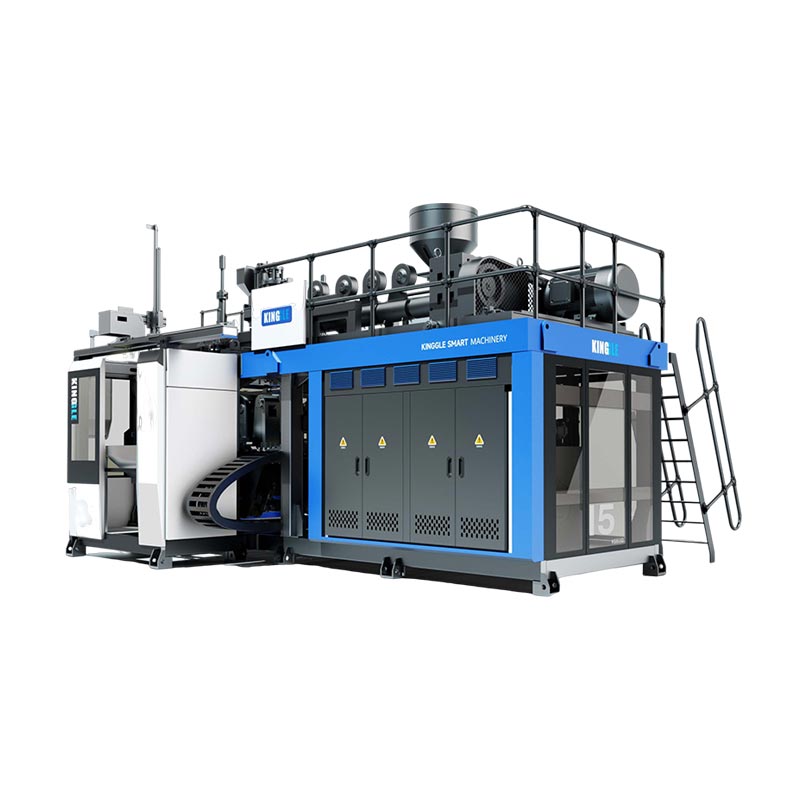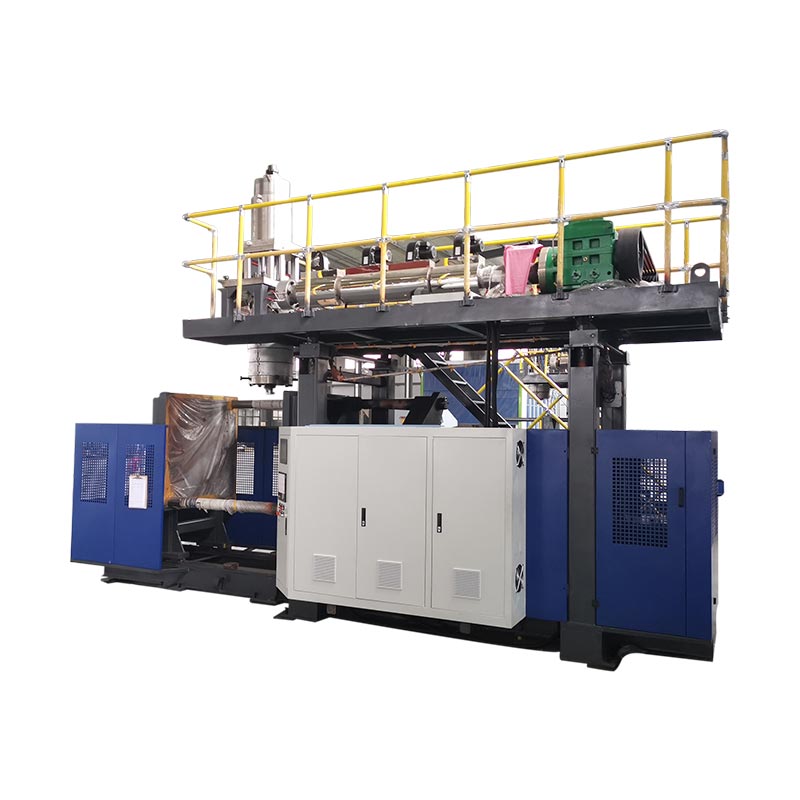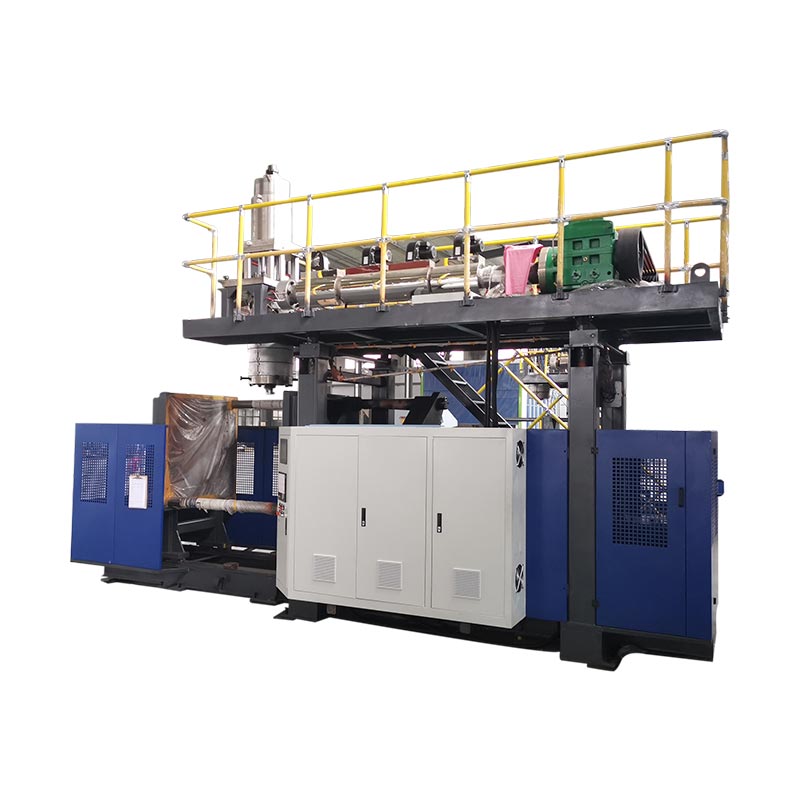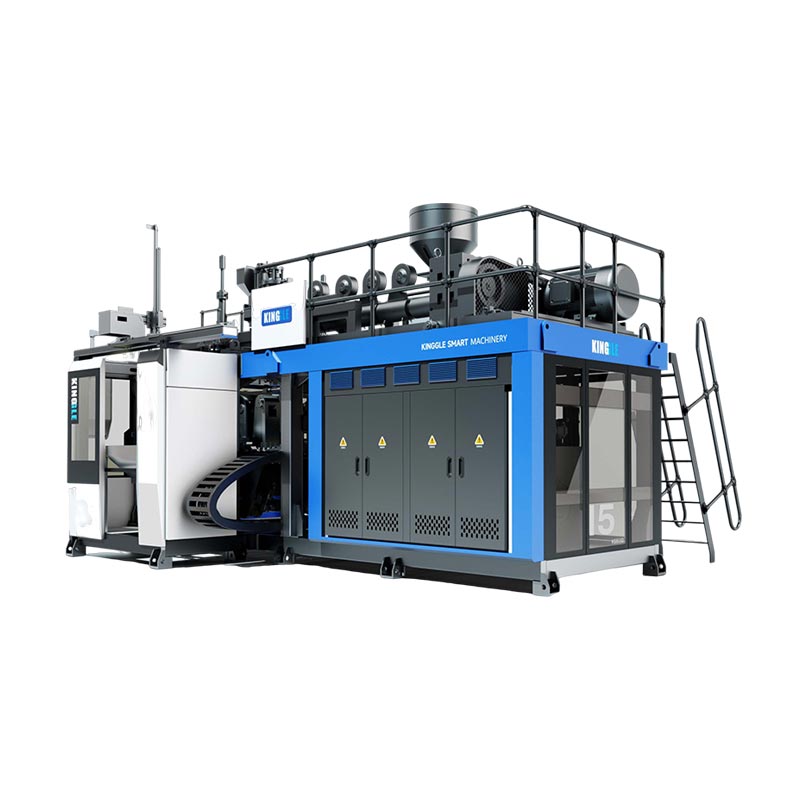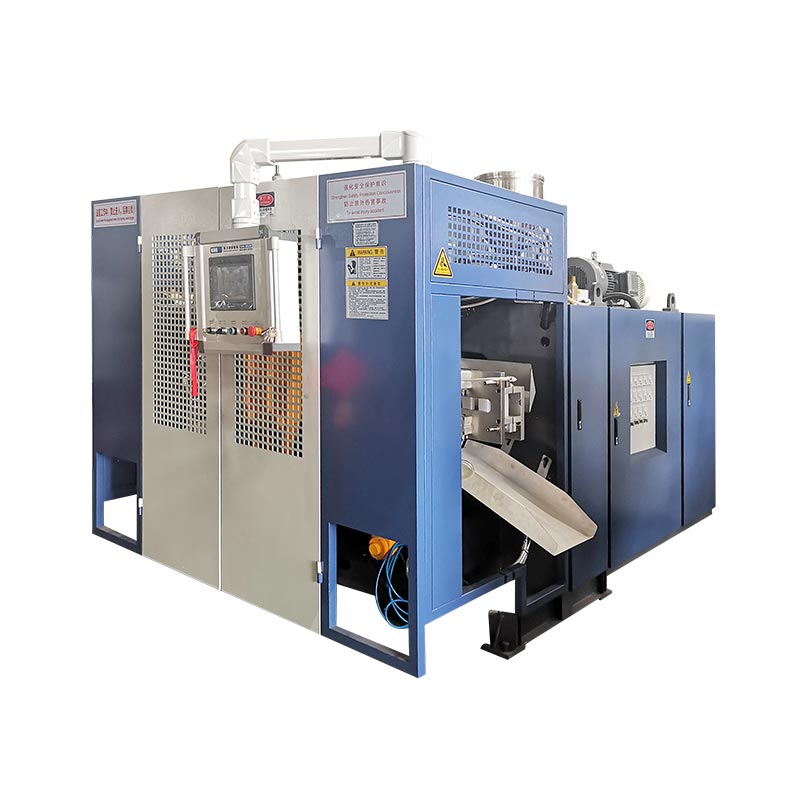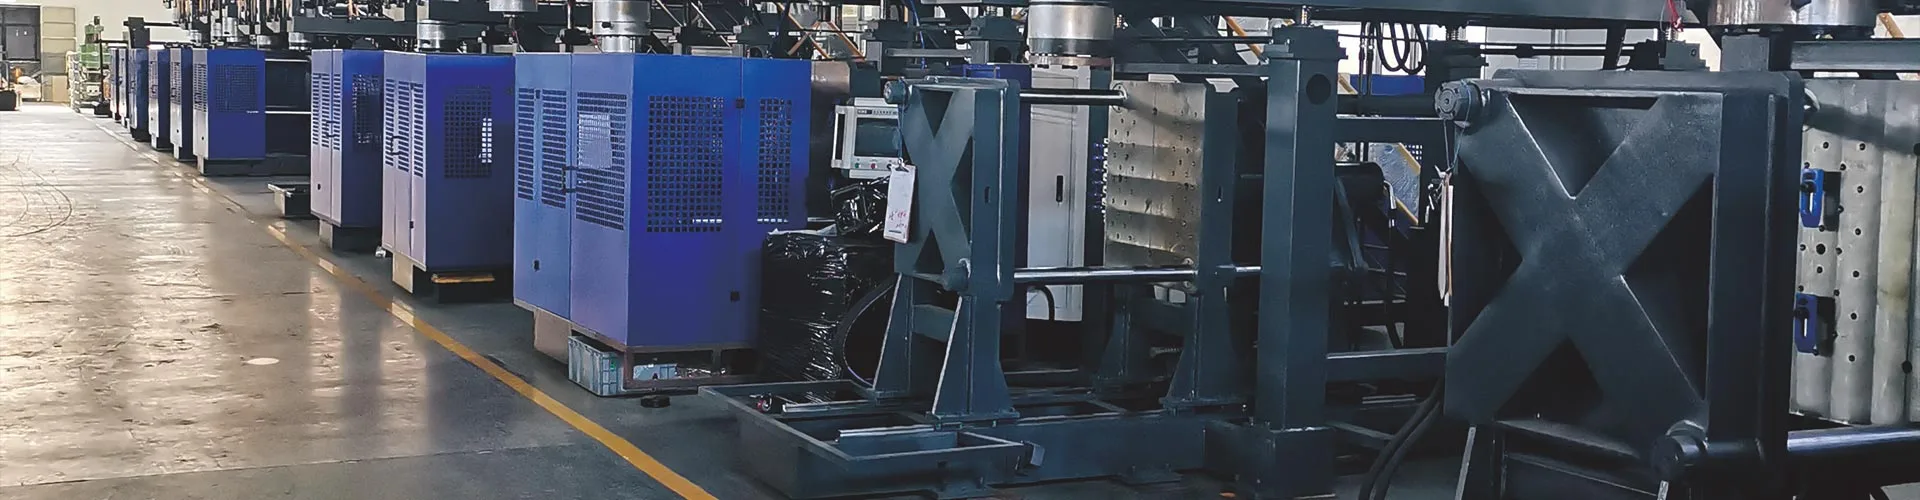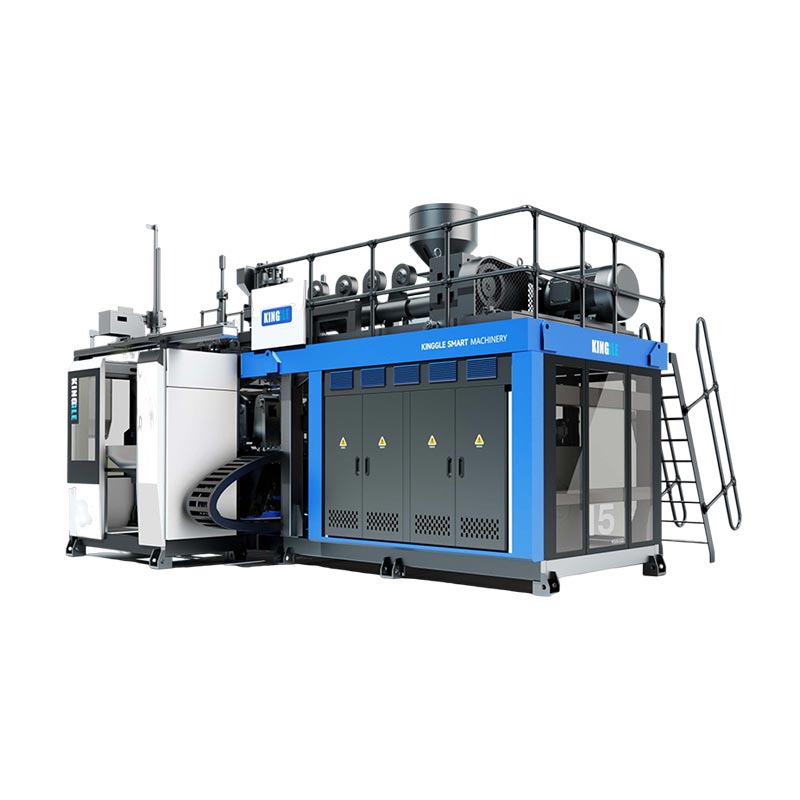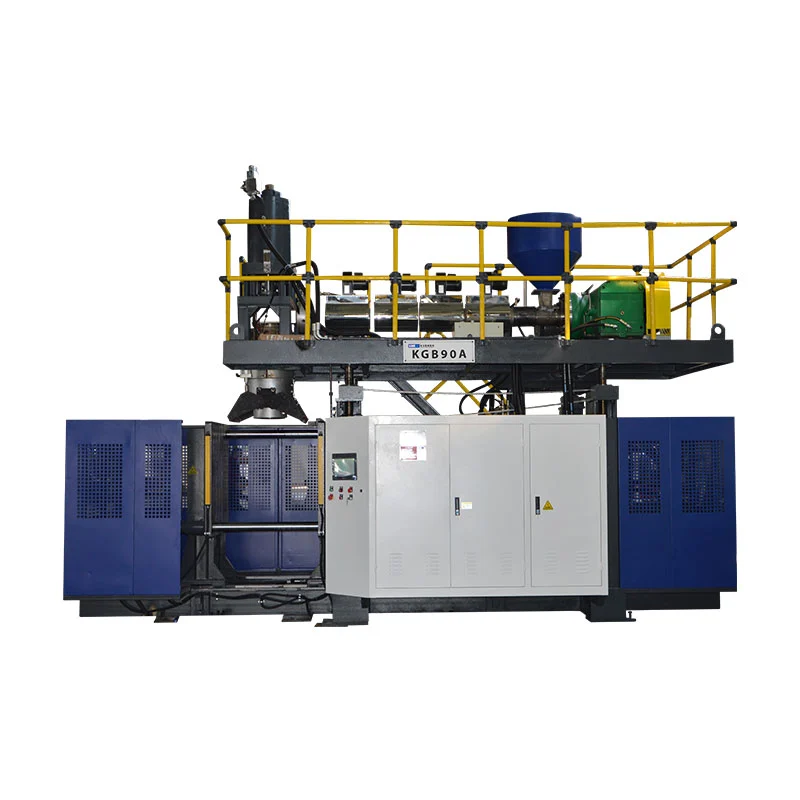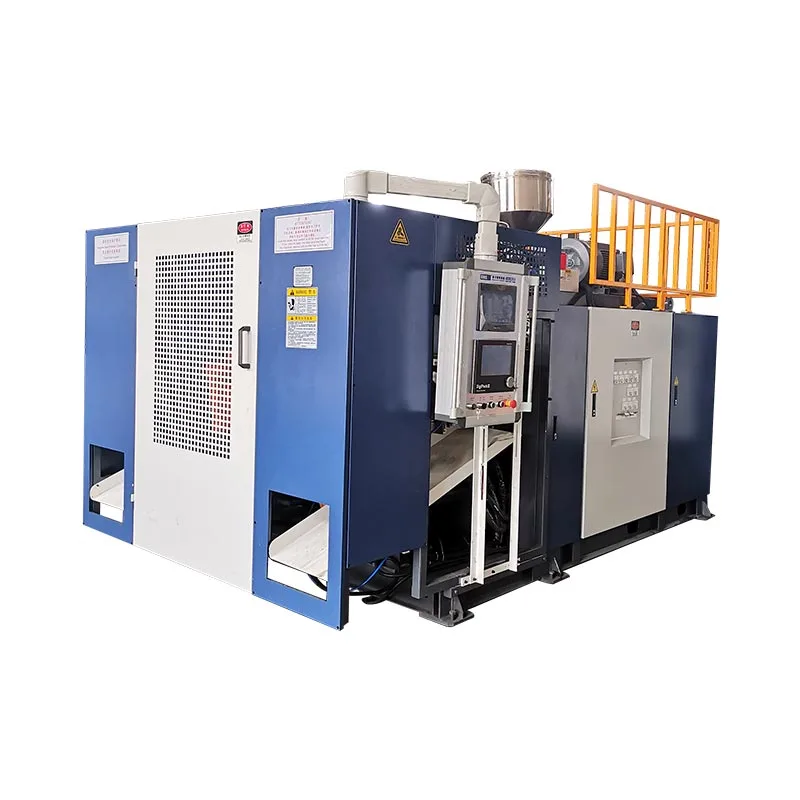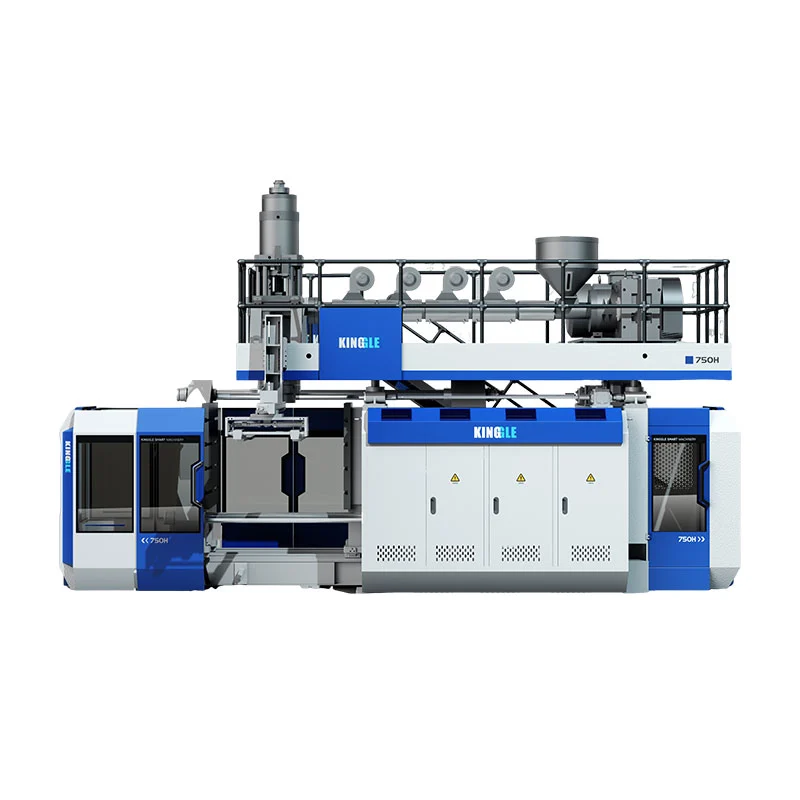
אָטאַמאָוטיוו קלאַפּ מאָלדינג קענען פּראָדוצירן פּוסט פּאַרץ אַזאַ ווי לופט דאַקץ און פליסיק רעזערוווואַרז. סעלעקטינג די ויסריכט סטאַרץ מיט די טייל צייכענונג, ספּעסיפיעד סמאָלע און אַקסעפּטאַנס רעקווירעמענץ. א מאַשין ס אַדווערטייזד קאַנטיינער באַנד אַליין קען נישט באַשטימען צי עס וועט פאָרעם אַ באַזונדער דאַקט, אַקאַמאַדייט זייַן פורעם אָדער צושטעלן די פארלאנגט פאַרטיק רעזולטאַט.
א נוציק קויפן אָפּשאַצונג גייט דער טייל דורך די גאַנץ פּראָצעס: פאָרמינג, באַזייַטיקונג, טרימינג, פֿאַרזאַמלונג און דורכקוק. באַשטימען מאַנדאַטאָרי פּראָדוקט און מכשירים רעקווירעמענץ איידער קאַמפּערינג די נאָמינאַל פּראָדוקציע אָדער פּרייַז. אַנדערש, אַ שנעל מאָלדינג ציקל קענען באַהאַלטן אַ פּראָדוקציע צעל וואָס נאָך פעלן זיין עקספּרעס ציל.

קלאַפּ מאָלדינג אָטאַמאָוטיוו טיילן: אַפּלאַקיישאַנז און פּראָצעס סוטאַביליטי
גרופע אָטאַמאָוטיוו פּאַרץ לויט וואָס זיי מוזן טאָן, אלא ווי דורך די פאַקט אַז זיי זענען פּוסט. א קאַבינע לופט דאַקט, אַ מאָטאָר לופט-ינטייק קאָמפּאָנענט און אַ פליסיק רעזערוווואַר דאַרפֿן פאַרשידענע באריכטן. זייער אַפּערייטינג טנאָים און ינטערפייסיז באַשטימען די פֿראגן וואָס אַ מאַשין פאָרשלאָג זאָל ענטפֿערן.
| טייל משפחה | ינפּוץ צו באַשטעטיקן | שאלות וועגן ויסריכט און מכשירים |
|---|---|---|
| קאַבינע HVAC דאַקץ | לופט דרך, קשר דזשיאַמאַטרי, ייַנמאָנטירונג פּלאַץ און ספּעסיפיעד פאַנגקשאַנאַל טשעקס | קענען די פארגעלייגט מאַרשרוט פאָרעם דעם גוף און לאָזן צוטריטלעך טרימינג און דורכקוק לאָוקיישאַנז? |
| מאָטאָר לופט-ינטייק טיילן | ספּעסיפיעד טעמפּעראַטור, דרוק אָדער וואַקוום טנאָים, מידיאַ ויסשטעלן און קשר רעקווירעמענץ | טוט די סמאָלע, פאָרמינג מאַרשרוט און גאַנץ צעל פּאַסיק פֿאַר די באַזונדער טנאָים? |
| פליסיק רעזערוווואַרז | פליסיק, דינסט טנאָים, פּאָרץ, מאַונטינג פֿעיִקייטן און אַקסעפּטאַנס קרייטיריאַ | ווי וועט דער גוף, ינטערפייסיז און קיין סאַבסאַקוואַנט פֿאַרזאַמלונג ווערן געשאפן און וועראַפייד? |
| אנדערע פּוסט טעכניש פּאַרץ | מאַסע קאַסעס, דימענשאַנז, פֿאַרזאַמלונג פֿעיִקייטן און בדעה נוצן | איז קלאַפּ מאָלדינג פּאַסיק, אָדער זאָל אנדערן פאָרמינג אָדער דזשוינינג מאַרשרוט זיין קאַמפּערד? |
האַלטן ברענוואַרג סיסטעם פּראַדזשעקס אויף אַ באַזונדער האַסקאָמע וועג. למשל,RISE באשרייבט פּלאַסטיק ברענוואַרג-טאַנק פייַער טעסטינגרעגולירן 34, אַנעקס 5, פּונקט 5. דאָס איז אַ ספּעציפיש פּראָבע פאַרנעם, נישט אַ גאַנץ האַסקאָמע טשעקליסט. פאַרלייגן די אָנווענדלעך מאַרק, רעקווירעמענץ און האַסקאָמע ריספּאַנסאַבילאַטיז פֿאַר די פאַקטיש ברענוואַרג סיסטעם פּרויעקט; אַ מאַשין קאַטאַלאָג ליסטינג "מאַשין טאַנגקס" טוט נישט פעסטשטעלן געהאָרכיק ברענוואַרג-טאַנק פּראָדוקציע.
בלאָו-מאָולדיד הוואַק דאַקץ: דזשיאַמאַטרי, ינטערפייסיז און מאַשין רעקווירעמענץ
פֿאַר קלאַפּ-מאָולדיד HVAC דאַקץ, אָפּשאַצן די לופט דרך און יעדער קשר צוזאַמען. א קערפער וואס קען ווערן פארמירט, דארף נאך עפענונגען וואס מען קען אפשניידן, געפינען און איבערקוקן. מנהג פּלאַסטיק דאַקטוואָרק זאָל דעריבער דערגרייכן די ציטאַט בינע מיט ביידע די מאָולדיד דזשיאַמאַטרי און די בדעה פאַרטיק דזשיאַמאַטרי דיפיינד.
באַזונדער קאַבינע ווענטאַליישאַן פון מאָטאָר לופט-ינטייק באדערפענישן
דו זאלסט נישט אַריבערפירן אַ מאָטאָר לופט-ינטייק מאַטעריאַל אָדער פּרובירן צושטאַנד צו אַ קאַבינע דאַקט פשוט ווייַל ביידע פירן לופט. רעקאָרדירן די ייַנמאָנטירונג סוויווע, באוויליקט מאַטעריאַל און פארלאנגט טשעקס פֿאַר די באַזונדער טייל. אויב דרוק, וואַקוום, טעמפּעראַטור סייקלינג אָדער פליסיק ויסשטעלן איז ענינים, ידענטיפיצירן די באַטייַטיק טנאָים אין די פּרויעקט באַשרייַבונג.
איבערבליק די פאַרטיק קשר, ניט נאָר די מאָולדיד עפן
מארק קשר ענדס, מאַונטינג דאַטאַץ, אָפּטיילונג ענדערונגען און די פארגעלייגט טרימינג לאָוקיישאַנז אויף די צייכענונג. דערנאָך קאָנטראָלירן ווי דער טייל וועט זיצן אין אַ פינישינג אָדער דורכקוק ייַנאָרדענונג. א נוציק אָפּשאַצונג קשיא איז צי דער זעלביקער דאַטום סיסטעם קענען געפֿינען דעם טייל קאַנסיסטאַנטלי בעשאַס טרימינג, מעזשערמאַנט און פֿאַרזאַמלונג.
ספּעציפיצירן קיין פארלאנגט לויפן, דורכפאָר, פּאַסיק אָדער סילינג טשעק איידער דיפיינינג די צעל. די טשעקס קען דאַרפֿן דעדאַקייטאַד פיקסטשערז אָדער באַזונדער סטיישאַנז. זיי זאָל האָבן אַ אַסיינד סאַפּלייער און אַקסעפּטאַנס אופֿן, אלא ווי זיין אנגענומען צו קומען מיט די קלאַפּ מאָלדינג מאַשין.
קלייַבן דעם פּראָצעס מאַרשרוט איידער טשוזינג מאַשין גרייס
דיסקוטירן ווי די פּאַריזאָן וועט דערגרייכן די פורעם קאַוואַטי איידער סאַלעקטינג אַ גרעסערע מאַשין. א פּאַריזאָן איז די הייס פּוסט רער וואָס דער פּראָצעס פארמען און ינפלייט. זייַן האַנדלינג און פּלייסמאַנט מוזן פּאַסן די דזשיאַמאַטרי.
קאַנווענשאַנאַל יקסטרוזשאַן קעגן 3 ד סאַקשאַן קלאַפּ מאָלדינג
טאָרייַ ס טעכניש דערקלערונג פון 3 ד סאַקשאַן קלאַפּ מאָלדינגבאשרייבט סאַקשאַן ינטראָודוסינג די פּאַריזאָן אין אַ פורעם קאַוואַטי פֿאַר לאַנג, קאָמפּלעקס פּוסט שאַפּעס. דאָס איז אַ באַזונדער פּראָצעס אָרדענונג. א קאַנווענשאַנאַל יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין מיט אַ טייל-באַזייַטיקונג ראָבאָט זאָל ניט זיין באהאנדלט ווי עקוויוואַלענט זאָגן פון דעם פיייקייט.
פֿאַר אַ ומגעלומפּערט וועג, בעטן אַ פאָרמינג מאַרשרוט רעצענזיע ניצן די פאַקטיש דזשיאַמאַטרי און סמאָלע. פאַרגלייַכן קאַנווענשאַנאַל יקסטרוזשאַן קלאַפּ מאָלדינג, אַ ספּעשאַלייזד פּלייסמאַנט אָדער סאַקשאַן מאַרשרוט, און דזשוינד מאָולדיד סעקשאַנז ווען צונעמען. דער פאַרגלייַך זאָל אַדרעס פאָרמירונג פיזאַבילאַטי, ינטערפייסיז און דאַונסטרים אַרבעט, אלא ווי אַסומינג אַז איין מאַרשרוט סוץ יעדער אָטאַמאָוטיוו דאַקט.
האַלטן צעלאָזן עקספּרעס און פאָר קאַנפיגיעריישאַן באַזונדער
קעסיידערדיק יקסטרוזשאַן און אַקיומיאַלאַטאָר-קאָפּ אָפּעראַציע באַשרייַבן צעשמעלצן עקספּרעס. פּאַריזאָן פּלייסמאַנט באשרייבט אַ אַנדערש טייל פון דעם פּראָצעס. הידראַוליק, סערוואָ-הידראַוליק און עלעקטריק דרייווז באַשרייַבן אַקטואַטיאָן. קאַמפּערינג די אויף באַזונדער אַקסעס מאכט ציטאטן גרינגער צו טייַטשן און פּריווענץ אַ אָטאַמיישאַן פירמע פון שטייענדיק אין אַ פאָרמינג פיייקייט.
אויסקלייַבן קלאַפּ מאָלדינג רעזינז פֿאַר די פאַקטיש אָטאַמאָוטיוו אַפּלאַקיישאַן
ספּעציפיצירן די מיינונג, ניט נאָר די פּאָלימער משפּחה. "PA" אָדער "PP" לאָזן אָפֿן פֿראגן וועגן ריינפאָרסמאַנט, מאַדאַפאַקיישאַן, פּראַסעסינג נאַטור און פּאַסיק פֿאַר די בדעה טייל. ענוואַליאָר סDurethan PA6 פּאָרטפעל, פֿאַר בייַשפּיל, דיסטינגגווישיז קלאַפּ מאָלדינג גראַדעס און ריינפאָרסט גראַדעס פֿאַר טובז און לופט דאַקץ. א משפּחה נאָמען קען נישט ידענטיפיצירן אַ ינטערטשיינדזשאַבאַל רעצעפּט.
גלייַכן מאַטעריאַל צוגרייטונג און פּלאַסטיסיזינג צו די מיינונג
באַקומען די קראַנט מיינונג-ספּעציפיש פּראַסעסינג ינסטראַקשאַנז. קאָנטראָלירן די פארגעלייגט דריינג און פידינג אָרדענונג, נעץ מעזשערמאַנט ווען פארלאנגט, שרויף און קאָפּ פּאַסיק, טעמפּעראַטור קאָנטראָל און קיין טראָגן-קעגנשטעליק ספּעסאַפאַקיישאַנז דארף פֿאַר די קאַמפּאַונד. דאס זענען ייטאַמז פֿאַר טעכניש באַשטעטיקונג, ניט סיבות צו אַרויסגעבן איין דרייינג טעמפּעראַטור פֿאַר אַלע ינזשעניעריע פּלאַסטיקס.
טאָרייַ יידענאַפייד צעשמעלצן וויסקאָסיטי און פאָרעם-ריטענשאַן פעסטקייַט ווי באַטייַטיק צו בלאָזן מאָלדינג סמאָלע פּאַסיק. רעקאָרדירן די מאַטעריאַל צושטאַנד און פּראָצעס סעטטינגס בעשאַס אַ פּראָצעס אַזוי אַ פאָרמינג פּראָבלעם קענען זיין ינוועסטאַגייטאַד קעגן אַ באַוווסט רעצעפּט. דו זאלסט נישט אָננעמען די ארויס HDPE יקסטרוזשאַן קורס פון אַ מאַשין ווי דערווייַז פון זיין עקספּרעס קורס מיט אַ אַנדערש סמאָלע.
האַלטן ריגרינד אין די באוויליקט רעצעפּט
רעקאָרדירן די מקור, פּראַסעסינג געשיכטע און פארגעלייגט פּראָפּאָרציע פון ריגרינד, צוזאַמען מיט קונה דערלויבעניש און די טשעקס דארף צו באַגרענעצן דעם רעצעפּט. פּרובירן די בדעה פּראָדוקציע מישן. א פּראָצעס ניצן בלויז צעלקע סמאָלע טוט נישט פאַרלייגן פאָרשטעלונג מיט אַ שפּעטער ריגריינד אַדישאַן.
איבערזעצן די טייל צייכענונג אין קלאַפּ מאָלדינג עקוויפּמענט באדערפענישן
ניצן אַ רעקווירעמענץ-צו-זאָגן טיש צו באריכטן קלאַפּ מאָלדינג ויסריכט. יעדער מאַנדאַטאָרי פאָדערונג דאַרף אַ קאָראַספּאַנדינג באַשרייַבונג, צייכענונג אָדער פּראָצעס רעקאָרד. ניט-רעסאַלווד זאכן זאָל בלייַבן קענטיק ביז די פאַראַנטוואָרטלעך פּאַרטיי קלאָוזיז זיי.
| פאָדערונג | קוק אין די אינפֿאָרמאַציע | עדות און קלאָוזשער |
|---|---|---|
| מאַטעריאַל און גראָב שאָס פאָדערונג | גראַד-ספּעציפיש פּלאַסטיסיזינג, ניצלעך שאָס און עקספּרעס; אַרייַננעמען פּראָצעס ברעקל אלא ווי פאַרטיק וואָג אַליין | מאַטעריאַל רעקאָרד און פארשטייער פאָרמינג פּראָצעס |
| פורעם ינסטאַלירונג | קאָנווערט, מאַונטינג, פורעם גרעב און מאַסע, יוטילאַטיז און סערוויס אַקסעס | פורעם-מאַשין צובינד צייכענונג |
| עפן און באַזייַטיקונג | עפן פּלאַץ, פארלאנגט פורעם מווומאַנץ, גריפּפּער דרך און רעשוס פֿאַר די הייס טייל | באַוועגונג רעצענזיע און וויטנאַסט באַזייַטיקונג סיקוואַנס |
| קריטיש וואַנט מקומות | קאָפּ מכשירים, פּאַריזאַן קאָנטראָל און פארגעלייגט דורכקוק לאָוקיישאַנז | מאַפּט מעזשערמאַנץ קעגן צייכענונג לימאַץ |
| פאַרטיק ינטערפייסיז | טרימינג, דזשוינינג, פֿאַרזאַמלונג און פּאַזישאַנינג פיקסטשערז | פאַרטיק טייל דימענשאַנאַל און פאַנגקשאַנאַל טשעקס |
| אנגענומען רעזולטאַט | גאַנץ צעל, קאַונטינג פונט, ינטעראַפּשאַן כּללים און אָפּוואַרפן האַנדלינג | טיימד פּראָצעס מיט אנגענומען קוואַנטאַטיז און האַלטן רעקאָרדס |
ווי איך וואָלט אָפּשאַצן אַ אָטאַמאָוטיוו קלאַפּ מאָלדינג פּרויעקט
פֿאַר אַ אָטאַמאָוטיוו קלאַפּ מאָלדינג פּרויעקט, איך וואָלט אָפּשאַצן די טייל צייכענונג איידער דיסקאַסינג מאַשין קאַפּאַציטעט. מייַן סטאַרטינג פֿראגן וואָלט זיין די מאַטעריאַל מיינונג, אַפּערייטינג סוויווע, קשר פונקטן און אַקסעפּטאַנס רעקווירעמענץ. א נאָמינאַל קאַנטיינער באַנד פון אַ מאַשין וואָלט בלייַבן אַ זיפּונג רעפֿערענץ, נישט די יקער פֿאַר אַפּרוווינג אַ דאַקט אָדער אַ ירעגיאַלער רעזערוווואַר.
אויב אַ פּראָצעס טייל באגעגנט זייַן וואָג ציל אָבער ניט אַנדערש אַ היגע וואַנט-גרעב טשעק, איך וואָלט פאָרשן מאַטעריאַל פאַרשפּרייטונג איידער ינקריסינג די קוילעלדיק טייל וואָג. איך וואָלט פאַרגלייַכן די ספּעסיפיעד דורכקוק לאָוקיישאַנז מיט די פּאַריזאָן פּראָפיל, מאַטעריאַל צוגרייטונג, מכשירים און רעקאָרדעד פּראָצעס סעטטינגס. צוגעבן מאַטעריאַל אומעטום וואָלט בלייַבן אַ פארגעלייגט ענדערונג ביז די באַטייַטיק טייל טשעקס געוויזן אַז עס סאַלווד די פּראָבלעם.
די מכשירים רעצענזיע וואָלט דעקן מער ווי צי די פורעם פיץ צווישן די פּלאַטעס. איך וואָלט קאָנטראָלירן מאַונטינג, פורעם גרעב, עפן פּלאַץ, פארלאנגט מווומאַנץ און די גאַנץ טייל-באַזייַטיקונג דרך. פּאָרץ און מאַונטינג פֿעיִקייטן וואָלט אויך דאַרפֿן אַ קלאָר פּלאַן פֿאַר טרימינג, פּאַזישאַנינג און דורכקוק נאָך מאָלדינג.
פֿאַר אַ ספּעסיפיעד ינזשעניעריע-פּלאַסטיק מיינונג, איך וואָלט בעטן זייַן פּראַסעסינג גיידאַנס און באַשטעטיקן די פארגעלייגט דרייינג, פידינג, שרויף און קאָפּ אָרדענונג. איך וואָלט נישט נוצן אַ HDPE טרופּוט פיגור ווי דערווייַז פון פאָרשטעלונג מיט אן אנדער סמאָלע. קיין פארגעלייגט רעגרינד רעצעפּט וואָלט בלייַבן אונטער די אָנווענדלעך מאַטעריאַל און קונה רעקווירעמענץ.
איידער איך אַפּרווו די פּראָדוקציע צעל, איך וואָלט אַרייַננעמען דאַונסטרים אַרבעט אין דעם פּראָצעס פּלאַן. א מאָולדיד דאַקט נאָך דאַרף צו פאָרן די מסכים טרימינג, פֿאַרזאַמלונג און דורכקוק סטאַגעס. איך וואָלט רעקאָרדירן אנגענומען רעזולטאַט, ינטעראַפּשאַנז און מאַנואַל אַדזשאַסטמאַנץ, און דאַן באַזונדער דורכגעגאנגען רעקווירעמענץ פון זאכן וואָס דאַרפֿן קערעקשאַן אָדער ווייַטער זאָגן.
מיין רעקאָמענדאַציע וועט אָפענגען אויף די פיינדינגז. א גרעסערע מאַשין וואָלט נישט זיין מיין אָטאַמאַטיק ענטפער צו אַ פּראָדוקציע כיסאָרן; איך וואָלט ערשטער באַשטימען צי די ריסטריקשאַן געקומען פון מאָלדינג, האַנדלינג, פינישינג אָדער דורכקוק.
קלאַפּ פורעם פּלאַן, וואַנט פאַרשפּרייטונג און קריטיש ינטערפייסיז
די וואָג פון אַ פאַרטיק טייל איז איין מעזשערמאַנט פון די גאנצע כייפעץ. עס קען נישט ידענטיפיצירן די גרעב אין אַ בייגן, קשר אָדער קניפּ-אַוועק. פאַרלייגן דורכקוק לאָוקיישאַנז פון די צייכענונג און פונקציע, און פאַרגלייַכן מעזשערמאַנץ געמאכט אין אַ דיפיינד טייל צושטאַנד.
באַזונדער לאַנדזשאַטודאַנאַל און סערקאַמפערענטשאַל קאָנטראָל
איבערבליק די לאַנדזשאַטודאַנאַל פּאַריזאָן פּראָגראַממינג סעפּעראַטלי פֿון די וואַנט פאַרשפּרייטונג אַרום די אַרומנעם פון דעם טייל. טאָרייַ באשרייבט ראַדיוס וואַנט-גרעב קאָנטראָל אין זייַן 3 ד סאַקשאַן פּראָצעס דיסקוסיע. באַשטעטיקן די פאַקטיש קאָנטראָל פאַנגקשאַנז פון די פארגעלייגט סיסטעם; אַ גרויס נומער פון פּראָגראַממינג פונט אַליין קען נישט באַווייַזן אַז יעדער קריטיש אָרט וועט טרעפן זייַן שיעור.
פֿאַר אַ היגע דורכפאַל, מאַפּע די מעזשערמאַנט צו זיין שטעלע אויף דער טייל און פאָרשן די באַטייַטיק פּראָצעס און מכשירים וועריאַבאַלז. האַלטן ענדערונגען טרייסאַבאַל אַזוי זייער יפעקץ קענען זיין אָפּגעשטעלט. די יגזיסטינגפּאַריזאָן פּראָגראַממינג פירערדערקלערט די קאָנטראָל טעמע אין מער דעטאַל.
פירן די דאַטעס דורך פינישינג און פֿאַרזאַמלונג
דעפינירן ווי פּאָרץ, טריממעד עדזשאַז און מאַונטינג פֿעיִקייטן וועט זיין געמאסטן קאָרעוו צו די ספּעסיפיעד דאַטאַמז. שטימען אויף די שטיצן און מעזשערמאַנט צושטאַנד פון דעם טייל. איבערבליק די ינטערפייסיז מיט די פורעם און ייַנאָרדענונג סאַפּלייערז ניצן דיפורעם פּלאַן און מאַשין צובינד טשעקס, אלא ווי טרעאַטינג פינישינג ווי אַ באַזונדער אַרויסגעבן נאָך פורעם האַסקאָמע.
דעפינירן די גאַנץ אָטאַמאָוטיוו קלאַפּ מאָלדינג צעל
ציען די מאַרשרוט פון סמאָלע צוגרייטונג צו די אנגענומען טייל קאַונטינג פונט. אַרייַננעמען באַזייַטיקונג, טרימינג, עפן, דזשוינינג, פֿאַרזאַמלונג און דורכקוק נאָר ווו דער טייל דאַרף זיי. פֿאַר יעדער אָפּעראַציע, נאָמען די סאַפּלייער, אַקסעפּטאַנס זאָגן און פֿאַראַנטוואָרטלעכקייט פֿאַר ינאַגריישאַן.
טשעק סטאַנציע ינטערפייסיז: ווי אַ טייל טראַנספערס, ווי עס איז ליגן, וואָס כאַפּאַנז ווען אַ דאַונסטרים סטאַנציע סטאַפּס און ווי פארווארפן טיילן זענען אפגעשיידט. א ציטאַט זאָל ויסטיילן ויסריכט סאַפּלייד דורך די מאַשין בילדער פון ויסריכט סאַפּלייד דורך אנדערע. דיאָטאַמייטיד-שורה קאַנפיגיעריישאַן פירערקאָווערס די צושטעלן באַונדריז.
קלייַבן ינספּעקשאַנז פון די פונקציע און ספּעסאַפאַקיישאַנז פון די טייל. א רינען פּרובירן, אויב פארלאנגט, טוט נישט פאַרבייַטן דימענשאַנאַל, דורכפאָר, פֿאַרזאַמלונג אָדער געווער זאָגן. ויסמיידן איין דזשאַנעריק פּרובירן רשימה פֿאַר יעדער אָטאַמאָוטיוו אַפּלאַקיישאַן.
באַווייַזן די טייל און די פּראָדוקציע פּראָצעס סעפּעראַטלי
פּלאַנירן אַ רעפּריזענאַטיוו פּראָצעס אַרום די צייכענונג רעוויזיע, באוויליקט מאַטעריאַל און בדעה רעצעפּט. רעקאָרדירן די פורעם, סעטאַפּ, מאַטעריאַל פּלאַץ און מעזשערמאַנט פּלאַן. האַלטן אנגענומען קוואַנטאַטיז, אָפּוואַרפן סיבות, סטאָפּידזשיז און מאַנואַל ינטערווענטשאַנז צוזאמען די ציקל רעקאָרד.
א סאַפּלייער ס מאַשין פּרובירן און אַ קונה ס פּראָדוקציע טייל האַסקאָמע דינען פאַרשידענע צוועקן.AIAG ס עפנטלעך PPAP איבערבליקקאַנעקץ פּראָדוקציע טייל האַסקאָמע מיט קאַנסיסטאַנטלי באַגעגעניש פּלאַן רעקאָרדס און ספּעסאַפאַקיישאַנז בעשאַס אַ פאַקטיש פּראָדוקציע לויפן ביי פּראָדוקציע רייץ. דער פאַרנעם איז ברייטערער ווי דעמאַנסטרייטינג אַ מאַשין באַוועגונג אָדער פּראָדוצירן איין פּאַסיק מוסטער.
| אַקטיוויטעט | די קשיא עס ווענדט | עדות צו דעפינירן | טוט נישט דורך זיך פעסטשטעלן |
|---|---|---|---|
| מאַשין אָדער צעל פעט | טוט די סאַפּלייד ויסריכט באַפרידיקן די מסכים אַקסעפּטאַנס פאַרנעם? | קאָנטראַקטואַל טשעקס, קאַנפיגיעריישאַן, פּראָצעס טנאָים און עפענען-נוץ רעקאָרד | אַלע פאַרטיק-טייל פאַנגקשאַנז אָדער קונה פּראָדוקציע האַסקאָמע |
| טייל פאַנגקשאַנאַל וואַלאַדיישאַן | טוט דער פאַרטיק טייל טרעפן די ספּעסיפיעד נוצן רעקווירעמענץ? | אָנווענדלעך דימענשאַנאַל, פֿאַרזאַמלונג, פאַנגקשאַנאַל און געווער רעקאָרדס | סוסטאַינעד פּראָדוקציע פאָרשטעלונג אַרויס די עוואַלואַטעד טנאָים |
| קונה פּראָדוקציע טייל האַסקאָמע | צי דער בדעה פּראָדוקציע פּראָצעס טרעפן די קונה ס אָנווענדלעך האַסקאָמע רעקווירעמענץ? | קונה-דיפיינד סאַבמישאַנז און פּראָדוקציע זאָגן, אַרייַנגערעכנט PPAP אויב פארלאנגט | האַסקאָמע פֿאַר אַ געביטן מאַטעריאַל, צייכענונג אָדער פּראָצעס אָן די פארלאנגט אָפּשאַצונג |
שטעלן מוסטער קוואַנטאַטיז, פּראָצעס געדויער, מעזשערמאַנט מעטהאָדס און קיין סטאַטיסטיש קרייטיריאַ אין די פּרויעקט אַקסעפּטאַנס פּלאַן. דו זאלסט נישט באָרגן אַ וניווערסאַל Cpk ציל אָדער לויפן געדויער פון אַ דזשאַנעריק מאַשין אַרטיקל. פֿאַר די עקוויפּמענט טייל, נוצן דיFAT פּלאַנירונג פירערצו פאַרלייגן די מסכים טשעקס.
פאַרמאַכן יעדער פאָדערונג ווי דורכגעגאנגען, ריקוויירינג קערעקטיוו אַרבעט און ריטעסט, אָדער נישט נאָך וועראַפייד. באַשטימען אַ באַזיצער און קלאָוזשער זאָגן צו די לעצטע צוויי קאַטעגאָריעס. בעכעסקעם די סטאַטוסעס באַזונדער פּריווענץ אַ דערענדיקט פּראָצעס צו ווערן אַ קלאָר פּראָדוקציע מעלדונג.
פאַרגלייַכן פּראָדוקציע און פּרייַז בייַ די אנגענומען-טייל גרענעץ
ציילן פאַרטיק אָטאַמאָוטיוו טיילן וואָס פאָרן די מסכים טשעקס. זאָגן צי דער ציל כולל טשיינדזשאָוווערז, ינטעראַפּשאַנז און דאַונסטרים אַפּעריישאַנז, און נוצן די זעלבע צייט יקער פֿאַר יעדער סטאַנציע. זען דיפּראָדוקציע קורס כעזשבן פירןפֿאַר די דיסטינגקשאַן צווישן נאָמינאַל סייקאַלז און אנגענומען רעזולטאַט.
עוואַלואַטינג אַ HVAC דאַקט צעל ווייַטער פון זיין מאָלדינג ציקל
פֿאַר אַ כייפּאַטעטיקאַל אָטאַמאָוטיוו HVAC דאַקט פּרויעקט, איך וואָלט אָנהייבן מיט אַ פאָדערונג פון 95 אנגענומען פּאַרץ פּער סקעדזשולד שעה. יבערנעמען אַ איין-קאַוואַטי פורעם, אַ 32-רגע מאָלדינג ציקל, 90% מאָלדינג-בינע לויפן אַוויילאַבילאַטי און אַ לעצט אנגענומען טראָגן פון 96% איבער די גאַנץ פּראָצעס.
די נאָמינאַל מאָלדינג קורס וואָלט זיין 3,600 ÷ 32, אָדער 112.5 פּאַרץ פּער שעה. אַפּלייינג די אַוויילאַבילאַטי פון די לויפן וואָלט לאָזן אַ מאָלדינג בינע קאַפּאַציטעט פון 101.25 פּאַרץ פּער סקעדזשולד שעה.
דער ציפער וואָלט נישט פאַרלייגן די פאַרטיק רעזולטאַט. איך וואָלט אויך פאַרגלייַכן די קאַפּאַציטעט פון טרימינג, האַנדלינג און דורכקוק. די טיש אונטן ווייזט צוויי פּלאַנירונג סינעריאָוז, אַסומינג קיין נאָך אַריבערפירן לאָססעס אָדער ינטעראַקשאַנז צווישן סטאַנציע סטאָפּידזשיז. ביידע דאַונסטרים קאַפּאַציטעט פיגיערז נוצן סקעדזשולד שעה און שוין לאָזן פֿאַר די אנגענומען סטאַנציע ינטעראַפּשאַנז; די 96% טראָגן איז געווענדט אַמאָל אין די סוף.
| פּלאַנירונג מאָס | ערשט דאַונסטרים סצענאַר | ריווייזד דאַונסטרים סצענאַר |
|---|---|---|
| מאָולדינג-בינע קאַפּאַציטעט | 101.25 פּאַרץ / שעה | 101.25 פּאַרץ / שעה |
| דאַונסטרים פּראַסעסינג קאַפּאַציטעט | 90 פּאַרץ / שעה | 105 פּאַרץ / שעה |
| אנגענומען לעצט אנגענומען טראָגן | 96% | 96% |
| פּראַדזשעקטאַד אנגענומען רעזולטאַט | 86.4 פּאַרץ / שעה | 97.2 פּאַרץ / שעה |
| פארלאנגט אנגענומען רעזולטאַט | 95 פּאַרץ / שעה | 95 פּאַרץ / שעה |
אין דער ערשט סצענאַר, דאַונסטרים קאַפּאַציטעט וואָלט באַגרענעצן די צעל צו 90 פּאַרץ פּער שעה איידער די לעצט טראָגן פּענסיע. פּראַדזשעקטאַד אנגענומען רעזולטאַט וואָלט דעריבער זיין 90 × 0.96 = 86.4 פּאַרץ פּער שעה, אונטער די פאָדערונג.
איך וואָלט ווייַטער אָפּשאַצן אַ דאַונסטרים אָרדענונג וואָס איז ביכולת צו פּראַסעסינג 105 פּאַרץ פּער שעה. מיט די מאָלדינג בינע דעמאָלט לימאַטינג צושטעלן, פּראַדזשעקטאַד אנגענומען רעזולטאַט וואָלט ווערן 101.25 × 0.96 = 97.2 פּאַרץ פּער שעה.
די ריווייזד כעזשבן וואָלט יקסיד די ציל מיט בלויז 2.2 פּאַרץ פּער שעה. איך וואָלט מייַכל אַז ווי לימיטעד פּלאַנירונג כעדרום, נישט דערווייַז פון אַ באוויליקט פּראָדוקציע קורס. א רעפּריזענאַטיוו צעל פּראָצעס וואָלט נאָך דאַרפֿן צו פאַרלייגן די פאַקטיש ציקל, ינטעראַפּשאַנז, דאַונסטרים פאָרשטעלונג און אנגענומען טראָגן.
דער פאַרגלייַך וואָלט פירן די ינזשעניעריע רעצענזיע צו די פינישינג און דורכקוק אָרדענונג איידער איר בעטן אַ גרעסערע קלאַפּ מאָלדינג מאַשין.
פאַרגלייַכן די זעלבע פּראָדוקציע פאַרנעם
באַזונדער די מאַשין, פורעם, מאַטעריאַל צוגרייטונג, פינישינג פיקסטשערז, דורכקוק, ינאַגריישאַן און פּראָצעס קאָס אין יעדער פאָרשלאָג. א מאַשין-בלויז פּרייַז קענען ניט זיין קאַמפּערד גלייַך מיט אַ גאַנץ צעל פּרייַז. אָפּשאַצן נאָך קאַפּאַציטעט קעגן אנגענומען פּראָדוקציע און פּרויעקט פאָדערונג; טאָן ניט יבערנעמען אַז אַ גרעסערע מאַשין וועט באַזייַטיקן אַ דאַונסטרים באַטאַלנעק.
צוגרייטן אַ אָטאַמאָוטיוו-טייל רפק פֿאַר Kinggle
Kinggle ס ארויס אַקיומיאַלאַטאָר פּלאַטפאָרמס צושטעלן ספּעסאַפאַקיישאַנז פֿאַר אַן ערשט דיסקוסיע. זיי זענען נישט אָטאַמאַטיק סאַלעקשאַנז פֿאַר די כייפּאַטעטיקאַל דאַקט בייַשפּיל אָדער פֿאַר יעדער אָטאַמאָוטיוו טייל. די פארגעלייגט מאַטעריאַל, פורעם און גאַנץ פּראָדוקציע פאַרנעם נאָך דאַרפֿן אַ טעכניש רעצענזיע.
| רעפערענץ פעלד | KGB80A | KGB100B |
|---|---|---|
| אַדווערטייזד מאַקסימום קאַנטיינער קאַפּאַציטעט | 30 ל | 120 ל |
| קלאַמפּינג קראַפט | 215 קנ | 440 קן |
| פורעם פּלאַטען גרייס, W × H | 750 × 860 מם | 1,200 × 1,200 מם |
| מאַקסימום פורעם גרייס, W × H | 520 × 860 מם | 920 × 1,200 מם |
| פורעם גרעב | 360 צו 420 מם | 510 צו 600 מם |
| ליסטעד אַפּלאַקיישאַן קשר | אַוטאָ טיילן פּייפּליינז | אַוטאָ טיילן און מאַשין טאַנגקס |
דער טיש ריפּראַדוסיז אויסגעקליבן פעלדער פון די לינגקט Kinggle פּראָדוקט בלעטער. פּלאַטען גרייס און מאַקסימום פורעם גרייס זענען פאַרשידענע פעלדער. ניט קאַנפערמז אַ גאַנץ באַוועגונג קאָנווערט, גראַד-ספּעציפיש רעזולטאַט, ספּעשאַלייזד סאַקשאַן פּראָצעס אָדער ברענוואַרג סיסטעם האַסקאָמע. בעטן די צובינד צייכענונג און קאַנפיגיעריישאַן פֿאַר די פארגעלייגט בויען.

שיקן אַ רעצענזיע פּעקל, ניט נאָר אַ געבעטן מאַשין באַנד
- 3D און 2D טייל דראַווינגס מיט ריוויזשאַנז, פאַרטיק דזשיאַמאַטרי, דאַטאַץ און קריטיש וואַנט אָדער צובינד רעקווירעמענץ.
- די ספּעסיפיעד סמאָלע מיינונג, באוויליקט פּראָדוקציע רעצעפּט און באַטייַטיק פּראַסעסינג ינסטראַקשאַנז.
- טייל וואָג, פּלאַננעד פורעם אָרדענונג, יגזיסטינג מכשירים אינפֿאָרמאַציע און די פארגעלייגט פינישינג סיקוואַנס.
- פארלאנגט אנגענומען פּראָדוקציע מיט זיין צייט יקער, יערלעך פאָדערונג, פּראָדוקט מישן און דורכקוק רעקווירעמענץ.
- פּלאַץ טנאָים און אַ קלאָר רשימה פון ווער סאַפּלייז די פורעם, אַגזיליערי, פינישינג, דורכקוק און ינטאַגריישאַן.
די ינפּוץ לאָזן די טעכניש רעצענזיע אַדרעס פּאַסיק, אַנריזאַלווד רעקווירעמענץ און פּראָצעס טנאָים איידער אַ מאַשין קאַנפיגיעריישאַן איז פיינאַלייזד.
אָפט געשטעלטע פֿראגן
קענען יעדער אָטאַמאָוטיוו לופט דאַקט זיין געמאכט אויף אַ קאַנווענשאַנאַל קלאַפּ מאָלדינג מאַשין?
ניין איבערבליק די דזשיאַמאַטרי, ספּעסיפיעד סמאָלע, ינטערפייסיז און מכשירים אַקסעס. עטלעכע שאַפּעס באַרעכטיקן אפשאצונג פון ספּעשאַלייזד פּאַריזאַן פּלייסמאַנט, סאַקשאַן קלאַפּ מאָלדינג אָדער דזשוינד סעקשאַנז. א קאַנווענשאַנאַל מאַשין מיט אַ נעמען-אויס ראָבאָט טוט נישט ביי זיך די פאָרמינג קייפּאַבילאַטיז.
איז די אַקיומיאַלאַטאָר באַנד גענוג צו אויסקלייַבן אַ מאַשין פֿאַר אַ אָטאַמאָוטיוו טייל?
ניין ניצלעך שאָס פאָדערונג, מאַטעריאַל-ספּעציפיש עקספּרעס, פורעם ייַנמאָנטירונג, עפן פּלאַץ, פארלאנגט מווומאַנץ, טייל באַזייַטיקונג און דאַונסטרים אַרבעט אויך דאַרפֿן אָפּשאַצונג. אַ אַדווערטייזד קאַנטיינער באַנד איז אַ זיפּונג רעפֿערענץ, נישט אַ גאַנץ סעלעקציע אופֿן פֿאַר אַ ירעגיאַלער טעכניש טייל.
קענען אַ HDPE מאַשין פּראָצעס אַ ספּעסיפיעד ינזשעניעריע-פּלאַסטיק מיינונג?
דאָס ריקווייערז אַ מיינונג-ספּעציפיש רעצענזיע פון מאַטעריאַל צוגרייטונג, פּלאַסטיסיזינג, קאָפּ מכשירים, קאָנטראָלס און די פארגעלייגט פּראָצעס. א ארויס HDPE יקסטרוזשאַן קורס קען נישט באַווייַזן פּראָדוקציע מיט אן אנדער סמאָלע. באַשטעטיקן די קאַנפיגיעריישאַן און לויפן אַ רעפּריזענאַטיוו פּראָצעס מיט די בדעה מאַטעריאַל.
פארוואס קענען אַ טייל טרעפן זיין וואָג ציל אָבער פאַרלאָזן אַ וואַנט-גרעב טשעק?
וואָג באשרייבט די גאנצע טייל, בשעת אַ גרעב טשעק מיטלען אַ אָרט. מאַטעריאַל קענען זיין פונאנדערגעטיילט דיפערענטלי צווישן מקומות אָן אַ קאָראַספּאַנדינג ענדערונג אין גאַנץ וואָג. מאַפּע די ניט אַנדערש אָרט און פאָרשן די באַטייַטיק מאַטעריאַל, מכשירים און פּראָצעס טנאָים איידער איר באַשליסן ווי צו פאַרריכטן עס.
טוט פּאַסינג אַ מאַשין פעט גאַנץ קונה פּראָדוקציע טייל האַסקאָמע?
ניין פעט קאָווערס די מסכים אַקסעפּטאַנס פאַרנעם פון ויסריכט. פאַרטיק טייל וואַלאַדיישאַן און קונה פּראָדוקציע האַסקאָמע דאַרפן זייער אייגענע אָנווענדלעך זאָגן. אויב PPAP איז פארלאנגט, באַשטעטיקן דעם קונה ס סאַבמישאַן און פּראָדוקציע-לויפן באדערפענישן אלא ווי טרעאַטינג ויסריכט עקספּרעס ווי האַסקאָמע.
איז בייינג אַ אָטאַמאָוטיוו קלאַפּ מאָלדינג מאַשין די זעלבע ווי סאָרסינג מנהג קלאַפּ-מאָולדיד פּאַרץ?
ניין עקוויפּמענט ייַנשאַפונג קאַנסערנז די מאַשינערי, מכשירים ינטערפייסיז, ינאַגריישאַן און אַקסעפּטאַנס פאַרנעם פֿאַר אַ פּראָדוקציע פּראָצעס. סאָרסינג פאַרטיק פּאַרץ קאַנסערנז אַ פאַבריקאַנט ס פֿאַראַנטוואָרטלעכקייט פֿאַר פּראָדוצירן און סאַפּלייינג די פּאַרץ. דערקלערן וואָס פאַרנעם איז פארלאנגט איידער קאַמפּערינג סאַפּלייערז.
פֿאַר אַ אָפּשאַצונג פון אָטאַמאָוטיוו-טייל עקוויפּמענט, שיקן די צייכענונג און מאַטעריאַל רעקווירעמענץKinggle ס קאָנטאַקט בלאַטאָדער בליצפּאָסטsales@kinggle.com. טעלעפאן:+86-574-87103665. פֿירמע אינפֿאָרמאַציע איז בנימצא אויף דיKinggle וועגן בלאַט.
אַפּרווו די פּראָדוקציע מאַרשרוט איידער קאַמיטינג צו די מאַשין
אָנהייבן מיט די טייל און מאַטעריאַל, פאַרענטפערן די פאָרמינג מאַרשרוט און קער די צייכענונג אין יקספּליסאַט ויסריכט און וואַלאַדיישאַן רעקווירעמענץ. דערנאָך פאַרגלייַכן גאַנץ פּראַפּאָוזאַלז בייַ די אנגענומען-טייל גרענעץ. א מאַנדאַטאָרי פּאַסיק פּראָבלעם דאַרף האַכלאָטע; אַ פאַסטער ציקל אָדער נידעריקער קויפן פּרייַז קענען נישט פאַרמאַכן עס.