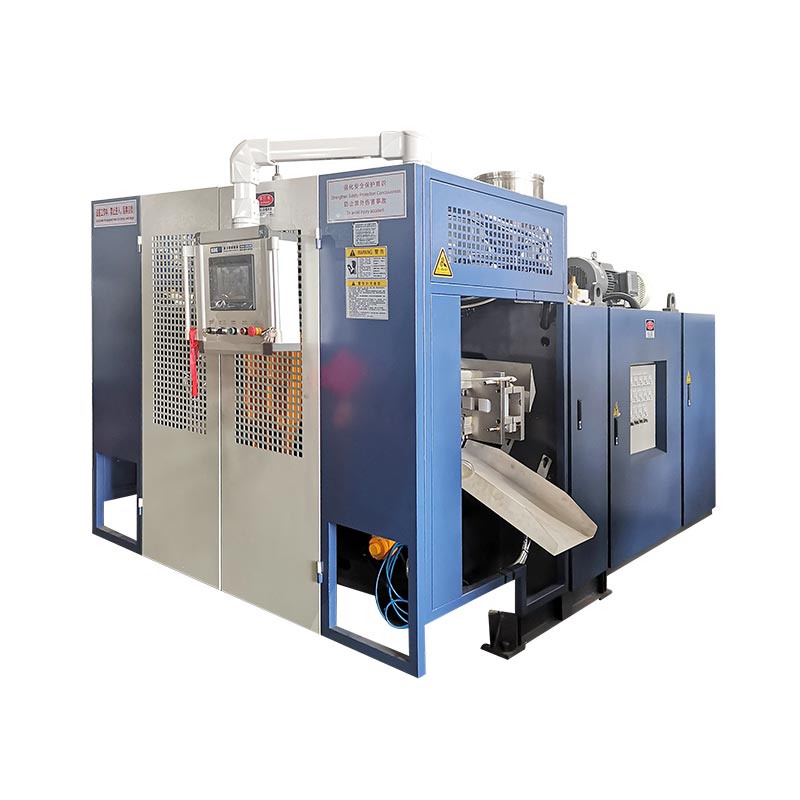
קלייַבן אַ אָטאַמאַטיק קלאַפּ מאָלדינג מאַשין לויט די פּראָדוקט עס מוזן צושטעלן און די אַפּעריישאַנז אַרייַנגערעכנט נאָך מאָלדינג - נישט דורך די וואָרט "אָטאַמאַטיק" אויף די ציטאַט. פֿאַר יקסטרוזשאַן קלאַפּ מאָלדינג, ספּעציפיצירן די סמאָלע, טולינג, נעמען-אויס, טרימינג, דורכקוק און אַריבערפירן ווי איין פּראָדוקציע סיסטעם. מיר רעקאָמענדירן צו אַפּרווו די קאַנפיגיעריישאַן קעגן אנגענומען קאַנטיינערז אין די לעצט אָפּזאָגן פונט, נישט אַ קאַטאַלאָג פון טרוקן ציקל פיגור.
א מאָלדינג מאַשין קענען לויפן אַן אָטאַמאַטיק ציקל בשעת מענטשן נאָך באַזייַטיקן בליץ, טשעק לאגלען אָדער פּלאָמבירן קאַרטאָנס. דאָס קען זיין די רעכט אָרדענונג פֿאַר אַ קליין, טשאַנגינג פּראָדוקט קייט. עס איז די אומרעכט אָרדענונג אויב די ינוועסמאַנט פאַל אַסומז אַז די דזשאָבס האָבן פאַרשווונדן. דעפינירן די גרענעץ איידער קאַמפּערינג פּרייסיז.
פינף דיסיזשאַנז וואָס ענין איידער אַ סדר
- גלייַכן די מאָלדינג פּראָצעס צו דער טייל איידער קאַמפּערינג אָטאַמיישאַן לעוועלס.
- דעפינירן יעדער אַריבערפירן און פינישינג אָפּעראַציע, אַרייַנגערעכנט אַרבעט וואָס סטייז מאַנואַל.
- באַלאַנסירן די מאָלדינג קורס מיט טרימינג, דורכקוק און פּאַקינג קאַפּאַציטעט.
- פּרובירן שולד אָפּזוך און טשיינדזשאָוווערז, ניט נאָר אַנינעראַפּטיד פּראָדוקציע.
- פאַרגלייַכן גאַנץ שורה פּרייַז פּער אנגענומען קאַנטיינער אונטער די זעלבע באדינגונגען.

וואָס טוט "אָטאַמאַטיק" דעקן אין קלאַפּ מאָלדינג?
"אָטאַמאַטיק" באשרייבט ווי אַפּעריישאַנז זענען קאַנטראָולד. עס קען נישט ידענטיפיצירן ווי די פּלאַסטיק טייל איז געשאפן. אַ אָטאַמאַטיק יקסטרוזשאַן בלאָו מאָלדינג מאַשין און אַ ליבלינג פלאַש בלאָוינג מאַשין קענען ביידע לויפן פּראָוגראַמד סיקוואַנסיז, אָבער זיי דאַרפֿן פאַרשידענע מאַטעריאַלס צוגרייטונג, מכשירים און פינישינג עריינדזשמאַנץ. א קוינע זוכן פֿאַר אַ גאָר אָטאַמאַטיק קלאַפּ מאָלדינג מאַשין זאָל פאַרענטפערן די פּראָצעס קשיא ערשטער.
אין יקסטרוזשאַן קלאַפּ מאָלדינג, די מאַשין פארמען אַ מאָולטאַן רער גערופן אַ פּאַריזאָן. די פורעם כאַפּאַנז אַז רער, און לופט פארמען די פּוסט טייל. PET אויסשטרעקן קלאַפּ מאָלדינג ניצט אַ פּרעפאָרם וואָס איז אויסגעשטרעקט און ינפלייטיד. די פאַרשידענע סטאַרטינג פארמען דערקלערן וואָס אַ PET פּרעפאָרם-לאָודינג פירער איז נישט אַ גאַנץ פּערטשאַסינג פירער פֿאַר אַ HDPE וואַשפּולווער פלאַש שורה.
| באַשלוס | יקסטרוזשאַן קלאַפּ מאָלדינג | ליבלינג אויסשטרעקן קלאַפּ מאָלדינג |
|---|---|---|
| סטאַרטינג פאָרעם | עקסטרודעד מאָולטאַן פּאַריזאָן | PET פּרעפאָרם |
| פּראָסט בייינג קאָנטעקסט | הדפּע לאגלען, כאַנדאַלד קאַנטיינערז און ינדאַסטריאַל פּוסט פּאַרץ | קלאָר געטראַנק לאגלען געמאכט פון פּרעפאָרמס |
| אָטאַמיישאַן שאלות | טייל מעלדונג, בליץ באַזייַטיקונג, טרימינג, טעסטינג און אַריבערפירן | פּרעפאָרם האַנדלינג, באַהיצונג / אויסשטרעקן-בלאָוינג סיקוואַנס און פלאַש אַריבערפירן |
פּראָצעס רעפֿערענץ:Kinggle ס בלאָו מאָלדינג מאַשין פירן. פּראָדוקט דזשיאַמאַטרי און סמאָלע מיינונג באַשטימען די לעצט פּראָצעס ברירה.
באַזונדער די מאַשין, די צעל און די שורה
א מאַשין-מדרגה אָטאַמאַטיק ציקל קאָווערס די מסכים מאָלדינג סיקוואַנס. אַ אָטאַמייטיד צעל מוסיף דיפיינד האַנדלינג אָדער פינישינג אַרום דעם מאַשין. א פּראָדוקציע שורה קאַנעקץ סאַקסעסיוו אַפּעריישאַנז דורך אַ מסכים אנגענומען-פּראָדוקט גרענעץ. פּאַקינג קען זיין ין דער גרענעץ, אָדער עס קען זיין אַ באַזונדער פאַבריק אָפּעראַציע.
דאָס זענען נוציק פּערטשאַסינג דיסטינגקשאַנז, נישט אַ צוזאָג אַז יעדער סאַפּלייער ניצט די זעלבע טערמינאָלאָגיע. שטעלן די פאַקטיש אַפּעריישאַנז אין די באַשרייַבונג. "גאָר אָטאַמאַטיק" אָן אַ רשימה פון ויסריכט לאָזן צו פיל פּלאַץ פֿאַר פאַרשידענע ינטערפּריטיישאַנז.
מיר פאַוואָר אַ ספּעציפיש באַשרייַבונג אַזאַ ווי "אָטאַמאַטיק מאָלדינג, אָריענטיד נעמען-אויס, דעפלאַשינג און רינען-טעסטעד אָפּזאָגן" איבער אַ ברייט פירמע. עס דערציילט די קוינע ווו די פאַרטיק פּראָדוקט אויס און וואָס נאָך דאַרף ופמערקזאַמקייט. מאַטעריאַל ריפּלענישמאַנט, מוסטערונג, ברעקל האַנדלינג און קאַרטאַן ענדערונגען אויך דאַרפֿן אָונערז, אפילו ווען דער נאָרמאַל מאָלדינג סיקוואַנס לויפט אָן ריפּעטיטיוו מאַנואַל האַנדלינג.
פּונקט אַזוי, אָטאַמאַטיק קאָנטראָל איז נישט די זעלבע ווי אַ אַלע-עלעקטריק פאָר. פאָר טיפּ, סטאַנציע אָרדענונג, קאָפּ ציילן און אָטאַמיישאַן פאַרנעם זענען באַזונדער ברירות. איבערבליק יעדער קעגן די אַרבעט אַנשטאָט פון טרעאַטינג זיי ווי איין פּרעמיע באַשרייַבונג.
אָנהייבן מיט די טייל און די פּראָדוקציע פּלאַן
די נאָמינאַל באַנד פון אַ פלאַש איז נישט גענוג צו ספּעציפיצירן זייַן פּראָדוקציע שורה. א שמאָל קייַלעכיק פלאַש און אַ ברייט כאַנדאַלד קאַנטיינער קענען פירן די זעלבע פליסיק באַנד אָבער דאַרפֿן פאַרשידענע מאָולדז, נעמען-אויס מכשירים און שטיצן. די שורה מוזן שעפּן די פאַקטיש פונדרויסנדיק פאָרעם, נישט אַן אַבסטראַקט "2 ל פּראָדוקט."
אָנהייבן מיט די טייל צייכענונג און די פאַרטיק צושטאַנד דערוואַרט ביי אָפּזאָגן. רעקאָרדירן די האַלדז ענדיקן, שעפּן עפן, גוף דימענשאַנז, ציל וואָג און קריטיש קוואַליטעט באדערפענישן. באַשטעטיקן די פּינטלעך סמאָלע מיינונג, קאָליר פּעקל און מסכים ריסייקאַלד אָדער רעגרינד צושטאַנד. די דעטאַילס מאַכן אַ פארגעלייגט פּראָצעס באַטייַטיק צו די בדעה אַרבעט.
איבערזעצן די פארקויפונג פּלאַן אין אַ מאַנופאַקטורינג פאָדערונג
דעפינירן אנגענומען קאַנטיינערז פּער יבעררוק צוזאמען די נומער פון שיפץ, פּעקל סיזעס און טוישן אָפטקייַט. א הויך אַורלי קורס איז ווייניקער נוציק אויב רובֿ אָרדערס דאַרפֿן קורץ ראַנז און ברייט מכשירים ענדערונגען. א סלאָוער אָבער גרינגער-צו-טוישן צעל קען פּאַסיק די פּראָדוקציע מישן בעסער. קיין מסקנא קענען זיין ריטשט פֿון מאַקסימום קאַטאַלאָג פּראָדוקציע אַליין.
רשימה די פּראָדוקט משפּחה, ניט בלויז דער ערשטער קאַטער פלאַש. ידענטיפיצירן די וויידאַסט טייל, די כעוויאַסט טייל און די כאַרדאַסט טייל צו כאַפּן אָדער טרים. דאָס קען זיין פאַרשידענע SKUs. דערנאָך באַשליסן וואָס פּראָדוקטן מוזן לויפן אויף די ערשט בויען און וואָס דאַרפן צוקונפֿט מכשירים אָדער באַזונדער ויסריכט.
- פרירן די פּראָבע אַרטיקל:צייכענונג רעוויזיע, סמאָלע, פאַרטיק וואָג און פארלאנגט טעסץ.
- שטעלן די עקספּרעס צושטאַנד:טריממעד, ינספּעקטיד, אָריענטיד, גערעכנט אָדער פּאַקט.
- דעפינירן דעם פּלאַן:גוט קאַנטיינערז פּער יבעררוק, אַפּערייטינג שעה און פּלאַננעד SKU ענדערונגען.
- קוק די מכשירים משפּחה:מאָולדז, קאָפּ פּעך, גריפּינג פיקסטשערז, טרימינג נעסץ און פּרובירן סתימות.
- אַפּרווו די צעל קאָנווערט:יוטילאַטיז, גאַרדינג, סערוויס אַקסעס און פּראָדוקט לויפן.
סטאַנציע ציילן, שטאַרבן אַוטלעץ און קאַוויטיז דאַרפֿן באַזונדער אָפּשאַצונג. צוויי סטיישאַנז טאָן ניט מיינען צוויי אַוטלעץ. א מאַלטי-קאָפּ קלאַפּ מאָלדינג מאַשין טוט נישט מאַכן יעדער פלאַש פאָרעם קאַמפּאַטאַבאַל מיט די ווענטיל ספּייסינג. א מולטילייַער קאָפּ באשרייבט וואַנט קאַנסטראַקשאַן, נישט די נומער פון פאַרטיק קאַנטיינערז פּער געשעעניש.
קינגגלמאַלטי-קאָפּ קעגן מאַלטי-קאַוואַטי פירערדערקלערט די קאַנפיגיעריישאַן דיסטינגקשאַנז. ניצן די רעצענזיע איידער פיקסיר די אָטאַמיישאַן אויסלייג. אַמאָל די קאַוואַטי אָרדענונג איז געזעצט, די נעמען-אויס און פינישינג ויסריכט מוזן ופהיטן יעדער שטעלע דורך אַריבערפירן און קוואַליטעט טשעקס.
די מערסט נוציק אָנפרעג דעריבער כולל אַ צייכענונג, מאַטעריאַל ספּעסיפיקאַטיאָן, פּראָדוקציע פּלאַן און קוואַליטעט דעפֿיניציע. פֿאַר אַ HDPE פלאַש פּראָדוקציע ליניע, אַ בקשה פֿאַר אַ "אָטאַמאַטיק פּלאַסטיק פלאַש מאַנופאַקטורינג מאַשין" אָן די ינפּוץ קענען נישט פאַרלייגן די רעכט שורה פאַרנעם.
קאָנטראָלירן די מאַשין סיסטעמען וואָס שטעלן פּראָדוקט קוואַליטעט
דאַונסטרים אָטאַמיישאַן קענען נישט פאַרריכטן אַן אַנסטייבאַל פּאַריזאָן, אַ ומפּאַסיק קניפּ-אַוועק אָדער אַ טייל וואָס לאָזן די פורעם צו ווייך צו שעפּן. דער מאָלדינג פּראָצעס מוזן פּראָדוצירן אַ ריפּיטאַבאַל אַרטיקל איידער די אַריבערפירן סיסטעם קענען צושטעלן ריפּיטאַבאַל רעזולטאַטן. אַנדערש, די ראָבאָט ווערט אַ גענוי וועג צו מאַך סתירה טיילן.
די וויכטיק טיילן פון אַ קלאַפּ מאָלדינג מאַשין אַרייַננעמען די עקסטרודער, שטאַרבן קאָפּ, קלאַמפּינג אַפּאַראַט, קלאַפּ סיסטעם, קאָאָלינג סערקאַץ און קאָנטראָלס. איבערקוקן זייער צושטייַער צו די באוויליקט טייל אלא ווי טשוזינג דורך קאָמפּאָנענט נעמען אַליין. א דערקענט PLC סאָרט, פֿאַר בייַשפּיל, טוט נישט פאַרלייגן די סאַפּלייד רעצעפּט פאַנגקשאַנז אָדער דאַונסטרים קאָמוניקאַציע.
| סיסטעם | וואָס צו קאָנטראָלירן | עדות צו בעטן |
|---|---|---|
| יקסטרוזשאַן און שטאַרבן קאָפּ | סמאָלע סוטאַביליטי, גראָב פּאַריזאָן פאָדערונג און ווענטיל וואָג | פּראָדוקציע סאַמפּאַלז און יידענאַפייד מאַטעריאַל טנאָים |
| פּאַריזאַן קאָנטראָל | וואנט פאַרשפּרייטונג אין די קריטיש לאָוקיישאַנז פון דעם טייל | שטעלע-ספּעציפיש מעזשערמאַנץ און געראטעוועט רעצעפּט |
| פורעם און קלאַמפּינג | מכשירים פּאַסיק, קניפּ-אַוועק און מעלדונג רעשוס | באוויליקט דראַווינגס און מאָולדיד-טייל דורכקוק |
| קאָאָלינג און האַנדלינג | טייל רידזשידאַטי אין די פּלאַננעד מעלדונג און גריפּ פונקטן | אַריבערפירן פּראָצעס מיט די פאַקטיש טייל |
| קאָנטראָלס | סיקוואַנס, אַלאַרמס, רעצעפּט פאַרנעם און דאַונסטרים סיגנאַלז | פונקציע דעמאַנסטריישאַן און צובינד רשימה |
א באַטאָנען רעפֿערענץ: Kinggle ס 2 ל איין-סטאַנציע מאַשין
דיKGB2L פּראָדוקט בלאַטרשימות אַ מאַקסימום קאַנטיינער קאַפּאַציטעט פון 2 ל, אַ 50 מם שרויף, 30 קג / ה HDPE מעלטינג קאַפּאַציטעט און אַ מאַקסימום פורעם גרייס פון 360 × 380 מם. עס אויך באשרייבט צוויי-, דריי- און פיר-ווענטיל קאַנפיגיעריישאַנז פֿאַר קלענערער לאגלען אין די 100 מל-1 ל קייט. די וואַלועס העלפן פאַרשטעלן אַ פארגעלייגט אַרבעט; זיי טאָן ניט פאַרבייַטן אַ מכשירים רעצענזיע.
דער זעלביקער בלאַט לאַבעלס 600 פּיסי / הר ווי "רעזולטאַט (טרוקן ציקל)." דאָס איז נישט דער רעזולטאַט פון אַ יידענאַפייד שאַמפּו פלאַש, פורעם און פינישינג שורה. א פּראָדוקציע פאָדערונג דאַרף די פאַקטיש מאַטעריאַל, קאָאָלינג צייט, אַקטיוו שטעלעס און דורכקוק צושטאַנד. באַהאַנדלען די טרוקן-ציקל פּאָזיציע ווי די ארויס באַוועגונג רעפֿערענץ עס איז.
פֿאַר אַ מולטי-ווענטיל פאָרשלאָג, קאָנטראָלירן די קאַמביינד גראָב פּאַריזאַן מאַסע און קאַוואַטי פּאַסיק. פאַרטיק פלאַש וואָג יקסקלודז די בליץ אַז די עקסטרודער אויך סאַפּלייז. מער אַוטלעץ קענען פאַרגרעסערן די פאָדערונג פֿאַר יקסטרוזשאַן, קאָאָלינג און פינישינג צוזאַמען. קאָפּ ציילן אַליין קענען נישט פאַרלייגן אַ ניצלעך פּראָדוקציע קורס.
מיר וואָלט אַפּרווו די מאָלדינג סיסטעם בלויז נאָך די קריטיש טייל מעזשערמאַנץ און אַריבערפירן נאַטור זענען סטאַביל אונטער די מסכים טנאָים. אַדינג אַ קאַנווייער איידער ריזאַלווינג די ישוז באוועגט די פּראָבלעם ווייַטער אַראָפּ די שורה. פֿאַר וואַנט פאַרשפּרייטונג, נוצן דיפּאַריזאָן פּראָגראַממינג פירערצוזאמען די פּראָדוקט צייכענונג.
ספּעציפיצירן די שורה פון פידינג צו אנגענומען קאַנטיינערז
די סטראָנגעסט ספּעסיפיקאַטיאָן פֿאַר קלאַפּ מאָלדינג אָטאַמיישאַן גייט די פּראָדוקט דורך יעדער אָפּעראַציע. עס זאגט וואָס יעדער מאָדולע באקומט, וואָס עס דיליווערז און ווער אָונז די קשר צו דער ווייַטער מאָדולע. דאָס איז מער נוציק ווי אַ לאַנג רשימה פון ראָובאַץ, קאַנווייערז און סענסאָרס אָן אַ מסכים פּראָצעס גרענעץ.
Kinggle איז ארויסאָטאַמיישאַן קייפּאַבילאַטיזאַרייַננעמען דאַונסטרים טרימינג, דורכקוק און פּאַקקאַגינג. פֿאַר אַ פלאַש פּרויעקט, איבערזעצן די פיייקייט אין אַ דיפיינד פאַרנעם. אָטאַמאַטיק דעפלאַשינג, האַלדז טרימינג, רינען טעסטינג און פּאַקינג זענען פאַרשידענע פאַנגקשאַנז; קיינער זאָל ניט זיין שטיל אנגענומען פון דעם בייַזייַן פון אנדערן.
| אָפּעראַציע | פראגע צו פאַרענטפערן | אַקסעפּטאַנס טשעק |
|---|---|---|
| פידינג | ווער סאַפּלייז קאַנווייינג, בלענדינג און מאַטעריאַל-מדרגה קאָנטראָל? | דער באוויליקט מאַטעריאַל ריטשאַז די כאַפּער אָן אַ אַנפּלאַנד צושטעלן יבעררייַס. |
| נעמען-אויס | ווו איז דער טייל גריפּט, און וואָס אָריענטירונג בלעטער די אַפּאַראַט? | קיין מיסט אַריבערפירן אָדער אַנאַקסעפּטאַבאַל מאַרקינג אויף די פּראָבע אַרטיקל. |
| דעפלאַשינג און טרימינג | וואָס בליץ און ענדיקן פֿעיִקייטן זענען אַוועקגענומען? | פארלאנגט עדזשאַז, האַלדז און שעפּן אָופּאַנינגז טרעפן די דעפֿיניציע פון טייל. |
| דורכקוק און רידזשעקשאַן | וואָס טעסץ זענען ינלינע, און ווי זענען דורכפאַל פּאַרץ אפגעשיידט? | אפגעמאכט אַרויסרופן סאַמפּאַלז זענען יידענאַפייד און ראַוטיד ריכטיק. |
| קאַנווייינג און פּאַקינג | וואָס פלאַש צושטאַנד און אָרדענונג מוזן דערגרייכן די ווייַטער סטאַנציע? | אַריבערפירן, אַקיומיאַליישאַן און לעצט קאַונטינג אַרבעט אין די מסכים קורס. |
געבן יעדער גרענעץ איינער געהייסן ינטאַגריישאַן באַזיצער. אויב דער מאַשין סאַפּלייער גיט די נעמען-אויס און אן אנדער סאַפּלייער גיט די רינען טעסטער, עמעצער מוזן נאָך אַפּרווו די פלאַש אָריענטירונג, אַריבערפירן הייך, ספּייסינג און קאָנטראָל כאַנדשייק. בייינג קאַמפּאַטאַבאַל-קוקן מאַדזשולז איז נישט די זעלבע ווי בייינג אַ ינאַגרייטיד צעל.
שטימען ווי "גרייט," "טייל פאָרשטעלן," "ציקל גאַנץ" און שולד טנאָים זענען רעפּריזענטיד ווו די סיגנאַלז זענען דארף. ידענטיפיצירן וואָס קאָנטראָללער ינישיאַץ אַ האַלטן און וואָס אַפּאַראַט ריפּאָרץ די ינישיייטינג שולד. די פּינטלעך אַרקאַטעקטשער איז פּרויעקט-ספּעציפיש, אָבער די פֿאַראַנטוואָרטלעכקייט קען נישט בלייַבן ווייג.
קאָנטראָלירן די ברעקל לויפן סעפּעראַטלי פון די אנגענומען-פּראָדוקט מאַרשרוט. אַוועקגענומען בליץ דאַרף זאַמלונג און אַ מסכים באַזייַטיקונג. רייוס דעפּענדס אויף די מאַטעריאַל און פּראָדוקט רעקווירעמענץ; אַן אָטאַמאַטיק מילכל פֿאַרבינדונג טוט נישט אָטערייז קיין ריגריינד פּראָצענט. האַלטן די מאַטעריאַל רעצעפּט קאַנטראָולד.
פֿאַר פלאַש רינען טעסטינג, דעפינירן די פּרובירן אופֿן, ייַנאָרדענונג, סילינג צושטאַנד און מסכים אַרויסרופן סאַמפּאַלז. א פּראָבע סטאַנציע מוזן טאָן מער ווי ווייַזן אַ גרין רעזולטאַט. עס דאַרף צו פאַרלאָזנ זיך צעטיילן פייליערז און רעקאָרדירן קאַונץ אָן לאָזן פארווארפן טיילן צוריקקומען אַננאָוטיסט צו די גוט-פּראָדוקט קאַנווייער.
דער פאַרנעם צייכענונג זאָל אויך ווייַזן וישאַלט און פורעם-טוישן אַקסעס. ניצן Kinggle'sנוצן און פאַבריק-אויסלייג פירערצו קאָואָרדאַנאַט מאַכט, לופט, וואַסער און פּלאַץ מיט אַלע אַרייַנגערעכנט אַגזיליעריז.
די כאַנדאָפף קענען באַגרענעצן פּראָדוקציע איידער די מאָלדינג מאַשין טוט
א קלאַפּ מאָלדינג פּראָדוקציע שורה דיליווערז בלויז וואָס די פארבונדן אַפּעריישאַנז קענען ונטערהאַלטן. די פאַסטאַסט מאָדולע קענען נישט פאַרגיטיקן ינדעפאַנאַטלי פֿאַר אַ סלאָוער טרימער, טעסטער אָדער פּאַקינג סטאַנציע. באַפערס געבן די שורה צייט צו צוריקקריגן פון אַ קורץ יבעררייַס; זיי טאָן ניט באַזייַטיקן אַ פּערסיסטענט קאַפּאַציטעט מיסמאַטש.
ערשטער שטעלן יעדער ויסריכט קורס אויף דער זעלביקער יקער. טוט די נומער מיינען מאָלדינג געשעענישן, גראָב פּאַרץ, טעסטעד פּאַרץ אָדער אנגענומען קאַנטיינערז? צי עס דעקן קעסיידערדיק פליסנדיק בלויז, אָדער כולל ריפּלענישמאַנט און פּראָסט סטאַפּס? פאַרגלייַכן רייץ בלויז נאָך די דעפֿיניציע גלייַכן.
א געאַרבעט ביישפּיל מיט אַ בפירוש אָנגענומען פּראָדוקציע יקער
באַטראַכטן אַ פארגעלייגט שורה וואָס ריליסיז 480 קאַנטיינערז פּער שעה נאָך מאָלדינג און טרימינג. יבערנעמען זיין איין-שטעלע רינען טעסטער ריקווייערז 8 סעקונדעס פֿאַר די גאַנץ מאַסע, פּרובירן, באַשלוס און אַנלאָוד סיקוואַנס. זייַן ידעאַל קאַפּאַציטעט איז 3,600 ÷ 8 = 450 קאַנטיינערז פּער שעה. דאס זענען פּלאַנירונג אַסאַמפּשאַנז, נישט אַ געמאסטן קינגגל מאַשין רעזולטאַט.
ינקאַמינג קורס: 480 / ה · ידעאַל טעסטער קאַפּאַציטעט: 450 / ה · אַקיומיאַליישאַן: 30 / ה
אפילו מיט קיין טעסטער סטאַפּס, ינקאַמינג פּאַרץ יקסיד זייַן קאַפּאַציטעט מיט 30 קאַנטיינערז פּער שעה. א באַפער מיט 15 ניצלעך שטעלעס וואָלט פּלאָמבירן אין 15 ÷ 30 = 0.5 שעה, אָדער 30 מינוט. סטאַרטינג די שורה מיט אַ ליידיק קאַנווייער קען מאַכן אַ קורץ דעמאַנסטריישאַן קוק באַפרידיקנדיק. די ימבאַלאַנס נאָך יגזיסץ.
איצט באַטראַכטן אַ גאַנץ טעסטער האַלטן. ביי די אנגענומען ינקאַמינג קורס פון 480 / ה, פּאַרץ קומען צו 8 פּער מינוט. די זעלבע 15 פריי שטעלעס צושטעלן בלויז 15 ÷ 8 = 1.875 מינוט, וועגן 113 סעקונדעס, איידער די באַפער איז פול. די אַקיומיאַליישאַן קורס בעשאַס אַ סלאָודאַון און בעשאַס אַ גאַנץ האַלטן זענען אַנדערש.
די חשבונות זענען נוציק בלויז אויב די שטעלעס זענען טאַקע ניצלעך. א פלאַש וואָס טריפּס, רירט אַ וועכטער אָדער קען נישט ופהיטן די פארלאנגט אָריענטירונג טוט נישט מאַכן אַ גילטיק באַפער שטעלע. די קאָנטראָלס אויך דאַרפֿן אַ מסכים ענטפער איידער די זיכער אַקיומיאַליישאַן לימיט איז ריטשט.
קוק דזשיאַמאַטרי ווי געזונט ווי גיכקייַט
נעמען-אויס מכשירים און קאַנווייערז מוזן שעפּן דעם טייל אין זיין פאַקטיש מעלדונג צושטאַנד. ידענטיפיצירן אַ ריפּיטאַבאַל גריפּ אָרט. קאָנטראָלירן צי די האַלדז, גוף אָדער בליץ גיט דעם אָרט, און צי טרימינג רימוווז עס איידער די ווייַטער אַריבערפירן. א שטריך בנימצא אין דער ערשטער פּיקאַפּ קען נישט עקסיסטירן אין די רגע.
מיר וואָלט באַשליסן די דאַטום קייט איידער ינקריסינג מאַשין גיכקייַט. א שורה וואָס טראַנספערס אין אַ פיליק קורס און ריקאַווערד פּרידיקטאַבלי איז אַ בעסער פּראָדוקציע אַסעט ווי איינער וואָס דאַרף ריפּיטיד מאַנואַל ריפּאַזישאַן. די בילכער לייזונג קען זיין ריווייזד מכשירים, אַ אַנדערש אַריבערפירן סיקוואַנס אָדער נאָך דאַונסטרים קאַפּאַציטעט - נישט אַ פאַסטער מאָלדינג ציקל.
צום סוף, ציילן אנגענומען קאַנטיינערז נאָך די מסכים דורכקוק פונט. האַלטן אַפּסטרים גראָב קאַונץ פֿאַר דיאַגנאָסיס, אָבער טאָן ניט נוצן זיי ווי די שיפּינג-רעזולטאַט פיגור. קינגגלפאַבריק אַקסעפּטאַנס פירןדערקלערט וואָס פּראָדוקט אידענטיטעט, ציילן באַונדריז און אָבסערוואַציע צייט געהערן אין דער זעלביקער רעקאָרד.
באַווייַזן די שורה קענען צוריקקריגן און טוישן פּראָדוקטן
א גלאַט אָטאַמאַטיק לויפן פּראָוועס בלויז איין אַפּערייטינג שטאַט. פּראָדוקציע אויך כולל ריפּלענישמאַנט, ניט אַנדערש טראַנספערס, פארווארפן טיילן, אפגעשטעלט קאַנווייערז און פּראָדוקט ענדערונגען. די געשעענישן פאַרדינען אַ פּלאַץ אין די אַקסעפּטאַנס פּלאַן ווייַל דער ענטפער דיטערמאַנז צי דער צעל קערט צו קאַנטראָולד פּראָדוקציע.
פֿון דער פאַבריק זייַט, מיר וואָלט שטעלן שולד אָפּזוך איידער אַ פּאַלישט דעמאַנסטריישאַן. אויב אַ פלאַש פעלן די פּיקאַפּ, די ווייַטער קשיא איז נישט ווי געשווינד עמעצער קענען שטעלן עס צוריק. די פֿראגן זענען וואָס דיטעקטאַד די פאַרפירן, וואָס באַוועגונג סטאַפּט און ווי דער צעל קאַנפערמז אַ באַוווסט שטאַט איידער ריסטאַרטינג. ריפּיטיד האַנט קערעקשאַן איז אַ סימפּטאָם צו פאָרשן, נישט נאָרמאַל אָטאַמאַטיק אָפּעראַציע.
ווען אַ דין-וואָלד פלאַש עצות נאָך מעלדונג, מיר וואָלט קאָנטראָלירן די גריפּ און שטיצן צושטאַנד איידער טשאַנגינג עטלעכע פּראָצעס סעטטינגס. איבערבליק די רידזשידאַטי פון די טייל ביי אַריבערפירן, די ייַנאָרדענונג קאָנטאַקט פונקטן און די באַוועגונג סיקוואַנס. דערנאָך פּרוּווט איין קאַנטראָולד קערעקשאַן און דורכקוקן דעם טייל ווידער. מער גריפּינג דרוק קענען מאַכן אַ אַנדערש כיסאָרן אַנשטאָט פון פיקסיר דער ערשטער.
דער זעלביקער דיסציפּלין אַפּלייז ווען רינען פארווארפן העכערונג. ופהיטן די אַפעקטיד סאַמפּאַלז און ידענטיפיצירן די שטעלע און צייט. קאָנטראָלירן די צושטאַנד פון די פּראָבע פּלאָמבע און ייַנאָרדענונג צוזאמען די מאָולדיד האַלדז און קניפּ-אַוועק. א ליקינג פּראָבע קשר און אַ ליקינג קאַנטיינער דאַרפן פאַרשידענע קערעקשאַנז. טשאַנגינג די מאָלדינג רעצעפּט אָן סעפּערייטינג די סיבות קענען וויסט צייט און באַהאַלטן די שולד.
דעפינירן אָפּזוך איידער די שולד אַקערז
- רעקאָרדירן די ינישיייטינג שולד, אַפעקטאַד מאָדולע און פּראָדוקט שטעלע.
- ברענגען די צעל צו די שטאַט דיפיינד דורך די באוויליקט קאָנטראָל און זיכערקייַט פּלאַן.
- האָבן אָטערייזד פּערסאַנעל סאָלווע די שולד אונטער די פּריסקרייבד אפגעזונדערטקייט און אַקסעס פּראָצעדור.
- שאָלעמ מאַכן פּאַרץ אין אַריבערפירן, דורכקוק און אָפּוואַרפן שטעלעס איידער ריסטאַרטינג.
- נעמענ זיכ ווידער דורך די מסכים אָפּזוך סיקוואַנס, און באַשטעטיקן די פארלאנגט פּראָדוקט טשעקס.
דאס זענען פּלאַנירונג סטעפּס, נישט דערלויבן צו אַרייַן גאַרדאַד עקוויפּמענט אָדער בייפּאַס אַ ינטערלאַק. די ינאַגרייטיד צעל דאַרף אַ ריזיקירן אַסעסמאַנט קאַווערינג מאָדולע ינטעראַקשאַנז און פאָרסיאַבאַל ינטערווענטשאַנז.יסאָ 12100:2010שטעלט אויס אַלגעמיינע פּרינסאַפּאַלז פֿאַר מאַשינערי ריזיקירן אַסעסמאַנט און ריזיקירן רעדוקציע; די פּרויעקט מוזן אויך ידענטיפיצירן די אָנווענדלעך מאַשין-ספּעציפיש און דעסטיניישאַן רעקווירעמענץ.
א געראטעוועט רעצעפּט איז ניט דאַווקע אַ גאַנץ טשיינדזשאָוווער
א רעצעפּט קען צוריקרופן טעמפּעראַטורעס און מאָלדינג מווומאַנץ בשעת די פּיקער, טרים נעסט און טעסטער בלייבן מאַניואַלי אַדזשאַסטיד. פרעגן וואָס שטעלעס זענען סטאָרד, וואָס זענען מאָוטערייזד און וואָס דאַרפן אַ גשמיות טולינג טוישן. טעכנאָלאָגיעפּראָצעס אָטאַמיישאַן דאַקיומענטיישאַןגיט אַן ינדאַסטרי ביישפּיל פון פֿאָרמאַט-לינגקט סעטטינגס פֿאַר פּיקער, דעפלאַשינג און רינען-טעסטער שטעלעס. אַז ילאַסטרייץ די פאַרנעם צו ספּעציפיצירן; עס טוט נישט פאַרלייגן די פאַנגקשאַנז אויף יעדער מאַשין.
דעפינירן טשיינדזשאָוווער צייט פון די לעצט אנגענומען טייל פון איין פֿאָרמאַט צו דער ערשטער אנגענומען טייל פון דער ווייַטער, אונטער די מסכים אופֿן. רעקאָרדירן מכשירים אַרבעט, אַדזשאַסטמאַנץ, מאַטעריאַל יבערגאַנג און קוואַליטעט מעלדונג סעפּעראַטלי. דאָס יקספּאָוזיז וואָס אַ קוויקער רעצעפּט צוריקרופן אַקשלי סאַוועס און וואָס בלייבט אַ מעטשאַניקאַל אָדער פּראָצעס אַרבעט.
פאַרגלייַכן פּרייַז פּער אנגענומען קאַנטיינער, נישט אָטאַמיישאַן לאַבעלס
א האַלב-אָטאַמאַטיק קעגן גאָר אָטאַמאַטיק קלאַפּ מאָלדינג מאַשין פאַרגלייַך זאָל אָנהייבן מיט דער זעלביקער פּראָדוקט און פּראָדוקציע פּלאַן. אַנדערש, די טשיפּער ציטאַט קען פשוט ויסשליסן האַנדלינג, טעסטינג אָדער פּאַקינג וואָס די אנדערע ציטאַט ינקלודז. פאַרגלייַכן גלייַך עקספּרעס באַונדריז איידער קאַמפּערינג ויסריכט טאָוטאַלז.
אַוטאָמאַטיאָן איז מערסט דיפענסיבאַל ווען עס רימוווז אַ דיפיינד ריפּעטיטיוו קאַנסטריינץ. דאָס קען זיין מאַנואַל בליץ באַזייַטיקונג, סתירה אַריבערפירן, אַ שווער דורכקוק כאַנדאָפף אָדער אַ פּאַקינג אָפּעראַציע וואָס קען נישט האַלטן גאַנג. בייינג מער אָטאַמיישאַן אָן ידענטיפיצירן די קאַנסטריינץ קענען לייגן וישאַלט און טשיינדזשאָוווער אַרבעט אָן ימפּרוווינג אנגענומען רעזולטאַט.
האַלטן די פּרייַז גרענעץ ווי ברייט ווי די רעזולטאַט גרענעץ
קאָס פּער אנגענומען קאַנטיינער = גאַנץ פּרייַז ין דער מסכים פּראָדוקציע גרענעץ ÷ אנגענומען קאַנטיינערז איבערגעגעבן ין דער גרענעץ
דער נומעראַטאָר זאָל אַרייַננעמען די קאָס וואָס זענען באַטייַטיק צו דער פאַרגלייַך: מאַטעריאַל, אַרבעט, יוטילאַטיז, מכשירים, וישאַלט און די אויסגעקליבן קאַפּיטאַל אָדער אָוווערכעד באַהאַנדלונג. ניצן די זעלבע אַקאַונטינג אופֿן פֿאַר ביידע אָפּציעס. א דאַונסטרים ראָבאָט איז נישט פריי ווייַל די פּרייַז איז אַרויס די ציטאַט פון די מאָלדינג מאַשין.
רשימה די ריקערינג מענטש טאַסקס. עמעצער קען נאָך ריפּלעניש מאַטעריאַל, מאַך ברעקל, מוסטער פּאַרץ, פאַרבייַטן קאַרטאָנס, האַלטן מכשירים און ריספּאַנד צו אַלאַרמס. אָפּשאַצן ווערקלאָוד איבער אַ נאָרמאַל יבעררוק, ניט בלויז בשעת די אָטאַמאַטיק סיקוואַנס לויפט. באַשליסן צי אַן אָפּעראַטאָר קענען בעשאָלעם דינען מער ווי איין צעל אָן דילייד טשעקס אָדער אָפּזוך.
ניצן עלעקטריקאַל ענערגיע אין קוו פֿאַר די אָבסערוואַציע צייט און אנגענומען קאַנטיינערז פון דער זעלביקער צייט. מאַכט אין קוו איז אַ אַנדערש קוואַנטיטי. אַרייַננעמען די מסכים אַגזיליערי ווען קאַמפּערינג אַ גאַנץ שורה, ספּעציעל אויב אַ קאַמפּרעסער, טשילער אָדער מילכל ענדערונגען צווישן די פּראַפּאָוזאַלז. דינוצן באדערפענישן פירןדערקלערט וואָס קאָננעקטעד מאַכט און אַפּערייטינג פאָדערונג זאָל אויך בלייַבן באַזונדער.
פֿאַר אָפט פֿאָרמאַט ענדערונגען, ונטערזוכן די פיקסטשערז און ספּער מכשירים פארלאנגט פֿאַר יעדער SKU. א נידעריקער ערשט צעל פּרייַז קענען זיין אָפסעט דורך שווער טשיינדזשאָוווערז אָדער עקסטרע פֿאָרמאַט טיילן. קאָנווערסעלי, אַ סאַפיסטאַקייטיד אַריבערפירן סיסטעם קען זיין ומנייטיק פֿאַר אַ נידעריק-באַנד פּראָדוקט מיט אַ פּראַקטיש מאַנואַל פינישינג מאַרשרוט.
מיר רעקאָמענדירן די רייטינג פּראַפּאָוזאַלז לויט די פּראָדוקציע קאַנסטריינץ זיי באַזייַטיקן, די אנגענומען רעזולטאַט זיי קענען באַשטעטיקן און די ריקערינג אַרבעט זיי לאָזן הינטער. א מער אָטאַמייטיד צעל ערנז זיין אָרט ווען די בענעפיץ פּאַסיק די פאַקטיש פּלאַן פון די פאַבריק. "ונמאַנדעד" איז נישט אַ גענוג פינאַנציעל אַרגומענט.
פרעגן פֿאַר סענסיטיוויטי קאַסעס אלא ווי אַ וניווערסאַל פּייבאַק פאָדערן. פאַרגלייַכן דערוואַרט פאָדערונג, נידעריקער יוטאַלאַזיישאַן און מער אָפט ענדערונגען מיט די קוינע ס אייגענע קאָס. דאָס מאכט די ינוועסמאַנט באַשלוס נוציק אפילו ווען פארקויפונג וואַליומז אָדער פּראָדוקט מישן טוישן.
אַפּרווו די קאַנפיגיעריישאַן איידער פּלייסינג די סדר
קער די אויסגעקליבן באַגריף אין אַ מסכים ויסריכט רשימה, צעל אויסלייג און אַקסעפּטאַנס פּראָטאָקאָל איידער די קויפן סדר. די מערסט טייַער אַמביגיואַטי איז אָפט נישט אַ פעלנדיק סענסער. ס'איז א גרעניץ וואס יעדער פארטיי האט געמיינט אז עס געהערט צו עמעצן אנדערש.
פֿאַר אַ סאָליד פלאַש פּרויעקט, די2 ל איין-סטאַנציע פּלאַטפאָרמעאָפפערס אַ באַטאָנען סטאַרטינג פונט. זיין ארויס פורעם קאָנווערט און מאַלטי-ווענטיל אָפּציעס פון קלענערער פלאַש לאָזן אַן ערשט פּאַסיק אָפּשאַצונג. די פאַקטיש צייכענונג, סמאָלע, קאָפּ אָרדענונג און דאַונסטרים פאַרנעם באַשטימען די פארגעלייגט בויען. צי ניט קלייַבן אַז קאַנפיגיעריישאַן פון באַנד אַליין.
מאַכן די פּראָצעס ענטפֿערן פּערטשאַסינג שאלות
דער פּראָצעס זאָל נוצן די מסכים פּראָדוקט דעפֿיניציע און אַרייַננעמען די אַפּעריישאַנז וואָס שטיצן די ציטירטן רעזולטאַט. אויב רינען טעסטינג אָדער טרימינג איז טייל פון די עקספּרעס גרענעץ, באַווייַזן עס מיט די צעל אלא ווי צו פאָרשטעלן אַן אַנרילייטיד סטאַנדאַלאָנע ציקל. ופהיטן מוסטער אידענטיטעט ווו קייפל שטעלעס קען באַהאַלטן אַ שוואַך ווענטיל אָדער קאַוואַטי.
די אַקסעפּטאַנס רעקאָרד זאָל פאַרבינדן יעדער פאָדערן צו אַ אופֿן, שיעור און באמערקט רעזולטאַט. א וואָרט אַזאַ ווי "דורכגעגאנגען" אָן די אַנדערלייינג צושטאַנד קען נישט פירן קאַמישאַנינג אין די קוינע ס פאַבריק. דיKinggle FAT פירערגיט אַ פולער פריימווערק פֿאַר אַז זאָגן.
- בויען אידענטיטעט:מאַשין, מכשירים, קאָנטראָל ווערסיע און אַרייַנגערעכנט מאַדזשולז.
- טעסט באדינגונגען:פּראָדוקט, סמאָלע, אַקטיוו שטעלעס און נוצן טנאָים.
- קוואַליטעט:קריטיש מעזשערמאַנץ, פאַנגקשאַנאַל טעסץ און אָפּוואַרפן סיבות.
- שורה פאָרשטעלונג:אנגענומען ציילן, אָבסערוואַציע צייַט, סטאַפּס און ינטערווענטשאַנז.
- אָפּזוך:מסכים שולד סינעריאָוז און די דעמאַנסטרייטיד ריסטאַרט סיקוואַנס.
- איבערגעבן:דראַווינגס, מאַניואַלז, מכשירים אינפֿאָרמאַציע, באַקאַפּס און עפענען זאכן.
באַזונדער פאַבריק אַקסעפּטאַנס פון פּלאַץ אַקסעפּטאַנס ווו פאַבריק באַדינונגס אָדער דריט-פּאַרטיי ויסריכט קענען ניט זיין ריפּראַדוסט איידער טראַנספּאָרט. ידענטיפיצירן די רוען טשעקס אין שטייַגן און באַשטימען פֿאַראַנטוואָרטלעכקייט. א פאַבריק פּראָצעס זאָל נישט שטיל פאָדערן צו באַשטעטיקן טנאָים וואָס עס איז נישט אַרייַנגערעכנט.
טראַינינג מוזן דעקן פּראָסט אָפּעראַציע און די דזשאָבס אָטאַמיישאַן בלעטער הינטער. אָפּערייטערז דאַרפֿן צו דערקענען אַ ניט אַנדערש אַריבערפירן, טייַטשן די ינישיייטינג שרעק און נאָכגיין די באוויליקט אָפּזוך אופֿן. וישאַלט דאַרף די דראַווינגס, טראָגן-טייל אינפֿאָרמאַציע און אַקסעס פארלאנגט צו שטיצן די צעל.
דיסקוטירן אַן אָטאַמאַטיק יקסטרוזשאַן קלאַפּ מאָלדינג קאַנפיגיעריישאַן מיט Kinggle.שיקן דעם קאַנטיינער צייכענונג, סמאָלע מיינונג, פאַרטיק וואָג, פארלאנגט טעסץ, פּראָדוקציע פּלאַן און פּלאַננעד דאַונסטרים אַפּעריישאַנז דורך דיפּרויעקט אָנפרעג בלאַט.
קאָנטאַקט:sales@kinggle.com · +86-574-87103665. א דיפיינד פּראָדוקט און שורה גרענעץ מאַכן די קאַנפיגיעריישאַן אָפּשאַצונג מער נוציק ווי אַ בקשה פֿאַר מאַשין פּרייַז אַליין.
אָפט געשטעלטע פֿראגן
איז אַ אָטאַמאַטיק קלאַפּ מאָלדינג מאַשין די זעלבע ווי אַ גאַנץ פּראָדוקציע שורה?
ניין. אַן אָטאַמאַטיק מאַשין קען קאָנטראָלירן מאָלדינג מווומאַנץ בשעת באַזייַטיקונג פון פּראָדוקטן, טרימינג, דורכקוק אָדער פּאַקינג בלייבן באַזונדער. א גאַנץ פּראָדוקציע שורה דיפיינז די אַריבערפירן, קאָנטראָלס און קוואַליטעט גרענעץ צווישן די אַפּעריישאַנז. בעטן אַן עקוויפּמענט רשימה און אויסלייג וואָס ידענטיפיצירן יעדער אַרייַנגערעכנט מאָדולע, מאַנואַל אַרבעט און יקסקלודיד דינסט. די קויפן באַשרייַבונג, נישט די וואָרט אָטאַמאַטיק, דיטערמאַנז וואָס וועט אָנקומען.
טוט אַ גאָר אָטאַמאַטיק קלאַפּ מאָלדינג מאַשין נאָך דאַרפֿן אָפּערייטערז?
יא. מאַטעריאַל ריפּלענישמאַנט, קוואַליטעט מוסטערונג, טאָאָלינג ענדערונגען, וישאַלט און שולד אָפּזוך נאָך דאַרפֿן אַסיינד ריספּאַנסאַבילאַטיז. אַוטאָמאַטיאָן קענען באַזייַטיקן ריפּעטיטיוו האַנדלינג אָן רימוווינג יעדער פּראָדוקציע אַרבעט. פּלאַן סטאַפפינג אַרום די פול יבעררוק און די פאַקטיש דינסט אויסלייג, אַרייַנגערעכנט פּאַקינג און ברעקל האַנדלינג. דו זאלסט נישט באַקומען אַ אַרבעט אָפּשאַצונג פון אַ קורץ דעמאַנסטריישאַן אין וואָס שטיצן שטעקן בלייבן אַרויס די אַפּאַראַט ראַם.
זענען אָטאַמאַטיק דעפלאַשינג, פלאַש רינען טעסטינג און פּאַקינג אַרייַנגערעכנט ווי נאָרמאַל?
דו זאלסט נישט יבערנעמען אַז זיי זענען. די ציטאַט זאָל ידענטיפיצירן יעדער אָפּעראַציע, די סאַפּלייד ויסריכט, פּראָדוקט-ספּעציפיש מכשירים, פּרובירן אופֿן און אָפּוואַרפן מאַרשרוט. א נעמען-אויס אַפּאַראַט איז נישט אַ רינען טעסטער, און אַ אָטאַמאַטיק קאַנווייער איז נישט אַן אָטאַמאַטיק פּאַקינג סיסטעם. פֿאַר יעדער ציטירטן מאָדולע, פרעגן וואָס אַנפינישט צושטאַנד עס באקומט און וואָס אנגענומען צושטאַנד עס דיליווערז.
קענען אַ יגזיסטינג יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין זיין אָטאַמייטיד?
עפשער, אָבער פיזאַבילאַטי דעפּענדס אויף די יגזיסטינג קאָנטראָל סיסטעם, גאַרדינג, בנימצא פּלאַץ, פורעם עפן, פּראָדוקט מעלדונג און אַריבערפירן אָרדענונג. דער טייל מוזן אויך פּאַסיק די פארגעלייגט גריפּינג, טרימינג און דורכקוק פיקסטשערז. איבערבליק די גאַנץ צעל איידער איר קויפן אַ ראָבאָט אָדער קאַנווייער סעפּעראַטלי. א רעטראָפיט זאָל אַרייַננעמען אַ דיפיינד ינאַגריישאַן פֿאַראַנטוואָרטלעכקייט, דערהייַנטיקט ריזיקירן אַסעסמאַנט און מסכים פּראָדוקציע פּראָצעס.
ווי זאָל בויערס באַשטעטיקן די רעזולטאַט פון אַ אָטאַמאַטיק שורה?
ציילן אנגענומען קאַנטיינערז אין די מסכים לעצט אָפּזאָגן פונט איבער אַ דיפיינד אָבסערוואַציע צייַט. ידענטיפיצירן די סמאָלע, פּראָדוקט, פורעם, אַקטיוו שטעלעס, יוטילאַטיז און אַרייַנגערעכנט דאַונסטרים אַפּעריישאַנז. האַלטן אָפּזאָגן, סטאַפּס און מאַנואַל ינטערווענטשאַנז אין די רעקאָרד. מעלדונג גראָב מאָלדינג רעזולטאַט סעפּעראַטלי פון אנגענומען שורה רעזולטאַט. א קאַטאַלאָג ווערט פון טרוקן ציקל איז נישט אַ פאַרטרעטער פֿאַר דעם פּראָדוקציע פּראָצעס.