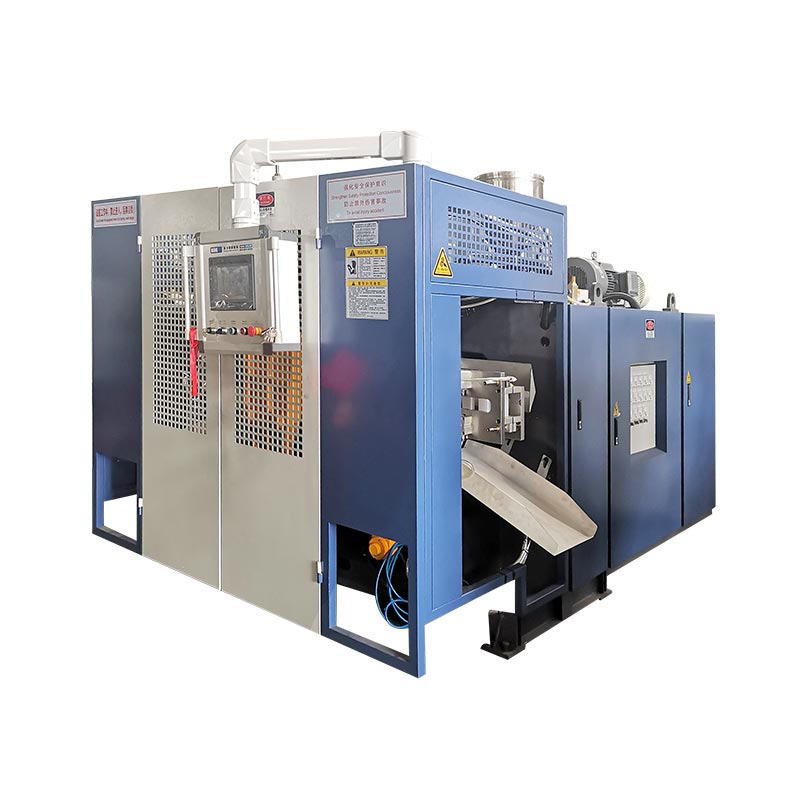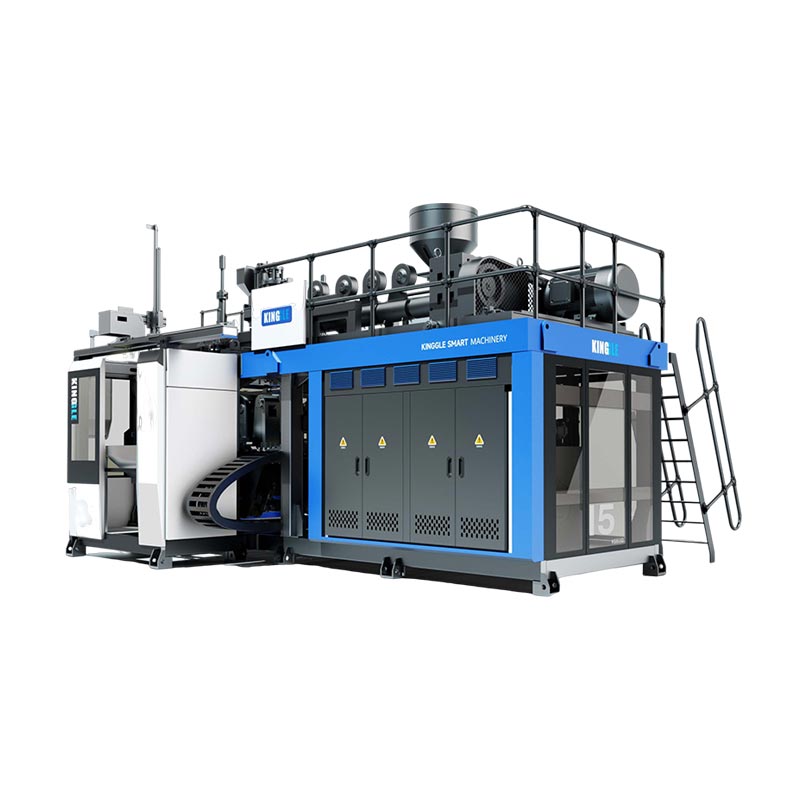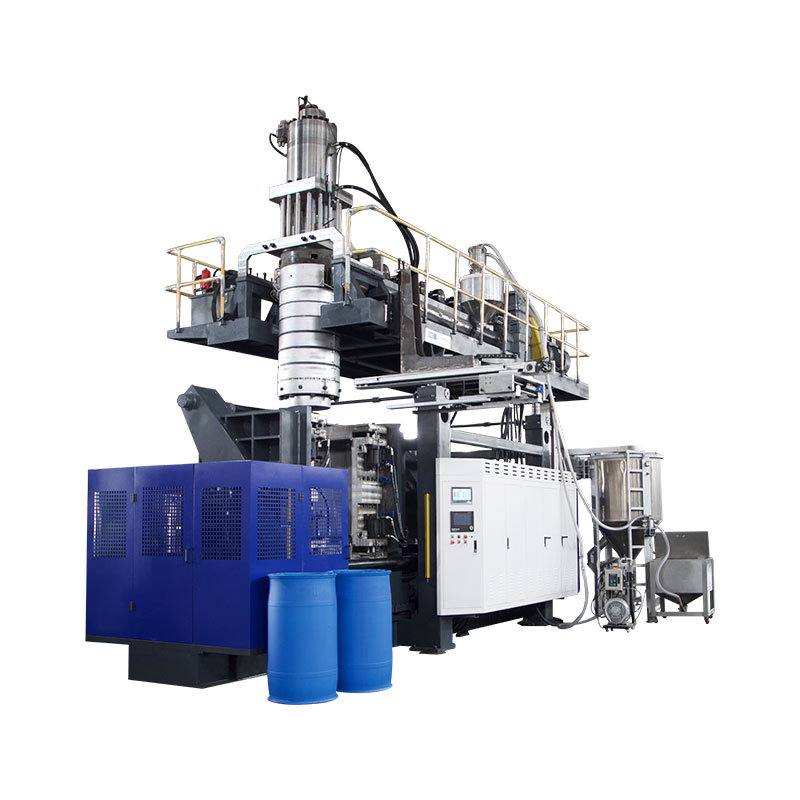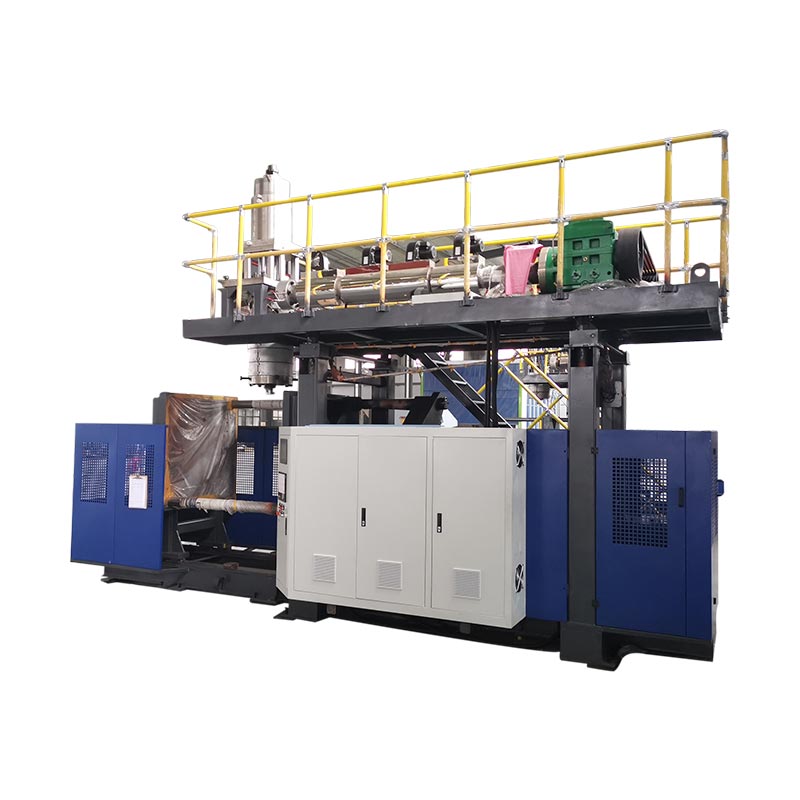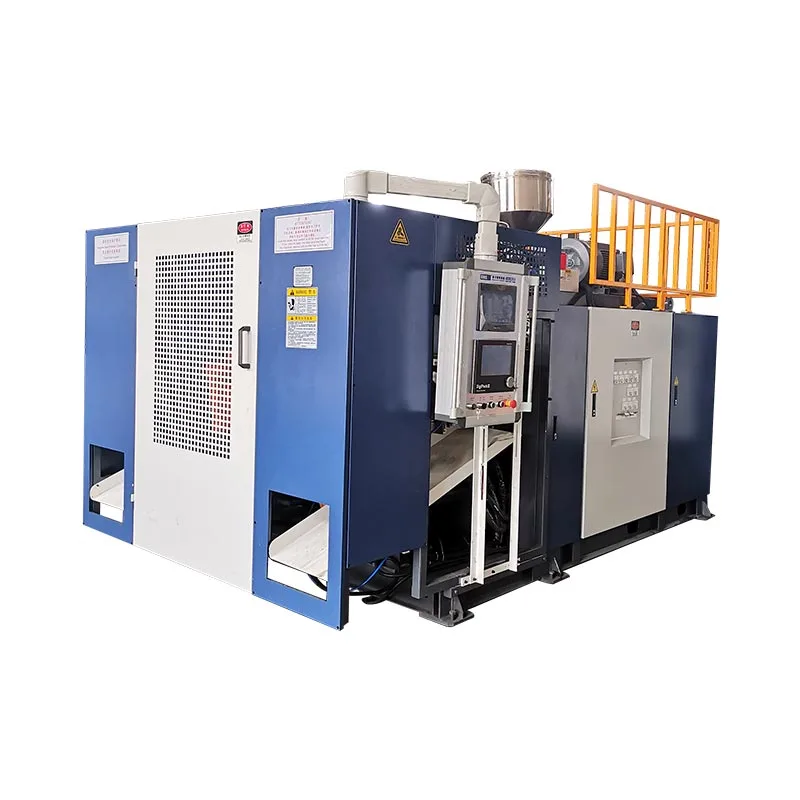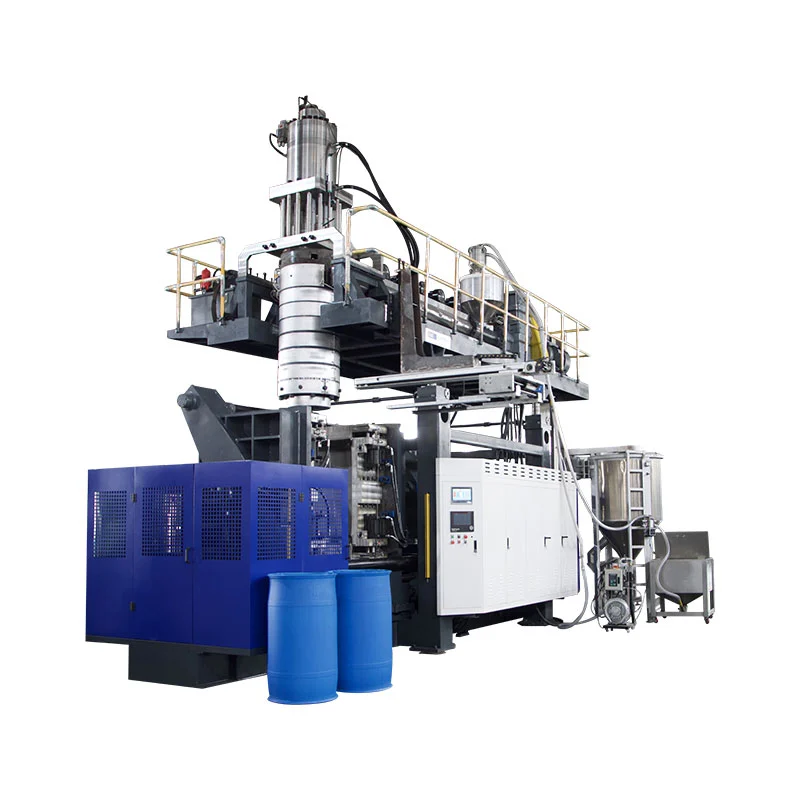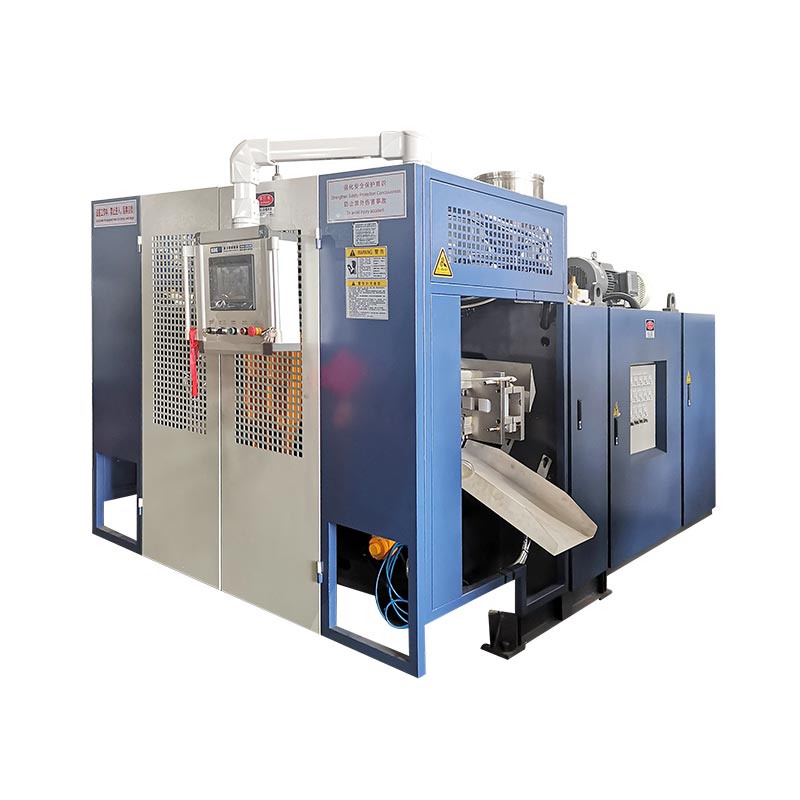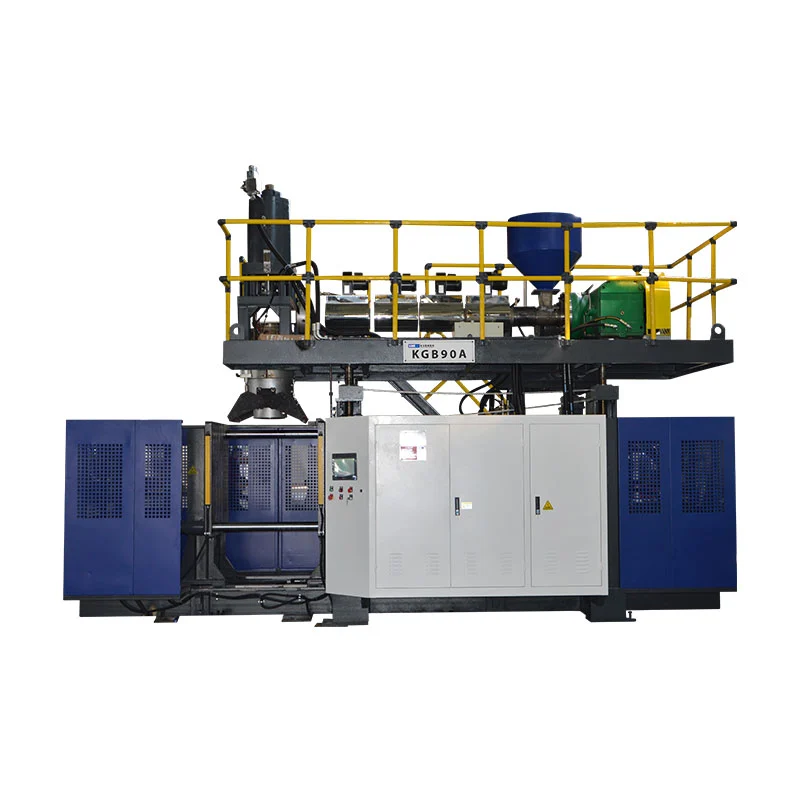
בלאָו מאָלדינג ציקל צייט זאָל זיין רידוסט בלויז נאָך די מאַנשאַפֿט מיטלען ווו די קראַנט ציקל איז קאַנסומד און קאַנפערמז אַז די אנגענומען טייל נאָך טרעפן זייַן ספּעסאַפאַקיישאַנז.קאָאָלינג אָפט אַקיאַפּייז די גרעסטע בלאָק, אָבער פּאַריזאַן עקספּרעס, קלאַמערן באַוועגונג, בלאָוינג, ויסמאַטערן, נעמען-אויס און דאַונסטרים ווארטן קענען אויך שטעלן דעם גאַנג. בויען אַ סטאַביל באַסעלינע, נאָמען איין עווידאַנסט קאַנסטריינץ, טוישן בלויז די וועריאַבאַלז וואָס קאָנטראָלס עס, און דעמאָלט פאַרגלייַכן אנגענומען רעזולטאַט, וואַנט פאַרשפּרייטונג, דימענשאַנז, פּאָסט-אַרויסוואַרף פאָרעם, פארלאנגט פאַנגקשאַנאַל טעסץ און חסרונות איידער בעכעסקעם די קירצער ציקל, מיט די פּראָדוקט, סמאָלע, פורעם, נוצן צושטאַנד און לעצט רעצעפּט רעוויזיע רעקאָרדעד אַזוי אן אנדער יבעררוק קענען איבערחזרן די רעזולטאַט.

טערמינאָלאָגיע געניצט דורך פּראָדוקציע טימז:קלאַפּ מאָלדינג ציקל צייט אַפּטאַמאַזיישאַן, יקסטרוזשאַן קלאַפּ מאָלדינג ציקל צייט, פלאַש בלאָוינג מאַשין ציקל צייט, קלאַפּ מאָלדינג מאַשין רעזולטאַט, ציקל רעדוקציע, קאָאָלינג צייט אַפּטאַמאַזיישאַן און קלאַפּ מאָלדינג פּראָדוקציע עפעקטיווקייַט. די טערמינען פונט צו דער זעלביקער געשעפט ציל, אָבער די טעכניש אַרבעט סטאַרץ מיט אַ געמאסטן פּראָצעס אלא ווי אַ ציל פּראָצענט.
זעקס ערטער ווו די ציקל קענען זיין קאַנסטריינד
| ציקל בלאָק | מאָס אין די מאַשין | עדות איידער פאַרקירצן | דורכפאַל וואָס קען דערשייַנען שפּעטער |
|---|---|---|---|
| פּאַריזאַן אָדער שאָס | רעפּעאַטאַבלע אָנהייב / סוף סיגנאַל, פּאַריזאַן לענג, שאָס אָדער אַקיומיאַלאַטאָר שטעלע | סטאַביל עקספּרעס און ריכטיק שייכות צו פורעם קלאָוזינג | סאַג, קורץ פּאַריזאָן, וועבינג, וואָג אָדער פּראָפיל יבעררוק |
| נאָענט און שלאָס | באַפֿעל, שטעלע באַמערקונגען און קאַמפּלישאַן שטאַט | קלאָר באַוועגונג, פול קלאָוזשער און באוויליקט מאַשין צושטאַנד | פלאַש, קניפּ שעדיקן, דערענדיקט קלאָוזשער אָדער צונויפשטויס |
| קלאַפּ און ויסמאַטערן | טיימינג, מאַשין-ינלעט לופט צושטאַנד און דרוק נאַטור בעשאַס די געשעעניש | גאַנץ ינפלאַציע, דעטאַל, ווענטינג און זיכער מעלדונג | דערענדיקט טייל, קלאַפּ-אויס, סטיקינג אָדער פרי עפן |
| קאָאָלינג | צושטעלן און צוריקקומען צושטאַנד דורך קרייַז, פורעם טעמפּעראַטור מוסטער און טייל שטאַט ביי אַרויסוואַרף | סטאַביל דימענשאַנז, וואַנט, האַלדז, באַזע און פּאָסטן-אַרדזשעקשאַן פאָרעם | וואַרפּאַגע, אָוואַל האַלדז, שרינגקידזש, ראַקער דנאָ אָדער הייס טרימינג |
| נעמען-אויס און דאַונסטרים | ראָבאָט, קאַנווייער, טרימער און טעסטער סיקוואַנס | טייל קלירז יעדער צובינד אין פּראָדוקציע גאַנג | קאַליזשאַנז, דזשאַמז, טרים שעדיקן אָדער טעסטער באַקלאָג |
01 / באַסעלינעאָנהייב מיט די ציקל די שורה איז פאקטיש פליסנדיק
א ציקל-צייט פּרויעקט דאַרף איין ריפּיטאַבאַל מעזשערמאַנט פונט. אויף אַ קעסיידערדיק יקסטרוזשאַן שורה, אַז פונט קען זיין דער סיגנאַל פֿאַרבונדן מיט די פּאַריזאַן שנייַדן אָדער דער אָנהייב פון דער ווייַטער ריפּיטיד מאַשין סיקוואַנס. אויף אַן אַקיומיאַלאַטאָר מאַשין, פּראָדוקציע קען זיין בעסער פארשטאנען דורך שאָס צוגרייטונג, אַקיומיאַלאַטאָר שטעלע, שטופּ-אויס און די מאָלדינג סיקוואַנס. קלייַבן אַ סיגנאַל וואָס איז ארויס אַמאָל פּער גאַנץ פאָרמינג געשעעניש און דאָקומענט עס. דו זאלסט נישט פאַרגלייַכן אַ HMI ציל פון איין מאַשין מיט אַ האַנט-טיימד אָבסערוואַציע פון אנדערע.
די קינגגאַל-כאָוסטידמאַנואַל פון Moog DigiPack IIIבאשרייבט דעם אונטערשייד קלאר. פֿאַר קעסיידערדיק יקסטרוזשאַן, די קאָנטראָללער קענען פאַרבינדן די פּאַריזאָן פּראָפיל צו ציקל צייט און מעסטן די מעהאַלעך צווישן סאַקסעסיוו אָנהייב סיגנאַלז. פֿאַר אַ אַקיומיאַלאַטאָר מאַשין, די פּאַריזאָן פּראָפיל איז שייך צו אַקיומיאַלאַטאָר שטעלע בשעת מאַטעריאַל איז פּושט אויס. דער חילוק איז וויכטיק ווייַל דער זעלביקער טיימינג רעדאַגירן קענען יבעררוק די וואַנט פּראָפיל אויף איין מאַשין און האָבן אַ אַנדערש ווירקונג אויף די אנדערע.
רעקאָרדירן בייַ מינדסטער גענוג קאָנסעקוטיווע געשעענישן צו זען נאָרמאַל ווערייישאַן. די פאַבריק זאָל קלייַבן די מוסטער צייַט, אָבער עס מוזן דעקן די פאַקטיש אָפּערייטינג מוסטער: ביידע סטיישאַנז אויף אַ טאָפּל-סטאַנציע שורה, אַלע באַטייַטיק שטאַרבן אַוטלעץ אָדער קאַוויטיז, רוטין טייל באַזייַטיקונג און די דאַונסטרים עקוויפּמענט וואָס רעגיאַלייץ מעלדונג. באַמערקונג אַלאַרמס, קורץ סטאַפּס און מאַנואַל ינטערווענטשאַנז סעפּעראַטלי. אַ דורכשניטלעך וואָס כולל אַנקלאַסאַפייד דאַונטיים כיידז די ציקל, בשעת אַ בעסטער איין געשעעניש כיידז ריפּיטאַביליטי.
האַלטן די אנגענומען טייל בייַ די טיימינג רעקאָרד. כאַפּן די פּראָדוקט און פורעם רעוויזיע, סמאָלע מיינונג און פּלאַץ, קאָליר אָדער ריגריינד הערשן, רעצעפּט רעוויזיע, פאַקטיש טעמפּעראַטור שטאַט, מאַשין-ינלעט לופט און קאָאָלינג וואַסער צושטאַנד, טייל וואָג, קריטיש וואַנט לאָוקיישאַנז, דימענשאַנז און פארלאנגט פאַנגקשאַנאַל טעסץ. דעם רעקאָרד איז די באַסעלינע. אויב דער קירצער פּראָצעס פיילז, די מאַנשאַפֿט קענען צוריקקומען צו אַ באַוווסט פּראָצעס אלא ווי ריקאַנסטראַקטינג עס פֿון זכּרון.
02 / דיאַגנאָסיסשפּור די געשעעניש וואָס לימאַץ די ווייַטער ציקל
רובֿ HMIs מאַכן צייט סעטטינגס גרינג צו רעדאַגירן. די קאַנוויניאַנס קענען פירן אַ מאַנשאַפֿט צו רעדוצירן די גרעסטן קענטיק נומער איידער איר געפֿינען וואָס עס קאָנטראָלס. צעברעכן די ציקל אין גשמיות בלאַקס און היטן זייער באַונדריז: פּאַריזאַן אָדער שאָס צוגרייטונג, פורעם אַריבערפירן, נאָענט און שלאָס, קלאַפּ-שפּילקע באַוועגונג, ינפלאַציע, קאָאָלינג, ויסמאַטערן, עפן, נעמען-אויס און דאַונסטרים האַנדלינג. עטלעכע בלאַקס פאַלן אין סעריע. אנדערע אָוווערלאַפּ. די גאַנץ ציקל איז באַשטימט דורך די דרך וואָס מוזן ענדיקן איידער די ווייַטער פאָרמינג געשעעניש קענען אָנהייבן.
א פּשוט טיימליין איז מער נוציק ווי אַ רשימה פון סעטטינגס. רעקאָרדירן די אָנהייב און ענדיקן סיגנאַל פֿאַר יעדער בלאָק און פאַרגלייַכן די באַפֿעל מיט פאַקטיש באַמערקונגען. אויב קאָאָלינג ענדס אָבער די מאַשין ווייץ פֿאַר אַ ראָבאָט-קלאָר סיגנאַל, רידוסינג קאָאָלינג צייט קען מאַכן אַ האָטטער טייל אָן טשאַנגינג די ציקל. אויב דער ווייַטער פּאַריזאָן איז נישט גרייט ווען די פורעם קערט, פאַסטער עפן קענען נישט כאַפּן פּראָדוקציע. אויב אַ טרימער קענען נישט ויסמעקן טיילן אין די נייַע גאַנג, די קאַנסטריינץ איז אריבערגעפארן דאַונסטרים.
קינגגל'סHMI סעטטינגס און אַלאַרמס פירןסעפּערייץ שטעלן וואַלועס פון פאַקטיש וואַלועס פֿאַר דעם סיבה. א באַפֿעל ווייזט וואָס די קאַנטראָולער געבעטן. סענסאָר שטאַט, שטעלע באַמערקונגען און פיזיש אָבסערוואַציע ווייַזן צי די אַקציע איז פארגעקומען. די שרעק געשיכטע פון די מאַשין קענען אויך אַנטדעקן דעם ערשטער ינטערלאַק אָדער פּערמיסיוו וואָס ינטעראַפּטיד די סיקוואַנס. א באַשטעטיק קען באַזייַטיקן די בעסטער קלו.
קלאַסיפיצירן יעדער פאַרהאַלטן איידער עדיטינג דעם רעצעפּט. פּראָדוקטיוו צייט איז דארף צו פאָרעם און סטייבאַלייז די טייל. קאַנדישאַנאַל צייט פּראַטעקץ אַ באַוועגונג אָדער ווארטן פֿאַר אַ וועראַפייד שטאַט. אַוואָידאַבאַל ווארטן קומט פון אַ שפּעט ראָבאָט, אַנסטייבאַל נוצן, אפגעשטעלט קאָאָלינג קרייַז, סתירה פּאַריזאַן, מאַנואַל באַשטעטיקונג אָדער דאַונסטרים קאַנדזשעסטשאַן. וישאַלט אָנווער קומט פון טראָגן, ליקאַדזש, נעבעך לובריקיישאַן, דאַמידזשד סענסאָרס אָדער אַליינמאַנט פּראָבלעמס. יעדער קלאַס האט אַ אַנדערש באַזיצער און אַ אַנדערש קערעקשאַן.
03 / היץ באַזייַטיקונגבאַשטעטיקן קאָאָלינג פאָרשטעלונג איידער קאַטינג קאָאָלינג צייט
LyondellBasel'sגייד צו פּאָליאָלעפין בלאָו מאָלדינגזאגט אַז קאָאָלינג נעמט רובֿ פון די מאָלדינג ציקל אין פילע פּאָליאָלעפין קלאַפּ מאָלדינג אַפּלאַקיישאַנז. דער פירער קאַנעקץ קירצער סייקאַלז מיט היץ-אַריבערפירן טנאָים אַזאַ ווי צעשמעלצן טעמפּעראַטור, פורעם טעמפּעראַטור, וואַסער לויפן און טערביאַלאַנס, בשעת נאָך ריקוויירינג די געוואלט טייל קוואַליטעט. דאָס איז אַ נוציק ריכטונג פֿאַר דיאַגנאָסיס, נישט אַ סכום פון וניווערסאַל קינגגאַל וואַלועס.
אָנהייב אין די קאָאָלינג מקור און נאָכגיין די פאַקטיש קרייַז. רעקאָרד קאָאָלאַנט צושטעלן און צוריקקומען צושטאַנד אין סטאַביל פּראָדוקציע, ניט בלויז די טשילער אַרויסווייַזן. קאָנטראָלירן צי די פורעם נעמט די ספּעסיפיעד לויפן און צי פּאַראַלעל סערקאַץ זענען באַלאַנסט. קוק פֿאַר אַ וואַרעם קרייַז, ריסטריקטיד קישקע, קאַנטאַמאַנייטאַד קאַנאַל, פאַלש קשר, לופט קעשענע, ליקינג פּלאָמבע אָדער היץ מאַסע שערד מיט אן אנדער מאַשין. דיקלאַפּ מאָלדינג מאַשין נוצן פירןדערקלערט וואָס פאַבריק צושטעלן און מאַשין-ינלעט צושטאַנד מוזן זיין אונטערשיידן.
מאַפּע די פורעם און די עדזשעקטעד טייל. א איין ייבערפלאַך לייענען קענען נישט פאָרשטעלן אַ פורעם מיט האַלדז ינסערץ, קניפּ געביטן, דיק כאַנדאַלז, טיף באַסעס און באַזונדער סערקאַץ. ניצן די פאַבריק ס באוויליקט מעזשערמאַנט אופֿן און פאַרגלייַכן ריפּיטאַבאַל לאָוקיישאַנז. אָבסערווירן ווען דיפאָרמיישאַן אויס: ין די פורעם, בעשאַס נעמען-אויס, ביי טרימינג, אויף די קאָאָלינג קאַנווייער אָדער נאָך דער טייל ריטשאַז צימער צושטאַנד. א הייס טייל וואָס קוקט פּאַסיק פֿאַר איין מינוט קען שפּעטער ווייַזן אַן אָוואַל האַלדז, ראַקער דנאָ, שרינגקידזש אָדער דימענשאַנאַל דריפט.
Formosa Plastics'פּאַליעטאַלין עקסטרוסיאָן בלאָו מאָלדינג פּראָצעס גיידרשימות אַ קורץ ציקל, הויך פורעם טעמפּעראַטור און קלאָגד קולאַנט טשאַנאַלז צווישן מעגלעך סיבות ווען אַ טייל איז צו הייס. עס אויך קאַנעקץ ניט גענוגיק פורעם קאָאָלינג מיט וואָרפּאַגע און אַדווייזיז קאָנטראָלירונג וואַסער לויפן, פורעם טעמפּעראַטור און קאַנאַל צושטאַנד. די באַציונגען שטיצן אַ קאָאָלינג ויספאָרשונג, אָבער די סמאָלע מיינונג, פורעם און פּראָדוקט באַשרייַבונג באַשליסן די פּאַסיק אַפּערייטינג פֿענצטער.
דו זאלסט נישט נידעריקער דער טעמפּעראַטור פון די קולאַנט דורך געוווינהייטן. קאַנדאַנסיישאַן דעפּענדס אויף די שייכות צווישן ייבערפלאַך טעמפּעראַטור, אַמביאַנט טעמפּעראַטור און הומידיטי. וואַסער אויף אָדער אַרום די פורעם קענען ווירקן די טייל און מאַכן ויסריכט אָדער ווערקפּלייס פּראָבלעמס. רעקאָרדירן די צימער צושטאַנד ווען קאַנדאַנסיישאַן איז לעבן די אַפּערייטינג גרענעץ, און נאָכגיין די טשילער, פורעם און פאַבריק פּראָוסידזשערז. ימפּרוווינג לויפן פאַרשפּרייטונג אָדער רייניקונג אַ לימיטעד קרייַז קען צוריקקריגן היץ אַריבערפירן אָן מאָווינג די טעמפּעראַטור ציל.
04 / טייל פּלאַןוואנט פאַרשפּרייטונג ענדערונגען ווי פיל היץ די פורעם מוזן באַזייַטיקן
קאָאָלינג פאָדערונג גייט די פּלאַסטיק אין די טייל. א געדיכטע שטח אנטהאלט מער הייסע מאטעריאל ווי א דין שטח און קען בלייבן ווייך נאכדעם וואס די דינע ווענט זענען גרייט פאר ארויסווארפן. יקסטענדינג די גאנצע קאָאָלינג בינע קען באַשיצן אַז איין אָרט, אָבער עס אויך האלט יעדער אנדערע געגנט אין די פורעם מער. איידער איר אָננעמען אַ לאַנג ציקל ווי אַנאַוווידאַבאַל, פאַרגלייַכן די געמאסטן וואַנט מאַפּע מיט די פּלאַן פאָדערונג און די דערוואַרט אויסשטרעקן פון פּאַריזאַן צו קאַוואַטי.
די Moog DigiPack III מאַנואַל כאָוסטיד דורך Kinggle דערקלערט אַז פּאַריזאָן פּראָגראַממינג קאָנטראָלס די שטאַרבן ריס צוזאמען די פּראָדוקט לענג. עס אויך קאַנעקץ ומנייטיק שווער וואַנט סעקשאַנז מיט מער קאָאָלינג און דערקלערט אַז דער פּראָפיל זאָל זיין וועראַפייד קעגן געמאסטן וואַנט גרעב אויף פּראָצעס קאַנטיינערז. ניצן דעם שייכות קערפאַלי. רימוווינג מאַטעריאַל איז נישט אַ ציקל-צייט דורכוועג סייַדן די ריווייזד טייל נאָך טרעפן וואָג, מינימום וואַנט, פּראַל, שפּיץ מאַסע, קאַפּ, דרוק, כעמישער קעגנשטעל און דימענשאַנאַל רעקווירעמענץ וואָס אַפּלייז צו די פּראָדוקט.
ערשטער געפינען די הייס אָדער פאַרקרימט געגנט אויף די פאַרטיק טייל. דערנאָך פאַרבינדן די שטעלע צו די פּאַריזאָן פּראָגראַם, פורעם אויסשטרעקן, קניפּ-אַוועק און קאָאָלינג קרייַז. א שווער באַזע קען קומען פון די פּראָפיל, עק כאַפּן אָדער דזשיאַמאַטרי. א הייס שעפּן קענען אַרייַנציען וועבינג, היגע אויסשטרעקן, ווענטינג אָדער קאָאָלינג. א וואַרעם האַלדז קענען אַרייַנציען קלאַפּ-שפּילקע קאָנטאַקט, אַרייַנלייגן קאָאָלינג, וידעפדיק מאַטעריאַל אָדער דילייד מעלדונג. דיפּאַריזאָן פּראָגראַממינג פירערגיט אַ מעזשערמאַנט-באזירט אופֿן פֿאַר מאָווינג פּראָפיל מאַטעריאַל אלא ווי עדיטינג ווייזט דורך אויסזען.
פורעם פּלאַן אויך שטעלט די בנימצא היץ אַריבערפירן מאַרשרוט. קאַנאַל פּלייסמאַנט, לויפן דרך, ינסערץ, האַלדז קאַנסטראַקשאַן, ווענטינג, ייבערפלאַך קאָנטאַקט און פּאַרטינג שורה פּלאַן קענען באַגרענעצן ווי געשווינד דער טייל סטייבאַלייזיז. ניצן Kinggle'sיקסטרוזשאַן קלאַפּ מאָלדינג פורעם פּלאַן פירןווען דער זעלביקער הייס געגנט בלייבט נאָך יוטילאַטיז און די באוויליקט וואַנט פאַרשפּרייטונג זענען וועראַפייד. א פּערסיסטענט היגע קאַנסטריינץ קען דאַרפֿן אַ פורעם קערעקשאַן, נישט אן אנדער טייַמער ענדערונג.

האַלטן די באוויליקט טייל וואָג ווי אַ רעזולטאַט, ניט די בלויז קאָנטראָל. צוויי טיילן מיט דער זעלביקער גאַנץ וואָג קענען האָבן פאַרשידענע וואַנט דיסטריביושאַנז און קאָאָלינג נאַטור. אָפּטיילונג אָדער מעסטן די לאָוקיישאַנז וואָס רעגירן פאָרשטעלונג, און קאָנטראָלירן די פּאָסטן-אַרויסוואַרף פאָרעם אין דער צייט דיפיינד דורך די פּראָדוקט קאָנטראָל פּלאַן. דאָס איז ווי וואַנט-גרעב אַרבעט ווערט נוציק פּראָצעס זאָגן אלא ווי אַ גענעראַל פאָדערן וועגן מאַטעריאַל סייווינגז.
05 / מאַשין לאָגיקקעסיידערדיק און אַקיומיאַלאַטאָר מאשינען טאָן ניט טיילן איין טיימינג מאָדעל
אויף אַ קעסיידערדיק יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין, די עקסטרודער דיליווערז אַ פּאַריזאָן קאַנטיניואַסלי בשעת איינער אָדער מער פורעם סטיישאַנז מאַך דורך זייער סיקוואַנסיז. ציקל צייט, פּאַריזאַן לענג, שנייַדן טיימינג און די וואַנט-גרעב פּראָגראַם קענען דעריבער זיין לינגקט. אויב די ציקל ענדערונגען, די קאָנטראָללער מוזן נאָך שטעלן די בדעה פּראָפיל צוזאמען די גשמיות פּאַריזאַן און ין די פורעם. א קירצער סטאַנציע סיקוואַנס אַז שיפץ די פּראָפיל איז נישט אַ נייטראַל גיכקייַט ענדערונג.
די מאַנואַל פון Moog קאָנטראָללער באשרייבט צייט-באזירט פּראָפיל קאָנטראָל פֿאַר קעסיידערדיק מאשינען און שטעלע-באזירט קאָנטראָל פֿאַר אַקיומיאַלאַטאָר מאשינען. אין אַ קעסיידערדיק סעטאַפּ, עס קענען באַשטימען ציקל צייט פון די מעהאַלעך צווישן אָנהייב סיגנאַלז אַזאַ ווי סאַקסעסיוו פּאַריזאַן קאַץ. אין אַן אַקיומיאַלאַטאָר סעטאַפּ, די וואַנט פּראָפיל גייט אַקיומיאַלאַטאָר שטעלע בעשאַס שטופּן-אויס. דעם ארויס דיסטינגקשאַן איז וואָס אַ פאַבריק זאָל ידענטיפיצירן די מאַשין און קאָנטראָללער מאָדע איידער באַראָוינג אַ ציקל-צייט אופֿן פון אן אנדער שורה.
אַן אַקיומיאַלאַטאָר מאַשין אויך האט צו צוגרייטן די פארלאנגט שאָס בשעת די מאָלדינג סיקוואַנס לייזונג. פרעגן צי פּלאַסטיסייזינג אָדער אַקיומיאַליישאַן ענדיקן איידער די פורעם איז גרייט פֿאַר די ווייַטער שאָס. אויב די אַקיומיאַלאַטאָר איז נאָך פילונג, טרימינג סעקונדעס פון פורעם עפן קען נישט רעדוצירן די פול ציקל. אויב אַקיומיאַליישאַן ענדיקן פרי, די מאָלדינג און קאָאָלינג וועג קען זיין די קאַנסטריינץ. רעקאָרד די פאַקטיש שאָס צוגרייטונג, קישן אָדער סוף שטעלע, צעשמעלצן שטאַט און טייל וואָג אַנשטאָט פון ינפערינג גרייטקייַט פון איין ציל ווערט.
סטאַנציע אויסלייג ענדערונגען די טיימליין אויך. א טאָפּל-סטאַנציע קעסיידערדיק מאַשין קענען נוצן איין סטאַנציע בשעת די אנדערע קולז אָדער ריליסיז אַ טייל, אָבער די עקסטרודער, שטאַרבן קאָפּ, אַריבערפירן באַוועגונג, קאָאָלינג סיסטעם און דאַונסטרים ויסריכט מוזן שטיצן די אָוווערלאַפּ. קינגגל'סאיין-סטאַנציע קעגן טאָפּל-סטאַנציע פאַרגלייַךדערקלערט דעם קאַפּאַציטעט באַשלוס. מאַלטי-קאָפּ און מאַלטי-קאַוואַטי לייאַוץ ווירקן פּאַרץ פּער געשעעניש און די וואָג צווישן אַוטלעץ אָדער קאַוויטיז; דימאַלטי-קאָפּ קעגן מאַלטי-קאַוואַטי פירערסעפּערייץ די טערמינען.
ניצן די ריכטיק דענאָמינאַטאָר ווען קאַמפּערינג מאשינען. א פאָרמינג געשעעניש איז ניט שטענדיק איין טייל. ציילן אנגענומען פּאַרץ פון אַלע באַטייַטיק קעפ, קאַוויטיז און סטיישאַנז, און אַרייַננעמען די קאַנסטריינץ וואָס מאַכן די פּאַרץ סיילאַבאַל. א מאַשין מיט אַ שנעל טרוקן באַוועגונג קענען נאָך פּראָדוצירן ווייניקערע אנגענומען פּאַרץ פּער שעה אויב יקסטרוזשאַן, קאָאָלינג, טרימינג אָדער קוואַליטעט פעסטקייַט קענען נישט האַלטן גאַנג.
06 / סיקוואַנסצוריקקריגן ווארטן צייט אָן אָוווערלאַפּינג כאַזערדז
נאָך קאָאָלינג און פּאַריזאַן עקספּרעס זענען פארשטאנען, ונטערזוכן די גאַפּס צווישן אַקשאַנז. א פאַרהאַלטן קען זיין היסטארישע אלא ווי נייטיק, אָבער עס קען אויך צושטעלן רעשוס, דרוק סטייבאַלאַזיישאַן, ויסמאַטערן, סיגנאַל באַשטעטיקונג אָדער זיכער כאַנדאָפף. ידענטיפיצירן וואָס צושטאַנד יעדער פאַרהאַלטן פּראַטעקץ. דערנאָך קאָנטראָלירן צי דער קאָנטראָללער האט שוין פאַרלאָזלעך באַמערקונגען פֿאַר דעם צושטאַנד. ריפּלייסינג אַ פאַרפעסטיקט וואַרטן מיט אַ וועראַפייד קאַמפּלישאַן סיגנאַל קענען פֿאַרבעסערן ריפּיטאַביליטי, אָבער בלויז ווען די מאַשין פּלאַן און באוויליקט קאָנטראָל לאָגיק שטיצן עס.
Kinggle איז כאָוסטידאָטאַמאַטיק קלאַפּ מאָלדינג מאַשין אָפּעראַציע מאַנואַלסעפּערייץ טיימינג קאַטעגאָריעס אַזאַ ווי פורעם קלאָוזינג, קלאַפּ טיימינג, ויסמאַטערן-פֿאַרבונדענע אַקשאַנז, פורעם מיקראָ-עפן, קלאַפּ-שפּילקע באַוועגונג און ראָבאָט דילייז. די מאַנואַל ריפּיטידלי טייז וואַלועס צו די פאַקטיש פּראָדוקט אָדער פּראָדוקציע צושטאַנד. זיין צובינד אַפּלייז צו די דאַקיומענטאַד מאַשין משפּחה און קענען זיין אַנדערש לויט מאָדעל, אָפּציע אָדער ווייכווארג ווערסיע, אַזוי עס זאָל נישט זיין פארוואנדלען אין אַ דזשאַנעריק רשימה פון רעקאַמענדיד סעקונדעס.
היטן די גשמיות סיקוואַנס אין רידוסט און קאַנטראָולד טנאָים ערלויבט דורך די מאַשין פּראָצעדור. באַשטעטיקן אַז כאָוזיז, קייבאַלז, קלאַפּ פּינס, קאָרעס, נעמען-אויס דעוויסעס און די טייל בלייבן קלאָר דורך די פול דרך. לייענען באַפֿעל און באַמערקונגען צוזאַמען. אויב אַ באַוועגונג ריטשאַז שטעלע פרי אָבער די סיקוואַנס נאָך ווייץ, געפֿינען די פּינטלעך פּערמיסיוו. אויב די באַמערקונגען קומט שפּעט אָדער ינטערמיטאַנטלי, פאַרריכטן די סענסער, מעקאַניזאַם אָדער נוצן סיבה איידער רידוסינג די טייַמער וואָס איז געווען מאַסקינג עס.
דאַונסטרים אַרבעט געהערט אויף דער זעלביקער טיימליין. א ראָבאָט קען געשווינד ויסמעקן די פורעם אָבער שטעלן טיילן אויף אַ קאַנווייער וואָס איז שוין פול. א טרימער קען דאַרפן אַ סטאַביל טייל טעמפּעראַטור. א רינען טעסטער קענען ווערן די באַטאַלנעק נאָך די מאַשין רעזולטאַט ריסעס. רעקאָרד די ריי לענג און האַלטן די סיבות פון דער ערשטער סוסטאַינעד לויפן, ניט בלויז בעשאַס אַ ביסל סייקאַלז אין די מאַשין. די פאַסטאַסט זיכער מאַשין ציקל איז נישט נוציק אויב עס באוועגט חסרונות אָדער קאַנדזשעסטשאַן איין סטאַנציע אַוועק.
07 / עקספּערימענטלויפן אַ קאַנטראָולד ציקל-צייט פּראָצעס אַז אן אנדער יבעררוק קענען איבערחזרן
א נוציק פּראָצעס סטאַרץ מיט אַ קשיא אַזאַ ווי "איז פורעם קרייַז ב לימאַטינג זיכער אַרויסוואַרף?" אָדער "צייט די ראָבאָט-קלאָר פאַרהאַלטן נאָך די סענסער איז וועראַפייד?" עס טוט נישט אָנהייבן מיט "מאַכן די ציקל פאַסטער." זאָגן די סאַספּעקטיד קאַנסטריינץ, די ענדערונג, די דערוואַרט ענטפער און די טייל טשעקס וואָס קענען אָפּוואַרפן דעם פּראָצעס. באַשטימען איין מענטש צו קאָנטראָלירן רעצעפּט עדיץ און איין מענטש צו רעקאָרדירן רעזולטאַטן אַזוי עטלעכע אַדזשאַסטמאַנץ טאָן ניט פּאַסירן צווישן סאַמפּאַלז.
-
פרירן די באוויליקט באַסעלינע.היט אָדער דרוק די רעלעאַסעד סעטטינגס, ידענטיפיצירן די פּראָדוקט פּעקל און ריטיין אנגענומען סאַמפּאַלז. רעקאָרד די פאַקטיש ציקל ווערייישאַן און אנגענומען רעזולטאַט אונטער סטאַביל טנאָים.
-
נאָמען איין באַגרענעצונג.ניצן די סיקוואַנס טיימליין, קאָאָלינג מאַפּע, נוצן רידינגז, שרעק געשיכטע און דאַונסטרים אַבזערוויישאַנז. שרייב די זאָגן וואָס ווייזט צו דעם באַגרענעצונג.
-
דעפינירן די דערלויבט ענדערונג.ניצן די מאַשין, פורעם און סמאָלע דאַקיומענטיישאַן. שטעלן אַ קאַנטראָולד אַדזשאַסטמאַנט שיעור און אַ צוריקקער פונט. דו זאלסט נישט טוישן אן אנדער בייַטעוודיק בעשאַס די אָבסערוואַציע פֿענצטער.
-
שטעלן רידזשעקשאַן טריגערז.אַרייַננעמען באַטייַטיק וואונדער אַזאַ ווי אַנסטייבאַל פּאַריזאָן, דערענדיקט באַוועגונג, הייס אָדער סטיקינג פּאַרץ, וואָרפּאַגע, דימענשאַנאַל באַוועגונג, וואָג אָדער וואַנט דורכפאַל, בליץ, קלאַפּ-אויס, אַלאַרמס, דזשאַמז אָדער אַנסייף נאַטור.
-
לויפן דורך סטייבאַלאַזיישאַן.מארק פּאַרץ דורך צייט, סטאַנציע, קאָפּ אָדער קאַוואַטי. דו זאלסט נישט ריכטער די נייַע צושטאַנד פון דער ערשטער שטיק אויב די געביטן וועריאַבאַלז דאַרף צייט צו דערגרייכן אַ נייַע פעסט שטאַט.
-
מעסטן די אנגענומען פּראָדוקציע פֿענצטער.צולייגן די קאַנטראָולד וויזשאַוואַל, וואָג, וואַנט, דימענשאַנאַל און פאַנגקשאַנאַל טשעקס. אַרייַננעמען דאַונסטרים טרימינג, טעסטינג און פּאַק-אויס ווען זיי דעפינירן אַ סאָלאַבאַל טייל.
-
האַלטן, אָפּוואַרפן אָדער פאָרשן.ריטיין די ענדערונג בלויז ווען די דיפיינד פֿענצטער פּאַסיז און אנגענומען רעזולטאַט ימפּרוווז. ומקערן די באַסעלינע אויב קוואַליטעט אָדער קאָנטראָל דיטיריערייץ. עפֿענען אַ מכשירים, נוצן אָדער וישאַלט קאַמף ווען דער פּראָצעס יקספּאָוזיז אַ גשמיות סיבה.
דער מוסטער פּלאַן זאָל גלייַכן די שורה. אויף אַ טאָפּל-סטאַנציע מאַשין, אַרייַננעמען ביידע זייטן. אויף אַ מולטי-קאָפּ סעטאַפּ, ופהיטן קאָפּ אידענטיטעט. אויף אַ מולטי-קאַוואַטי פורעם, ופהיטן די קאַוואַטי אידענטיטעט ווו פּראַקטיש. אַ דורכשניטלעך קענען באַהאַלטן איין הייס קרייַז אָדער איין דין רעזולטאַט. דיבלאָזן מאָלדינג חסרונות פירןווייזט ווי פאַרפעסטיקט און טראַפ - פּאַטערנז פירן צו פאַרשידענע טשעקס.
פּראָצעס רעקאָרדס זאָל אַרייַננעמען די אַלט ווערט, נייַ ווערט, צייט פון טוישן, פאַראַנטוואָרטלעך מענטש, פאַקטיש ציקל פאַרשפּרייטונג, מאַטעריאַל פּלאַץ, נוצן שטאַט, מוסטער IDs, געמאסטן רעזולטאטן, רידזשעקץ און לעצט באַשלוס. פאָטאָס זענען נוציק פֿאַר פאָרעם און כיסאָרן אָרט, אָבער זיי טאָן ניט פאַרבייַטן מעזשערמאַנץ. אויב דער פּראָצעס קערט צו די באַסעלינע, רעקאָרד אַז אויך. א דורכפאַל פּראָצעס קענען נאָך פאַרמייַדן אן אנדער יבעררוק פון ריפּיטינג די זעלבע געדאַנק.
08 / קאַפּאַציטעטרעכענען רעזולטאַט פון אנגענומען פּאַרץ, נישט טרוקן-ציקל באַוועגונג
טרוקן-ציקל רעזולטאַט באשרייבט מאַשין באַוועגונג אָן די גאַנץ מאַטעריאַל, קאָאָלינג און טייל-אַקסעפּטאַנס מאַסע. עס איז נוציק פֿאַר קאָנטראָלירונג באַוועגונג פיייקייט, אָבער עס איז נישט אַ צוזאָג פון סאָלאַבאַל פּראָדוקציע. א פּראָדוקציע כעזשבן מוזן נוצן די פאַקטיש טייל, סמאָלע, פורעם, קאָפּ אָדער קאַוואַטי ציילן, קאָאָלינג סיסטעם, דאַונסטרים ויסריכט און אַקסעפּטאַנס אופֿן. דאָס איז וואָס Kinggle'sפּרויעקט אינפֿאָרמאַציע פּראָצעספרעגט פֿאַר פּראָדוקט גרייס, וואָג, מאַטעריאַל, גרעב און רעזולטאַט רעקווירעמענץ איידער רעקאַמענדיד אַ מאַשין.
מאָס אנגענומען רעזולטאַט גלייַך איבער אַ רעפּריזענאַטיוו פּראָדוקציע פֿענצטער. ציילן בלויז פּאַרץ וואָס פאָרן די דיפיינד מעלדונג קרייטיריאַ, און רעקאָרדירן פּלאַננעד סטאַפּס, אַנפּלאַנד סטאַפּס, סעטאַפּ אָנווער און אָפּזאָגן סעפּעראַטלי. דו זאלסט נישט באַהאַלטן זיי אין אַ איין אַניקספּליינד עפעקטיווקייַט פאַקטאָר. אויב די שורה טראגט עטלעכע פּאַרץ פּער געשעעניש, שאָלעמ מאַכן די ציילן דורך סטאַנציע, קאָפּ אָדער קאַוואַטי אַזוי אַז אַ פאַרקריפּלט רעזולטאַט וועט נישט פאַרשווינדן אין די גאַנץ.
| מעטריק | כעזשבן אָדער אָבסערוואַציע | ניצן | פּראָסט ריפּאָרטינג טעות |
|---|---|---|---|
| ציקל סעקונדעס | צייט צווישן די זעלבע געשעעניש אַריבער ריפּיטיד סטאַביל סייקאַלז | ווייזט מאַשין-געשעעניש גאַנג און ווערייישאַן | רעפּאָרטינג די שאָרטיסט איין געשעעניש |
| פּאַרץ פּער געשעעניש | אנגענומען פיזיש פּאַרץ באפרייט דורך איין גאַנץ פאָרמינג געשעעניש | קאַנעקץ קעפ, קאַוויטיז און סטיישאַנז מיט באַנד | אַסומינג יעדער ווענטיל איז פּראַדוסינג |
| טעאָרעטיש אַורלי רעזולטאַט | (3,600 / ציקל סעקונדעס) × פּאַרץ פּער געשעעניש | פּלאַנירונג פאַרגלייַך אין אַנינטעראַפּטיד טנאָים | פאַך דער רעזולטאַט געראַנטיד פּראָדוקציע |
| אנגענומען אַורלי רעזולטאַט | אנגענומען פּאַרץ / באמערקט פּראָדוקציע שעה | ווייזט ניצלעך רעזולטאַט פון די טעסטעד פּראָדוקט פּעקל | קאַונטינג רייניקונג, סעטאַפּ אָדער פארווארפן טיילן |
| טוישן רעזולטאַט | אנגענומען רעזולטאַט נאָך מינוס אנגענומען רעזולטאַט פריער, אונטער מאַטשט טנאָים | טעסץ צי די רעדאַגירן ימפּרוווד די פאַקטיש ציל | קאַמפּערינג פאַרשידענע פּראָדוקטן, שיפץ אָדער יוטילאַטיז |
באַריכט קוואַליטעט בייַ גיכקייַט. אַרייַננעמען וואָג און וואַנט רעזולטאַטן, קריטיש דימענשאַנז, פאַנגקשאַנאַל פּראָבע רעזולטאַט, ברעקל אָדער האַלטן ציילן, נוצן צושטאַנד און די רעצעפּט רעוויזיע. א צוויי-סעקונדע רעדוקציע האט קיין סטאַנדאַלאָנע טייַטש אָן דער אָריגינעל ציקל, טייל ציילן, אנגענומען טראָגן און פּרובירן טנאָים. דער אַרטיקל איז דעריבער נישט אַרויסגעבן אַ פּראָצענט פֿאַרבעסערונג ציל. דער רעזולטאַט מוזן קומען פון די קוינע ס שורה דאַטן.
פֿאַר אַ נייַע מאַשין אָדער פורעם, דעפינירן די רעזולטאַט אופֿן איידער דער פּראָצעס. קינגגל'ספאַבריק אַקסעפּטאַנס פּרובירן פירןדערקלערט ווי צו פאַרבינדן די געמאסטן לויפן מיט די פּינטלעך פּראָדוקט, מאַטעריאַל, פורעם און נוצן טנאָים. ניצן דיסטאַרטאַפּ טשעקליסטצו פאַרלייגן אַ סטאַביל שטאַט איידער טיימינג, און דיטשיינדזשאָוווער פירערצו האַלטן סעטאַפּ אָנווער באַזונדער פון פעסט פּראָדוקציע.
09 / לימאַץהאַלטן דעם פּראָצעס ווען דער פּראָצעס פארלירט קאָנטראָל
האַלטן און ומקערן די באוויליקט צושטאַנד אויב אַ וועכטער, ינטערלאַק, נויטפאַל האַלטן אָדער כאַזערדאַס ענערגיע קאָנטראָל איז נישט פאַנגקשאַנינג ווי בדעה. האַלטן פֿאַר אומגעריכט מאַשין באַוועגונג, צונויפשטויס ריזיקירן, ומגעוויינטלעך הידראַוליק אָדער פּנעוומאַטיש נאַטור, דאַמידזשד דרוק קאַמפּאָונאַנץ, עלעקטריקאַל אָוווערכיטינג, ליקס אָדער אַ ומהעסקעם צווישן געוויזן באַמערקונגען און גשמיות שטעלע. ציקל-צייט אַרבעט קיינמאָל אָטערייזיז אָפּעראַציע אַרום אַ שולד.
טייל זאָגן קענען אויך האַלטן דעם פּראָצעס. וואַך פֿאַר אַ פּאַריזאָן וואָס ניט מער ערייווז אין די ריכטיק שטעלע, דערענדיקט פורעם קלאָוזשער, רייזינג בליץ, אַנסטייבאַל וואָג, דין קריטיש ווענט, בלאָו-אַוץ, דערענדיקט דעטאַל, סטיקינג, טרים שעדיקן, וואָרפּאַגע, אָוואַל נעקס, ראַקער באַטאַמז, שרינגקידזש אָדער פאַנגקשאַנאַל-פּרובירן דורכפאַל. Formosa ס פּראָצעס פירער קאַנעקץ עטלעכע פון די סימפּטאָמס מיט יבעריק היץ, ניט גענוגיק קאָאָלינג, אַ קורץ ציקל אָדער קאָאָלינג קאַנאַל צושטאַנד. ניצן די סימפּטאָם צו ריאָופּאַן די ריכטיק דיאַגנאָסיס אלא ווי צו לייגן אַ ברייט קאָאָלינג צייט אָן דערגייונג די סיבה.
עסקאַלייט ווען די קאַנסטריינץ ריקווייערז אַ פורעם-קאַנאַל ענדערונג, שטאַרבן אָדער קלאַפּ-שפּילקע מאָדיפיקאַטיאָן, קאָנטראָל-פּראָגראַם טוישן, ינטערלאַק טוישן, דרוק-סיסטעם אַרבעט אָדער אָפּעראַציע אַרויס די קוואַלאַפייד סמאָלע און מאַשין פֿענצטער. ניצן דיפאַרהיטנדיק וישאַלט פירןפֿאַר ריפּיטאַבאַל ויסריכט פיינדינגז. א וואָרן מעקאַניזאַם קען מאַכן די ציקל פּאַמעלעך, אָבער אַ פאַסטער באַפֿעל וועט נישט פאַרריכטן עס.
סוף די פּרויעקט מיט אַ רעלעאַסעד באַסעלינע. דערהייַנטיקן די רעצעפּט בלויז דורך די האַסקאָמע פּראָצעס פון די פאַבריק, צוטשעפּען די מוסטער און מעזשערמאַנט רעקאָרד, און זאָגן וואָס פּראָדוקט, פורעם, סמאָלע און מאַשין קאַנפיגיעריישאַן די רעזולטאַט קאָווערס. האַלטן פארווארפן טריאַלס אין די טוישן קלאָץ. ווען דער ווייַטער יבעררוק קענען רעפּראָדוצירן די אנגענומען ציקל און דערקלערן זייַן לימאַץ, די פֿאַרבעסערונג איז גרייט פֿאַר נאָרמאַל פּראָדוקציע.
10 / ענטפֿערסאָפט געשטעלטע פראגעס וועגן בלאָו מאָלדינג ציקל צייט
וואָס דיטערמאַנז יקסטרוזשאַן קלאַפּ מאָלדינג ציקל צייט?
ציקל צייט איז באשלאסן דורך די סלאָואַסט פארלאנגט וועג דורך פּאַריזאַן אָדער שאָס צוגרייטונג, פורעם באַוועגונג, ינפלאַציע, קאָאָלינג, ויסמאַטערן, עפן, נעמען-אויס און דאַונסטרים האַנדלינג. פּראָדוקט דזשיאַמאַטרי, וואַנט פאַרשפּרייטונג, סמאָלע נאַטור, פורעם קאָאָלינג, מאַשין אַרקאַטעקטשער און אנגענומען-טייל קרייטיריאַ אַלע ווירקן דעם וועג. מעסטן די פאַקטיש סיקוואַנס און באַמערקונגען סיגנאַלז איידער איר באַשליסן וואָס טייַמער איז פאַראַנטוואָרטלעך.
איז קאָאָלינג שטענדיק די לאָנגעסט טייל פון אַ קלאַפּ מאָלדינג ציקל?
קאָאָלינג אַקיאַפּייז רובֿ פון די מאָלדינג ציקל אין פילע פּאָליאָלעפין אַפּלאַקיישאַנז, לויט LyondellBasell ס קלאַפּ מאָלדינג פירער, אָבער עס איז נישט אויטאָמאַטיש די אַקטיוו קאַנסטריינץ אויף יעדער שורה. פּאַריזאָן עקספּרעס, אַקיומיאַלאַטאָר פילונג, פורעם אַריבערפירן, ראָבאָט רעשוס, טרימינג אָדער טעסטינג קען רעגירן די ווייַטער אָנהייב. א טיימליין ווייזט צי רידוסינג קאָאָלינג וואָלט טוישן די פול ציקל אָדער בלויז אַרויסוואַרפן די האָטטער טייל.
ווי קענען קאָאָלינג צייט זיין רידוסט אָן וואָרפּאַגע?
ערשטער באַשטעטיקן די צושטעלן און צוריקקומען פון די קאָאָלאַנט טנאָים, קרייַז וואָג, קאַנאַל ריינקייַט, פורעם טעמפּעראַטור מוסטער און די הייס אָרט אויף דעם טייל. פאַרגלייַכן וואַנט פאַרשפּרייטונג מיט די צייכענונג און באוויליקט פּראָצעס. טוישן איין דאַקיומענטאַד צושטאַנד, לאָזן דעם פּראָצעס צו סטייבאַלייז און קאָנטראָלירן די דימענשאַנז און פאָרעם נאָך די פארלאנגט מעהאַלעך נאָך אַרויסוואַרף. אויב דער זעלביקער היגע הייס געגנט בלייבט, די פורעם אָדער וואַנט פאַרשפּרייטונג קען דאַרפֿן ינזשעניעריע רעצענזיע.
טוט אַ קירצער ציקל שטענדיק פאַרגרעסערן קלאַפּ מאָלדינג רעזולטאַט?
ניין רעזולטאַט ינקריסיז בלויז ווען די געביטן ציקל איז די שורה קאַנסטריינץ און די נאָך פּאַרץ זענען אנגענומען. א פאַסטער מאַשין געשעעניש קענען מאַכן האָטטער פּאַרץ, מער רידזשעקץ, ראָבאָט דזשאַמז, טרימינג שעדיקן אָדער אַ טעסטער באַקלאָג. פאַרגלייַכן אנגענומען פּאַרץ פּער באמערקט שעה אונטער מאַטשט פּראָדוקט, מאַטעריאַל, פורעם, נוצן און קוואַליטעט טנאָים. האַלטן טרוקן-ציקל באַוועגונג, טעאָרעטיש פּראָדוקציע און אנגענומען פּראָדוקציע ווי באַזונדער פיגיערז.
ווי קען פּאַריזאָן פּראָגראַממינג ווירקן ציקל צייט?
פּאַריזאָן פּראָגראַממינג ענדערונגען ווו מאַטעריאַל זיצט צוזאמען דעם פּראָדוקט. ומנייטיק שווער געביטן קען דאַרפן מער קאָאָלינג, בשעת צו דין געביטן קענען פאַרלאָזן פּראָדוקט טעסץ. אויף קעסיידערדיק מאשינען, די וואַנט פּראָפיל קענען אויך זיין סינגקראַנייזד מיט ציקל צייט, אַזוי אַ טיימינג ענדערונג קען יבעררוק פּראָפיל פּלייסמאַנט. באַשטעטיקן וואַנט לאָוקיישאַנז, טייל וואָג און פּראָפיל אַליינמאַנט נאָך אַ ציקל טוישן אַנשטאָט פון אַסומינג די געראטעוועט ויסבייג בלייבט ריכטיק.
וואָס דאַטן זאָל זיין געשיקט צו Kinggle פֿאַר אַ ציקל-צייט פּראָבלעם?
שיקן די מאַשין מאָדעל און קאָנטראָללער ווערסיע, פּראָדוקט צייכענונג, פורעם און מכשירים IDs, סמאָלע מיינונג און פּלאַץ, רעצעפּט רעוויזיע, ציקל ווידעא קאַפּטשערד פֿון אַ זיכער אָרט, געשעעניש טיימליין, שרעק געשיכטע, טייל וואָג און וואַנט מאַפּע, קריטיש דימענשאַנז, חסרונות פאָטאָס, מאַשין ינלעט לופט און קאָאָלינג וואַסער אַבזערוויישאַנז, דאַונסטרים סטאָפּ סיבות און אנגענומען רעזולטאַט איבער אַ דיפיינד צייט. די זאָגן העלפּס באַזונדער קאָאָלינג, מכשירים, קאָנטראָלס, יוטילאַטיז, מאַטעריאַל און שורה-וואָג סיבות.

דיסקוטירן די פּראָדוקט און ציקל ווי איין סיסטעם
שיקן די פאַקטיש טייל צייכענונג, סמאָלע, פורעם, מאַשין קאַנפיגיעריישאַן, קראַנט ציקל טיימליין, נוצן אַבזערוויישאַנז און געמאסטן קוואַליטעט רעזולטאַטן. Kinggle קענען אָפּשאַצן די זאָגן אַרום די מאַשין, מכשירים, קאָנטראָלס און פּראָדוקציע ציל.
שיקן דיין פּראָדוקציע דאַטןמקורים געניצט פֿאַר דעם פירער
קינגגל-כאָוסטיד מאַניואַלז שטיצן סטייטמאַנץ וועגן די דאַקיומענטאַד קאָנטראָלס און מאַשין סיקוואַנס. פּאָלימער-פּראָדוצירער גוידעס שטיצן די קאָאָלינג און כיסאָרן באציונגען. OSHA קוואלן זענען אַרייַנגערעכנט פֿאַר די פאַרייניקטע שטאַטן זיכערקייַט גרענעץ. קיינער פון די קוואלן סאַפּלייז אַ וניווערסאַל ציקל ציל פֿאַר יעדער פּראָדוקט אָדער מאַשין.
- קינגגל-כאָוסטיד אָטאַמאַטיק בלאָו מאָלדינג מאַשין אָפּעראַציע מאַנואַל, אַקסעסט 8 סעפטעמבער 2026.
- Moog DigiPack III פּאַריזאָן וואנט גרעב קאָנטראָללער מאַנואַל, MRJ06301, כאָוסטיד דורך Kinggle, אַקסעסט 8 סעפטעמבער 2026.
- LyondellBasell, אַ גייד צו פּאָליאָלעפין בלאָו מאָלדינג, אַקסעסט 8 סעפטעמבער 2026.
- פאָרמאָסאַ פּלאַסטיקס, פּאַליעטאַלין יקסטרוזשאַן בלאָו מאָלדינג פּראָצעס גייד, אַקסעסט 8 סעפטעמבער 2026.
- אָשאַ 29 קפר 1910.147, די קאָנטראָל פון כאַזערדאַס ענערגיע, אַקסעסט 8 סעפטעמבער 2026.
- OSHA 29 CFR 1910.212, אַלגעמיינע רעקווירעמענץ פֿאַר אַלע מאשינען, אַקסעסט 8 סעפטעמבער 2026.