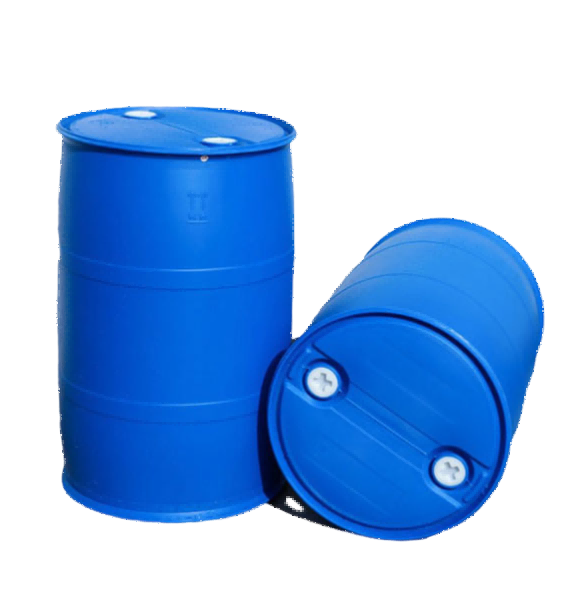
די KGB200L / LP איז Kinggle ס 250 ל קלאַס אַקיומיאַלאַטאָר קלאַפּ מאָלדינג פּלאַטפאָרמע פֿאַר 220 ל טאָפּל-רינג כעמישער דראַמז. א ארבעטן פּרויעקט דאַרף מער ווי די מאָלדינג מאַשין. עס אויך דאַרף אַ באוויליקט פּויק ספּעסיפיקאַטיאָן, מאַטשט HMWHDPE, פורעם און קאָאָלינג פּלאַן, פּאַריזאָן פּראָגראַם, נעמען-אויס און דעפלאַשינג, רינען טעסטינג, טרייסאַבאַל קוואַליטעט טשעקס און אַ פאַבריק אַקסעפּטאַנס פּלאַן.
א כעמישער פּויק שורה זאָל זיין פּלאַננעד פון די פאַרטיק פּעקל צוריק. די פּויק מוזן האַלטן די בדעה אינהאַלט. עס מוזן בלייַבנ לעבן די דיפיינד האַנדלינג און אַריבערפירן טעסץ. זיין קלאָוזשערז, וואַנט מאַפּע און פּראָדוקציע רעקאָרדס מוזן בלייבן אונטער קאָנטראָל. א שנעל טרוקן ציקל אַליין פּראָוועס קיין פון די זאכן.
דער פירער גייט איין פּויק דורך די גאַנץ צעל. עס סעפּערייץ ארויס מאַשין דאַטן פון פּרויעקט ינפּוץ. עס אויך ווייזט וואָס רעזולטאַטן מוזן זיין פּרוווד בעשאַס אַ פּראָדוקציע פּראָצעס.

- פרירן די פּויק צייכענונג, קלאָוזשערז, מאַטעריאַל, נעץ וואָג און וואַנט מאַפּע.
- גער פאַרטיק וואָג אין גראָב פּאַריזאַן מאַסע, אַרייַנגערעכנט אַלע טרים.
- גלייַכן די קאָפּ, פּאַריזאָן פּראָגראַם, פורעם און קאָאָלינג צו די קריטיש זאָנעס.
- דעפינירן האַנדלינג, דעפלאַשינג און דורכקוק ווי אַ טייל פון די ציקל.
- אָננעמען די שורה מיט באוויליקט סמאָלע, פּראָדוקציע סעטטינגס און מעזשעראַבאַל פאָרן קרייטיריאַ.
וואָס אַ גאַנץ 220 ל כעמישער פּויק צעל אַקשלי כולל
די מאַשין פארמען די פּוסט גוף. דער צעל מאכט ריפּיטאַבאַל, אנגענומען דראַמז. אַז דיסטינגקשאַן ענדערונגען די פּערטשאַסינג רשימה. עס אויך ענדערונגען די פֿראגן געשטעלט בעשאַס ינזשעניעריע.
אַפּסטרים עקוויפּמענט קען אַרייַננעמען סמאָלע סטאָרידזש, קאַנווייינג, דרייינג אָדער בלענדינג ווען די פאָרמיאַליישאַן ריקווייערז עס. קאָליר און אַדאַטיוו דאָוסינג דאַרפֿן קאַנטראָולד רעסאַפּיז. רעגרינד דאַרף אַ דיפיינד מקור, פּאַרטאַקאַל צושטאַנד און דערלויבט פאַרהעלטעניש. די זאכן באַשטימען וואָס ריטשאַז די עקסטרודער. אַן אַנסטייבאַל קאָרמען קענען נישט פּראָדוצירן אַ סטאַביל פּאַריזאָן.
די האַרץ צעל כּולל די עקסטרודער סיסטעם, אַקיומיאַלאַטאָר קאָפּ, קלאַמפּינג אַפּאַראַט, פורעם, קלאַפּ פּינס אָדער דנאָ-בלאָוינג אָרדענונג, הידראַוליק סיסטעם און קאָנטראָלס. קינגגל'סKGB200L/LP פּראָדוקט בלאַטאויך ליסטעד אַ MOOG 100 גרעב קאָנטראָללער, ראָבאָט אָרעם און דנאָ בלאָוינג סיסטעם אין זיין ארויס באַשרייַבונג. די לעצט סדר זאָל ידענטיפיצירן די פּינטלעך סאַפּלייד ווערסיעס.
דאַונסטרים אַרבעט סטאַרץ ווען די פורעם אָפּענס. די הייס פּויק דאַרף קאַנטראָולד באַזייַטיקונג. שפּיץ און דנאָ פלאַש מוזן זיין שנייַדן אָן דאַמידזשינג סילינג סערפאַסיז. אָופּאַנינגז קען דאַרפֿן מאַשינינג אָדער פינישינג. קלאָוזשערז זאל דאַרפֿן פּאַסן. יעדער אנגענומען פּויק דעמאָלט דאַרף די מסכים דימענשאַנאַל, וואָג, וואַנט און רינען טשעקס.
קאָאָלינג ויסריכט, קאַמפּרעסט לופט, מאַטעריאַל האַנדלינג, טרים זאַמלונג און זיכער אַקסעס זיצן אַרום דעם צעל. א לאַבאָראַטאָריע אָדער קוואַליטעט געגנט קען זיצן אַרויס עס. דער געגנט כאַנדאַלז מער טעסץ, ריטיינד סאַמפּאַלז און רעקאָרד אָפּשאַצונג.
א גאַנץ פאַרנעם אויך נעמען יעדער גרענעץ. ווער סאַפּלייז די פורעם טשילער? ווער גיט די קאַמפּרעסער און ופנעמער? ווער קאַנעקץ די ראָבאָט היטן? ווער סאַפּלייז די רינען טעסטער? אויב אַ גרענעץ האט קיין באַזיצער, עס אָפט ווערט אַ סטאַרטאַפּ פאַרהאַלטן.
שלאָס די פּויק באַשרייַבונג איידער סעלינג די לעצט קאַנפיגיעריישאַן
די פראַזע "220 ליטער פּויק" איז נישט אַ פול באַשרייַבונג. צוויי דראַמז קענען טיילן נאָמינאַל באַנד, אָבער דאַרפֿן פאַרשידענע פּראָצעס טנאָים. א פארמאכט-קאָפּ טאָפּל-רינג פּויק האט פאַרשידענע נעקס און האַנדלינג זאָנעס פון אַ עפענען-קאָפּ פּלאַן. די קלאָוזשער סיסטעם, אינהאַלט און אַריבערפירן מאַרשרוט אויך ווירקן טעסטינג.
אָנהייבן מיט אַ קאַנטראָולד צייכענונג. אַרייַננעמען קוילעלדיק דימענשאַנז, נאָמינאַל און ברימפול קאַפּאַציטעט, אָופּאַנינגז, קלאָוזשער דעטאַילס, טשימז, רינגס, כאַנדאַלז און פירמע געביטן. מארק די פּאַרטינג שורה און קניפּ-אַוועק. ידענטיפיצירן יעדער ויסמעסטונג וואָס אַפעקץ פילונג, פּאַלאַטייזינג, סטאַקינג אָדער היטל פּאַסיק.
לייג אַ געציילט וואַנט-גרעב מאַפּע. די מאַפּע זאָל דעקן די שפּיץ רינג, אַקסל, סידעוואַלל, נידעריקער רינג, באַזע, נעקס און קניפּ געביטן. איין דורכשניטלעך וואַנט נומער קען נישט ווייַזן ווי סמאָלע איז פונאנדערגעטיילט. Kinggle ס בלאַט ליסטעד 3.5 צו 4 מם פֿאַר זיין ארויס 200 ל אַפּלאַקיישאַן. ניצן דאָס ווי אַ בלאַט-ספּעציפיש רעפֿערענץ, נישט ווי אַ פאַרטרעטער פֿאַר די באוויליקט וואַנט מאַפּע.
רעקאָרד די נעץ מאָולדיד וואָג. צי ניט אַרייַננעמען סעפּעראַטלי פארזאמלט קלאָוזשערז. דערנאָך אָפּשאַצן שפּיץ בליץ, דנאָ עק, האַלדז ברעקל און קיין אנדערע טריממעד מאַטעריאַל. דעם קריייץ די גראָב פּאַריזאַן ציל. א 12 קג פאַרטיק פּויק קען דאַרפֿן אַ שאָס העכער 12 קג ווייַל דער פּראָצעס מוזן אויך פאָרעם רימווואַבאַל מאַטעריאַל.
די בדעה אינהאַלט געהערן אין דער טעקע. לייג געדיכטקייַט, וויסקאָסיטי, פילונג טעמפּעראַטור, פארע דרוק, כעמישער קאַמפּאַטאַבילאַטי באדערפענישן און דערוואַרט סטאָרידזש צייט. דער קוינע זאָל אויך זאָגן צי די פּויק וועט פירן רעגיאַלייטאַד געפערלעך סכוירע. דער ענטפער ענדערונגען די וואַלאַדיישאַן דרך.
קינגגל'ספארקויפונג פּראָצעספרעגט פֿאַר פאָטאָס, דראַווינגס, וואָג, גרייס, מאַטעריאַל, גרעב, טעגלעך פּראָדוקציע און כעמישער קעגנשטעל. די ינפּוץ זאָל זיין איין רעוויזיע-קאַנטראָולד פּויק דאָסיגע. די ציטאַט, פורעם פּלאַן און אַקסעפּטאַנס פּלאַן זאָל אַלע פונט צו דער זעלביקער רעוויזיע.
לייענען די KGB200L / LP ארויס דאַטן ווי איין מאַטשט שטעלן
די KGB200L/LP בלאַט גיט אַ נוציק סטאַרטינג קאָנווערט. עס יידענאַפייד אַ 250 ל מאַקסימום קאַנטיינער קלאַס, אַ 39 ה מאַשין און אַ פאַרפעסטיקט עפֿענען-קלאָוזינג אָרדענונג. עס אויך ליסטעד אַ 760 קן קלאַמפּינג קראַפט, אַ 1300 דורך 1500 מם פּלאַטען און אַ 1100 דורך 1700 מם מאַקסימום פורעם גרייס.
דער ציבור יקסטרוזשאַן טיש ווייזט צוויי 100 מם סקרוז מיט 32 ל / ד ריישיאָוז. פֿאַרעפֿנטלעכט HDPE מעלטינג קאַפּאַציטעט איז 180 קג / ה פּער שרויף. דער טיש אויך ליסטעד אַ 25 ל אַקיומיאַלאַטאָר און אַ 18 קג פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ. דאס זענען מאַשין-בלאַט וואַלועס. זיי טאָן ניט באַווייַזן אַ באַזונדער פּויק, סמאָלע אָדער ציקל אָן אַ מאַטשט פּראָצעס.
| פֿאַרעפֿנטלעכט KGB200L/LP נומער | וועבזייַטל ווערט | וואָס די פּרויעקט נאָך מוזן קאָנטראָלירן |
|---|---|---|
| מאַקסימום קאַנטיינער קאַפּאַציטעט | 250 ל | פאַקטיש פורעם, שאָס פאָדערונג, דזשיאַמאַטרי און באַזייַטיקונג דרך |
| מאַשין גרייס און וואָג | 9.5 רענטגענ 4.1 רענטגענ 6.5 עם; 39 ה | סערוויס רעשוס, יסוד, אַריבערפירן שפּאַלטן און ליפטינג פּלאַן |
| קלאַמפּינג קראַפט | 760 קן | פּראַדזשעקטאַד געגנט, קלאַפּ דרוק, קניפּ-אַוועק מאַסע און גרענעץ |
| מאַקסימום פורעם גרייס | 1100 רענטגענ 1700 מם | גאַנץ פורעם קאָנווערט, כאָוזיז, מאַניפאָולדז און מאָווינג טיילן |
| פורעם גרעב | 810 צו 950 מם | פארמאכט פורעם אָנלייגן און פּלאַטען צובינד צייכענונג |
| שרויף און ל / די | 100 מם רענטגענ 2; 32 ל/ד | באפוילן שיכטע אַרקאַטעקטשער, סמאָלע מיינונג און קאָליר סיסטעם |
| פֿאַרעפֿנטלעכט הדפּע צעשמעלצן קאַפּאַציטעט | 180 קג/ה רענטגענ 2 | סטאַביל רעזולטאַט מיט די באוויליקט HMWHDPE פאָרמיוליישאַן |
| אַקיומיאַלאַטאָר | 25 ל; 18 קג פּע רעפֿערענץ | גראָב פּאַריזאַן מאַסע, רעזערוו און פּראָוגראַמד פּראָפיל |
| בלאָז לופט | 0.8 מפּאַ; 1.8 מ³/מין | פארלאנגט לופט קוואַליטעט, שפּיץ לויפן, ופנעמער און דרוק אין מאַשין |
| קאָאָלינג וואַסער | 0.3 מפּאַ; 120 ל / מין | צושטעלן טעמפּעראַטור, צוריקקומען טעמפּעראַטור, קוואַליטעט און היץ מאַסע |
| פֿאַרעפֿנטלעכט מאַכט דערמאָנען | 70 צו 80 קוו דורכשניטלעך | מעאַסורעמענט גרענעץ, פּראָדוקט, סעטטינגס און פּראָדוקציע שטאַט |
דער בלאַט אויך דיספּלייז 300 פּקס / ה ווי "רעזולטאַט (טרוקן ציקל)." דאָס איז נישט פּראָדוקציע פּראָדוקציע פֿאַר כעמישער דראַמז. עס באשרייבט אַ רעפֿערענץ פֿאַר טרוקן מאַשין באַוועגונג. דער זעלביקער בלאַט סעפּעראַטלי אַרויסגעבן 17-20 דראַמז פּער שעה פֿאַר זייַן כעמישער פאַס אַפּלאַקיישאַן. האַלטן ביידע לאַבעלס בעשאָלעם.
די ריכטיק אַקסעפּטאַנס ציל איז ניט קיין נומער דורך זיך. עס איז אנגענומען דראַמז פּער מסכים צייט אונטער באוויליקט פּראָדוקציע טנאָים. די לויפן מוזן אַרייַננעמען יקסטרוזשאַן, בלאָוינג, קאָאָלינג, נעמען-אויס, טרימינג, דורכקוק און גערעכנט סטאַפּס.
לייענען די דאַטן אין קאָננעקטעד גרופּעס. פורעם דימענשאַנז געהערן מיט עפן מאַך און די באַזייַטיקונג דרך. אַקיומיאַלאַטאָר מאַסע געהערט מיט גראָב שאָס מאַסע און סמאָלע. לופט לויפן געהערט מיט דרוק בייַ די מאַשין. א איין גרויס ווערט קענען נישט פאַרגיטיקן פֿאַר אַ שוואַך גלייַכן אנדערש אין דער צעל.
פארוואס די / לפּ סאַפיקס זאָל נישט פאַרשווינדן פון די ציטאַט
Kinggle דערווייַל פּאַבלישאַז צוויי פֿאַרבונדענע פּראָדוקט בלעטער. איינער נאָמען די KGB200L / LP ספּעשאַלייזד כעמישער פאַס פּלאַטפאָרמע. די אנדערע נעמען די KGB200L 220 ליטער פּלאַסטיק פּויק מאַשין. זייער שערד 250 ל קלאַס טוט נישט מאַכן די מאָדעל נעמען ינטערטשיינדזשאַבאַל.
די KGB200L/LP בלאַט ליסטעד אַ 39 ה מאַשין און צוויי 100 מם סקרוז. זייַן באַשרייַבונג סענטערס אויף אַ טאָפּל-שיכטע אַקיומיאַלאַטאָר קאָפּ. די KGB200L בלאַט ליסטעד אַ 36 ה מאַשין און איין 120 מם שרויף. עס פּאַבלישאַז 320 קג / ה פֿאַר HDPE. ביידע בלעטער ווייַזן די זעלבע ברייט פורעם קאָנווערט און 760 קן קלאַמערן רעפֿערענץ.
דער חילוק ווייזט צו אַרקאַטעקטשער, ניט נאָר קאַפּאַציטעט. א צוויי-עקסטרודער אויסלייג קענען שטיצן אַ אָרדערד שיכטע סטרוקטור אָדער מאַטעריאַל שפּאַלטן. א איין-עקסטרודער אויסלייג סערוועס אַ אַנדערש צעשמעלצן דרך. די פּינטלעך פֿונקציע פון יעדער שיכטע נאָך דאַרף אַ געשריבן פּראָצעס דיאַגראַמע. קיינמאָל יבערנעמען אַז צוויי יקסטרודערז אויטאָמאַטיש מאַכן אַ פארלאנגט שלאַבאַן, ריסייקאַלד אינהאַלט סטרוקטור אָדער קאָליר אָרדענונג.
ציבור פּאַזישאַנינג פון KGB200L/LP
ספּעשאַלייזד 220 ל טאָפּל-רינג כעמישער פּויק פּלאַטפאָרמע. דער בלאַט ליסטעד צוויי 100 מם סקרוז, אַ טאָפּל-שיכטע קאָפּ באַשרייַבונג און אַ 39 ה מאַשין וואָג.
KGB200L ציבור פּאַזישאַנינג
220 ליטער פּלאַסטיק פּויק מאַשין. דער בלאַט ליסטעד איין 120 מם שרויף, 320 קג / ה הדפּע צעשמעלצן קאַפּאַציטעט און אַ 36 ה מאַשין וואָג.
א קויפן סדר זאָל אַרייַננעמען די פול מאָדעל, רעוויזיע און קאַנפיגיעריישאַן. צוטשעפּען אַ פּראָצעס-לויפן צייכענונג. רשימה יעדער עקסטרודער, מאָטאָר, שרויף, קאָפּ דורכפאָר און קאָנטראָללער. ווייַזן וואָס מאַטעריאַל פידז יעדער דורכפאָר. אויב די שיכטע פאַרהעלטעניש איז קאַנטראָולד, דעפינירן די אַרבעט קייט און וועראַפאַקיישאַן אופֿן.
דעם קאָנטראָל פּראַטעקץ ביידע זייטן. דער קוינע באקומט די בדעה אַרקאַטעקטשער. דער סאַפּלייער נעמט אַ סטאַביל טעכניש ציל. עס אויך האלט ספּער-טיילז רשימות, עלעקטריקאַל דראַווינגס און אָפּעראַטאָר טריינינג אַליינד מיט די אינסטאַלירן מאַשין.
קאָנטראָל HMWHDPE ווי אַ פּראָדוקציע אַרייַנשרייַב, נישט אַ דזשאַנעריק פירמע
Kinggle ס אַפּלאַקיישאַן רעפֿערענץ נעמען HMWHDPE. די אַקראַנים באשרייבט הויך מאָלעקולאַר וואָג הויך-געדיכטקייַט פּאַליעטאַלין. עס קען נישט ידענטיפיצירן איין פּינטלעך מיינונג. פּויק פאָרשטעלונג דעפּענדס אויף די אויסגעקליבן סמאָלע, פאָרמיוליישאַן, פּראַסעסינג געשיכטע און פּעקל פּלאַן.
די באוויליקט מאַטעריאַל טעקע זאָל נאָמען די סאַפּלייער און מיינונג. לייג די מאַטעריאַל דאַטן בלאַט, קאָליר מאַסטערבאַטש, אַדאַטיווז און טוישן קאָנטראָל כּללים. רעקאָרדירן ווי ינקאַמינג גורל זענען יידענאַפייד. אויב אַן אָלטערנאַטיוו מיינונג איז ערלויבט, זאָגן די האַסקאָמע פּראָבע איידער עס קומט אין נאָרמאַל פּראָדוקציע.
רעגרינד דאַרף זיין אייגענע הערשן. באַזונדער ריין אין-פּראָסעס טרים פון נאָך-נוצן ריסייקאַלד מאַטעריאַל. דעפינירן די דערלויבט מקור, צוגרייטונג, פּאַרטאַקאַל גרייס, סטאָרידזש און צונויפגיסן פאַרהעלטעניש. רעקאָרדירן ווי אָפּערייטערז ריספּאַנד ווען די מילכל אָדער קאַנווייער סטאַפּס. א פּראָצענט אויף אַ רעצעפּט פאַרשטעלן האט קליין ווערט אויב די פאַקטיש פיטער טייַך איז נישט קאַנטראָולד.
מויסטשער, קאַנטאַמאַניישאַן און פינעס קענען שטערן פידינג אָדער ייבערפלאַך קוואַליטעט. מאַטעריאַל טעמפּעראַטור און פאַרנעם נאַטור קענען אויך טוישן אָפּזוך. דורכקוקן די פאַקטיש סיסטעם בעשאַס די פּראָדוקציע פּראָצעס. די סמאָלע זאָל אַרומפאָרן דורך די בדעה כאַפּער, בלענדער, קאַנווייער און רעגרינד שלייף.
אויב די פּויק וועט פירן קעמיקאַלז, קאַמפּאַטאַבילאַטי געהערט צו די פאַרטיק פּעקל פּראָגראַם. די מאָלדינג מאַשין קענען נישט פאַרלייגן קאַמפּאַטאַבילאַטי דורך זיך. די בדעה מאַטעריע, סטאָרידזש געדויער, ינווייראַנמענאַל ויסשטעלן און אָנווענדלעך כּללים באַשטימען די זאָגן.
א מאַטעריאַל ענדערונג קענען יבעררוק צעלאָזן שטאַרקייַט און בייג. עס קענען טוישן ווי די פּאַריזאָן סטרעטשיז אַרום רינגס און עקן. אַז איז וואָס מאַטעריאַל האַסקאָמע אוןפּאַריזאָן פּראָגראַממינגזאָל ניט זיין געראטן ווי באַזונדער פּראַדזשעקס.
בויען די פּאַריזאַן אַרום רינגס, פּלייצעס, באַזע און קלאָוזשערז
א גרויס פּויק טוט נישט אויסשטרעקן יוואַנלי. די אַקסל טראַוואַלז איבער איין טייל פון די פורעם. דער נידעריקער ווינקל טראַוואַלז איבער אנדערן. די רינגס, באַזע קאָנטאַקט און האַלדז געביטן יעדער פרעגן די פּאַריזאַן פֿאַר פאַרשידענע מאַטעריאַל. איין ריס קען נישט דינען יעדער זאָנע גלייַך.
אָנהייבן מיט מאַסע. לייג די פאַרטיק פּויק, שפּיץ פלאַש, דנאָ פלאַש, האַלדז ברעקל און אנדערע טרים. דאָס איז די גראָב פּאַריזאָן מאַסע. פאַרגלייַכן עס מיט די אָרדערד אַקיומיאַלאַטאָר קאַפּאַציטעט אונטער די באוויליקט סמאָלע יקער. לאָזן אַן ינזשעניעריע רעזערוו אַנשטאָט פון פּונקט וואָס ריכטן די ארויס מאַקסימום.
פאַרטיק פּויק מאַסע + שפּיץ פלאַש + דנאָ עק + האַלדז אָדער שעפּן ברעקל + אנדערע טריממעד מאַטעריאַל
ווייַטער, מאַפּע די פּאַריזאָן צוזאמען זייַן לענג. ניצן די געציילט וואַנט מאַפּע פון די באוויליקט פּויק. פאַרבינדן יעדער קריטיש פּויק אָרט צו אַ שטעלע אין די פּאַריזאָן פּראָגראַם. דער ערשטער פּראָפיל איז בלויז אַ סטאַרטינג רעצעפּט. דער פּראָדוקציע פּראָצעס זאָל דערהייַנטיקן עס פֿון געמאסטן וואַנט רעזולטאַטן.
היטן די טאָפּל-רינג זאָנעס. צו קליין מאַטעריאַל קענען רעדוצירן היגע וואַנט אָדער טוישן רינג דזשיאַמאַטרי. צו פיל קענען פאַרגרעסערן וואָג, קאָאָלינג צייט און בליץ. די נעקס און קלאָוזשערז דאַרפֿן סטאַביל דזשיאַמאַטרי. די באַזע דאַרף גענוג מאַטעריאַל פֿאַר קאָנטאַקט און פּראַל פאָרשטעלונג. קיינער פון די צילן איז סאַלווד דורך מאכן די גאנצע פּויק כעוויער.
די אָפּזאָגן פון אַקיומיאַלייטערז איז אויך וויכטיק. די פּאַריזאָן זאָל אַרייַן די פורעם אין אַ קאַנטראָולד צייט. צעשמעלצן טעמפּעראַטור, אָפּזאָגן גיכקייַט, שטאַרבן-ריס באַוועגונג און פורעם נאָענט טיימינג ינטעראַקט. אויב די פּאַריזאָן כאַנגז צו לאַנג, סאַג ענדערונגען די וואַנט מאַפּע איידער די פורעם קלאָוזיז.

סטאָר די לעצט פּראָפיל מיט אַ רעוויזיע נומער. רעקאָרדירן די מאַטבייע מכשירים, סמאָלע, טעמפּעראַטור סעטפּאָינץ, אָפּזאָגן צייט און מוסטער וואַנט מאַפּע. א פּראָפיל אָן די באדינגונגען איז שווער צו רעפּראָדוצירן.
מייַכל די פּויק פורעם און קאָאָלינג קרייַז ווי איין פּלאַן באַשלוס
דער ציבור פורעם קאָנווערט איז בלויז אַ פּאַסיק טשעק. עס טוט נישט באַווייַזן אַז די פורעם וועט קיל יוואַנלי, מעלדונג די פּויק אָדער ויסמעקן די ראָבאָט. איבערבליק די גאַנץ פורעם פֿאַרזאַמלונג. אַרייַננעמען מאַניפאָולדז, קישקע בענדס, קלאַפּ ייַזנוואַרג, מאָווינג ינסערץ, קניפּ בלאַקס און ליפטינג פונקטן.
די צעטיילונג שורה און קניפּ-אַוועק מוזן פירן אַ שווער פּאַריזאָן. די שנייַדן זאָל פּלאָמבע קאַנסיסטאַנטלי אָן טראַפּינג יבעריק מאַטעריאַל. פלאַש פּאַקאַץ דאַרפֿן פּלאַץ פֿאַר די דערוואַרט מאַסע. האַלדז און דנאָ-קלאַפּ דעטאַילס מוזן גלייַכן די פּויק צייכענונג און דאַונסטרים פינישינג אופֿן.
קאָאָלינג זאָל נאָכפאָלגן די טערמאַל מאַסע פון די פּויק. רינגס און דיק טראַנזישאַנז קענען האַלטן היץ. ברייט סידעוואַללס קענען פאַרקרימען בעשאַס באַזייַטיקונג. די באַזע און קלאָוזשער זאָנעס קען דאַרפֿן טייטער טעמפּעראַטור קאָנטראָל. פּלאַן טשאַנאַלז אַרום די באדערפענישן אַנשטאָט פון ניצן איין פּשוט קרייַז פֿאַר די גאנצע פורעם.
שפּאַלטן די פורעם אין געהייסן קאָאָלינג זאָנעס. געבן יעדער זאָנע אַ ציל לויפן און ינלעט צושטאַנד. צושטעלן צוטריטלעך קאַנעקשאַנז און אַ פלאַשינג פּלאַן. בעשאַס דער פּראָצעס, רעקאָרד צושטעלן און צוריקקומען טעמפּעראַטורעס. א דרוק לייענען אַליין קען נישט ווייַזן צי היץ איז געלאזן יעדער קרייַז.
באַזייַטיקונג טעמפּעראַטור איז טייל פון די ציקל. אַ פרי מעלדונג קען פאַרגרעסערן פּראָדוקציע בשעת די פּויק איז נאָך ווייך. דער ראָבאָט, קאַנווייער אָדער אָפּעראַטאָר קענען דעריבער פאַרקרימען רינגס אָדער סילינג סערפאַסיז. דעפינירן אַ זיכער באַזייַטיקונג צושטאַנד מיט דימענשאַנאַל און פאַנגקשאַנאַל זאָגן.
די Kinggle בלאַט רשימות 0.3 מפּאַ און 120 ל / מין ווי רעפערענצן פֿאַר מאַשין קאָאָלינג וואַסער. די וואַלועס העלפן גרייס די קשר. זיי זענען נישט אַ גאַנץ טשילער באַשרייַבונג. די לעצט קאָאָלינג פּעקל דאַרף וואַסער טעמפּעראַטור, אַמביאַנט פּלאַן צושטאַנד, פורעם היץ מאַסע, מאַשין היץ מאַסע, לויפן פעסטקייַט און וואַסער קוואַליטעט.
ניצן דייקסטרוזשאַן קלאַפּ מאָלדינג פורעם פּלאַן פירןצו אָפּשאַצן ווענטינג, קניפּ-אַוועק, קאָאָלינג און מעלדונג. שטעלן די אנגענומען פורעם צייכענונג אין דער זעלביקער טעכניש טעקע ווי די מאַשין אויסלייג.
פּלאַן נעמען-אויס, דעפלאַשינג און רינען טעסטינג אין די ציקל
די מאָלדינג ציקל טוט נישט סוף ווען די פורעם אָפּענס. א גרויס פּויק נאָך דאַרף זיכער באַזייַטיקונג און קאַנטראָולד פינישינג. די סטעפּס קענען ווערן דער פאַקטיש רעזולטאַט שיעור אויב זיי זענען מוסיף נאָך די מאַשין איז געבויט.
אָנהייבן מיט נעמען-אויס. דעפינירן די גריפּ אָרט, פּויק טעמפּעראַטור, פּיילאָוד און באַוועגונג וועג. דער ראָבאָט מוזן ויסמעקן די פורעם, היטן און בלאָזן ייַזנוואַרג. זיין גריפּ זאָל נישט צעטרעטן אַ וואַרעם רינג אָדער צייכן אַ פירמע טאַפליע. די כאַנדאָפף פונט זאָל שטיצן די פּויק אָן אַנקאַנטראָולד ראָולינג.
ווייַטער, מאַפּע יעדער שנייַדן. שפּיץ פלאַש, דנאָ עק און האַלדז מאַטעריאַל קען דאַרפֿן פאַרשידענע מכשירים. באַשיצן קלאָוזשער פנימער און קריטיש דימענשאַנז. קלייַבן טרים אָן מיקסינג עס מיט שטאָק דעבריס. אויב ריין טרים קערט צו דעם פּראָצעס, ווייַזן די מאַרשרוט צו די מילכל און בלענדער.
ליק טעסטינג דאַרף אַ געשריבן גרענעץ. דעפינירן די טעסטעד אָופּאַנינגז, קלאָוזשער צושטאַנד, דרוק אָדער וואַקוום אופֿן, סטייבאַלאַזיישאַן צייט, פּרובירן צייט און אָפּוואַרפן שוועל. אויך דעפינירן וואָס כאַפּאַנז נאָך דורכפאַל. א פארווארפן פּויק זאָל זיין טרייסאַבאַל צו זיין קאַוואַטי, צייט פֿענצטער און פּראָצעס רעקאָרד.
| סטאַנציע | אַרייַנשרייַב | רעזולטאַט | עדות צו כאַפּן |
|---|---|---|---|
| ראָבאָט נעמען-אויס | וואַרעם מאָולדיד פּויק | שטיצט פּויק אין טרים סטאַנציע | רעשוס, גריפּ מאַרקס, ציקל צייט און ריפּיטאַביליטי |
| דעפלאַשינג | פּויק מיט פּראָצעס טרים | ריין פאַרטיק עדזשאַז | שנייַדן קוואַליטעט, פּויק שעדיקן און טרים מאַסע |
| עפן ענדיקן | ווי-מאָולדיד האַלדז | קלאָוזשער-גרייט ינטערפייסיז | דימענשאַנז, ייבערפלאַך און מאָס רעזולטאַטן |
| רינען פּרובירן | פאַרטיק פּויק און פּרובירן קלאָוזשערז | פאָרן אָדער טרייסאַבאַל אָפּוואַרפן | רעצעפּט, רעזולטאַט, ינסטרומענט שייַן און טימעסטאַמפּ |
| לעצט דורכקוק | טעסטעד פּויק | אנגענומען פּראָדוקט אָדער קאַנטראָולד אָפּוואַרפן | וואָג, וואַנט מאַפּע, דימענשאַנז און אויסזען |
צייט יעדער סטאַנציע בעשאַס די פאַבריק פּראָצעס. א מאָלדינג מאַשין קען וואַרטן ווייַל די נעמען-אויס מאַרשרוט איז לאַנג אָדער די טרים סטאַנציע איז פול. יענע דילייז געהערן אין אנגענומען רעזולטאַט. זיי זאָל ניט זיין פאַרבאָרגן הינטער די טרוקן-ציקל נומער.
באַזונדער מאַשין פיייקייט פון יו.ען. פּאַקקאַגינג האַסקאָמע
Kinggle ס פּראָדוקט בלאַט זאגט אַז דראַמז פון די ארויס אַפּלאַקיישאַן קענען דורכגיין אַ 3 עם קאַפּ פּרובירן און פאַרענדיקן יו.ען. סערטאַפאַקיישאַן. האַלטן אַז פאָדערן טייד צו די סטייטיד אַפּלאַקיישאַן. דו זאלסט נישט רירייט עס ווי אַ גאַראַנטירן פֿאַר יעדער פּויק, פילונג מאַטעריע אָדער מאַרק.
א מאַשין קען נישט געבן אַ UN פּאַקקאַגינג צייכן. האַסקאָמע אַפּלייז צו אַ פּאַקקאַגינג פּלאַן טיפּ אונטער די באַטייַטיק סיסטעם. די פאַרטיק פּויק, קלאָוזשערז, אינהאַלט אָדער פּרובירן מעדיע, צוגרייטונג, קאַנדישאַנינג און פּרובירן רעזולטאַטן אַלע ענין. אָנגאָינג מאַנופאַקטורינג קאָנטראָלס אויך ענין נאָך די פּלאַן פּאַסיז.
די פֿאַראייניקטע פֿעלקער עקאָנאָמיק קאַמישאַן פֿאַר אייראָפּע אַרויסגעבן דייו.ען. מאָדעל רעגולאַטיאָנס. רעוויזיע 24 איז ארויס אין 2025. די אָנווענדלעך נאציאנאלע אָדער מאָדאַל כּללים קענען נוצן אַ באַזונדער אַדישאַן אָדער לייגן רעקווירעמענץ. באַשטעטיקן די אויטאָריטעט, פּרובירן לאַבאָראַטאָריע און האַסקאָמע מאַרשרוט פֿאַר די דעסטיניישאַן מאַרק.
בויען צוויי זאָגן לייַערס. דער ערשטער איז די אַקסעפּטאַנס פּרובירן פון די מאַשין פאַבריק. עס פּראָוועס אַז די באפוילן צעל לויפט די מסכים פּויק אונטער דיפיינד טנאָים. די רגע איז פּאַקקאַגינג פּלאַן-טיפּ טעסטינג. עס פּראָוועס די פאַרטיק פּאַקקאַגינג קעגן די אָנווענדלעך פּראָגראַם. איינער טוט נישט פאַרבייַטן די אנדערע.
בעשאַס מאַשין טריאַלס, מעסטן די פֿעיִקייטן וואָס שטיצן שפּעטער טעסטינג. רעקאָרד נעץ מאַסע, גראָב שאָס מאַסע, וואַנט מאַפּע, קלאָוזשער דימענשאַנז, רינג דזשיאַמאַטרי, רינען רעזולטאַט און פּראָצעס סעטטינגס. ריטיין לייבאַלד סאַמפּאַלז. דאָס גיט די פּאַקקאַגינג פּרובירן מאַנשאַפֿט אַ טרייסאַבאַל סטאַרטינג פּלאַץ.
פֿאַר מער דעטאַל וועגן פּראָדוקט טעסטינג קאַוואָנע, נוצן Kinggle ס יגזיסטינגכעמישער פּויק קאַפּ-פּרובירן פירער. האַלטן די פאָרשטעלן אַרטיקל פאָוקיסט אויף די פּראָדוקציע צעל. דער צעשיידונג העלפּס בויערס צו געפֿינען אָדער די מאַשין-ינאַגריישאַן ענטפער אָדער די טעסטינג ענטפער אָן לייענען צוויי בלעטער וואָס זאָגן די זעלבע זאַך.
רעכענען אנגענומען רעזולטאַט פון פאַקטיש פּראָדוקציע געשעענישן
דער פּראָדוקט בלאַט פּאַבלישאַז 17-20 דראַמז פּער שעה פֿאַר זייַן געהייסן אַפּלאַקיישאַן. דאָס איז אַ נוציק פּלאַנירונג רעפֿערענץ. עס איז נישט אַ געראַנטיד קורס פֿאַר אַ אַנדערש פּויק. וואָג, וואַנט מאַפּע, סמאָלע, פורעם קאָאָלינג, נעמען-אויס און דורכקוק קענען אַלע טוישן די רעזולטאַט.
אָנהייבן מיט אַ טיימד לויפן. ציילן יעדער מאָלדינג געשעעניש. דערנאָך קלאַסיפיצירן יעדער פּויק ווי אנגענומען, פארווארפן אָדער ווארטן פֿאַר אַ פּראָבע. רעקאָרד יעדער האַלטן און זייַן סיבה. ניצן די זעלבע קוואַליטעט פּלאַן וואָס וועט רעגירן פּראָדוקציע.
אנגענומען דראַמז ÷ באמערקט פּראָדוקציע מינוט x 60
אויך רעכענען גראָב מאַטעריאַל פאָדערונג. מערן די גראָב פּאַריזאַן מאַסע דורך מאָלדינג געשעענישן פּער שעה. דו זאלסט נישט מערן די פאַרטיק פּויק וואָג מיט אַ קאַטאַלאָג קורס. דער דורכוועג יגנאָרז בליץ, רידזשעקץ, אָנהייב-אַרויף מאַטעריאַל און אנדערע פּראָצעס לאָססעס.
גראָב פּאַריזאַן מאַסע X מאָלדינג געשעענישן פּער שעה
באַזונדער ערשטער-פאָרן טראָגן פון ריווערק אָדער ריטעסט. א פּויק וואָס פיילז די רינען סטאַנציע און שפּעטער פּאַסיז נאָך קלאָוזשער אַדזשאַסטמאַנט זאָל נישט פאַרשווינדן פון די געשעעניש קלאָץ. די סיבה איז וויכטיק. עס קען פונט צו מאָלדינג, פינישינג, קלאָוזשער פֿאַרזאַמלונג אָדער די טעסטער.
קאָאָלינג אָפט קאָנטראָלס די ציקל. אויב אַן עקסטרע ביסל סעקונדעס פּראַטעקץ רינג דזשיאַמאַטרי, די צייט געהערט צו די אנגענומען קורס. א פאַסטער מעלדונג וואָס קריייץ אָוואַל נעקס אָדער אַנסטייבאַל דימענשאַנז איז נישט אַ פּראָודאַקטיוויטי געווינען.
ניצן אַ לאַנג גענוג לויפן צו ויסשטעלן אָפּזוך און דאַונסטרים וואָג. רעקאָרדירן מאַשין סעטטינגס אין די אָנהייב און סוף. דיציקל-צייט פירערדערקלערט ווי צו באַזונדער יקסטרוזשאַן אָפּזוך, מאָלדינג, קאָאָלינג און האַנדלינג. דיענערגיע פירןדערקלערט וואָס מאַכט און ענערגיע פּער אנגענומען פּויק דאַרפֿן אַ סטייטיד מעזשערמאַנט גרענעץ.
א נוציק לעצט KPI גאַנג כולל אנגענומען דראַמז פּער שעה, ערשטער-פאָרן טראָגן, גראָב קילאָגראַמס פּער אנגענומען פּויק, טרים קילאָגראַמס פּער פּויק, גערעכנט דאַונטיים און ענערגיע פּער אנגענומען פּויק. יעדער נומער דאַרף אַ מסכים אָנהייב און האַלטן הערשן.
פּלאַן די פאַבריק גרענעץ אַרום פּיקס, אַקסעס און היץ באַזייַטיקונג
די דימענשאַנז פון די ציבור מאַשין זענען 9.5 ביי 4.1 ביי 6.5 עם. אַז קעסטל איז נישט די ינסטאַלירונג פּלאַץ. אָפּערייטערז, פורעם ענדערונגען, פּלאַטפאָרמס, קאַבאַנאַץ, פּייפּס, קאַנווייערז און גאַרדז פאַרברייטערן עס. דער דאַך מוזן אויך לאָזן ירעקשאַן און וישאַלט.
אָנהייבן מיט די צייכענונג פון די ויסריכט אויסלייג. לייג וישאַלט ציען פּלאַץ פֿאַר סקרוז און הידראַוליק קאַמפּאָונאַנץ. מארק די פורעם דרך פון טראָק אָדער סטאָרידזש געגנט צו די פּלאַטעס. קאָנטראָלירן די קראַנע אָדער פאָרקליפט קאַפּאַציטעט אין יעדער פונט. ווייַזן ווו אַוועקגענומען הייס דראַמז און בליץ וועט אַרומפאָרן.
קאַמפּרעסט לופט דאַרף דרוק און לויפן אין די מאַשין קשר. Kinggle פּאַבלישאַז 0.8 מפּאַ און 1.8 מ³ / מין. דער קאַמפּרעסער צימער מוזן חשבון פֿאַר שורה אָנווער, אנדערע ניצערס, שפּיץ פאָדערונג, ופנעמער באַנד און לופט באַהאַנדלונג. דער בלאָוינג פּראָצעס אויך דאַרף די מסכים לופט קוואַליטעט.
קאָאָלינג דאַרף סטאַביל טעמפּעראַטור און לויפן. דער ציבור בלאַט רשימות 0.3 מפּאַ און 120 ל / מין. פרעגן פֿאַר אַ היץ-מאַסע בלאַט וואָס סעפּערייץ די פורעם, הידראַוליק און אנדערע קאָנסומערס. גרייס די טשילער אָדער קאָאָלינג טורעם פֿאַר די היגע אַמביאַנט צושטאַנד און וואַסער קוואַליטעט.
עלעקטריקאַל פּלאַנירונג דאַרף די קאָננעקטעד מאַסע, וואָולטידזש, אָפטקייַט, קאַבלע מאַרשרוט, שוץ און טראַנספאָרמער טשעק. די "דורכשניטלעך ענערגיע קאַנסאַמשאַן" רודערן פון 70 צו 80 קוו אויף די בלאַט איז אַ מאַכט רעפֿערענץ. עס איז נישט די אינסטאַלירן מאַסע און נישט ענערגיע פּער פּויק.

איבערבליק די גאַנץקלאַפּ מאָלדינג נוצן פּלאַןמיט די מאַשין און אַגזיליערי סאַפּלייערז. שטעלן יעדער צושטעלן צושטאַנד און גרענעץ אין די טעכניש העסקעם.
לויפן אַ אַקסעפּטאַנס פּראָצעס וואָס גייט נאָך איין טרייסאַבאַל פּויק פּלאַץ
דער פאַבריק אַקסעפּטאַנס פּרובירן זאָל נוצן די באוויליקט פּויק צייכענונג, פורעם און מאַטעריאַל. אויב פּראָדוקציע סמאָלע איז אַנאַוויילאַבאַל, דאָקומענט די פאַרטרעטער און די לימאַץ פון דער רעזולטאַט. דו זאלסט נישט רופן אַ טרוקן מאַשין באַוועגונג אַ פּראָדוקט אַקסעפּטאַנס פּרובירן.
שטימען די פּרובירן פּלאַן איידער די באַזוכן. נאָמען די ינסטראַמאַנץ, מוסטער גרייס, לויפן געדויער און אַקסעפּטאַנס לימאַץ. באַשליסן ווי סטאַפּס זענען גערעכנט. דעפינירן וואָס סעטטינגס קען טוישן בעשאַס די לויפן און ווער אַפּרוווז אַ ענדערונג.
- באַשטעטיקן די קאַנסטראַקשאַן.קאָנטראָלירן די פול KGB200L / לפּ מאָדעל, יקסטרודערז, קאָפּ, קאָנטראָללער, קלאַמערן, ראָבאָט, דנאָ בלאָוינג, גאַרדינג און אָרדערד אַגזיליערי קעגן דעם קאָנטראַקט.
- באַשטעטיקן קאַלאַבריישאַן און יוטילאַטיז.רעקאָרד ינסטרומענט IDs. באַשטעטיקן מאַכט, לופט און קאָאָלינג טנאָים בייַ די מאַשין גרענעץ.
- לאָדן די באוויליקט מאַטעריאַל.רעקאָרדירן סמאָלע מיינונג, פּלאַץ, קאָליר, אַדאַטיוו און רעגרינד רעצעפּט. גיי די בדעה קאַנווייינג וועג.
- סטאַביליזירן דעם פּראָצעס.דערגרייכן ריפּיטאַבאַל צעשמעלצן טנאָים, אַקיומיאַלאַטאָר אָפּזוך, אָפּזאָגן נאַטור, קאָאָלינג און נעמען-אויס איידער איר אָנהייבן די פאָרמאַל לויפן.
- פרירן די סטאַרטינג רעצעפּט.היט טעמפּעראַטורעס, ספּידז, פּאַריזאַן פּראָפיל, טיימינגז, פּרעשערז און דאַונסטרים סעטטינגס מיט איין רעוויזיע נומער.
- לויפן די מסכים פֿענצטער.גראף געפורמלט, אנגענומען און אפגעװארפן דרױמען. קלאָץ יעדער האַלטן מיט געדויער און סיבה.
- מעסטן די מוסטער פּלאַן.טשעק מאַסע, דימענשאַנז, וואַנט מאַפּע, רינג און האַלדז דזשיאַמאַטרי, טרים קוואַליטעט, אויסזען און רינען רעזולטאַט.
- קאָנטראָלירן די דאַונסטרים וואָג.באַשטעטיקן די ראָבאָט, טרימינג, טעסטער און קאַנווייערז קענען ונטערהאַלטן די מאָלדינג קורס אָן אַנסייף אַקיומיאַליישאַן.
- נאָענט יעדער דיווייישאַן.רעקאָרד די רעזולטאַט, באַזיצער און ריטעסט אופֿן. דו זאלסט נישט באַהאַלטן אַן אָפֿן אַרויסגעבן אין אַ גענעראַל "פּרובירן דורכגעגאנגען" דערקלערונג.
האַלטן סאַמפּאַלז פון די אָנהייב, מיטן און סוף. לאַבעל יעדער פּויק מיט צייט, רעצעפּט און רעזולטאַט. האַלטן די וואַנט מאַפּע און רינען רעקאָרד מיט די פּראָצעס באַריכט. דעם טורנס אַ פאַבריק וויזיט אין זאָגן וואָס קענען שטיצן שפּעטער סטאַרטאַפּ און טראָובלעשאָאָטינג.
פאָטאָגראַפיע די באוויליקט סאַמפּאַלז און זייער לאַבעלס. אַרויספירן די לעצט רעצעפּט איידער שאַטדאַון. דער באַריכט זאָל אויך רשימה אַנריזאַלווד אַבזערוויישאַנז וואָס האָבן נישט צינגל רידזשעקשאַן. די דעטאַילס געבן די פּלאַץ מאַנשאַפֿט אַ קלאָר ריסטאַרט פונט נאָך ינסטאַלירונג.
פאַנגקשאַנאַל פּעקל טעסץ קענען זיין וויטנאַסט בעשאַס די מאַשין פּרויעקט אויב דער אופֿן איז מסכים. נאָך פאָרמאַל פּלאַן-טיפּ האַסקאָמע קען פּאַסירן אנדערש. האַלטן די ריפּאָרץ באַזונדער. יעדער באַריכט זאָל זאָגן פּונקט וואָס עס פּראָוועס.
Kinggle ס פארקויפונג פּראָצעס כולל דורכקוק, טעסטינג און אַ פאַרבעטונג צו פאַרבינדן די פּראָבע. ניצן די געלעגנהייט צו נאָכפאָלגן דיפאַבריק אַקסעפּטאַנס פּרובירן פירן. נאָך עקספּרעס, איבערחזרן אַ דיפיינד פּלאַץ אַקסעפּטאַנס לויפן מיט די אינסטאַלירן יוטילאַטיז און היגע מאַטעריאַל סיסטעם.
בויען אַ ציטאַט-גרייט רפק פֿאַר די KGB200L/LP צעל
א נוציק אָנפרעג לעץ די סאַפּלייער קאָנטראָלירן די גאנצע פּראָדוקציע דרך. אָנהייבן מיט די פּויק טעקע. לייג אַ צייכענונג, פאָטאָס און אַ גשמיות מוסטער אויב בנימצא. זאָגן צי די פּראָדוקט איז 200 ל, 220 ל אָדער אן אנדער גרייס אין די פארגעלייגט קלאַס.
צושטעלן נעץ מאָולדיד וואָג, גראָב שאָס אָפּשאַצונג און די געציילט וואַנט מאַפּע. נאָמען די HMWHDPE מיינונג, קאָליר, אַדאַטיווז און רעגרינד הערשן. זאָגן די אינהאַלט, די קלאָוזשער סיסטעם, די פאָדערונג פֿאַר כעמישער קעגנשטעל און אָנווענדלעך פּעקל טעסץ.
דעפינירן רעזולטאַט ווי אנגענומען דראַמז פּער שעה. לייג יערלעך באַנד, יבעררוק מוסטער און פּלאַננעד טשיינדזשאָוווערז. באַשרייַבן נעמען-אויס, טרימינג, עפן ענדיקן, רינען פּרובירן, דורכקוק, מאַרקינג און פּאַלאַטייזינג. מארק וואָס קינגגאַל זאָל ציטירן און וואָס די קוינע וועט צושטעלן.
צוטשעפּען די פאַבריק דאַטן. אַרייַננעמען וואָולטידזש, אָפטקייַט, קאַמפּרעסט לופט קאַפּאַציטעט, קאָאָלינג מקור, אַמביאַנט קייט, הייך, בנין הייך, קראַנע קאַפּאַציטעט און בנימצא שטאָק פּלאַן. לייג די בילכער מאַשין אָריענטירונג און פּויק לויפן.
בעטן אַ געשריבן ענטפער מיט די פול KGB200L/LP קאַנפיגיעריישאַן. עס זאָל אַרייַננעמען פורעם קאָנווערט, עקסטרודער און קאָפּ אַרקאַטעקטשער, אַקיומיאַלאַטאָר יקער, יוטילאַטיז, אַגזיליערי רשימה, אויסלייג, אַקסעפּטאַנס פּלאַן און דאַטן כאַנדאָוווער. דו זאלסט נישט אָננעמען "נאָרמאַל קאַנפיגיעריישאַן" ווי די בלויז באַשרייַבונג.
די לעצט באַשלוס זאָל פאַרבינדן יעדער וויכטיק פּויק פאָדערונג צו אַ מאַשין שטריך אָדער פּרובירן. אויב איינער פאָדערונג האט קיין באַזיצער, פאַרמאַכן עס איידער סדר מעלדונג. אויב איר זענט נאָך קאַלעקטינג טעקעס, נוצן Kinggle'sאראפקאפיע צענטעראוןמאַשין ווידיאספֿאַר בנימצא באַווייַזן. דערנאָך שיקן די קאַנטראָולד פּרויעקט פּעקל דורך דיקאָנטאַקט פאָרעם.
אָפט געשטעלטע פֿראגן
די ענטפֿערס דעקן די בייינג פֿראגן וואָס רובֿ אָפט טוישן די קאַנפיגיעריישאַן אָדער אַקסעפּטאַנס פּלאַן. זיי נוצן די קראַנט Kinggle פּראָדוקט בלעטער ווי די מאַשין רעפֿערענץ. פּראָיעקט דאָקומענטן זאָל קאָנטראָלירן די לעצט סדר.
וואָס פּראָדוקטן איז די KGB200L/LP דיזיינד צו מאַכן?
Kinggle פּאַזישאַנז די KGB200L / LP ווי אַ 250 ל קלאַס ספּעשאַלייזד מאַשין פֿאַר 220 ל טאָפּל-רינג בלוי כעמישער דראַמז. א אַנדערש פּויק נאָך דאַרף טשעקס פֿאַר גראָב פּאַריזאַן מאַסע, פורעם פּאַסיק, וואַנט פאַרשפּרייטונג, קלאָוזשערז, קאָאָלינג, נעמען-אויס און פארלאנגט פּעקל טעסץ.
צי 300 פּקס / ה מיינען די מאַשין טראגט 300 כעמישער דראַמז פּער שעה?
ניין די פּראָדוקט טיש לאַבעלס 300 פּקס / ה ווי טרוקן ציקל. דער זעלביקער בלאַט פּאַבלישאַז 17-20 ברעקלעך פּער שעה פֿאַר זייַן געהייסן כעמישער פּויק אַפּלאַקיישאַן. לעצט אנגענומען רעזולטאַט מוזן זיין פּרוווד מיט די פּראָדוקציע פורעם, סמאָלע, קאָאָלינג, אָטאַמיישאַן און קוואַליטעט פּלאַן.
קענען די KGB200L / LP מאַכן אַ 15 קג פאַרטיק פּויק?
דער בלאַט ליסטעד אַ 12-15 קג פאַרטיק פּויק רעפֿערענץ און אַ 18 קג פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ. גראָב פּאַריזאַן מאַסע אויך כולל בליץ און אנדערע טרים. באַשטעטיקן די גאַנץ מאַסע וואָג, סמאָלע יקער, רעזערוו און וואַנט מאַפּע איידער ייַז קאַלט די קאָפּ קאַנפיגיעריישאַן.
איז KGB200L/LP די זעלבע מאַשין ווי KGB200L?
ניין, Kinggle פּאַבלישאַז זיי ווי פֿאַרבונדענע אָבער בוילעט קאַנפיגיעריישאַנז. די KGB200L / LP בלאַט ליסטעד צוויי 100 מם סקרוז, אַ טאָפּל-שיכטע באַשרייַבונג און 39 ה מאַשין וואָג. די KGB200L בלאַט ליסטעד איין 120 מם שרויף און 36 ט מאַשין וואָג.
טוט בייינג דעם מאַשין געבן די דראַמז יו.ען. סערטאַפאַקיישאַן?
ניין א מאשין שענקט נישט קיין UN פּאַקידזשינג מארק. האַסקאָמע אַפּלייז צו די טעסטעד פּאַקקאַגינג פּלאַן טיפּ אונטער די באַטייַטיק כּללים. די פאַרטיק פּויק, קלאָוזשערז, בדעה אינהאַלט אָדער פּרובירן מעדיע, צוגרייטונג, פּרובירן רעזולטאַטן און אָנגאָינג פּראָדוקציע קאָנטראָלס אַלע ענין.
וואָס זאָל איך שיקן פֿאַר אַ KGB200L/LP ציטאַט?
שיקן די פּויק צייכענונג, פאָטאָס, מוסטער, דימענשאַנז, אָופּאַנינגז, נעץ וואָג, וואַנט מאַפּע, HMWHDPE מיינונג, טרים אָפּשאַצונג, קלאָוזשערז, אינהאַלט, טעסץ, אנגענומען רעזולטאַט ציל, דאַונסטרים פאַרנעם און פאַבריק יוטילאַטיז. אויך זאָגן די פארלאנגט שיכטע סטרוקטור און אָטאַמיישאַן גרענעץ.
קער איין באוויליקט פּויק אין אַ גאַנץ מאַשין באַשרייַבונג
שיקן Kinggle די פּויק צייכענונג, מאַטעריאַל, וואַנט מאַפּע, קלאָוזשערז, פּרובירן פּלאַן, רעזולטאַט ציל און פאַבריק יוטילאַטיז. די ינזשעניעריע מאַנשאַפֿט קענען דעריבער באַשטעטיקן די קגב200ל / לפּ קאַנפיגיעריישאַן, פורעם, אַגזיליערי און אַקסעפּטאַנס פאַרנעם.
בעטן אַ KGB200L/LP לייזונג