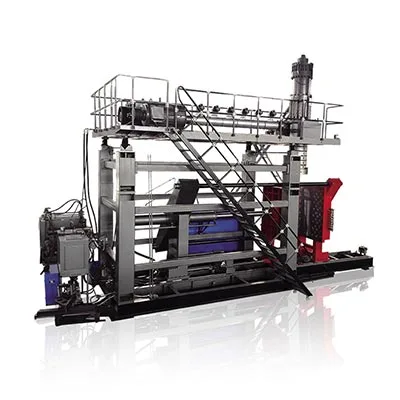
פאַרהיטנדיק וישאַלט אַרבעט ווען די פאַבריק קאַמביינז ינספּעקשאַנז, מעזשערמאַנץ, רייניקונג, לובריקיישאַן, קאַלאַבריישאַן, פּלאַננעד פאַרבייַט און קלאָר שולד רעקאָרדס. א טשעקליסט זאָל אַנטדעקן ענדערונגען פרי, ניט נאָר קלייַבן סיגנאַטשערז.

זיכערקייַט קומט איידער די טשעקליסט
א קלאַפּ מאָלדינג מאַשין קען אַנטהאַלטן עלעקטריקאַל, הידראַוליק, פּנעוומאַטיש, טערמאַל, ערלעכקייט און מעטשאַניקאַל ענערגיע נאָך פּראָדוקציע סטאַפּס. סטאָרד דרוק, אַ אויפשטיין מעקאַניזאַם, אַ הייס שטאַרבן קאָפּ, אָדער אַן ענערדזשייזד כיטער קרייַז קענען בלייַבן כאַזערדאַס אפילו ווען די HMI ווייַזן "מאַנואַל" אָדער "האַלטן."
קיינמאָל מייַכל דעם אַרטיקל ווי אַ פאַרבייַט פֿאַר מאַנואַל מאַנואַל, עלעקטריקאַל צייכענונג, הידראַוליק סכעמאַטיש, היגע רעגולירן, ריזיקירן אַסעסמאַנט אָדער טריינד וישאַלט משפט.
שטעלן אָפטקייַט פון ריזיקירן, פליכט ציקל און זאָגן
"טעגלעך, וואכנשריפט, כוידעשלעך און קאָרטערלי" איז אַ נוציק וועג צו אָרגאַניזירן אַרבעט, אָבער עס איז נישט אַ וניווערסאַל דינסט מעהאַלעך. א מאַשין פליסנדיק אַברייסיוו מאַטעריאַל אַרום די זייגער דאַרף אַ אַנדערש ופמערקזאַמקייט פון איין פליסנדיק ריין HDPE אויף אַ איין יבעררוק.
אָנהייבן מיט די סאַפּלייד וישאַלט מאַנואַל. דערנאָך סטרויערן ניצן אַפּערייטינג שעה, סמאָלע און אַדאַטיווז, אַמביאַנט שטויב און טעמפּעראַטור, ייל אַנאַליסיס, פילטער ינדיקאַטאָרס, וואַסער קוואַליטעט, רינען געשיכטע, שרעק אָפטקייַט, טייל-קוואַליטעט טרענדס און פרייַערדיק ינספּעקשאַנז. קינגגל ס קראַנטנאָך-פארקויפונג בלאַטבאשרייבט אַ קאָרטערלי וישאַלט פּראָגראַם; די פּינטלעך אַרבעט פּעקל זאָל נאָך זיין מסכים פֿאַר די אינסטאַלירן מאַשין.
| פּלאַנירונג שיכטע | ציל | טיפּיש זאָגן |
|---|---|---|
| יעדער יבעררוק / רוטין אָבסערוואַציע | געפֿינען קענטיק אָדער דייַטלעך ענדערונגען איידער פּראָדוקציע איז אַפעקטאַד | רינען טשעק, טעמפּעראַטורעס, פּרעשערז, סאָונדס, גאַרדז, אַלאַרמס, טייל גאַנג |
| קורץ פּלאַננעד מעהאַלעך | ריין, דורכקוקן און שמירן צוטריטלעך פונקטן | פילטער ינדיקאַטאָרס, וואַסער סערקאַץ, פאַסאַנערז, כאָוזיז, קייבאַלז, לובריקיישאַן רעקאָרדס |
| קאָנדיטיאָנס-באזירט אַרבעט | רעספּאָנד צו געמאסטן דיטיריעריישאַן | אָיל אַנאַליסיס, טעמפּעראַטור גאַנג, דרוק אָנווער, ריפּיטאַביליטי, ווייבריישאַן אָדער קראַנט גאַנג |
| פּלאַננעד שאַטדאַון | אַקסעס קאַמפּאָונאַנץ וואָס קענען ניט זיין בעשאָלעם ינספּעקטיד בעשאַס פּראָדוקציע | מכשירים, כיטער סערקאַץ, קאַבינעט, וואַלווז, סילינדערס, אַליינמאַנט, טראָגן טיילן |
| פּאָסט-פאַרריכטן וועראַפאַקיישאַן | באַווייַזן אַז די פאַרריכטן געזונט פונקציאָנירן אָן קריייטינג אן אנדער שולד | מאַנואַל טשעקס, אַלאַרמס, טרוקן ציקל, פּראָדוקט לויפן און געמאסטן אַקסעפּטאַנס רעזולטאַט |
רוטין קלאַפּ מאָלדינג מאַשין דורכקוק טשעקליסט
זיכערקייַט און מאַשין צושטאַנד
- קאָנטראָלירן גאַרדז, טירן, ינטערלאָקקס, נויטפאַל סטאַפּס און ווארענונג דעוויסעס לויט די באוויליקט פּרובירן פּראָצעדור.
- קוק פֿאַר פרייַ זאכן, דאַמידזשד סטעפּס, אפגעשטעלט אַקסעס, יקספּאָוזד קייבאַלז, וואָרן כאָוזיז און קאָנטאַקט מיט מאָווינג אָדער הייס טיילן.
- קוק די שרעק געשיכטע איידער קלירינג אַרטיקלען. רעקאָרדירן ריקערינג אַלאַרמס און די ציקל שריט ווו זיי פאַלן.
הידראַוליק סיסטעם
- דורכקוקן ייל מדרגה, טעמפּעראַטור, קאָליר, רייעך, ליקאַדזש און פילטער צושטאַנד אָן עפן אַ פּרעשערייזד סיסטעם.
- קוקן פֿאַר קישקע אַברייזשאַן, דאַמידזשד פיטינגז, צילינדער ליקאַדזש און ירעגיאַלער באַוועגונג.
- פאַרגלייַכן דרוק, טעמפּעראַטור און ציקל נאַטור מיט די אנגענומען באַסעלינע.
- האַלטן ייל ריין ווען טאַפּינג אַרויף אָדער טשאַנגינג קאַמפּאָונאַנץ. ניצן די ספּעסיפיעד בוימל און פילטריישאַן אופֿן.
פּנעוומאַטיש און קלאַפּ-לופט סיסטעם
- באַשטעטיקן דרוק אין די מאַשין אונטער פּראָדוקציע פאָדערונג, ניט בלויז אין די קאַמפּרעסער.
- פליסן און דורכקוקן לופט-באַהאַנדלונג ויסריכט לויט צו זייַן דאַקיומענטיישאַן.
- הערן פֿאַר ליקס און קאָנטראָלירן טובינג, וואַלווז, סילינדערס און קלאַפּ-שפּילקע באַוועגונג.
- ויספאָרשן דרוק טראפנס איידער קאַמפּאַנסייטינג מיט מער קלאַפּ צייט.
קאָאָלינג וואַסער סערקאַץ
- רעקאָרד צושטעלן און צוריקקומען טעמפּעראַטור און דרוק אין סטאַביל פּראָדוקציע.
- דורכקוקן כאָוזיז, מאַניפאָולדז, לויפן ינדיקאַטאָרס, סטריינז, פורעם קאַנעקשאַנז און די בוימל קולער.
- קוק פֿאַר וואָג, קעראָוזשאַן, קאַנטאַמאַניישאַן, קאַנדאַנסיישאַן און אפגעשטעלט סערקאַץ.
- פאַרגלייַכן טייל קאָאָלינג און בוימל טעמפּעראַטור מיט דער נאָרמאַל באַסעלינע.
עקסטרודער, כיטערז און שטאַרבן קאָפּ
- פאַרגלייַכן טעמפּעראַטור שטעלן וואַלועס מיט פאַקטיש וואַלועס און רעזולטאַט סטאַטוס.
- דורכקוקן כיטער באַנדס, טהערמאָקאָופּלע וויירינג, פאָכער אָפּעראַציע און קענטיק ינסאַליישאַן צושטאַנד ווען בעשאָלעם צוטריטלעך.
- וואַך פֿאַר אַנסטייבאַל יקסטרוזשאַן, קאַנטאַמאַניישאַן, ומגעוויינטלעך מאָטאָר מאַסע, מאַטעריאַל ליקאַדזש אָדער טשאַנגינג פּאַריזאָן נאַטור.
- גיי די באוויליקט שאַטדאַון און רייניקונג פּראָצעדור; טאָן ניט שלאָגן פּינטלעכקייַט מכשירים אָדער באַקענען אַנאַפּרוווד מכשירים.
קלאַמפּינג, פורעם און פּאַריזאַן מכשירים
- דורכקוקן פּלאַטעס, בונד ראַדז אָדער קלאַמפּינג מעקאַניזאַם, פורעם פאַסאַנערז, פּינס, בושינגז און לובריקיישאַן פונקטן.
- קאָנטראָליר פורעם אַליינמאַנט, קניפּ-אַוועק צושטאַנד, ווענץ, קאָאָלינג קאַנעקשאַנז און בליץ מוסטער.
- שפּור די סענטערינג און ריפּיטאַביליטי פון וואַנט-גרעב. ניצן דיפּאַריזאָן קאָנטראָל פירערצו באַזונדער פּראָפיל ישוז פון מעטשאַניקאַל סיבות.
עלעקטריקאַל און קאָנטראָל סיסטעם
- האַלטן קאַבאַנאַץ פֿאַרמאַכט, ריין און קולד ווי ספּעסיפיעד. דורכקוקן בלויז אונטער די פארלאנגט עלעקטריקאַל זיכערקייַט פּראָצעדור.
- איבערבליק פאָר און PLC אַלאַרמס, פאָכער אָדער פילטער צושטאַנד, פרייַ מיטל זאָגן און אַבנאָרמאַל היץ אָדער רייעך.
- קאָנטראָלירן סענסער מאַונטינג, טאַרגאַץ, קאַנעקטערז און קאַבלע רוטינג.
- באַקקופּ באוויליקט רעסאַפּיז און קאָנטראָללער טעקעס נאָך דאַקיומענטאַד ענדערונגען.

ניצן פּלאַננעד שאַטדאַונז פֿאַר אַרבעט וואָס פּראָדוקציע טשעקס קענען נישט דעקן
א פּלאַננעד שאַטדאַון איז די צייט צו דורכקוקן גאַרדאַד געביטן, באַשטעטיקן פאַסאַנערז, ריין היץ יקסטשיינדזשערז, דורכקוקן פילטערס, קאָנטראָלירן עלעקטריקאַל קאַנעקשאַנז אונטער די ריכטיק פּראָצעדור, דינען לובריקיישאַן פונקטן, אַססעסס די טראָגן פון מכשירים, באַשטעטיקן סענסער קאַלאַבריישאַן און פאַרבייַטן פּאַרץ באזירט אויף צושטאַנד אָדער די באוויליקט ינטערוואַל.
גרופע אַרבעט לויט אַקסעס און ענערגיע שטאַט. אויב עטלעכע טאַסקס דאַרפֿן דער זעלביקער היטן באַזייַטיקונג אָדער פּלאַטפאָרמע, קאָואָרדאַנאַט זיי אונטער איין קאַנטראָולד אַרבעט פּעקל. רעקאָרדירן יעדער אַוועקגענומען טייל, צייַטווייַליק דזשאַמפּער, דיסקאַנעקטיד סענסער און געביטן פּאַראַמעטער אַזוי די רעסטעריישאַן איז גאַנץ.
נאָך אַרבעט, דורכקוקן די געגנט, ומקערן גאַרדז, חשבון פֿאַר מכשירים, באַשטעטיקן די באַזייַטיקונג פון אפגעזונדערטקייט מיטל אונטער די פּראָצעדור, און געבנ צו וויסן אַפעקטאַד פּערסאַנעל. אָנהייבן מיט אַ קאַנטראָולד מאַנואַל טשעק. דערנאָך אָבסערווירן אַ טרוקן ציקל אויב צונעמען, נאכגעגאנגען דורך אַ מאָניטאָרעד פּראָדוקט לויפן.
די פאַבריק מיינונג: רעקאָרד וואַלועס וואָס ווייַזן ענדערונגען
"אָפּגעשטעלט - גוט" האט לימיטעד דיאַגנאָסטיק ווערט. נוציק רעקאָרדס אַנטהאַלטן אַ נומער, אָבסערוואַציע, אָרט אָדער קלאָר פאָרן / דורכפאַל קריטעריע. ביישפילן אַרייַננעמען ייל טעמפּעראַטור אין סטאַביל פּראָדוקציע, וואַסער צושטעלן און צוריקקומען טעמפּעראַטורעס, מאַשין-ינלעט לופט דרוק בעשאַס בלאָוינג, ריקערינג שרעק ציילן, טייל וואָג, ציקל צייט, מינימום וואַנט אָרט און פילטער גראדן שטאַט.
פאַרבינדן וישאַלט און קוואַליטעט רעקאָרדס. א פּאַמעלעך העכערונג אין בוימל טעמפּעראַטור קען דערשייַנען ווייַטער פון אַ לאַנג ציקל צייט. די-צענטער דריפט קען דערשייַנען בייַ אַ איין-סיידיד וואַנט-גרעב ענדערונג. ריפּיטיד טעמפּעראַטור אַלאַרמס קען דערשייַנען איידער אַ כיטער קרייַז פיילז גאָר. דיHMI און שרעק פירערדערקלערט ווי צו ופהיטן דער ערשטער נוציק קלו.
בויען די ספּער-טיילז פּלאַן פון דאַונטיים ריזיקירן
קלאַסיפיצירן פּאַרץ דורך דורכפאַל קאַנסאַקוואַנס, פאַרבייַט צייט, סאַפּלייער פירן צייט, פּאָליצע לעבן, סטאָרידזש רעקווירעמענץ און צי סאַבסטיטושאַן דאַרף ינזשעניעריע האַסקאָמע. א נידעריק-פּרייַז סענסער קענען האַלטן אַ שורה; אַ גרויס קאָמפּאָנענט קען זיין טייַער אָבער פּרידיקטאַבאַל און סערוויסאַבאַל.
האַלטן די מאַשין סיריאַל נומער, דראַווינגס, קאָנטראָללער באַקאַפּס און פּינטלעך טייל לעגיטימאַציע מיט די ספּער רעקאָרד. קראָם סתימות, עלעקטראָניק, כיטערז, סענסאָרס, פילטערס און לובריקאַנץ אונטער פּאַסיק טנאָים. דו זאלסט נישט יבערנעמען אַז אַ וויזשוואַלי ענלעך וואַלוו, פאָר אָדער סענסער האט די זעלבע פונקציע, שאַץ אָדער קאַנפיגיעריישאַן.
ווען איר בעטן שטיצן, שיקן די מאַשין אידענטיטעט, טייל פירמע, שרעק געשיכטע, פאָטאָס, מעזשערמאַנץ און די געשעעניש סיקוואַנס. ניצן Kinggle'sקאָנטאַקט פאָרעםפֿאַר מאַשין-ספּעציפיש הילף.
אָפט געשטעלטע פֿראגן
ווי אָפט זאָל אַ קלאַפּ מאָלדינג מאַשין זיין מיינטיינד?
ניצן די מאַנואַל פון די מאַשין ווי די באַסעלינע, און סטרויערן די פּלאַן פֿאַר אַפּערייטינג שעה, מאַטעריאַל, סוויווע, ייל און וואַסער צושטאַנד, שרעק געשיכטע, געמאסטן טראָגן און פּראָדוקציע ריזיקירן.
וואָס זאָל אָפּערייטערז קאָנטראָלירן יעדער יבעררוק?
אָפּערייטערז זאָל נאָכגיין די באוויליקט טשעקליסט פֿאַר גאַרדז, ליקס, טעמפּעראַטורעס, פּרעשערז, קאָאָלינג, לובריקיישאַן סטאַטוס, ומגעוויינטלעך געזונט אָדער באַוועגונג, אַלאַרמס און פּראָדוקט-קוואַליטעט טרענדס.
קענען וישאַלט זיין געטאן ווען די HMI איז אין סטאָפּ מאָדע?
סטאָפּ מאָדע אַליין איז נישט ענערגיע אפגעזונדערטקייט. אָנווענדן די מאַשין-ספּעציפיש ענערגיע-קאָנטראָל פּראָצעדור פון די פאַבריק איידער סערווינג אָדער אַרייַן אַ כאַזערדאַס געגנט.
וואָס וישאַלט רעקאָרדס זענען מערסט נוציק?
מאַשין אידענטיטעט, אַפּערייטינג שעה, געמאסטן טעמפּעראַטורעס און פּרעשערז, שרעק געשיכטע, באמערקט צושטאַנד, טייל-קוואַליטעט טרענדס, דורכגעקאָכט אַרבעט, ריפּלייסט פּאַרץ און פּאָסט-פאַרריכט וועראַפאַקיישאַן זענען נוציק רעקאָרדס.
פארוואס קומען די זעלבע אַלאַרמס צוריק נאָך אַ באַשטעטיק?
א באַשטעטיק קלירז די אָנזאָג אָבער טוט נישט פאַרריכטן די סיבה. רעקאָרדירן דער ערשטער שרעק, ציקל שריט און באַטייַטיק ינפּוץ, דערנאָך דורכקוקן די פֿאַרבונדענע פּראָצעס, סענסער, אַקטואַטאָר, נוצן אָדער סיקוואַנס צושטאַנד.