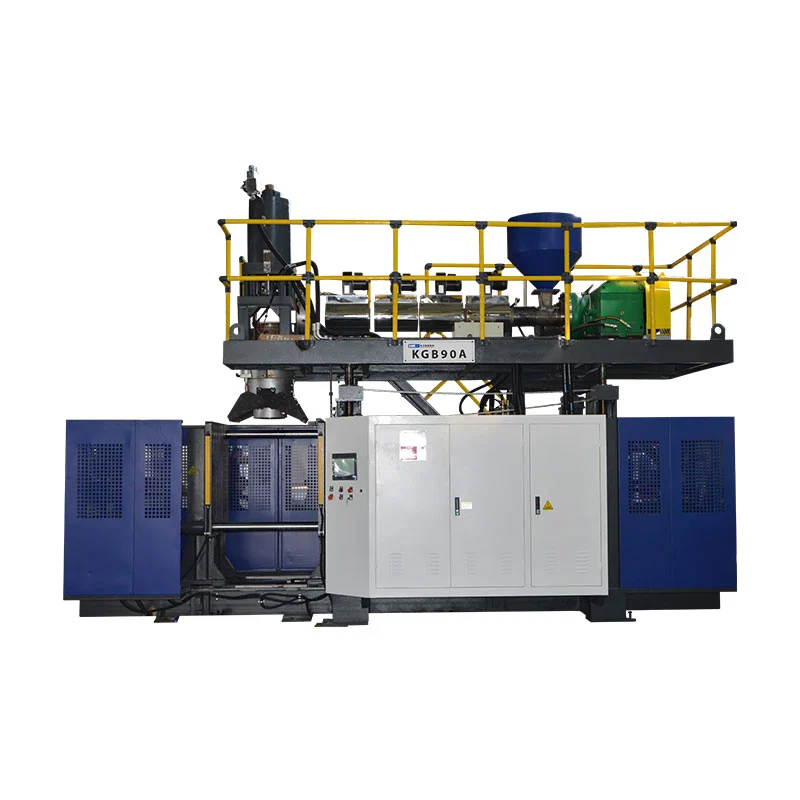
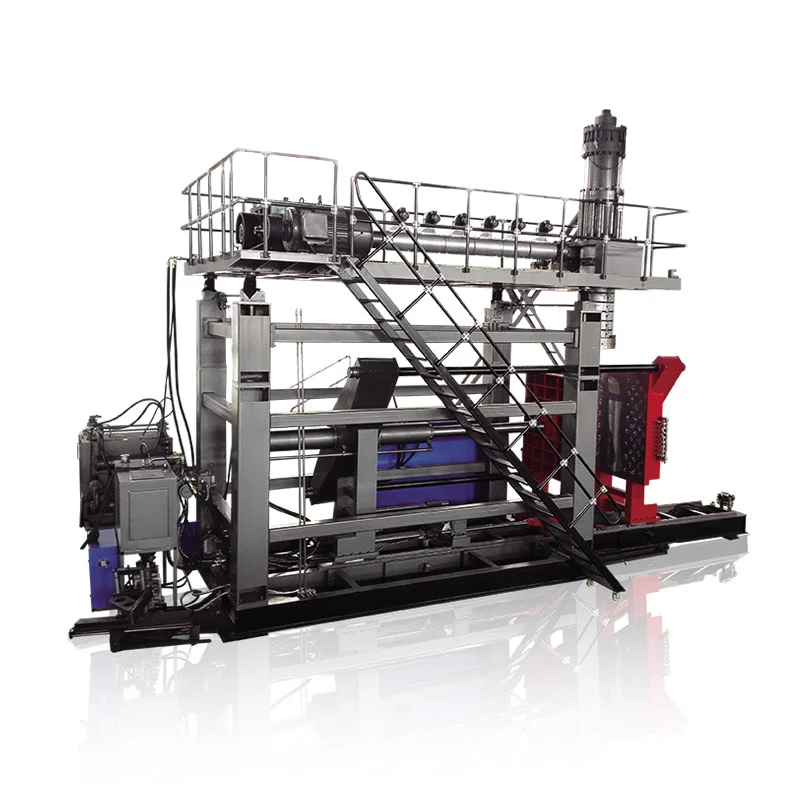
קאַנפיגיער די KGB110A פֿון אַ געמאסטן פּראָדוקט מוסטער, נישט פֿון די 160 ל נאָמען אַליין. רעקאָרדירן די דזשיאַמאַטרי טייל, נעץ וואָג, וואַנט מאַפּע, סמאָלע, טרים און פּראָדוקציע ציל. דערנאָך נוצן די ינפּוץ צו קאָנטראָלירן די פורעם קאָנווערט, גראָב פּאַריזאָן פאָדערונג, יקסטרוזשאַן אָפּזוך, קלאַמערן פאָדערונג און פאַבריק יוטילאַטיז.
א 160 ליטער קלאַפּ מאָלדינג מאַשין קענען מאַכן זייער פאַרשידענע פּראָדוקטן. א פּוסט וועג שלאַבאַן האט אַ ברייט פּראַדזשעקטאַד געגנט. א פּאָנטאָן קען האָבן לאַנג ציען זאָנעס און סילינג באדערפענישן. א טיש טאַפליע קענען זיין ברייט אָבער לעפיערעך פּליטקע. איין מאָדעל נאָמען טוט נישט באַזייַטיקן די דיפעראַנסיז.
די מערסט נוציק סטאַרטינג פונט איז אָפט די כייפעץ שוין אויף די קוינע ס שרייַבטיש. מעסטן עס, וועגן עס און צייכן די געביטן וואָס ענין. דער מוסטער ווערט דער פֿאַרבינדונג צווישן פּראָדוקט פּלאַן, מכשירים, מאַשין קאַנפיגיעריישאַן און אַקסעפּטאַנס פּרובירן.

די זעקס-בלאַט מוסטער טעקע וואָס זאָל פאָר די פּרויעקט
דימענסיאָנעד טייל צייכענונג, קוילעלדיק גרייס, אָופּאַנינגז, ינסערץ און פֿאַרזאַמלונג ינטערפייסיז.
נעץ טייל וואָג, מאַטעריאַל מיינונג, קאָליר, אַדאַטיווז און ערלויבט ריגרינד.
וואַנט-גרעב מאַפּע מיט קריטיש לאָוקיישאַנז און פּראָדוקט פּרובירן רעקווירעמענץ.
טרים מאַפּע מיט שפּיץ בליץ, דנאָ עק, שעפּן ברעקל און אנדערע לאָססעס.
אנגענומען רעזולטאַט ציל, יבעררוק מוסטער, אָטאַמיישאַן און דאַונסטרים אַרבעט.
פאַבריק מאַכט, לופט, וואַסער, אַקסעס, ליפטינג און בנימצא צעל פּלאַץ.
פֿאַרעפֿנטלעכט-דאַטן באַמערקונג:Kinggle ס קראַנט בלאַט טיטל און אַפּלאַקיישאַן טעקסט שטעלן די KGB110A אין די 160L קלאַס. דער זעלביקער בלאַט דערווייַל ווייזט 120 ל אין די קיצער און מאַקסימום קאַפּאַציטעט טיש. דער אַרטיקל גייט די ארויס 160 ל פּראָדוקט פּאַזישאַנינג, אָבער די פּינטלעך אָרדערד קאַפּאַציטעט מוזן זיין באשטעטיקט אין די ציטאַט און טעכניש העסקעם.
אָנהייבן מיט די פּראָדוקט מוסטער, נישט די קאַטאַלאָג פירמע
דער מוסטער דערציילט איר ווו די מאַשין באַשלוס קענען פאַרלאָזן. זייַן ויסווייניקסט דימענשאַנז ווירקן די פורעם. זייַן וואָג און טרים ווירקן די אַקיומיאַלאַטאָר. זייַן ברייט סערפאַסיז ווירקן פּראַדזשעקטאַד געגנט. טיף עקן און כאַנדאַלז ווירקן וואַנט פאַרשפּרייטונג. די קאָאָלינג נאַטור אַפעקץ ציקל צייט און באַזייַטיקונג.
באַנד איז נאָך נוציק. עס העלפּס שטעלן די פּרויעקט אין אַ גענעראַל מאַשין קייט. נאָך צוויי פּראָדוקטן מיט דער זעלביקער ענקלאָוזד באַנד קען דאַרפֿן פאַרשידענע קעפ, קלאַמפּס אָדער פורעם אָופּאַנינגז. א באַלקי לאָזנ שווימען קענען אַנטהאַלטן מער לופט בשעת ניצן ווייניקער סמאָלע ווי אַ געדיכט טעכניש טאַפליע מיט היגע ריבס און דיק מאַונטינג זאָנעס.
דו זאלסט נישט פאַרלאָזנ אויף אַ פאַרטיק טייל פון אַ קאָנקורענט ווי דער בלויז מקור. אויב מעגלעך, לייגן די אָריגינעל פּלאַן טעקע און די בדעה פאָרשטעלונג פאָדערונג. א קאַפּיד מוסטער קען אַרייַננעמען וואַנט גרעב וואָס קאַמפּאַנסייץ פֿאַר אַן אַלט פורעם אָדער פּראָצעס. ריפּיטינג אַז וואַנט אָן פארשטאנד זייַן אַרבעט קענען לייגן וואָג אָן ימפּרוווינג פאָרשטעלונג.
קינגגל איז דאַקיומענטאַדפארקויפונג פּראָצעסהייבט מיט פּראָדוקט פאָטאָס, דראַווינגס, וואָג, גרייס און מאַטעריאַל. עס אויך פארלאנגט פֿאַר גרעב, רעזולטאַט און כעמישער קעגנשטעל. דער סדר איז פּראַקטיש ווייַל די מאַשין רעקאָמענדאַציע גייט לויט די פּראָדוקט זאָגן.
דער מוסטער טעקע זאָל האָבן איין רעוויזיע נומער. אויב די האַלדז, שעפּן, אַרייַנלייגן אָדער קוילעלדיק לענג ענדערונגען, דערהייַנטיקן די טעקע איידער די מאַשין און פורעם זענען פאַרפרוירן. דעם אַוווידז אַ פּרויעקט ווו די ציטאַט פיץ אַ פרי מוסטער אָבער די פּראָדוקציע צייכענונג ניט מער פיץ די ציטירטן צעל.
בויען אַ מוסטער טעקע וואָס קענען בלייַבנ לעבן ינזשעניעריע רעצענזיע
אָנהייבן מיט יקערדיק מעזשערמאַנץ. רעקאָרד קוילעלדיק לענג, ברייט און הייך. לייג עפן דיאַמעטערס, האַלדז ענדיקן, פלאַנדזש גרייס, שעפּן רעשוס און די שטעלע פון קיין אַרייַנלייגן. מארק די פּאַרטינג שורה און קענטיק קניפּ געביטן אויב די מוסטער ריווילז זיי.
וועגן די גאַנץ פּראָדוקט אויף אַ קאַלאַברייטיד וואָג. דערנאָך באַזונדער קיין רימווואַבאַל קאַמפּאָונאַנץ וואָס זענען נישט בלאָזן מאָולדיד. א היטל, צאַפּן, מעטאַל אַרייַנלייגן אָדער פּינע פילונג זאָל ניט זיין גערעכנט ווי מאָולדיד פּלאַסטיק. רעקאָרדירן די מאַטעריאַל לעגיטימאַציע אופֿן אַנשטאָט פון אַסומינג די פּאָלימער פון אויסזען.
וואנט גרעב דאַרף אַ אָרט מאַפּע. נומער די פונקטן אויף אַ צייכענונג אָדער פאָטאָ. אַרייַננעמען עקן, אַקסל טראַנזישאַנז, כאַנדאַלז, באַזע קאָנטאַקטן, מאַונטינג זאָנעס און ברייט פּאַנאַלז. א איין דורכשניטלעך גרעב כיידז די דין געגנט וואָס קען קאָנטראָלירן פאָרשטעלונג.
ווייַטער, שרייַבן די פּראָדוקט טעסץ. א פלאָוט, פאַרקער שלאַבאַן, מעבל טאַפליע און ינדאַסטריאַל קאַנטיינער טאָן ניט האָבן די זעלבע קרייטיריאַ. ניצן די קוינע ס פאַקטיש צייכענונג, רעגולאַטאָרי פאָדערונג אָדער ינערלעך פּראָבע. דו זאלסט נישט באָרגן אַ קאַפּ הייך, מאַסע אָדער רינען פּרובירן פון אַ אַנרילייטיד פּראָדוקט.
| מוסטער זאָגן | ווי צו רעקאָרדירן עס | מאַשין באַשלוס אַפעקטאַד |
|---|---|---|
| קוילעלדיק דזשיאַמאַטרי | דימענסיאָנעד צייכענונג אָדער אָפּגעשטעלט 3 ד טעקע | פורעם קאָנווערט, סענטערלינע, קאָפּ שטעלע און באַזייַטיקונג דרך |
| נעץ מאָולדיד וואָג | וואָג אָן סעפּעראַטלי פארזאמלט טיילן | סטאַרטינג פונט פֿאַר גראָב פּאַריזאַן מאַסע |
| וואנט פאַרשפּרייטונג | געציילט לאָוקיישאַנז מיט די אויסדערוויילטע מעזשערמאַנט אופֿן | פּאַריזאָן פּראָפיל, שאָס פאַרשפּרייטונג און פּראָצעס קרייטיריאַ |
| סמאָלע סיסטעם | מיינונג, סאַפּלייער, קאָליר, אַדאַטיווז און רעגרינד הערשן | שרויף סוטאַביליטי, צעשמעלצן קורס און פּראַסעסינג פֿענצטער |
| טרים און בליץ | דערוואַרט שפּיץ, דנאָ, שעפּן און זייַט ברעקל | אַקיומיאַלאַטאָר פאָדערונג און רעגרינד מאַסע |
| פאַנגקשאַנאַל טעסץ | געהייסן אופֿן, צושטאַנד, מוסטער גרייס און פאָרן שיעור | פורעם פּלאַן, קאָאָלינג, וואַנט טאַרגאַץ און פעט פאַרנעם |
| אנגענומען רעזולטאַט | גוט פּאַרץ פּער שעה אָדער יבעררוק נאָך דורכקוק | רעקאָווערי קורס, קאָאָלינג, אָטאַמיישאַן און דאַונסטרים קאַפּאַציטעט |
א מוסטער איז זאָגן, נישט אַ גאַנץ באַשרייַבונג. עס קען האָבן אַלט, וואָרפּט אָדער אַבזאָרבד קעמיקאַלז. ניצן עס צו פרעגן בעסער פֿראגן, און שטעלן די באוויליקט צייכענונג און פּרובירן נאָרמאַל אויבן די גשמיות מוסטער אין די דאָקומענט כייעראַרקי.
לייענען די KGB110A באַשרייַבונג ווי אַ גאַנג פון טשעקס
דיKGB110A פּראָדוקט בלאַטפּאַבלישאַז אַ 6.6 רענטגענ 4.2 רענטגענ 5.2 עם מאַשין גרייס און 22 ט מאַשין וואָג. זייַן קלאַמפּינג אָפּטיילונג ליסטעד 760 קן, אַ 1100 x 1400 מם פּלאַטען און אַ 1000 x 1400 מם מאַקסימום פורעם. דער בלאַט אויך גיט אַ 610 צו 750 מם פורעם גרעב קייט.
פֿאַר עפן און באַוועגונג, דער בלאַט ווייזט 600 צו 1600 מם און אַ 600 מם מאָווינג מאַך. די נומערן דאַרפֿן די פורעם פֿאַרזאַמלונג בייַ זיי. די נוציק קשיא איז צי די גאַנץ קולד טייל קענען מעלדונג און לאָזן די פורעם מיט די בדעה ראָבאָט, ינסערץ און טרים נאָך אַטאַטשט.
די יקסטרוזשאַן אָפּטיילונג ליסטעד אַ 110 מם שרויף, 25 ל / ד פאַרהעלטעניש, 75 קוו עקסטרודער מאָטאָר און פיר באַהיצונג זאָנעס. פֿאַרעפֿנטלעכט HDPE מעלטינג קאַפּאַציטעט איז 160 צו 200 קג / ה. די קייט געהערט צו די HDPE ווערדינג פון די בלאַט. עס טוט נישט באַווייַזן די זעלבע קורס פֿאַר אן אנדער מאַטעריאַל אָדער פאָרמיוליישאַן.
דער קאָפּ אָפּטיילונג פּאַבלישאַז 12 (20) ל אַקיומיאַלאַטאָר קאַפּאַציטעט און 9 (15) קג פּע אַקיומיאַלאַטאָר וואָג. עס אויך רשימות אַ 450 (600) מם מאַקסימום שטאַרבן-שפּילקע דיאַמעטער. פּאַרענטעטישע וואַלועס קענען פאַרטראַכטנ זיך קאַנפיגיעריישאַן ברירות, אָבער דער בלאַט טוט נישט דעפינירן די הערשן. דער פאָרשלאָג מוזן זאָגן די אויסגעקליבן קאָפּ, שטאַרבן טולינג און סמאָלע יקער.
דער בלאַט באשרייבט די נאָרמאַל מאָדעל מיט אַ MOOG 100 גרעב קאָנטראָללער, ראָבאָט אָרעם און דנאָ בלאָוינג סיסטעם. דאס זענען ערשטער-פּאַרטיי ארויס סטייטמאַנץ. די ציטאַט זאָל נאָך נאָמען יעדער סאַפּלייד נומער, זייַן צובינד און קיין פּרויעקט-ספּעציפיש ענדערונג.
פאַבריק לייענען:צי ניט נאָכמאַכן די טיש אין אַ קויפן סדר אָן זיין פֿראגן. שטעלן די מוסטער מעזשערמאַנט, פורעם צייכענונג אָדער נוצן כעזשבן בייַ יעדער ספּעסיפיקאַטיאָן אַז עס איז מענט צו באַפרידיקן.
איבערזעצן די פּראָדוקט פאָרעם אין פורעם פּאַסיק און באַזייַטיקונג פּלאַץ
די פּראָדוקט צייכענונג ווערט אַ פורעם בלויז נאָך אַדינג שרינגקידזש סטראַטעגיע, קאַוואַטי שטאָל, קאָאָלינג, קניפּ-אַוועק, ווענץ, האַלדז טולינג און מאַונטינג. די ריזאַלטינג פֿאַרזאַמלונג קענען זיין פיל גרעסערע ווי די פּראָדוקט. א טייל וואָס קוקט באַקוועם אין אַ שיעור פון 1000 X 1400 מם קען זיין ענג אַמאָל קאַנעקשאַנז און מאָווינג דעוויסעס זענען צוגעגעבן.
טשעק ברייט, הייך און אינסטאַלירן גרעב סעפּעראַטלי. ניצן די גאַנץ פֿאַרזאַמלונג, אַרייַנגערעכנט באַקינג פּלאַטעס און אַדאַפּטערז. באַשטעטיקן די מאַונטינג מוסטער קעגן די 1100 x 1400 מם פּלאַטן רעפֿערענץ. ווייַזן וואַסער, הידראַוליק, פּנעוומאַטיש און עלעקטריקאַל קאַנעקשאַנז אין זייער אינסטאַלירן שטעלעס.
עפן פּלאַץ איז אַ באַוועגונג פּראָבלעם. א טיש טאַפליע זאל דאַרפֿן צו קלאָר טיף ריבס. א שלאַבאַן קען לאָזן די קאַוואַטי אין אַ ווינקל. א פּאָנטאָן קענען בלייַבן פלעקסאַבאַל בשעת הייס און קען דאַרפֿן שטיצן בעשאַס נעמען-אויס. די ראָבאָט גריפּ און טייל ראָוטיישאַן דאַרפֿן זייער אייגן סוועפּט קאָנווערט.
פּלאַן די פורעם-טוישן מאַרשרוט אין דער זעלביקער צייט. די KGB110A בלאַט גיט אַ 22 ה מאַשין וואָג אָבער טוט נישט אַרויסגעבן די אַלאַואַבאַל פורעם וואָג. פרעגן Kinggle פֿאַר די לעצט פורעם-וואָג שיעור, ליפטינג ווייזט און גענעראַל אָרדענונג צייכענונג. דעמאָלט באַשטעטיקן די פאַבריק קראַנע, קרוק הייך און צוגאַנג.
פורעם קאָאָלינג קענען קאָנטראָלירן די גאנצע ציקל. גרויס סערפאַסיז דאַרפֿן באַלאַנסט סערקאַץ, בשעת דיק פֿעיִקייטן קען דאַרפן פאָוקיסט קאָאָלינג. דייקסטרוזשאַן קלאַפּ מאָלדינג פורעם פירןקאָווערס קניפּ-אַוועק, ווענטינג און קרייַז פּלאַנירונג אין מער דעטאַל.
רעכענען גראָב פּאַריזאָן פאָדערונג איידער טשוזינג די קאָפּ
דער אַקיומיאַלאַטאָר מוזן צושטעלן אַלע מאַטעריאַלס וואָס לאָזן די שטאַרבן בעשאַס איין מאָלדינג געשעעניש. פאַרטיק פּראָדוקט וואָג איז בלויז איין טייל. דער קאָפּ אויך פידז בליץ, עקן, שעפּן ברעקל און קיין מאַטעריאַל וואָס די טרימינג פּראָצעס רימוווז.
גראָב פּאַריזאַן מאַסע = נעץ מאָולדיד פּראָדוקט + בליץ און טרים + דאַקיומענטאַד פּראָצעס פּענסיע
ניצן געמאסטן אָדער פורעם-דערייווד וואַלועס. עס איז קיין וניווערסאַל ברעקל פּראָצענט פֿאַר פלאַץ, באַריערז, מעבל און טעכניש טיילן.
Kinggle פּאַבלישאַז 9 (15) קג ווי די פּע אַקיומיאַלאַטאָר-וואָג שורה פֿאַר KGB110A. מייַכל עס ווי אַ קאָפּ און מאַטעריאַל רעפֿערענץ, נישט פאַרטיק פּראָדוקט קאַפּאַציטעט. פּע מיינונג, צעשמעלצן טעמפּעראַטור, ריסייקאַלד אינהאַלט און שטאַרבן באַשטעטיקן קענען טוישן ניצלעך נאַטור. אן אנדער סמאָלע דאַרף זיין אייגענע רעצענזיע.
פּאַריזאַן לענג איז וויכטיק מיט מאַסע. א לאַנג פּאַריזאָן קענען בייגן אָדער אויסשטרעקן איידער די פורעם קלאָוזיז. א ברייט שטאַרבן קען רעדוצירן די נויטיק ציען אַרום דעם פּראָדוקט, אָבער קענען טוישן די רעקווירעמענץ פון קאָפּ און מכשירים. רעקאָרדירן די גרייס פון די שטאַרבן, פּראָוגראַמד ריס, יקסטרוזשאַן צייט און פּאַריזאָן שטעלע בעשאַס דער פּראָצעס.
גראָב פאָדערונג אויך אַפעקץ ריגרינד. שווער בליץ קען פּאַסיק די אַקיומיאַלאַטאָר בשעת קריייטינג אַ גרויס ברעקל טייַך. די גראַנולאַטאָר, קאַנווייינג און בלענדינג סיסטעם מוזן האַלטן זיך. אויב ריגרינד קערט צו די פּראָדוקט, זייַן פּראָצענט און קאַנטאַמאַניישאַן קאָנטראָלס געהערן צו די באוויליקט פאָרמיוליישאַן.
לאָזן קאָנטראָל קייט פֿאַר פּראָפיל קערעקשאַן. א קאָפּ פליסנדיק אין זיין פּראַקטיש ברעג קען האָבן קליין פּלאַץ פֿאַר טיקער עקן אָדער אַ מער פּאַריזאָן. דער פּראָצעס זאָל ווייַזן סטאַביל גראָב מאַסע, פּאַסיק קישן און ריפּיטאַבאַל פּאַריזאָן פּלייסמאַנט איבער אַ דיפיינד מוסטער פֿענצטער.
קער די וואַנט מאַפּע אין אַ קאַנטראָולד פּאַריזאָן פּראָפיל
די וואַנט מאַפּע זאגט ווו די פּראָדוקט דאַרף מאַטעריאַל. דער פּאַריזאָן פּראָפיל זאגט ווען די שטאַרבן ריס זאָל טוישן ווי די פּאַריזאָן בלעטער די קאָפּ. קאַנעקטינג די צוויי רעקאָרדס איז מער נוציק ווי קאַפּיינג אַ פּראָפיל פון אַ אַנדערש טייל.
נומער די וואַנט לאָוקיישאַנז אויף די מוסטער צייכענונג. נאָך יעדער פּראָצעס, שנייַדן אָדער מעסטן די זעלבע לאָוקיישאַנז אין דער זעלביקער סדר. רעקאָרדירן טייל וואָג און פּראָפיל רעוויזיע מיט יעדער גרופּע. אויב עטלעכע סעטטינגס טוישן אין אַמאָל, די מאַנשאַפֿט פארלירט די סיבה פֿאַר די רעזולטאַט.
די KGB110A בלאַט נאָמען אַ MOOG 100 גרעב קאָנטראָללער. אMoog DigiPack III מאַנואַל כאָוסטיד דורך Kinggleדערקלערט אַ קאַנטראָולער אופֿן אַז סטאָרז פּראָדוקט טעקעס און ריליסיז פּראָוגראַמד וואַנט גרעב צו מאַשין שטעלע. עס איז נוציק פּראָצעס זאָגן, אָבער עס קען נישט ידענטיפיצירן די פּינטלעך קאָנטראָללער צובינד סאַפּלייד אויף יעדער KGB110A.
א פּראָפיל קען נישט פאַרריכטן יעדער כיסאָרן. די שטאַרבן און מאַנדרעל דזשיאַמאַטרי, קאָפּ סענטערינג, צעשמעלצן טעמפּעראַטור, פּאַריזאַן טייַער און פורעם טיימינג נאָך ענין. אויב די פּאַריזאַן גייט אריין די פורעם אַוועק-צענטער, אַדינג מאַטעריאַל קען באַהאַלטן די סימפּטאָם בשעת ינקריסינג וואָג.
אַמאָל דער טייל פּאַסיז, ראַטעווען די גאַנץ רעצעפּט. אַרייַננעמען מאַטעריאַל, קאָליר, טעמפּעראַטורעס, שאָס באַשטעטיקן, פּראָפיל טעקע, בלאָוינג, קאָאָלינג און פורעם רעוויזיע. דיפּאַריזאָן פּראָגראַממינג פירערגיט אַ פולער טונינג סיקוואַנס.
גלייַכן יקסטרוזשאַן אָפּזוך צו קאָאָלינג און אנגענומען רעזולטאַט
דער ציבור טיש ליסטעד 160 צו 200 קג / ה ווי די KGB110A HDPE מעלטינג קאַפּאַציטעט קייט. די פּראָדוקציע קשיא איז צי די אויסגעקליבן שרויף קענען ריפיל די אַקיומיאַלייטער איידער דער ווייַטער שאָס בשעת מיינטיינינג סטאַביל צעשמעלצן קוואַליטעט. א מאַקסימום בראָושור קורס קען נישט ענטפֿערן אַז דורך זיך.
רעכענען גראָב אַורלי פאָדערונג פון די גאַנץ פּאַריזאָן. ניצן די פּלאַננעד מאָלדינג געשעענישן פּער שעה און אַקטיוו אַוטלעץ. דערנאָך פאַרגלייַכן די רעזולטאַט מיט די טעסטעד צעשמעלצן קורס פֿאַר די פאַקטיש סמאָלע, קאָליר און רעגרינד צושטאַנד.
גראָב מאַטעריאַל פאָדערונג, קג / ה = גראָב פּאַריזאַן מאַסע x מאָלדינג געשעענישן פּער שעה x אַקטיוו פּאַריזאַנז פּער געשעעניש
די KGB110A בלאַט ליסטעד 320 פּקס / ה, אָבער לאַבעלס עס טרוקן ציקל. טרוקן ציקל איז אַ רעפֿערענץ פֿאַר מאַשין באַוועגונג. פּראָדוקט רעזולטאַט כולל אַקיומיאַלאַטאָר אָפּזוך, פּאַריזאָן פאָרמירונג, בלאָוינג, קאָאָלינג, ויסמאַטערן, עפן, נעמען-אויס, טרימינג און קוואַליטעט לאָססעס.
גרויס טיילן אָפט פאַרברענגען פיל פון די ציקל קאָאָלינג. אַז צייַט קענען לאָזן די עקסטרודער צו ריפיל די קאָפּ. אויב בעסער פורעם קאָאָלינג פאַרקירצן די ציקל, די פארלאנגט צעשמעלצן קורס ריסעס. ציקל אַפּטאַמאַזיישאַן מוזן דעריבער קאָנטראָלירן אָפּזוך און וואַנט קוואַליטעט, ניט בלויז פורעם טעמפּעראַטור.
באריכט אנגענומען פּאַרץ פּער שעה נאָך די מסכים טשעקס. האַלטן טרוקן ציקל, גראָב סייקאַלז, רידזשעקץ און סטאַפּס אין באַזונדער שפאלטן. דיציקל-צייט אַפּטאַמאַזיישאַן פירערווייזט ווי צו בויען אַ בינע-דורך-בינע צייט בודזשעט.
קאָנטראָלירן 760 קנ קעגן פּראַדזשעקטאַד שטח און פּראָצעס דרוק
Kinggle פּאַבלישאַז 760 kN קלאַמפּינג קראַפט פֿאַר די KGB110A. דער נומער ווערט נוציק בלויז ביי די פּראַדזשעקטאַד געגנט פון די קאַוואַטי און די מסכים ינערלעך דרוק. פּראַדזשעקטאַד געגנט איז די קאַוואַטי סילאַוועט אויף די צעטיילונג פלאַך. עס איז נישט קאַנטיינער באַנד אָדער ייבערפלאַך געגנט.
א ברייט שלאַבאַן אָדער טאַבלעטאָפּ קענען מאַכן אַ באַטייטיק סעפּערייטינג מאַסע אפילו ווען עס איז פּליטקע. א טיף אָבער שמאָל פלאָוט קען זיין אַנדערש. מאַלטי-קאַוואַטי אָדער מאַלטי-טייל לייאַוץ פאַרגרעסערן די גאַנץ פּראַדזשעקטאַד געגנט געזען דורך די קלאַמערן.
דער פּראָדוקט בלאַט ליסטעד 0.8 מפּאַ קלאַפּ דרוק. ניצן די פאַקטיש פּראָדוקציע פֿענצטער אין די כעזשבן. פורעם ווענטינג, צעשמעלצן טעמפּעראַטור, ייבערפלאַך דעטאַל און וואַנט גרעב קענען טוישן די נויטיק דרוק. דער פאַבריק פּרובירן זאָל רעקאָרדירן שטעלן דרוק און בנימצא מאַשין-ינלעט דרוק.
פלאַש צושטאַנד איז נוציק זאָגן. גראָוינג בליץ קענען אָנווייַזן צו יבעריק סעפּערייטינג קראַפט, וואָרן קניפּ געביטן, אַליינמאַנט פּראָבלעמס אָדער וידעפדיק מאַטעריאַל. צי ניט פאַרריכטן יעדער בליץ פּראָבלעם דורך ינקריסינג קלאַמערן קראַפט. דורכקוקן די פורעם און פּראָצעס צוזאַמען.
דער מאַשין סאַפּלייער און פורעם סאַפּלייער זאָל אַפּרווו איין כעזשבן. שטעלן פּראַדזשעקטאַד געגנט, פּראָצעס דרוק, קלאַמערן פאָדערונג און די אנגענומען פאַקטאָר אין די טעכניש טעקע. דאָס פּריווענץ צוויי באַזונדער אַפּרווואַלז וואָס פאַרלאָזנ זיך פאַרשידענע אַסאַמפּשאַנז.
קוק די כעזשבן ווידער אויב די קאַוואַטי אויסלייג ענדערונגען. אַדינג אַ צווייט טייל, מאָווינג די פּאַרטינג שורה אָדער פאַרגרעסערן אַ טאַפליע קענען טוישן די פּראַדזשעקטאַד געגנט. ינסערץ און זייַט אַקשאַנז קען אויך טוישן ווי די פורעם ריאַקץ. די לעצט פורעם צייכענונג, אלא ווי אַ פרי פּראָדוקט סקיצע, זאָל פאַרמאַכן דעם טשעק.
דעפינירן די מאַטעריאַל לייַערס אַנשטאָט פון פאַרלאָזנ אויף אַ שטריך פראַזע
די KGB110A בלאַט זאגט אַז די פּלאַטפאָרמע קענען צושטעלן איין-שיכטע פּראָדוקטן און קענען אויך בויען טאָפּל-שיכטע אָדער מאַלטי-שיכטע סטראַקטשערז. דער זעלביקער ציבור ספּעסיפיקאַטיאָן טיש ליסטעד איין 110 מם שרויף און איין 75 קוו עקסטרודער מאָטאָר. א מאַלטי-שיכטע פּרויעקט דעריבער דאַרף אַ קאַנפיגיעריישאַן צייכענונג ווייַטער פון די נאָרמאַל טיש.
אָנהייבן מיט די פּראָדוקט סיבה פֿאַר אן אנדער שיכטע. עס קען זיין קאָליר פּלייסמאַנט, ריסייקאַלד האַרץ מאַטעריאַל אָדער אַ פאַנגקשאַנאַל שלאַבאַן. שטאַט די מאַטעריאַל אין יעדער שיכטע און די ציל פאַרהעלטעניש. קאָנטראָלירן קאַמפּאַטאַבילאַטי, פּראַסעסינג טעמפּעראַטורעס און די ערלויבט ווערייישאַן.
דערנאָך בעטן די צעשמעלצן דרך דיאַגראַמע. עס זאָל ידענטיפיצירן יעדער עקסטרודער, אַדאַפּטער, קאָפּ קאַנאַל און קאָנטראָל פונט. דער פאָרשלאָג זאָל אויך ווייַזן מאָטאָר סיזעס, באַהיצונג לאָודז, מאַטעריאַל האַנדלינג און די ריווייזד נוצן גאַנץ. א דזשאַנעריק "מאַלטי-שיכטע" פירמע טוט נישט דעפינירן דעם עקוויפּמענט.
טשאַנגאָוווער אַרבעט וואקסט מיט יעדער מאַטעריאַל וועג. רייניקונג באַנד, רייניקונג אַקסעס, קאָליר סיקוואַנס און ברעקל סעגרעגאַציע ווירקן די אַפּערייטינג צייט. אויב די פּראָדוקט טוט נישט דאַרפֿן קייפל לייַערס, די עקסטרע סיסטעם קען לייגן אַרבעט אָן קריייטינג קוינע ווערט.
איין-שיכטע ריכטונג
ניצן איין דיפיינד סמאָלע טייַך ווען די פּראָדוקט פאָרשטעלונג, קאָליר און ריסייקלינג פּלאַן קענען זיין באגעגנט מיט איין וואַנט סטרוקטור.
מולטי-שיכטע ריכטונג
בעטן אַ פּרויעקט-ספּעציפיש קאָ-יקסטרוסיאָן קאַנפיגיעריישאַן ווען יעדער שיכטע האט אַ דאַקיומענטאַד פונקציע און אַקסעפּטאַנס קייט.
קינגגל'סמאַלטי-שיכטע קאָ-יקסטרוסיאָן פירןדערקלערט שיכטע ראָלעס און די פֿראגן וואָס געהערן אין די RFQ.
פּלאַן די גאַנץ צעל אַרום אַ 22 ה מאַשין
די ארויס מאַשין דימענשאַנז זענען 6.6 X 4.2 X 5.2 עם. די וואָג פון די מאַשין איז 22 ט. די וואַלועס אָנהייבן די פאַבריק אויסלייג. זיי טאָן ניט אַרייַננעמען דינסט רעשוס, טרעפּ, פורעם האַנדלינג, סמאָלע ויסריכט, קאַמפּרעסער, קאָאָלינג סיסטעם, נעמען-אויס אָדער דאַונסטרים פינישינג.
קוק די ווערטיקאַל דרך ערשטער. דער בנין דאַרף גענוג הייך פֿאַר די מאַשין, פּלאַטפאָרמע אַקסעס און פּלאַננעד ליפטינג. מארק די מאַרשרוט פֿאַר די שטאַרבן קאָפּ און עקסטרודער קאַמפּאָונאַנץ אויב וישאַלט ריקווייערז אָוווערכעד באַזייַטיקונג. באַשטעטיקן די קראַנע קאַפּאַציטעט און קרוק דערגרייכן פון די לעצט צייכענונג.
די KGB110A בלאַט פּאַבלישאַז 0.3 מפּאַ און 120 ל / מין פֿאַר קאָאָלינג וואַסער. די פּרויעקט בלאַט אויך דאַרף ינלעט טעמפּעראַטור, צוריקקומען שיעור, וואַסער קוואַליטעט, פילטריישאַן און קרייַז פאַרנעם. א לויפן נומער אָן טעמפּעראַטור קענען נישט גרייס די קאָאָלינג סיסטעם.
פֿאַר קאַמפּרעסט לופט, דער בלאַט ליסטעד 0.8 מפּאַ און 1.8 מ³ / מין. באַשטעטיקן שפּיץ און דורכשניטלעך פאָדערונג, ופנעמער סייזינג, טוי פונט, פילטריישאַן און קשר גרייס. גרויס בלאָוינג געשעענישן קענען ציען דרוק אַראָפּ ווען די כעדער איז ונדערסיזעד.
דער בלאַט לאַבעלס 52 צו 60 קוו ווי דורכשניטלעך ענערגיע קאַנסאַמשאַן. ווייַל קוו איז מאַכט, מייַכל דעם ווי אַ ארויס אַפּערייטינג מאַכט רעפֿערענץ. דו זאלסט נישט גער עס אין קווה פּער טייל.EUROMAP 46.2טייז פּראָדוקט-פֿאַרבונדענע ענערגיע מעזשערמאַנט צו אַ געגעבן מאַשין, פורעם און פּראָדוקט אונטער סטאַביל טנאָים.
דיפאַבריק נוצן פירערקאָווערס עלעקטריקאַל באַונדריז, לופט, וואַסער, יידל אַרבעט און אַקסעס. ניצן די לעצט גענעראַל אָרדענונג צייכענונג אלא ווי די ציבור קאָנווערט פֿאַר ינסטאַלירונג האַסקאָמע.

באַווייַזן די קאַנפיגיעריישאַן מיט אַ טרייסאַבאַל פּראָדוקט פּראָצעס
א פאַבריק פּראָצעס זאָל ריקריייט די פּראָדוקט אַרבעט דיסקרייבד אין דער מוסטער טעקע. די באוויליקט פורעם, סמאָלע און הויפּט אָפּציעס דאַרפֿן צו זיין פאָרשטעלן. אויב אַ פאַרטרעטער איז געניצט, רעקאָרד די חילוק און באַגרענעצן די קאַנקלוזשאַנז אַקאָרדינגלי.
פּלאַן די מוסטער סיקוואַנס איידער פליסנדיק. נומער טיילן אין מאָלדינג סדר. דעפינירן ווען סטאַביל פּראָדוקציע הייבט און ווי לאַנג די מעזשערמאַנט פֿענצטער לאַסץ. EUROMAP 46.2 ריקווייערז סטאַביל מאַשין טנאָים פֿאַר זייַן פּראָדוקט-פֿאַרבונדענע ענערגיע אופֿן און דאָקומענטן פּראָדוקט קוואַליטעט ווי אַ טייל פון די פּראָבע קאָנטעקסט.
- ידענטיפיצירן די קאַנפיגיעריישאַן.רעקאָרדירן מאַשין סיריאַל נומער, קאָפּ אָפּציע, שטאַרבן טולינג, פורעם רעוויזיע, קאָנטראָללער און אינסטאַלירן אָטאַמיישאַן.
- באַשטעטיקן די פאָרמיוליישאַן.רעקאָרדירן סמאָלע מיינונג, סאַפּלייער, קאָליר, אַדאַטיווז און רעגרינד אינהאַלט פון די פאַקטיש פּראָצעס מאַטעריאַל.
- כאַפּן דעם רעצעפּט.היט טעמפּעראַטורעס, שאָס סעטטינגס, וואַנט פּראָפיל, קלאַפּ סעטטינגס, קאָאָלינג טנאָים און אָטאַמיישאַן טיימינג.
- נאָענט די מאַסע וואָג.וועגן דעם פּראָדוקט, יעדער טרים טייַך און די גאַנץ גראָב שאָס. פאַרגלייַכן עס מיט די ציטירטן קאָפּ יקער.
- מעסטן די וואַנט מאַפּע.ניצן די געציילט לאָוקיישאַנז און מסכים אופֿן. האַלטן די רידינגז לינגקט צו יעדער מוסטער נומער.
- לויפן פאַנגקשאַנאַל טשעקס.צולייגן בלויז די פּראָדוקט-ספּעציפיש טעסץ און לימאַץ געשריבן אין די באוויליקט פאָדערונג.
- ציילן רעזולטאַט האָנעסטלי.באַזונדער טרוקן ציקל, גראָב סייקאַלז, אנגענומען פּאַרץ, פארווארפן און סטאַפּס איבער די מסכים צייַט.
- רעקאָרד יוטילאַטיז.מעסטן מאַכט, לופט און וואַסער ביי דיפיינד באַונדריז בשעת די אנגענומען פּראָדוקט איז געמאכט.
- פאַרמאַכן עפענען זאכן.געבן יעדער דיווייישאַן אַ באַזיצער, קערעקטיוו קאַמף, זאָגן פאָדערונג און רעכט דאַטע.
צי ניט אויסקלייַבן בלויז דער בעסטער טייל פֿאַר דעם באַריכט. האַלטן אַ סיקוואַנס וואָס ווייזט ווערייישאַן. אויב דער רעצעפּט ענדערונגען, אָנהייבן אַ נייַע מוסטער גרופּע. דעם סעפּערייץ פּראָצעס אַנטוויקלונג פון אַקסעפּטאַנס זאָגן.
שטימען אויף די מעסטן מכשירים איידער די פּראָבע. רעקאָרד וואָג האַכלאָטע, גרעב אופֿן און קאַלאַבריישאַן סטאַטוס ווו זיי ווירקן די רעזולטאַט. ניצן די זעלבע מכשירים פֿאַר די מוסטער סיקוואַנס. אויב די קוינע און סאַפּלייער מעסטן מיט פאַרשידענע מעטהאָדס, פאַרגלייַכן די מעטהאָדס איידער איר באַשליסן אַז די טיילן זענען נישט מסכים.
א דורכפאַל רעזולטאַט דאַרף קאָנטעקסט. האַלטן די פֿאַרבונדענע סעטטינגס, שרעק געשיכטע, מוסטער נומער און דורכקוק רעקאָרד. א קערעקטאַד טייל קענען באַווייַזן די פאַרריכטן, אָבער עס זאָל נישט מעקן די פריער דיווייישאַן. די געשיכטע העלפּס די מאַנשאַפֿט באַשליסן צי די פאַרריכטן איז סטאַביל אָדער צייַטווייַליק.
סטאָר רוי דאַטן, פאָטאָס, רעצעפּט עקספּאָרץ און געחתמעט סאַמעריז צוזאַמען. דיפאַבריק אַקסעפּטאַנס פּרובירן פירןגיט אַ ברייטערער פּראָטאָקאָל פֿאַר מאַשין, פּראָדוקט און דאָקומענט טשעקס.
ניצן פיר טויערן צו באַשליסן צי KGB110A פיץ
די KGB110A געהערט צו דער קורץ רשימה ווען פיר זאָגן טויערן נאָענט. ערשטער, די פורעם פיץ די פּלאַטאַן, קאָנווערט, גרעב קייט און באַוועגונג. רגע, די אויסגעקליבן קאָפּ קענען צושטעלן די גראָב פּאַריזאַן מיט נוציק קאָנטראָל קייט. דריט, יקסטרוזשאַן אָפּזוך שטיצט די ציל ציקל מיט די פאַקטיש מאַטעריאַל. פערט, די פאַבריק קענען צושטעלן די פארלאנגט יוטילאַטיז און האַנדלינג.
א 160 ל פירמע קען נישט פאַרבייַטן קיין טויער. א לאַנג טייל קען פאַרלאָזן די פורעם טשעק. א שווער טייל קען פאַרלאָזן די שאָס טשעק. א קורץ ציקל קען פאַרלאָזן די אָפּזוך טשעק. א פאַבריק מיט לימיטעד הייך קען פאַרלאָזן די ינסטאַלירונג טשעק.
מאַך אַראָפּ אַ מאַשין קייט ווען די פּראָדוקט און פורעם זענען פיל קלענערער און די גרעסערע פּלאַטפאָרמע מוסיף קיין נוציק קאַפּאַציטעט. מאַך אַרויף אָדער בעטן אן אנדער קאַנפיגיעריישאַן ווען גראָב שאָס, פורעם פּלאַץ אָדער קלאַמערן פאָדערונג יקסידז די פּראָווען קייט. דיקגב100ב 120ל פירערגיט די שכייניש נידעריק-קייט ינזשעניעריע טשעקס.
ענדיקן די ברירה מיט אַ געחתמעט פאָדערונג מאַטריץ. יעדער שורה זאָל נאָמען די אַרייַנשרייַב פון די קוינע, די פארגעלייגט קאַנפיגיעריישאַן און די זאָגן וואָס וועט באַווייַזן העסקעם. אומבאַקאַנט זאכן זאָל בלייַבן אָפֿן אלא ווי ריפּלייסט מיט אַ בראשור האַשאָרע.
דער מאַשין מאָדעל איז דער רעזולטאַט פון די פּראָדוקט טעקע. דער סדר גיט די פורעם דיזיינער, מאַשין בילדער און קוינע איין גאַנג פון פאקטן צו אַרבעטן פֿון.
אָפט געשטעלטע פֿראגן
פֿאַר וואָס פּראָדוקטן איז די KGB110A 160L קלאַפּ מאָלדינג מאַשין בדעה פֿאַר?
Kinggle ס פּראָדוקט בלאַט ליסטעד באַראַלז, מעבל, פלאָוץ, פּאָנטאָנס, אידיש, אַוטאָ טיילן און פאַרקער באַריערז. דאָס זענען אַפּלאַקיישאַן משפחות. דער ספּעציפיש פּראָדוקט נאָך דאַרף טשעקס פֿאַר פורעם פּאַסיק, גראָב פּאַריזאַן מאַסע, קלאַמערן פאָדערונג, מאַטעריאַל, קאָאָלינג און באַזייַטיקונג.
פארוואס זאָל איך שיקן אַ גשמיות מוסטער און אַ צייכענונג?
די צייכענונג דיפיינז די באוויליקט דזשיאַמאַטרי, בשעת דער מוסטער העלפּס די ינזשעניעריע מאַנשאַפֿט דורכקוקן וואָג, פּאַרטינג שורה, טרים, וואַנט פאַרשפּרייטונג און האַנדלינג. ניצן ביידע ווען מעגלעך. די צייכענונג און געשריבן טעסץ זאָל קאָנטראָלירן אויב די מוסטער איז אַנדערש פון די קראַנט פּלאַן.
איז 320 פּקס / ה די פּראָדוקציע רעזולטאַט פון KGB110A?
ניין די קגב110אַ בלאַט לאַבעלס 320 פּקס / ה ווי טרוקן ציקל. אנגענומען רעזולטאַט מוזן אַרייַננעמען יקסטרוזשאַן אָפּזוך, פּאַריזאָן פאָרמירונג, בלאָוינג, קאָאָלינג, נעמען-אויס, טרימינג, רידזשעקץ און גערעכנט סטאַפּס מיט די פּראָדוקציע פורעם און סמאָלע.
קענען אַ 15 קג פאַרטיק פּע טייל לויפן אויף KGB110A?
דער ציבור טיש ווייזט 9 (15) קג ווי אַ פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ, ניט פאַרטיק פּראָדוקט קאַפּאַציטעט. גראָב פּאַריזאַן מאַסע כולל די פּראָדוקט און אַלע בליץ אָדער טרים. באַשטעטיקן די אויסגעקליבן קאָפּ, סמאָלע יקער און אַפּערייטינג גרענעץ, און באַווייַזן די רעזולטאַט אין די פּראָדוקט פּראָצעס.
טוט דער נאָרמאַל KGB110A מאַכן מאַלטי-שיכטע פּראָדוקטן?
די פּראָדוקט באַשרייַבונג דערמאנט איין-שיכטע און מאַלטי-שיכטע סאַלושאַנז, בשעת די ציבור טיש רשימות איין שרויף און איין עקסטרודער מאָטאָר. א מולטי-שיכטע פּרויעקט דאַרף אַ באַזונדער צעשמעלצן דרך צייכענונג, עקסטרודער רשימה, קאָפּ קאַנפיגיעריישאַן, שיכטע פאַרהעלטעניש קייט און ריווייזד נוצן בלאַט.
וואָס זאָל זיין אַרייַנגערעכנט אין אַ KGB110A אָנפרעג?
שיקן די פּראָדוקט צייכענונג, מוסטער פאָטאָס, דימענשאַנז, נעץ וואָג, וואַנט מאַפּע, סמאָלע, טרים אָפּשאַצונג, קוואַליטעט טעסץ, אנגענומען רעזולטאַט ציל, פורעם דאַטן און פאַבריק יוטילאַטיז. Kinggle קענען דעריבער באַשטעטיקן די קאָפּ, פורעם פּלאַץ, יקסטרוזשאַן אָרדענונג און אַקסעפּטאַנס פּלאַן.
שיקן די פּראָדוקט זאָגן, ניט בלויז אַ באַנד
ייַנטיילן די מוסטער טעקע, פורעם אינפֿאָרמאַציע, רעזולטאַט ציל און פאַבריק טנאָים מיט Kinggle. די פּרויעקט מאַנשאַפֿט קענען נוצן די Facts צו באַשטעטיקן די KGB110A קאַנפיגיעריישאַן און דעפינירן אַ פּראָדוקט-באזירט פּראָצעס.
בעטן אַ KGB110A קאַנפיגיעריישאַן רעצענזיעמקורים און רעצענזיע יקער
- Kinggle, 160 ל אַקיומיאַלייטיד קלאַפּ מאָלדינג מאַשין, מאָדעל KGB110A. פּראָדוקט פּאַזישאַנינג, ספּעסאַפאַקיישאַנז און סטייטיד אַפּלאַקיישאַנז, אָפּגעשטעלט 15 סעפטעמבער 2026.
- קינגגאַל סאַלעס פּראָצעס. פּראָדוקט אינפֿאָרמאַציע בעטן און סטייטיד דורכקוק וואָרקפלאָוו, אָפּגעשטעלט 15 סעפטעמבער 2026.
- Moog DigiPack III לימעד מאַנואַל כאָוסטיד דורך Kinggle. סטאָרד פּראָדוקט טעקעס און פּראָוגראַמד וואַנט גרעב קאָנטראָל פֿאַר אַקיומיאַלאַטאָר אָדער קעסיידערדיק מאשינען.
- EUROMAP 46.2, יקסטרוזשאַן קלאַפּ מאָלדינג מאַשינז, באַשטימונג פון פּראָדוקט פֿאַרבונדענע ענערגיע קאַנסאַמשאַן. ווערסיע 1.0, יאנואר 2014.
רעדאקציע נאטיץ:Kinggle איז דער פאַבריקאַנט און אַרויסגעבער פון דעם פירער. פּראָדוקט דאַטן זענען דערלאנגט ווי ערשטער-פּאַרטיי ארויס אינפֿאָרמאַציע. די געחתמעט פּרויעקט באַשרייַבונג און וויטנאַסט פּראָצעס זאָל קאָנטראָלירן די אָרדערד מאַשין.