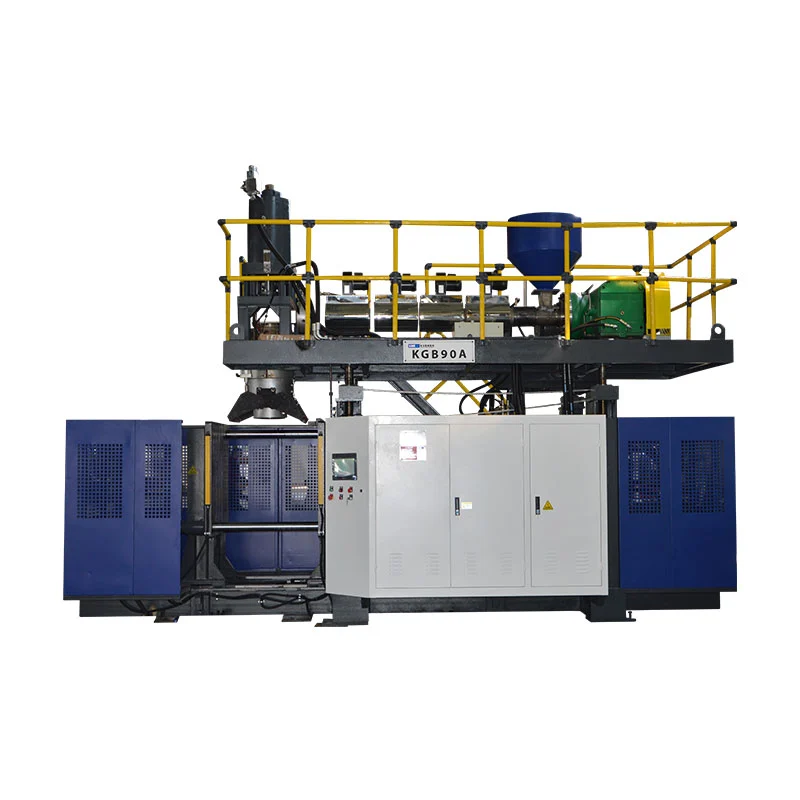
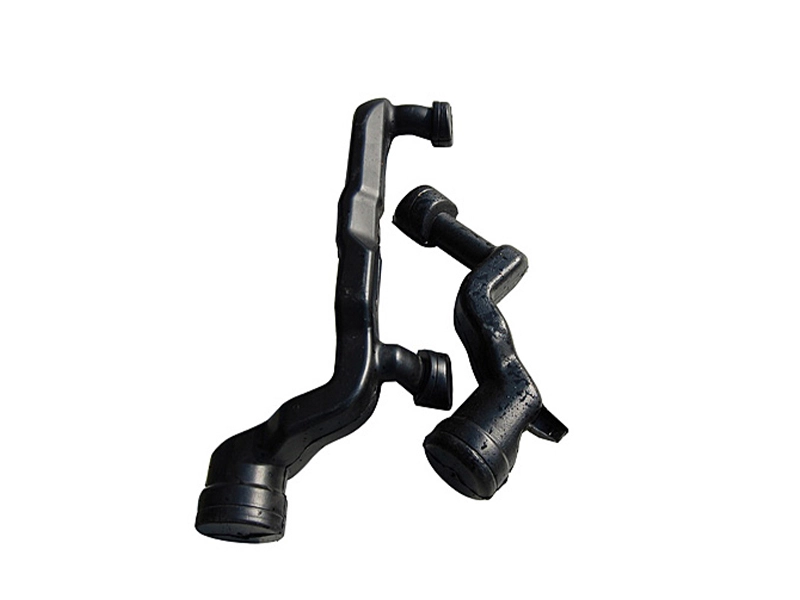
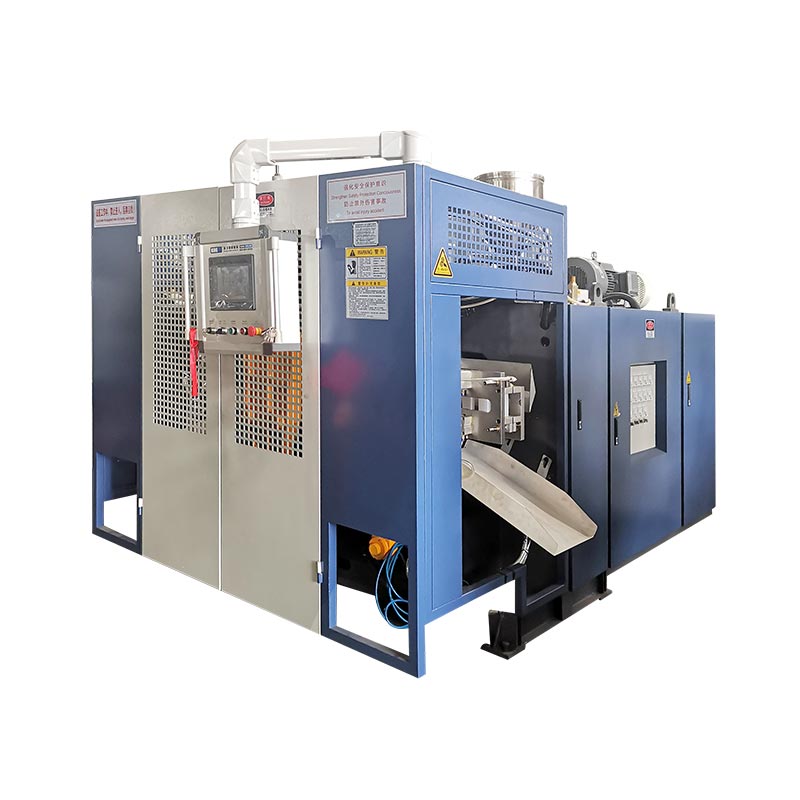
די KGB100B איז אַ קאַנדידאַט פֿאַר גרויס פּוסט פּראָדוקטן בלויז ווען די טייל, פורעם, גראָב פּאַריזאַן און פאַבריק אַלע פּאַסיק זיין ארויס לימאַץ. Kinggle רשימות אַ 120 ל מאַקסימום קאַנטיינער קאַפּאַציטעט, אַ 920 רענטגענ 1200 מם מאַקסימום פורעם גרייס, אַ 12 (20) ל אַקיומיאַלאַטאָר רעפֿערענץ און אַ 9 (15) קג פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ. די פיגיערז אָנהייבן די ינזשעניעריע רעצענזיע, אָבער אַ פּראָדוקט צייכענונג און פּראָצעס פּלאַן מוזן פאַרענטפערן די לעצט ברירה.
א קוינע וואָס זוכט פֿאַר אַ 120 ל קלאַפּ מאָלדינג מאַשין יוזשאַוואַלי האט אַ פאַקטיש טייל אין זינען. עס קען זיין אַ כעמישער פּויק, פאַרקער שלאַבאַן, לאָזנ שווימען, טאַנק, צאַצקע אָדער גרויס טעכניש קאָמפּאָנענט. דער באַנד פירמע איז נוציק, אָבער עס טוט נישט באַשרייַבן די כאַרדאַסט געביטן, פורעם באַוועגונג, וואַנט פאַרשפּרייטונג אָדער קאָאָלינג פאָדערונג.
דער פירער לייענט די KGB100B ווי אַ פּראָדוקציע סיסטעם. עס דערקלערט וואָס יעדער ארויס נומער קענען זאָגן איר און וואָס עס קען נישט. עס אויך ווייזט וואָס צו שיקן מיט אַ RFQ, אַזוי די דיסקוסיע קענען מאַך פון אַ גענעראַל מאַשין נאָמען צו אַ טעסטאַבלע לייזונג.

זעקס פראגעס פֿאַר אַ שנעל פּראָדוקט-פּאַסיק טשעק
- צי די גאַנץ פורעם פּאַסיק די פּלאַטאַן, פורעם קאָנווערט און גרעב קייט?
- קענען די קולד טייל לאָזן די פורעם דורך די בנימצא עפן?
- איז די גראָב פּאַריזאַן מאַסע אין די אויסגעקליבן אַקיומיאַלאַטאָר קאַנפיגיעריישאַן?
- קענען די עקסטרודער צוריקקריגן גענוג מאַטעריאַל פֿאַר די ציל ציקל?
- קענען קלאַמערן קראַפט אַנטהאַלטן די מסכים פּראַדזשעקטאַד געגנט און קלאַפּ דרוק?
- קענען די פאַבריק צושטעלן סטאַביל מאַכט, קאָאָלינג וואַסער און קאַמפּרעסט לופט?
ספּעסיפיקאַטיאָן גרענעץ:די פיגיערז אין דעם פירער קומען פון די קראַנטKinggle KGB100B פּראָדוקט בלאַט. זיי זענען אָפּגעשטעלט אויף 15 סעפטעמבער 2026. מייַכל זיי ווי ארויס זיפּונג באַווייַזן. די באוויליקט ציטאַט, אויסלייג, מאַשין צייכענונג און טעכניש העסקעם מוזן דעפינירן די אָרדערד מאַשין.
א 120 ל פירמע איז אַ סטאַרטינג פונט, נישט פּראָדוקט האַסקאָמע
Kinggle פּאַבלישאַז 120 ל ווי די KGB100B מאַקסימום קאַנטיינער קאַפּאַציטעט. אַז גיט בויערס אַ שנעל קייט מאַרקער. עס טוט נישט זאָגן אַז יעדער טייל אונטער 120 ל וועט לויפן אויף די מאַשין. א סאָליד פּויק און אַ לאַנג פאַרקער שלאַבאַן קענען האָבן זייער פאַרשידענע פורעם ווידטס, פּראַדזשעקטאַד געביטן, פּאַריזאַן לענגז און באַזייַטיקונג פּאַטס.
נאָמינאַל באַנד קענען אויך באַהאַלטן מאַטעריאַל פאָדערונג. א גרויס דין-וואָלד פלאָוט קען אַנטהאַלטן מער לופט אָבער ווייניקער סמאָלע ווי אַ קלענערער טעכניש טייל מיט דיק ריבס, כאַנדאַלז און קניפּ זאָנעס. די מאַשין מוזן פאָרעם די גאַנץ הייס פּאַריזאָן, אַרייַנגערעכנט מאַטעריאַל וואָס שפּעטער ווערט בליץ אָדער טרים. פאַרטיק פּראָדוקט וואָג אַליין דעריבער אַנדערסטייץ די שאָס אַז די קאָפּ מוזן צושטעלן.
דזשיאַמאַטרי ענדערונגען דעם באַשלוס ווידער. טיף ציען געביטן קענען אויסשטרעקן די פּאַריזאַן שווער. ברייט פּאַנאַלז קען דאַרפֿן מער קלאַמערן קראַפט. לאַנג פּאַרץ קענען זיין לימיטעד דורך שטאַרבן-צו-פורעם דיסטאַנסע אָדער נעמען-אויס פּלאַץ איידער די קאַנטיינער באַנד ווערט באַטייַטיק. האַלדז ינסערץ, ינערלעך פֿעדעם און דנאָ בלאָוינג קענען לייגן מער באַוועגונג צו די ציקל.
ניצן די 120 ל באַשרייַבונג צו בויען אַ שאָרטליסט. דערנאָך פאַרגלייַכן די פאַקטיש טייל און פורעם מיט די מאַשין. דאָס איז וואָס Kinggle ס אייגןפארקויפונג פּראָצעספרעגט פֿאַר פּראָדוקט פאָטאָס, דראַווינגס, וואָג, גרייס, מאַטעריאַל, גרעב און רעזולטאַט רעקווירעמענץ איידער אַ מאָדעל רעקאָמענדאַציע.
די סיקוואַנס האלט די קאַפּאַציטעט פירמע אין זיין געהעריק ראָלע: שנעל זיפּונג ערשטער, ינזשעניעריע באַשטעטיקונג רגע.
ווענדן די KGB100B באַשרייַבונג אין קוינע פֿראגן
א ספּעסיפיקאַטיאָן טיש איז מערסט נוציק ווען יעדער נומער פירט צו אַ טשעק. די KGB100B בלאַט קאָווערס מאַשין גרייס, קלאַמפּינג, יקסטרוזשאַן, די אַקיומיאַלאַטאָר קאָפּ און נוצן רעפערענצן. עטלעכע וואַלועס זענען קלאָר לימאַץ. אנדערע באַשרייַבן אַ ארויס קאַנפיגיעריישאַן אָדער אַ ניט-מאַסע מאַשין צושטאַנד.
דער בלאַט ליסטעד די אַקיומיאַלאַטאָר ווי 12 (20) ל און די פּע אַקיומיאַלאַטאָר וואָג ווי 9 (15) קג. די קלאַמערן דערשייַנען צו אָנווייַזן ליסטעד אַלטערנאַטיוועס, אָבער דער בלאַט טוט נישט דעפינירן די סעלעקציע הערשן. דער ציטאַט זאָל דעריבער נאָמען איין קאָפּ אָרדענונג און זייַן מאַטעריאַל פאַרנעם. צי ניט פאַרבינדן די גרעסערע פיגור מיט אַ נאָרמאַל מאַשין האַשאָרע סייַדן Kinggle קאַנפערמז עס פֿאַר די פּרויעקט.
| פֿאַרעפֿנטלעכט פעלד | KGB100B רעפֿערענץ | פרעגן עס זאָל צינגל |
|---|---|---|
| מאַקסימום קאַנטיינער קאַפּאַציטעט | 120 ל | צי די פאַקטיש פּראָדוקט דזשיאַמאַטרי און גראָב פּאַריזאָן פּאַסיק, ניט בלויז זייַן נאָמינאַל באַנד? |
| רעזולטאַט | 320 פּקס / ה, טרוקן ציקל | וואָס רעזולטאַט קענען די מאַשין האַלטן מיט די פּראָדוקציע פורעם, סמאָלע, קאָאָלינג און קוואַליטעט כּללים? |
| מאַשין גרייס | 5.9 X 3.8 X 4.6 עם | איז עס גענוג אינסטאַלירן פּלאַץ פֿאַר אַקסעס, פּלאַטפאָרמס, כאָוזיז, האַנדלינג און וישאַלט? |
| מאַשין וואָג | 18 ה | וואָס יסוד און ריגינג פּלאַן גייט די לעצט גענעראַל אָרדענונג צייכענונג? |
| קלאַמפּינג קראַפט | 440 קן | איז עס גענוג פֿאַר די פּראַדזשעקטאַד געגנט פון די פּראָדוקט ביי די מסכים פּראָצעס דרוק? |
| רעפערענצן פון פּלאַטאַן און פורעם | 1200 רענטגענ 1200 מם פּלאַטען; 920 X 1200 מם מאַקסימום פורעם | צי די פורעם גוף, מאַונטינג מוסטער, באַדינונגס און קאַנעקשאַנז פּאַסיק צוזאַמען? |
| עפן און באַוועגונג | 500 צו 1400 מם עפן; 600 מם מאָווינג מאַך | קענען דער טייל מעלדונג און אַרויסגאַנג אָן צונויפשטויס אָדער דאַמידזשינג הייס סערפאַסיז? |
| פורעם גרעב | 510 צו 600 מם | טוט אינסטאַלירן גרעב אַרייַננעמען באַקינג פּלאַטעס, אַדאַפּטערז און פארלאנגט מכשירים? |
| עקסטרודער | 100 מם שרויף; 24 ל / ד; 55 קוו מאָטאָר | איז די אויסגעקליבן שרויף און פּראָצעס פֿענצטער פּאַסיק פֿאַר די סטייטיד סמאָלע? |
| פֿאַרעפֿנטלעכט HDPE מעלטינג קאַפּאַציטעט | 160 צו 200 קג / ה | איז גראָב מאַטעריאַל פאָדערונג אונטער אַ פּראָווען סטאַביל רעזולטאַט פֿאַר די פאַקטיש פאָרמיאַליישאַן? |
| אַקיומיאַלאַטאָר קאָפּ | 12(20) ל; 9(15) קג פּע רעפֿערענץ | וואָס אָפּציע איז ציטירטן, און טוט עס דעקן גראָב פּאַריזאַן מאַסע מיט אַ ניצלעך פּראָצעס גרענעץ? |
| שטאַרבן-שפּילקע דיאַמעטער | מאַקסימום 450 מם | וואָס שטאַרבן און טולינג פּעקל איז דארף פֿאַר די פּאַריזאַן דיאַמעטער און פּראָדוקט אויסלייג? |
| קאָאָלינג-וואַסער דערמאָנען | 0.3 מפּאַ; 120 ל / מין | אין וואָס ינלעט טעמפּעראַטור, וואַסער קוואַליטעט און קרייַז פאַרנעם איז דאָס אַפּלייז? |
| פֿאַרעפֿנטלעכט דורכשניטלעך ענערגיע שורה | 52 צו 60 קוו | וואָס פּראָדוקט-פֿאַרבונדענע קווה / קג און קווה פּער אנגענומען טייל זענען געמאסטן בעשאַס אַ סטאַביל פּראָצעס? |
דער פּראָדוקט בלאַט אויך פּאַבלישאַז 0.8 מפּאַ קלאַפּ דרוק און אַ לופט לויפן פיגור פון 1.8, אָבער זיין קענטיק אַפּאַראַט איז רענדערד ווי M2 / MIN. דער אַפּאַראַט דאַרף קערעקשאַן אָדער באַשטעטיקונג איידער עס קומט אין אַ מעכירעס ספּעסיפיקאַטיאָן. א פאַראַנטוואָרטלעך RFQ זאָל פלאַג די אַנסערטאַנטי אַנשטאָט פון בישטיקע טשאַנגינג די אַפּאַראַט.
לייענען פֿאַרבונדענע ראָוז צוזאַמען. פורעם גרייס געהערט מיט עפן און גרעב. אַקיומיאַלאַטאָר מאַסע געהערט מיט די אויסגעקליבן סמאָלע און גראָב שאָס. מעלטינג קאַפּאַציטעט געהערט צו אָפּזוך צייט און סטאַביל צעשמעלצן קוואַליטעט. מאַשין דימענשאַנז געהערן מיט וישאַלט אַקסעס און אַגזיליערי עקוויפּמענט. דעם פארבונדן לייענען פּריווענץ איין גינציק נומער פון כיידינג אַ אַנדערש פּרויעקט קאַנסטריינץ.
טשעק די פורעם קאָנווערט און די טייל באַזייַטיקונג דרך
די פֿאַרעפֿנטלעכט מאַקסימום פורעם גרייס איז 920 X 1200 מם. די פּלאַטען איז 1200 X 1200 מם, און די פורעם גרעב קייט איז 510-600 מם. די וואַלועס באַשרייַבן פֿאַרבונדענע דימענשאַנז, אָבער זיי זענען נישט ינטערטשיינדזשאַבאַל. א פורעם קען פּאַסיק די סטייטיד פּנים דימענשאַנז און נאָך קאָנפליקט מיט בונד ראַדז, פּייפּס, מאַונטינג האָלעס אָדער מאָווינג ויסריכט.
אָנהייבן מיט אַ פֿאַרזאַמלונג צייכענונג, נישט אַ פּראָדוקט סקיצע. ווייַזן ביידע פורעם כאַווז, באַקינג פּלאַטעס, וואַסער מאַניפאָולדז, קלאַפּ פּינס, האַלדז אָדער דנאָ מכשירים, הידראַוליק דעוויסעס, סענסאָרס און עלעקטריקאַל באָקסעס. ידענטיפיצירן די סענטערלינע און מאַונטינג מוסטער. מארק יעדער נומער וואָס באוועגט אַרויס די פורעם גוף בעשאַס עפן.
ווייַטער, סימולירן באַזייַטיקונג. די KGB100B בלאַט פּאַבלישאַז אַ 500 צו 1400 מם פּלאַטען עפן רעפֿערענץ און אַ 600 מם פּלאַטען מאַך מאַך. די פאַרטיק טייל דאַרף קלאָר פּלאַץ צו מעלדונג, דרייען אויב נייטיק און לאָזן די מאַשין. פלאַש, עקן, כאַנדאַלז און הייס פלעקסאַבאַל ווענט קענען פאַרגרעסערן די פאַקטיש באַזייַטיקונג קאָנווערט.
טייל סטיפנאַס אויך ענינים. א גרויס פּוסט טייל קען פאַרקרימען אויב אַ ראָבאָט גריפּס עס איידער די וואַנט איז גרייט. א פּשוט קאַפּ קענען שעדיקן אַ האַלדז אָדער לאָזן אַ צייכן אויף אַ וואַרעם טאַפליע. קאָאָלינג צייט אין די פורעם און שטיצן נאָך אַרויסוואַרף געהערן אין די אויסלייג רעצענזיע.
פאַבריק מיינונג:האַלטן די פורעם צייכענונג בייַ די מאַשין אַלגעמיין אָרדענונג. לייג די קראַנע פאַרטשעפּען דרך, פורעם-וואָג מאַרשרוט, דינסט-זייַט רעשוס און דער אָפּעראַטאָר ס זיכער אַקסעס. די ארויס 5.9 רענטגענ 3.8 רענטגענ 4.6 ם מאַשין דימענשאַנז זענען נישט די גאַנץ צעל שפּור.
א געהעריק רעצענזיע אויך כולל פורעם וואָג און ליפטינג פונקטן, כאָטש די ציבור פּראָדוקט בלאַט טוט נישט אַרויסגעבן אַ פורעם וואָג שיעור. פרעגן Kinggle צו באַשטעטיקן אַלאַואַבאַל פורעם וואָג און די רעקאַמענדיד האַנדלינג אופֿן פֿאַר די פּינטלעך קאַנפיגיעריישאַן. דייקסטרוזשאַן קלאַפּ מאָלדינג פורעם פּלאַן פירןגיט אַ פולער טשעקליסט פֿאַר קאָאָלינג, קניפּ-אַוועק און ווענטינג.
גרייס די אַקיומיאַליישאַן פון גראָב פּאַריזאַן מאַסע
אַן אַקיומיאַלאַטאָר קאָפּ סטאָרז צעלאָזן און פּושיז אויס אַ גרויס פּאַריזאָן אויף פאָדערונג. די באַטייַטיק מאַטעריאַל קוואַנטיטי איז די גאַנץ שאָס געלאזן די קאָפּ. עס כולל די סאָלאַבאַל טייל, שפּיץ און דנאָ פלאַש, שעפּן אָדער האַלדז ברעקל, און קיין אנדערע טריממעד מאַטעריאַל באשאפן דורך די אויסגעקליבן מכשירים.
גראָב פּאַריזאַן מאַסע = פאַרטיק טייל מאַסע + בליץ און טרים מאַסע + קאַנטראָולד פּראָצעס פּענסיע
דער פּענסיע איז נישט אַ וניווערסאַל פּראָצענט. עס זאָל קומען פון די באוויליקט טייל, פורעם באַגריף, מאַטעריאַל נאַטור און פּראָצעס רעזולטאַט.
Kinggle פּאַבלישאַז 9 (15) קג ווי די פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ פֿאַר די KGB100B. דאָס איז נישט אַ צוזאָג אַז די פאַרטיק פּראָדוקט קענען וועגן 9 אָדער 15 קג. עס איז אויך נישט אויטאָמאַטיש טראַנספעראַבאַל צו PP, ABS אָדער אַ אָנגעפילט פאָרמיוליישאַן. סמאָלע געדיכטקייַט, צעשמעלצן שטאַרקייַט, טעמפּעראַטור און קאָפּ צושטאַנד ווירקן די ניצלעך פּראָצעס פֿענצטער.
די 12(20) ל אַקיומיאַלאַטאָר קאַפּאַציטעט שורה דאַרף די זעלבע זאָרג. ליטער קאַפּאַציטעט באשרייבט באַנד ין די סיסטעם, בשעת די פּראָדוקט צייכענונג און מאַטעריאַל פּלאַן זענען יוזשאַוואַלי געראטן דורך מאַסע. פרעגן וואָס קאָפּ אָפּציע איז אַרייַנגערעכנט, וואָס סמאָלע שטיצט די ארויס מאַסע, און ווי פיל מאַטעריאַל בלייבט אין די קאָפּ אין די מסכים אַפּערייטינג פונט.
דו זאלסט נישט לויפן ביי אַ טעאָרעטיש שיעור דורך פעליקייַט. א פּרויעקט דאַרף גענוג קאָנטראָל קייט צו ריכטיק וואַנט פאַרשפּרייטונג און שאָס-צו-שאָס ווערייישאַן. אויב די גראָב פּאַריזאָן אַקיאַפּייז כּמעט אַלע בנימצא קאַפּאַציטעט, אַ שפּעטער מאַטעריאַל ענדערונג אָדער היגע גרעב קערעקשאַן קען באַזייַטיקן דעם פּלאַץ. דער פּראָצעס זאָל ווייַזן סטאַביל שאָס מאַסע, ריפּיטאַבאַל פּאַריזאַן לענג און פּאַסיק קישן פֿאַר די אויסגעקליבן קאָפּ.
פֿאַר אַ מאַלטי-טייל פורעם, ציילן יעדער פּאַריזאַן רעלעאַסעד פּער ציקל. די גאַנץ שאָס מוזן דעקן יעדער אַקטיוו ווענטיל און זייַן טרים. קאָפּ ציילן און קאַוואַטי ציילן קענען טוישן די מאַט, אַזוי זאָגן זיי סעפּעראַטלי אין די RFQ. דיקאָפּ און קאַוואַטי פירןדערקלערט דעם דיסטינגקשאַן.
גלייַכן די עקסטרודער צו מאַטעריאַל פאָדערונג און אָפּזוך צייט
די KGB100B בלאַט ליסטעד אַ 100 מם שרויף, 24 ל / ד פאַרהעלטעניש, 55 קוו עקסטרודער מאָטאָר און פיר באַהיצונג זאָנעס. עס פּאַבלישאַז אַ HDPE מעלטינג קאַפּאַציטעט קייט פון 160 צו 200 קג / ה. אַז קייט איז אַ מאַטעריאַל-סקאָפּעד רעפֿערענץ. עס זאָל ניט זיין באהאנדלט ווי אַ געראַנטיד רעזולטאַט פֿאַר יעדער מיינונג, מאַסטערבאַטש, רעגרינד פאַרהעלטעניש אָדער טעמפּעראַטור פֿענצטער.
גער די פּראָדוקציע ציל אין גראָב אַורלי פאָדערונג. ניצן גראָב פּאַריזאַן מאַסע, ניט פאַרטיק טייל מאַסע. אַרייַננעמען אַלע אַקטיוו שטעלעס און נוצן די פּלאַננעד געשעענישן פּער שעה. דאָס גיט די מאַטעריאַל קורס וואָס די עקסטרודער און קאָפּ מוזן ונטערהאַלטן בשעת די מאַשין איז פּאַסיק פּאַרץ.
גראָב מאַטעריאַל פאָדערונג, קג / ה = גראָב פּאַריזאַן מאַסע פּער געשעעניש, קג x מאָלדינג געשעענישן פּער שעה x אַקטיוו פּאַריזאַנז פּער געשעעניש
פאַרגלייַכן די רעזולטאַט מיט אַ פּראָצעס אויף די פאַקטיש פאָרמיוליישאַן. א בראָושור קייט אַליין קענען נישט פאַרלייגן צעלאָזן קוואַליטעט אָדער אָפּזוך גרענעץ.
רעקאָווערי צייט מוזן פּאַסיק אין די מאַשין ציקל. אויב די פורעם סטייז פארמאכט פֿאַר קאָאָלינג, די עקסטרודער אָפט ניצט די צייט צו ריטשאַרדזש די אַקיומיאַלאַטאָר. א קירצער קאָאָלינג ציקל קענען דעריבער פאַרגרעסערן די פארלאנגט צעשמעלצן קורס. פאַסטער פורעם באַוועגונג האט קליין ווערט אויב די קאָפּ איז נישט גרייט פֿאַר די ווייַטער שאָס.
מאַטעריאַל האַנדלינג קענען ווערן די פאַרבאָרגן קאַנסטריינץ. גרויס טיילן פאַרנוצן סמאָלע געשווינד. די פאַבריק דאַרף פאַרלאָזלעך קאַנווייינג, דריינג ווען די מאַטעריאַל ריקווייערז עס, בלענדינג און קאַנטאַמאַניישאַן קאָנטראָל. רעגרינד קענען טוישן פאַרנעם געדיכטקייַט און קאָרמען נאַטור. א געשריבן פאָרמיוליישאַן איז מער נוציק ווי אַ ברייט פירמע אַזאַ ווי "HDPE פּלוס ריגרינד."
פרעגן די פּראָצעס רעקאָרד צו אַרייַננעמען סמאָלע מיינונג, סאַפּלייער, קאָליר פּעקל, רעגרינד פּראָצענט, טעמפּעראַטור סעטטינגס, שרויף גיכקייַט און פאַקטיש גראָב מאַסע. אויב אן אנדער מאַטעריאַל איז פּלאַננעד, בעטן מאַטעריאַל-ספּעציפיש זאָגן. קינגגל'סHDPE און PP פּראַסעסינג פירערדערקלערט וואָס די פּאָלימער פירמע אַליין טוט נישט פאַרענטפערן די מאַשין סעטאַפּ.
פאַרבינדן קלאַמערן קראַפט, פּראַדזשעקטאַד געגנט און קלאַפּ טנאָים
די KGB100B בלאַט פּאַבלישאַז 440 קן פון קלאַמפּינג קראַפט. א גרעסערע נומער איז נישט אויטאָמאַטיש בעסער, און אַ באַנד פירמע קען נישט וואַלאַדייט די קלאַמערן. די פורעם זעט סעפּערייטינג קראַפט אַריבער די פּראַדזשעקטאַד געגנט יקספּאָוזד צו ינערלעך דרוק. פּראָדוקט פאָרעם, בליץ לאַנד, קניפּ-אַוועק פּלאַן און פּראָצעס דרוק אַלע ווירקן די פאַקטיש פאָדערונג.
פּראַדזשעקטאַד געגנט איז די סילאַוועט פון די פּרעשערייזד קאַוואַטי אויף די פורעם פּאַרטינג פלאַך. א ברייט פלאַך קאָמפּאָנענט קענען מאַכן מער סעפּערייטינג מאַסע ווי אַ דיפּער אָבער נעראָוער קאַנטיינער. די רעצענזיע זאָל נוצן די פאַקטיש קאַוואַטי צייכענונג. עס זאָל אויך אַרייַננעמען די אויסגעקליבן קלאַפּ דרוק און קיין מסכים זיכערקייַט פאַקטאָר.
דער ציבור בלאַט ליסטעד 0.8 מפּאַ ווי דער קלאַפּ-דרוק רעפֿערענץ. דאָס טוט נישט מיינען אַז יעדער פּראָדוקט זאָל לויפן אין דער זעלביקער באַשטעטיקן. סמאָלע טעמפּעראַטור, ווענטינג, וואַנט גרעב, ייבערפלאַך דעטאַל און קאָאָלינג סטראַטעגיע ווירקן דעם פּראָצעס. דער פאַבריק פּראָצעס זאָל נוצן אַ דאַקיומענטאַד פּראָדוקציע פֿענצטער וואָס טראגט פּאַסיק פּאַרץ אָן בליץ גראָוט אָדער אַנסטייבאַל פורעם נאַטור.
פּינטש-אַוועק פּלאַן איז טייל פון דער זעלביקער סיסטעם. שוואַך סילינג קענען מאַכן ליקאַדזש אָדער אַ שוואַך וועלד. יבעריק מאַטעריאַל קענען פאַרגרעסערן בליץ און מאַכן טרימינג האַרדער. פורעם אַליינמאַנט, קלאַמערן באַוועגונג און פּאַריזאָן פּלייסמאַנט מוזן שטיצן די טולינג אלא ווי פאַרגיטיקן פֿאַר עס.
פרעגן די פורעם סאַפּלייער און מאַשין סאַפּלייער צו אָפּשאַצן די זעלבע צייכענונג. דאָס פּריווענץ אַ פּראָסט ריס ווו יעדער פּאַרטיי אַפּרוווז בלויז זייַן אייגענע ויסריכט. די לעצט טעכניש העסקעם זאָל נאָמען פּראַדזשעקטאַד שטח, פּראָצעס דרוק, קלאַמערן פאָדערונג, פורעם גרעב, מאַונטינג און קשר דעטאַילס.
פּלאַן די פאַבריק אַרום די גאַנץ מאָלדינג צעל
די KGB100B בלאַט פּאַבלישאַז אַ מאַשין גרייס פון 5.9 X 3.8 X 4.6 עם און אַ וואָג פון 18 ט. דאס זענען ווערטפול סטאַרטינג פונקטן פֿאַר אויסלייג און ריגינג. זיי טאָן ניט אַרייַננעמען יעדער פּלאַטפאָרמע, סמאָלע סיסטעם, טשילער, קאַמפּרעסער, נעמען-אויס מיטל, קאַנווייער, טרימער אָדער זיכערקייַט גרענעץ.
אָנהייב אויבן די מאַשין. באַשטעטיקן קלאָר בנין הייך, קראַנע קאַפּאַציטעט, קאָפּ-באַזייַטיקונג וועג און אַקסעס צו כיטערז און הידראַוליק קאַמפּאָונאַנץ. דעמאָלט אַרבעט אויס. אָפּערייטערז דאַרפֿן פּלאַץ צו דורכקוקן די פורעם, אַראָפּנעמען אַ סטאַק טייל און דערגרייכן נאָרמאַל דינסט פונקטן. מאַטעריאַל עקספּרעס און פאַרטיק טייל האַנדלינג דאַרפֿן רוץ וואָס טאָן ניט קרייַז אַנסייף זאָנעס.
קאָאָלינג וואַסער פארדינט מער ווי אַ רער-גרייס אָפּשאַצונג. דער בלאַט ליסטעד 0.3 מפּאַ און 120 ל / מין, אָבער די פאַבריק אויך דאַרף די פארלאנגט ינלעט טעמפּעראַטור, פּאַסיק טעמפּעראַטור העכערונג, וואַסער קוואַליטעט, פילטריישאַן און צוריקקומען צושטאַנד. פורעם סערקאַץ און ייל קאָאָלינג קען דאַרפֿן באַזונדער קאָנטראָל. די לעצט נוצן בלאַט זאָל זאָגן וואָס איז אַרייַנגערעכנט אין די ארויס לויפן.
קאַמפּרעסט לופט דאַרף די זעלבע באַהאַנדלונג. דער וועבזייטל גיט אַ דרוק רעפֿערענץ פון 0.8 מפּאַ, אָבער די קענטיק לופט לויפן אַפּאַראַט איז סתירה. בעטן אַ קערעקטאַד מאַשין-ינלעט פאָדערונג, שפּיץ פאָדערונג, לופט קוואַליטעט, טוי פונט און קשר גרייס. א ופנעמער קען זיין דארף צו האַלטן דרוק סטאַביל בעשאַס גרויס בלאָוינג געשעענישן.
די פּראָדוקט בלאַט לאַבעלס 52 צו 60 קוו ווי "דורכשניטלעך ענערגיע קאַנסאַמשאַן." ווייַל קוו איז אַ מאַכט אַפּאַראַט, נוצן די פיגור בלויז ווי אַ ארויס מאַכט רעפֿערענץ. דו זאלסט נישט גער עס אין קווה פּער טייל. פּראָדוקט-פֿאַרבונדענע ענערגיע דעפּענדס אויף די פורעם, סמאָלע, ציקל, אַגזיליערי און אנגענומען רעזולטאַט.
EUROMAP 46.2דיפיינז פּראָדוקט-פֿאַרבונדענע מעזשערמאַנט פֿאַר אַ געגעבן יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין, פורעם און ספּעסיפיעד פּראָדוקט. עס ריקווייערז סטאַביל אָפּעראַציע און פּראָדוקט קוואַליטעט וואָס טרעפן קונה באדערפענישן. דאָס איז אַ געזונט יקער פֿאַר אַ אַקסעפּטאַנס פּרובירן. קינגגל'סנוצן באדערפענישן פירןקענען העלפן סטרוקטור די פאַבריק דאַטן בלאַט.

א 320 פּקס / ה טרוקן ציקל איז נישט פּראָדוקציע רעזולטאַט
Kinggle לאַבעלס 320 פּקס / ה ווי די KGB100B טרוקן-ציקל רעזולטאַט. א טרוקן ציקל מעסטן מאַשין באַוועגונג אָן פּראָווען די פול פּראָדוקציע פּראָצעס. עס טוט נישט אַרייַננעמען סמאָלע אָפּזוך, פּאַריזאָן קאַפּ, בלאָוינג, קאָאָלינג, טייל באַזייַטיקונג, טרימינג אָדער קוואַליטעט דורכקוק אונטער די בדעה פּראָדוקציע טנאָים.
גרויס טיילן זענען אָפט קאָאָלינג-לימיטעד. דיק כאַנדאַלז, עקן און קניפּ זאָנעס קען דאַרפֿן מער צייט ווי ברייט וואַנט געביטן. א פאַסטער עפן באַוועגונג קען נישט באַפרייַען אַ טייל וואָס איז נאָך צו ווייך צו האַלטן פאָרעם. אַוטאָמאַטיאָן קענען אויך שטעלן דעם גאַנג אויב די ראָבאָט, טרימער אָדער קאַנווייער איז סלאָוער ווי די מאָלדינג מאַשין.
ניצן דרייַ באַזונדער רעזולטאַט וואַלועס. ערשטער, רעקאָרדירן טרוקן ציקל בלויז ווי אַ באַוועגונג רעפֿערענץ. רגע, מעסטן גראָב מאָולדיד פּאַרץ פּער שעה בעשאַס די פּראָדוקציע פּראָצעס. דריט, באַריכט אנגענומען פּאַרץ פּער שעה נאָך די מסכים קוואַליטעט טשעקס און גערעכנט סטאַפּס.
אנגענומען רעזולטאַט = גראָב מאָולדיד פּאַרץ - פארווארפן טיילן - פּאַרץ פאַרפאַלן בעשאַס גערעכנט סטאַפּס
פֿאַר יבעררוק פּלאַנירונג, דאָקומענט די מעזשערמאַנט צייַט און האַלטן קאַטעגאָריעס. א קורץ בעסטער ציקל אָבסערוואַציע איז נישט אַ סטאַביל פּראָדוקציע קורס.
דער אַקסעפּטאַנס פּלאַן זאָל נאָמען די טייל, פורעם, סמאָלע, קאָליר, רעגרינד הערשן, אָפּעראַטאָר אַקשאַנז און אַגזיליערי עקוויפּמענט. עס זאָל אויך דעפינירן די קוואַליטעט נאָרמאַל. וואָג, דימענשאַנז, רינען פאָרשטעלונג, בליץ צושטאַנד, אויסזען און וואַנט-גרעב לאָוקיישאַנז זענען פּראָסט קאַטעגאָריעס, אָבער די פּרויעקט מוזן קלייַבן די וואָס ענין.
ניצן די ציל ציקל ווי אַ בודזשעט. ברעכן עס אין אַקיומיאַלאַטאָר אָפּזאָגן, פורעם באַוועגונג, בלאָוינג, קאָאָלינג, ויסמאַטערן, עפן, נעמען-אויס און אָפּזוך. דאָס ווייזט צי די שיעור קומט פון די מאַשין, פורעם, מאַטעריאַל אָדער דאַונסטרים אַרבעט. דיציקל-צייט אַפּטאַמאַזיישאַן פירערדערקלערט ווי צו פֿאַרבעסערן איין בינע אָן שיפטינג די כיסאָרן אנדערש.
וואנט פּראָגראַממינג מוזן נאָכפאָלגן די פּראָדוקט, נישט אַ קאַפּיד ויסבייג
גרויס יקסטרוזשאַן קלאַפּ מאָולדיד טיילן אויסשטרעקן אַניוואַנלי. מאַטעריאַל לעבן אַ אַקסל, ווינקל, שעפּן אָדער טיף ציען קענען אַרומפאָרן ווייַטער ווי מאַטעריאַל אויף אַ ברייט טאַפליע. א מונדיר שטאַרבן ריס קען לאָזן איין געגנט צו דין בשעת אנדערן קאַריז ומנייטיק וואָג.
די KGB100B בלאַט זאגט אַז דער נאָרמאַל מאָדעל כולל אַ MOOG 100 גרעב קאָנטראָללער. די פּינטלעך אינסטאַלירן קאָנטראָללער, פּראָפיל האַכלאָטע און אָפּציע פּעקל מוזן זיין געהייסן אין די ציטאַט. אMoog DigiPack III מאַנואַל מיט Kinggleווייזט ווי אַן אַקיומיאַלאַטאָר-מאַשין קאַנטראָולער קענען פֿאַרבינדונג טולינג שטעלע צו אַ פּראָוגראַמד פּראָפיל. עס אויך רשימות שאָס גרייס, קישן און אַקיומיאַלאַטאָר שטעלע פאַנגקשאַנז. דער מאַנואַל ילאַסטרייץ קאָנטראָל לאָגיק, אָבער עס זאָל ניט זיין געוויינט צו יבערנעמען די פּינטלעך KGB100B צובינד.
בויען דער ערשטער פּראָפיל פון באַוווסט דזשיאַמאַטרי און פורעם טיימינג. דערנאָך שנייַדן אָדער מעסטן טיילן אין דיפיינד לאָוקיישאַנז. טוישן איין געגנט אין אַ צייט און רעקאָרדירן די רעוויזיע. א שווערער טייל איז נישט אויטאמאטיש א בעסערער טייל. דער ציל איז גענוג מאַטעריאַל ווו פאָרשטעלונג דאַרף עס און ווייניקער וידעפדיק ווו עס טוט נישט.
פּראָפיל אַרבעט מוזן בלייַבן פארבונדן צו שאָס מאַסע און פּאַריזאַן לענג. פאַרגרעסערן איין פּראָפיל געגנט ענדערונגען די מאַטעריאַל בנימצא אנדערש. טעמפּעראַטור און טייַער קענען אויך יבעררוק די רעזולטאַט. היט די באוויליקט רעצעפּט מיט מאַטעריאַל מיינונג, קאָליר, קאָפּ טעמפּעראַטור, שאָס סעטטינגס און פורעם ווערסיע.
דיפּאַריזאָן פּראָגראַממינג פירערגיט אַ שריט-דורך-שריט טונינג אופֿן. פֿאַר דעם פּרויעקט, די FAT זאָל פאַרגלייַכן די לעצט געראטעוועט פּראָפיל מיט די געמאסטן וואַנט מאַפּע און טייל-וואָג קייט.
לויפן אַ פאַבריק פּראָצעס וואָס ענטפֿערס די בייינג באַשלוס
א נוציק פאַבריק אַקסעפּטאַנס פּרובירן איז נישט אַ מאַשין דעמאַנסטריישאַן. עס איז אַ קאַנטראָולד פּרווון צו מאַכן די מסכים פּראָדוקט אונטער דאַקיומענטאַד טנאָים. דער רעזולטאַט זאָל ווייַזן וואָס איז טעסטעד, ווי עס איז געמאסטן און וואָס איז געבליבן אַרויס די פּראָבע פאַרנעם.
EUROMAP 46.2 אָפפערס נוציק מעזשערמאַנט דיסציפּלין. עס רופט די מאַשין צו זיין אין אַ סטאַביל צושטאַנד, פּראָדוקט קוואַליטעט צו טרעפן קונה רעקווירעמענץ, און שליסל פּראָצעס דאַטן צו זיין דאַקיומענטאַד. Kinggle ס פארקויפונג פּראָצעס אויך זאגט אַז קאַסטאַמערז קענען זיין פארבעטן צו פאַרבינדן די פּראָבע. קער די געלעגנהייט אין אַ געשריבן פּראָטאָקאָל איידער דער פּראָצעס הייבט.
- פרירן די פּראָבע אַרטיקל.ידענטיפיצירן די טייל רעוויזיע, פורעם, קאָפּ אָרדענונג, קאַוואַטי אָדער ווענטיל ציילן, און יעדער אינסטאַלירן אָפּציע.
- רעקאָרדירן די פאָרמיוליישאַן.רשימה סמאָלע מיינונג, סאַפּלייער, קאָליר פּעקל, אַדאַטיווז און רעגרינד הערשן. האַלטן גענוג מאַטעריאַל פון איין באַוווסט פּלאַץ אויב מעגלעך.
- באַשטעטיקן די סעטאַפּ.רעקאָרדירן פאַס און קאָפּ טעמפּעראַטורעס, שאָס סעטטינגס, פּראָפיל טעקע, בלאָוינג טנאָים, קאָאָלינג וואַסער טנאָים און אָטאַמיישאַן סטאַטוס.
- דערגרייכן סטאַביל אָפּעראַציע.צי ניט אויסקלייַבן דער ערשטער פּאַסיק טייל. שטימען אויף סטייבאַלאַזיישאַן כּללים און די מוסטער פֿענצטער איידער מעסטן פאָרשטעלונג.
- מאָס מאַסע וואָג.וועגן די פאַרטיק טייל, בליץ און אנדערע טרים. באַשטעטיקן גראָב פּאַריזאַן מאַסע קעגן די ציטירטן אַקיומיאַלאַטאָר אָרדענונג.
- דורכקוקן פּראָדוקט קוואַליטעט.ניצן די באוויליקט לאָוקיישאַנז און מעטהאָדס פֿאַר וואַנט גרעב, דימענשאַנז, וואָג, רינען פאָרשטעלונג און קענטיק חסרונות.
- ציילן אנגענומען רעזולטאַט.באריכט גאַנץ סייקאַלז, גראָב פּאַרץ, רידזשעקץ און סטאַפּס איבער די מסכים צייט. האַלטן טרוקן ציקל ווי אַ באַזונדער רעקאָרד.
- מאָס יוטילאַטיז.רעקאָרד וואָולטידזש, מאַכט, קאַמפּרעסט לופט דרוק און לויפן, קאָאָלינג וואַסער טעמפּעראַטור, דרוק און לויפן אין דיפיינד באַונדריז.
- אַרויסרופן ריפּיטאַביליטי.טשעק שאָס מאַסע, פּאַריזאָן שטעלע און פּראָדוקט מעזשערמאַנץ אַריבער די מוסטער פֿענצטער, ניט בלויז אויף איין אויסגעקליבן שטיק.
- נאָענט דיווייישאַנז.געבן יעדער ניט אַנדערש נומער אַ באַזיצער, קאַמף, זאָגן פאָדערונג און רעכט דאַטע איידער טראַנספּאָרט האַסקאָמע.
האַלטן רוי רידינגז מיט די געחתמעט קיצער. פאָטאָס זאָל ווייַזן מוסטער לעגיטימאַציע און מעזשערמאַנט אָרט. רעצעפּט טעקעס, אַלאַרמס און דיווייישאַן הערות זענען טייל פון די זאָגן. דיקלאַפּ מאָלדינג מאַשין פעט פירןכּולל אַ פולער אַקסעפּטאַנס פריימווערק.
מוסטער סעלעקציע אויך דאַרף אַ הערשן. נומער טיילן אין סיקוואַנס און טאָן ניט פאַרבייַטן אַ ניט אַנדערש מוסטער מיט אַ בעסער. אויב סעטטינגס טוישן, אָנהייב אַ נייַע מוסטער גרופּע און רעקאָרדירן די טוישן צייט. דעם האלט דער רעזולטאַט טרייסאַבאַל. עס אויך סעפּערייץ נאָרמאַל ווערייישאַן פון דיליבראַט פּראָצעס אַנטוויקלונג.
איידער טראַנספּאָרט האַסקאָמע, פאַרגלייַכן די פּראָבע רעקאָרד מיט די געחתמעט פאָדערונג מאַטריץ. א דורכגעגאנגען מאַשין באַוועגונג טשעק קען נישט פאַרמאַכן אַן אָפֿן פּראָדוקט קוואַליטעט נומער. יעדער פּראָבע וואָס קען נישט זיין געענדיקט זאָל זיין קענטיק מיט די סיבה און די מסכים נאָכפאָלגן אופֿן.
צוגרייטן אַ RFQ אַז אַ מאַשין בילדער קענען ינזשעניר
א ווייג בעטן פֿאַר "איין 120 ליטער קלאַפּ מאָלדינג מאַשין" ינווייץ אַ ווייג פאָרשלאָג. שיקן אַ סאָליד טעכניש פּעקל אַנשטאָט. עס דאַרף נישט זיין שליימעסדיק, אָבער עס מוזן באַזונדער באַוווסט רעקווירעמענץ פון עפענען דיסיזשאַנז.
אָנהייבן מיט אַ דימענשאַנאַל פּראָדוקט צייכענונג אָדער 3 ד טעקע. לייג פאָטאָס ווען זיי דערקלערן נעקס, ינסערץ, כאַנדאַלז אָדער טרים. שטאַט די ציל פאַרטיק וואָג און ידענטיפיצירן קריטיש וואַנט געביטן. נאָמען די מאַטעריאַל מיינונג און קיין ערלויבט ריגרינד. אויב כעמישער קעגנשטעל אָדער אַ רעגולאַטאָרי פּרובירן ענינים, זאָגן די פּינטלעך נאָרמאַל און פּראָדוקט צושטאַנד.
דעמאָלט דעפינירן פּראָדוקציע. געבן אנגענומען פּאַרץ פּער שעה אָדער פּער טאָג, בנימצא שיפץ, פּלאַננעד אָטאַמיישאַן און דאַונסטרים סטעפּס. זאָגן צי די פּרויעקט כולל אַ נייַע פורעם. אויב אַ פורעם שוין יגזיסץ, צושטעלן זייַן פֿאַרזאַמלונג צייכענונג, וואָג, גרעב, מאַונטינג און דינסט קאַנעקשאַנז.
מעכירעס אינפֿאָרמאַציע זאָל אַרייַננעמען עלעקטריקאַל צושטעלן, אָפטקייַט, קאַמפּרעסט לופט קאַפּאַציטעט, קאָאָלינג וואַסער טנאָים, קלאָר הייך, אַקסעס טיר, קראַנע און שטאָק דאַטן. דו זאלסט נישט וואַרטן ביז די ינסטאַלירונג צו פאַרגלייַכן די זאכן מיט די מאַשין. גרויס-טייל פּראַדזשעקס קענען זיין קאַנסטריינד דורך ריגינג און פּראָדוקט האַנדלינג ווי לייכט ווי דורך יקסטרוזשאַן.
צוטשעפּען מיט די אָנפרעג
פּראָדוקט און פורעם דראַווינגס, סמאָלע דעטאַילס, רעזולטאַט ציל, קוואַליטעט קרייטיריאַ, נוצן טנאָים, אויסלייג לימאַץ און געוואלט אָטאַמיישאַן פאַרנעם.
בעטן אין דער פאָרשלאָג
לעצט קאָפּ אָפּציע, שרויף און פאָר, פורעם פּאַסיק ויסזאָגונג, נוצן באַונדריז, אויסלייג, אַקסעפּטאַנס פּראָטאָקאָל, סאַפּלייד אָפּציעס און טעכניש יקסקלוזשאַנז.
פרעגן פֿאַר אַ געענדיקט פאָדערונג מאַטריץ. יעדער רודערן זאָל זאָגן "קאַמפּלייז," "ריקווייערז טוישן," אָדער "ניט אַרייַנגערעכנט," נאכגעגאנגען דורך אַ רעפֿערענץ צו דעם פאָרשלאָג. דאָס איז גרינגער צו קאָנטראָלירן ווי צעוואָרפן סטייטמאַנץ אין E- בריוו. קינגגל גיט אַאָפּלאָדירן געגנטפאר טעכנישע דאקומענטן און אפּרויעקט אָנפרעג פאָרעםפֿאַר ערשט קאָנטאַקט.
ווען די KGB100B געהערט צו די שאָרטליסט
די KGB100B פארדינט אַ נעענטער אָפּשאַצונג ווען די פּראָדוקט פאלן לעבן זיין גרויס-טייל אַפּלאַקיישאַן קייט און די ינזשעניעריע טשעקס ייַנרייען. די פּראָדוקט בלאַט נעמען כעמישער באַראַלז, אַוטאָ טיילן, פאַרקער באַריערז, פלאָוץ, אידיש און מעבל ווי אַפּלאַקיישאַנז. דער רשימה ווייזט די בדעה פעלד, אָבער עס איז נישט דערווייַז אַז אַ ספּעציפיש טייל וועט לויפן.
א שטאַרק שאָרטליסט פאַל האט פיר פֿעיִקייטן. דער פורעם פיץ מיט פּלאַץ פֿאַר באַוועגונג און באַדינונגען. גראָב פּאַריזאַן מאַסע פיץ די באשטעטיקט קאָפּ אָפּציע. עקסטרוסיאָן אָפּזוך שטיצט די פארלאנגט ציקל מיט די בדעה מאַטעריאַל. די פאַבריק קענען צושטעלן יוטילאַטיז און האַנדלינג אין די מסכים באַונדריז.
מאַך צו אן אנדער קאַנפיגיעריישאַן ווען איינער פון די באדינגונגען פיילז. א גרעסערע אַקיומיאַלאַטאָר קען סאָלווע שאָס מאַסע אָבער נישט פורעם ברייט. א גרעסערע פּלאַטאַן קען סאָלווע די פורעם קאָנווערט אָבער נישט יקסטרוזשאַן אָפּזוך. א אַנדערש מאַשין גרייס קען זיין מער שפּאָרעוודיק ווען דער טייל איז פיל קלענערער ווי די אַרבעט קייט פון די פּלאַטפאָרמע.
אויך פּויזע ווען די דאַטן איז דערענדיקט. די פּאַרענטעטיקאַל קאָפּ פיגיערז פון די וועבזייטל און די סתירה פון לופט לויפן אַפּאַראַט דאַרפֿן אַ געשריבן קלעראַפאַקיישאַן. די טרוקן ציקל נומער קען נישט פאַרמאַכן אַ רעזולטאַט גאַראַנטירן. דאָס זענען נאָרמאַל ייטאַמז פֿאַר אַ טעכניש העסקעם, נישט סיבות צו טרעפן.
די בייינג באַשלוס זאָל סוף מיט אַ טייל-באזירט פּראָצעס פּלאַן. אויב די מאַשין קענען מאַכן סטאַביל, פּאַסיק טיילן מיט די מסכים קורס און נוצן גרענעץ, די מאָדעל פיץ די אַרבעט. אויב די זאָגן איז פעלנדיק, די שאָרטליסט בלייבט דערווייַליק.
אָפט געשטעלטע פֿראגן
וואָס פּראָדוקטן קענען די KGB100B 120L קלאַפּ מאָלדינג מאַשין מאַכן?
Kinggle ליסטעד כעמישער באַראַלז, אַוטאָ טיילן, פאַרקער באַריערז, פלאָוץ, אידיש און מעבל אויף די KGB100B בלאַט. דאָס זענען אַפּלאַקיישאַן באַווייַזן, נישט אָטאַמאַטיק אַפּרווואַלז. דער עמעס פּראָדוקט נאָך דאַרף טשעקס פֿאַר פורעם גרייס, גראָב פּאַריזאַן מאַסע, קלאַמערן פאָדערונג, מאַטעריאַל, באַזייַטיקונג דרך און קאָאָלינג.
טוט 120 ל מיינען אַז יעדער קאַנטיינער אונטער 120 ל וועט פּאַסיק?
ניין די נאָמינאַל קאַנטיינער באַנד איז בלויז איין זיפּונג ווערט. א טייל אונטער 120 ל קענען נאָך יקסיד די פורעם קאָנווערט, פּראַדזשעקטאַד געגנט שיעור, אַקיומיאַלאַטאָר פאָדערונג אָדער בנימצא באַזייַטיקונג פּלאַץ. שיקן די פּראָדוקט און פורעם דראַווינגס פֿאַר אַ מאָדעל-ספּעציפיש רעצענזיע.
קענען די KGB100B מאַכן אַ 15 קג פאַרטיק HDPE פּראָדוקט?
דו זאלסט נישט מאַכן דעם האַשאָרע פון די ציבור טיש. דער בלאַט פּאַבלישאַז 9 (15) קג ווי אַ פּע אַקיומיאַלאַטאָר-וואָג רעפֿערענץ, משמעות צוזאמען צוויי ליסטעד קאָפּ קאַפּאַסאַטיז. גראָב פּאַריזאַן מאַסע כולל די טייל און אַלע בליץ אָדער טרים. די אויסגעקליבן קאָפּ, סמאָלע און ניצלעך פּראָצעס גרענעץ מוזן זיין באשטעטיקט דורך Kinggle און פּראָווען אין אַ פּראָצעס.
איז 320 פּקס / ה די דערוואַרט פּראָדוקציע רעזולטאַט?
ניין קינגגאַל לאַבעלס 320 פּקס / ה ווי טרוקן ציקל. פאַקטיש אנגענומען רעזולטאַט כולל יקסטרוזשאַן, פּאַריזאַן פאָרמירונג, בלאָוינג, קאָאָלינג, באַזייַטיקונג, טרימינג, רידזשעקץ און סטאַפּס. באַשטעטיקן די פארלאנגט רעזולטאַט און באַשטעטיקן עס מיט די פּראָדוקציע פורעם און מאַטעריאַל.
ווי זאָל ענערגיע נוצן זיין קאַמפּערד?
פאַרגלייַכן פּראָדוקט-פֿאַרבונדענע ענערגיע אונטער דער זעלביקער פורעם, פּראָדוקט, סמאָלע, קוואַליטעט כּללים און פּרובירן גרענעץ. די KGB100B בלאַט פּאַבלישאַז 52 צו 60 קוו ווי אַ דורכשניטלעך ענערגיע שורה, וואָס איז אַ מאַכט רעפֿערענץ. מעסטן קוו / קג און קווה פּער אנגענומען טייל בעשאַס סטאַביל פּראָדוקציע אַנשטאָט פון קאַנווערטינג די בלאַט ווערט.
וואָס אינפֿאָרמאַציע זאָל איך שיקן פֿאַר אַ KGB100B ציטאַט?
שיקן פּראָדוקט דראַווינגס און פאָטאָס, דימענשאַנז, פאַרטיק וואָג, וואַנט רעקווירעמענץ, מאַטעריאַל מיינונג, רעגרינד הערשן, אנגענומען רעזולטאַט, קוואַליטעט טעסץ, פורעם דאַטן, נוצן טנאָים און אָטאַמיישאַן באדערפענישן. מארק אומבאַקאַנט זאכן קלאר. דאָס גיט די סאַפּלייער גענוג אינפֿאָרמאַציע צו באַשטעטיקן די קאָפּ, פורעם פּאַסיק און פּראָצעס פאַרנעם.
קוק דיין טייל איידער טשוזינג די מאַשין
שיקן Kinggle די פּראָדוקט צייכענונג, גראָב וואָג אָפּשאַצונג, סמאָלע, פורעם דאַטן, רעזולטאַט ציל און פאַבריק נוצן טנאָים. די מאַנשאַפֿט קענען אָפּשאַצן צי די KGB100B פּלאַטפאָרמע און זייַן אויסגעקליבן אַקיומיאַלאַטאָר קאַנפיגיעריישאַן פּאַסיק די פּרויעקט.
בעטן אַ פּראָדוקט-פּאַסיק אָפּשאַצונג