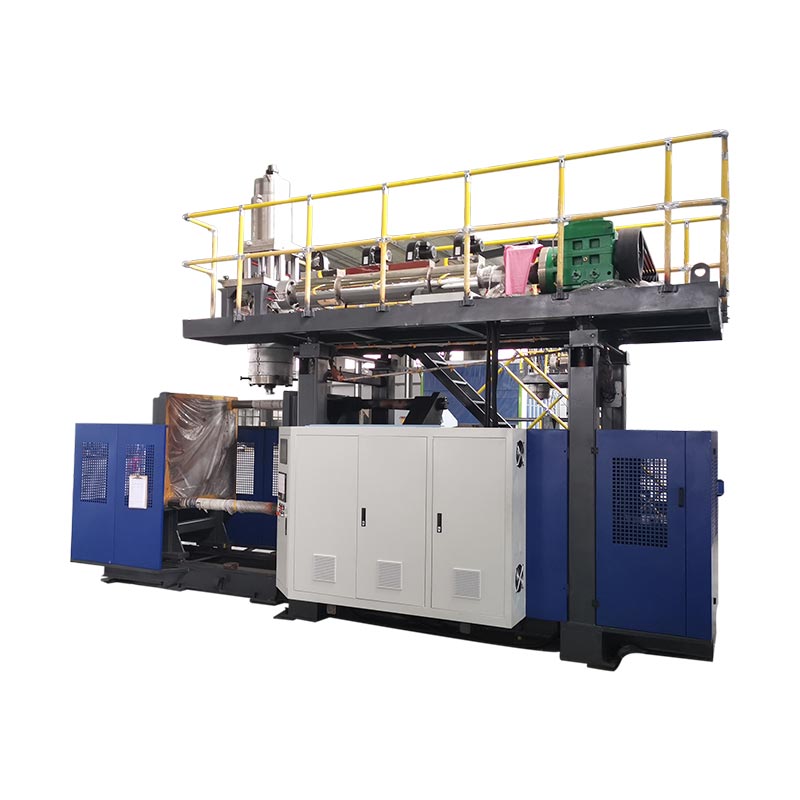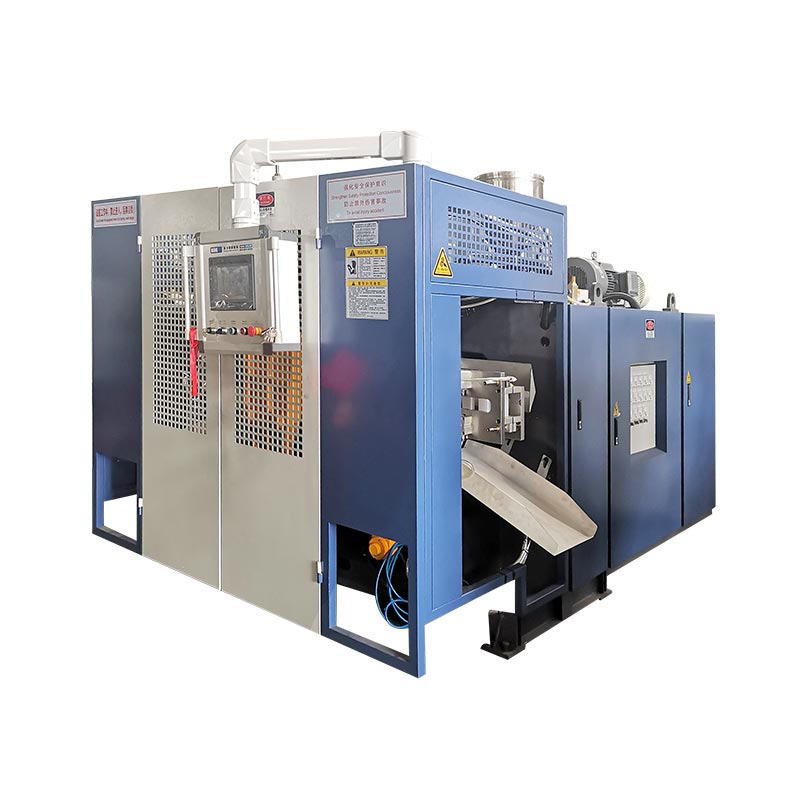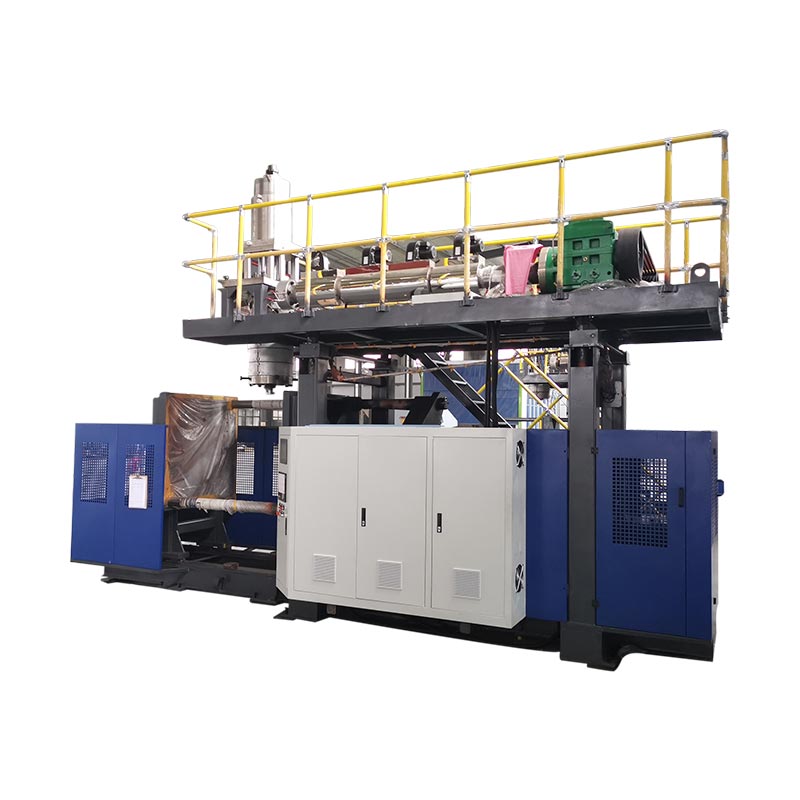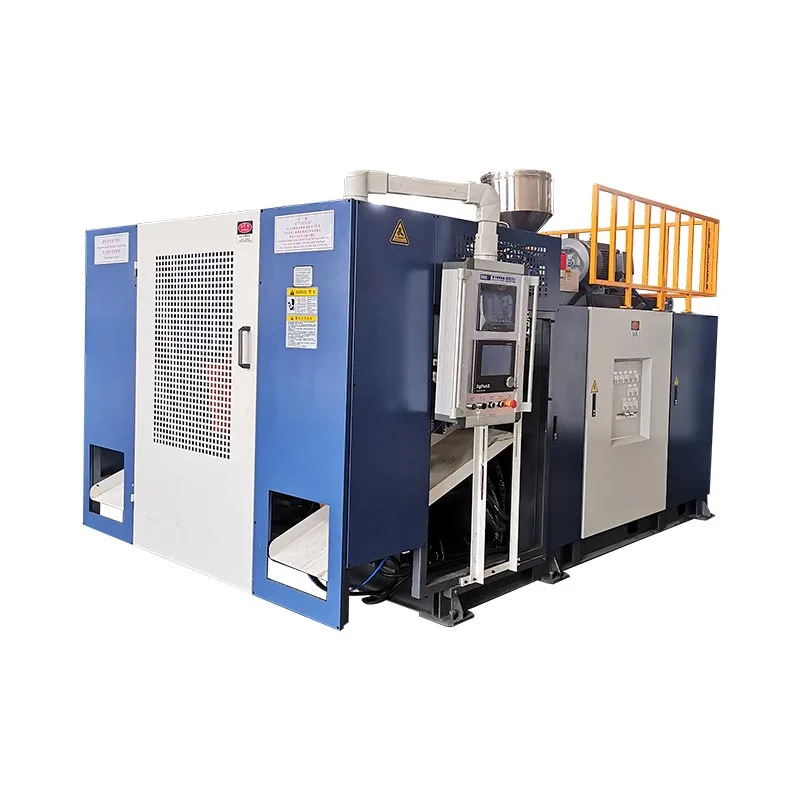
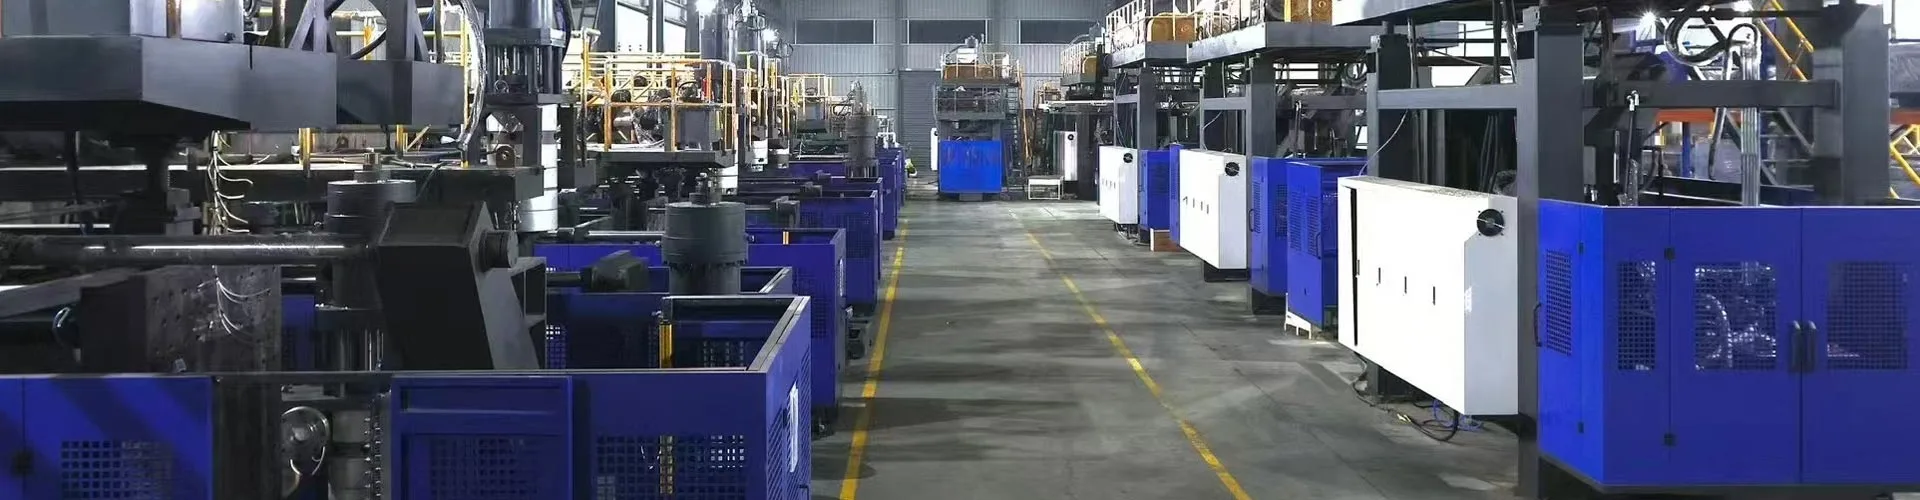
א טשאַנגאָוווער פֿאַר קלאַפּ מאָלדינג מאַשין איז גאַנץ בלויז ווען די נייַע פורעם, מאַטעריאַל דרך, מכשירים, רעצעפּט און דאַונסטרים סעטאַפּ זענען ריכטיק יידענאַפייד און די נייַע טייל פּאַסיז זיין דיפיינד טשעקס.סטאַרטינג אָטאַמאַטיק סייקאַלז איז אַ ינטערמידייט מיילסטאָון, נישט דערווייַז פון קאַמפּלישאַן. די סייפאַסט און פאַסטאַסט פּראַקטיש אופֿן איז צו צוגרייטן אַלץ מעגלעך איידער די אָפּשטעלן, יזאָלירן כאַזערדאַס ענערגיע פֿאַר יקספּאָוזד אַרבעט, ומקערן פאַנגקשאַנז אין אַ קאַנטראָולד סדר און מעסטן צייט צו דער ערשטער אנגענומען פּראָדוקציע פֿענצטער, מיט די אַקסעפּטאַנס דעפֿיניציע, יבערגאַנג אָנווער, פאַראַנטוואָרטלעך אַפּרוווער און פארלאנגט זאָגן רעקאָרדעד איידער די מאַנשאַפֿט הייבט די ווייַטער פּראָדוקציע קאמפאניע פֿון אַ קאַנטראָולד און טרייסאַבאַל פּראָדוקציע באַסעלינע.

טערמינאָלאָגיע באַמערקונג:פּראָדוקציע טימז קענען באַשרייַבן דעם אַרבעט ווי אַ יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין טוישן, קלאַפּ מאָלדינג פורעם טוישן, פורעם ויסבייַטן, געצייַג טוישן, פלאַש שורה טוישן, קלאַפּ מאָלדינג קאָליר טוישן, קלאַפּ מאָלדינג סמאָלע טוישן אָדער קלאַפּ מאָלדינג רעצעפּט טוישן. די לאַבעלס אָוווערלאַפּ, אָבער זיי טאָן ניט שטענדיק באַשרייַבן די זעלבע פאַרנעם. דער אַרבעט פּאַקאַט זאָל זאָגן פּונקט וואָס גשמיות, מאַטעריאַל, דיגיטאַל און דאַונסטרים עלעמענטן וועט טוישן.
פינף דיסיזשאַנז וואָס קאָנטראָלירן די טשיינדזשאָוווער
- דעפינירן די פינישינג פונט ווי אַ אנגענומען טייל און סטאַביל פּראָדוקציע פֿענצטער.
- ידענטיפיצירן יעדער טשיינדזשד נומער: פורעם, שטאַרבן מכשירים, קלאַפּ שטיפט, סמאָלע, קאָליר, רעצעפּט און דאַונסטרים ויסריכט.
- מאַך וועראַפאַקיישאַן, סטאַגינג און דאַקיומענטיישאַן אַרויס די פארשטאפט-מאַשין פֿענצטער ווו זיכער.
- ניצן דעם פּלאַץ ס אָטערייזד כאַזערדאַס ענערגיע פּראָצעדור איידער ווער עס יז גייט אריין אין אַ יקספּאָוזד געפאַר זאָנע.
- רעקאָרדירן די באוויליקט סעטאַפּ און זאָגן אַזוי אַז דער ווייַטער לויפן הייבט פון אַ קאַנטראָולד באַסעלינע.
| טוישן פעלד | וואָס מוזן גלייַכן די נייַ אַרבעט | ריסטאַרט זאָגן | טיפּיש פאַרבאָרגן דעפּענדענסי |
|---|---|---|---|
| פורעם און ינטערפייסיז | ריכטיק רעוויזיע, מאַונטינג, קאָאָלינג, קלאַפּ-שפּילקע / האַרץ און נעמען-אויס באציונגען | קאַנטראָולד מאַנואַל באַוועגונג און רינען-פֿרייַ קאַנעקשאַנז | קישקע רוטינג, סענסער שטעלע אָדער דאַונסטרים רעשוס |
| שטאַרבן און פּאַריזאָן מכשירים | באוויליקט מכשירים אידענטיטעט, מעטשאַניקאַל שטעלע און קאַלאַבריישאַן | גלייַך, סטאַביל פּאַריז פּאַזישאַנד פֿאַר די פורעם | טולינג טעקע קען נישט גלייַכן די אינסטאַלירן ייַזנוואַרג |
| מאַטעריאַל און קאָליר | ריכטיק סמאָלע מיינונג, פּלאַץ, מאַסטערבאַטש און באוויליקט רעגרינד הערשן | ריין, כאָומאַדזשיניאַס צעשמעלצן און טרייסאַבאַל מאַטעריאַל יבערגאַנג | אַלט סמאָלע אָדער קאָליר בלייבט אין האַנדלינג און צעשמעלצן פּאַטס |
| רעצעפּט און קאָנטראָלס | רעלעאַסעד רעצעפּט רעוויזיע פֿאַר די אינסטאַלירן פּראָדוקט פּעקל | באַפֿעל און פאַקטיש שטאַט שטימען דורך אַ קאַנטראָולד ציקל | אַן אַלט פּראָדוקט ווערט סערווייווז אַרויס די געראטעוועט רעצעפּט |
| אַקסעפּטאַנס פון טייל און שורה | צייכענונג, וויזשאַוואַל שיעור, וואָג, וואַנט, דימענשאַנז און פאַנגקשאַנאַל טעסץ | דיפיינד קאָנסעקוטיווע אָדער צייט-באזירט אַקסעפּטאַנס פֿענצטער | טרימער, רינען טעסטער, קאַנווייער אָדער פּאַק-אויס נאָך ניצט די אַלט SKU |
א טשיינדזשאָוווער איז גאַנץ בלויז ווען די נייַ פלאַש איז באוויליקט
געוויקסן אָפט נוצן דעם וואָרטטשיינדזשאָוווערפֿאַר עטלעכע פאַרשידענע געשעענישן. איין מאַשגיעך קען האַלטן די זייגער ווען די נייַ פורעם איז קלאַמפּט. אן אנדער קען האַלטן עס ווען דער ערשטער אָטאַמאַטיק ציקל הייבט זיך. קוואַליטעט קען דעפינירן קאַמפּלישאַן ווי דער ערשטער טייל וואָס פּאַסיז דורכקוק, בשעת פּראָדוקציע קען דאַרפן אַ סוסטאַינעד לויפן פון אנגענומען פּאַרץ. די דעפֿיניציעס פּראָדוצירן פאַרשידענע נומערן, אַזוי אַ טשיינדזשאָוווער-צייט פאַרגלייַך איז מינינגלאַס ביז די אָנהייב פונט און ענדיקן פונט זענען פאַרפעסטיקט.
פֿאַר אַ יקסטרוזשאַן קלאַפּ מאָלדינג שורה, אַ נוציק אָנהייב פונט איז די לעצטע אנגענומען טייל פון די אַוטגאָוינג אַרבעט. א נוציק ענדיקן פונט איז דער ערשטער אנגענומען פּראָדוקציע פֿענצטער פֿאַר די ינקאַמינג אַרבעט. די פאַבריק מוזן דעפינירן אַז פֿענצטער. עס קען זיין אַ באַשטימט נומער פון קאָנסעקוטיווע פּאַרץ, אַ דיפיינד צייט אין סטאַביל טנאָים אָדער אַ מוסטערונג הערשן אַריבער סטיישאַנז, קאַוויטיז אָדער שטאַרבן אַוטלעץ. די פאָדערונג געהערט צו די קאַנטראָולד פּראָדוקט אָדער פּראָצעס באַשרייַבונג, נישט אין אַן אָפּעראַטאָר ס זכּרון.
דעם דעפֿיניציע יקספּאָוזיז אַרבעט אַז אַ פורעם-בלויז מעטריק כיידז. די ינקאַמינג פּראָדוקט קען דאַרפן אנדערן שטאַרבן אָדער מאַנדרעל, קלאַפּ שטיפט, האַלדז מכשירים, האַרץ באַוועגונג, פּאַריזאָן פּראָפיל, סמאָלע, קאָליר, רעגרינד הערשן, רינען-פּרובירן פּראָגראַם, טרימינג ייַנאָרדענונג, פירמע, קאַנווייער פירן אָדער פּאַק-אויס מוסטער. אפילו ווען די גשמיות פורעם סטייז אינסטאַלירן, אַ מאַטעריאַל און רעצעפּט יבערגאַנג קענען נאָך זיין אַ פול פּלאַסטיק פלאַש פּראָדוקציע טשיינדזשאָוווער.
אָפּטיילן די רעזולטאַט אין פיר מיטלען: צייט פון סטאַפּט מאַשין, צייט צו ערשטער געגרינדעט טייל, צייט צו ערשטער אנגענומען טייל און צייט צו די אנגענומען פּראָדוקציע פֿענצטער. רעקאָרד סעטאַפּ אפ און ויסמעקן קוואַנטיטי בייַ די צייט. דאָס טוט נישט צוזאָג אַז יעדער נומער וועט פאַלן. עס מאכט די אָנווער קענטיק און פּריווענץ אַ שנעל ריסטאַרט פון זיין רעפּאָרטעד ווי אַ געראָטן יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין טשיינדזשאָוווער ווען די דאַונסטרים שורה אָדער קוואַליטעט טויער איז נאָך רידזשעקטינג טיילן.
פּלאַן די נייַע פּראָדוקט פּעקל איידער די מאַשין סטאַפּס
די טשיינדזשאָוווער זאָל אָנהייבן ווי אַ אינפֿאָרמאַציע טשעק בשעת די אַוטגאָוינג אַרבעט איז נאָך פליסנדיק. בויען איין רעלעאַסעד אַרבעט פּאַקאַט וואָס יידענאַפייד די טייל צייכענונג און רעוויזיע, סמאָלע מיינונג, מאַסטערבאַטש, דערלויבט ריגרינד, ציל טייל וואָג, קריטיש דימענשאַנז, וואַנט-גרעב לאָוקיישאַנז, וויזשאַוואַל קרייטיריאַ, פאַנגקשאַנאַל טעסץ און דערוואַרט פּאַק-אויס. לייג די פורעם, שטאַרבן טולינג, קלאַפּ שטיפט, אַרייַנלייגן, נעמען-אויס און דאַונסטרים ייַנאָרדענונג אידענטיטעט. אויב צוויי ייטאַמז טיילן אַ פּראָסט נאָמען, נוצן דוראַבאַל IDs אָדער רעוויזיע-קאַנטראָולד פאָוטאַגראַפס אַזוי אַז די סעטאַפּ מאַנשאַפֿט איז נישט טשוזינג לויט אויסזען.
Kinggle איז ארויספארקויפונג פּראָצעספרעגט בויערס צו צושטעלן פּראָדוקט פאָוטאַגראַפס אָדער דראַווינגס, וואָג, גרייס, מאַטעריאַל, גרעב, רעזולטאַט און כעמישער קעגנשטעל דאַרף איידער אַ מאַשין לייזונג איז אויסגעקליבן. די זעלבע אַרייַנשרייַב קאַטעגאָריעס זענען ווערטפול בעשאַס שפּעטער טשיינדזשאָוווערז ווייַל זיי פאַרבינדן מאַשין סעטאַפּ מיט די טייל וואָס מוזן זיין געשאפן. די פּראָדוקציע פּאַקאַט זאָל זיין מער ספּעציפיש ווי דער אָריגינעל אָנפרעג און זאָל אַנטהאַלטן בלויז באוויליקט וואַלועס פֿאַר די פאַקטיש קאָמבינאַציע פון מאַשין, פורעם און מאַטעריאַל.
בינע די ווייַטער פורעם און וועראַפייד אַגזיליערי זאכן אין די דעזיגנייטיד געגנט אָן אַבסטראַקטינג עגזיץ, גאַרדינג אָדער מאַטעריאַל לויפן. קוק די ליפטינג פונקטן און די הייבן פּלאַן פון די פאַבריק, אָבער טאָן ניט אָפּשיקן די ליפטינג קאַפּאַציטעט פון די נאָמינאַל גרייס פון די פורעם. באַשטעטיקן אַז קאָאָלינג קאַנעקשאַנז, לופט קאַנעקשאַנז, סענסאָרס, קייבאַלז און פאַסאַנערז זענען פאָרשטעלן און ריכטיק יידענאַפייד. צוגרייטן ריין מאַטעריאַל האַנדלינג ויסריכט און סעגרעגאַטעד קאַנטיינערז פֿאַר אַוטגאָוינג סמאָלע, יבערגאַנג מאַטעריאַל און פארווארפן טיילן. אויב די שורה כולל אַ טרימער, רינען טעסטער, לאַבעלער אָדער קאַנווייער, אַרייַננעמען זייַן רעצעפּט און טוישן פּאַרץ אין דער זעלביקער גרייטקייַט אָפּשאַצונג.
האַלטן אַ קורץ גרייטקייַט באַשלוס איידער די לעצט אַלט טייל. דער פורעם סעטער קאַנפערמז די גרייטקייַט פון מכשירים און ליפטינג, מאַטעריאַל האַנדלינג קאַנפערמז די ריכטיק גורל און ריין מאַרשרוט, דער אָפּעראַטאָר קאַנפערמז די אַקסעס צו רעצעפּט, וישאַלט קאַנפערמז קיין סקעדזשולד אַרבעט, און קוואַליטעט קאַנפערמז די מוסטער פּלאַן. אויב אַ פארלאנגט נומער איז פעלנדיק, לאָזן די אַוטגאָוינג אַרבעט פליסנדיק ווען פּראַקטיש. אַנטדעקן דעם פּראָבלעם איידער די פּלאַננעד האַלטן קאַנווערץ דאַונטיים אין צוגרייטונג צייט אָן גענומען אַ זיכערקייַט דורכוועג.
קאָנטראָל כאַזערדאַס ענערגיע איידער פורעם אָדער טולינג אַרבעט
א טוישן פון קלאַפּ מאָלדינג פורעם קענען ויסשטעלן מענטשן צו קלאַמערן באַוועגונג, מאָווינג פּלאַטעס, קלאַפּ פּינס, קאַטערז, ראָובאַץ, הידראַוליק דרוק, פּנעוומאַטיש דרוק, עלעקטריקאַל ענערגיע, הייס פּאָלימער און העאַטעד מכשירים. דרינגלעך אַ נאָרמאַל האַלטן קנעפּל טוט נישט פאַרלייגן אַ זיכער צושטאַנד פֿאַר אַרבעט אין אַ געפאַר זאָנע. דער באַלעבאָס מוזן באַשליסן וואָס טאַסקס זענען סערוויסינג אָדער וישאַלט, ידענטיפיצירן אַלע ענערגיע קוואלן און אָנווענדן די מאַשין-ספּעציפיש ענערגיע-קאָנטראָל פּראָצעדור פון דעם פּלאַץ דורך טריינד און אָטערייזד פּערסאַנעל.
פֿאַר אמעריקאנער ווערקפּלייסיז,אָשאַ 29 קפר 1910.147אַדרעסז סערוויסינג און וישאַלט ווו אומגעריכט ענערדזשאַזיישאַן, סטאַרטאַפּ אָדער מעלדונג פון סטאָרד ענערגיע קען שאַטן אַן אָנגעשטעלטער. עס ריקווייערז אַן ענערגיע קאָנטראָל פּראָגראַם, דאַקיומענטאַד פּראָוסידזשערז ווען אָנווענדלעך, טריינינג און פּעריאָדיש דורכקוק.OSHA 29 CFR 1910.212גיט די אַלגעמיינע מאַשין-גאַרדינג פאָדערונג. פּלאַנץ אַרויס די פאַרייניקטע שטאַטן מוזן נאָכגיין די געזעצן, סטאַנדאַרדס און באַלעבאָס פּראָוסידזשערז וואָס אַפּלייז אין זייער אָרט.
דער ענדערונג פּלאַן מוזן אויך אַדרעס טאַסקס וואָס דאַרפן צייַטווייַליק ענערגיע פֿאַר טעסטינג אָדער פּאַזישאַנינג. דאָס איז נישט אַ דערלויבעניש צו ימפּראַווייז. דער פאַראַנטוואָרטלעך באַלעבאָס מוזן דעפינירן אַ געהאָרכיק סיקוואַנס פֿאַר קלירינג מכשירים און מענטשן, ריסטאָרינג בלויז די נויטיק ענערגיע, דורכפירן די פּראָבע, די-ענערדזשייזינג ווידער ווען פארלאנגט און ריאַפּלייינג קאָנטראָלס איידער יקספּאָוזד אַרבעט רעזאַמייז. א ליכט פאָרהאַנג, ינטערלאָקקעד טיר אָדער נויטפאַל האַלטן קען באַשיצן נאָרמאַל אָפּעראַציע, אָבער עס מוזן נישט זיין קאַזשוואַלי באהאנדלט ווי אַ פאַרטרעטער פֿאַר די אָנווענדלעך כאַזערדאַס ענערגיע פּראָצעדור.
באַשיצן די ויסריכט ווי קערפאַלי ווי די מענטשן. Kinggle איז כאָוסטידאָטאַמאַטיק קלאַפּ מאָלדינג מאַשין אָפּעראַציע מאַנואַלוואָרנז אַז קלאַפּ-שפּילקע באַוועגונג מוזן זיין קאָואָרדאַנייטיד מיט די פורעם-עפענען צושטאַנד און באשרייבט פּלאַטפאָרמע און שטאַרבן-קאָפּ פּאַזישאַנינג פאַנגקשאַנז. די פּינטלעך צובינד און זיכער באַוועגונג לאָגיק בייַטן לויט מאָדעל, אָפּציעס און ווייכווארג ווערסיע. דעריבער, די סעטאַפּ מאַנשאַפֿט זאָל ידענטיפיצירן די מאַשין-ספּעציפיש דערלויבט מאָושאַנז איידער די האַלטן אַנשטאָט פון אַנטדעקן זיי בשעת אַ סוספּענדעד פורעם אָדער יקספּאָוזד געצייַג איז פאָרשטעלן.
לויפן איין קאַנטראָולד סיקוואַנס אַריבער פורעם, מאַטעריאַל און קאָנטראָלס
די פאלגענדע אַכט-בינע סיקוואַנס איז דיליבראַטלי געשריבן ווי אַ קאָנטראָל לויפן, נישט אַ וניווערסאַל מעטשאַניקאַל פּראָצעדור. די דיטיילד פורעם באַזייַטיקונג סטעפּס, פאַסנער וואַלועס, קישקע אופֿן, טולינג-טעמפּעראַטור לימאַץ און פּרובירן מאָושאַנז מוזן קומען פון די פאַקטיש מאַשין, פורעם און פאַבריק ינסטראַקשאַנז. די ווערט פון אַ פּראָסט סיקוואַנס איז אַז עס גיט אַפּעריישאַנז, מכשירים, וישאַלט, מאַטעריאַלס און קוואַליטעט די זעלבע כאַנדאָפף פונקטן.
-
מעלדונג די אַוטגאָוינג אַרבעט.ידענטיפיצירן די לעצטע אנגענומען אַלט טייל, ראַטעווען די פארלאנגט פּראָצעס רעקאָרד און שאָלעמ מאַכן אַוטגאָוינג סמאָלע, לאַבעלס און אַרבעט-אין-פּראָסעס. ופהיטן אַ באוויליקט מוסטער אויב די קאָנטראָל פּלאַן פון די פאַבריק ריקווייערז איינער.
-
האַלטן אין די באוויליקט צושטאַנד.גיי די מאַשינערי און סמאָלע שאַטדאַון ינסטראַקשאַנז. אַקאַונט פֿאַר הייס וווינאָרט און מאַטעריאַל לינקס אין די כאַפּער, עקסטרודער, קאָפּ אָדער אַקיומיאַלאַטאָר אלא ווי אַסומינג אַ נאָרמאַל פּויזע איז פּאַסיק פֿאַר אַ סמאָלע טוישן.
-
יזאָלירן פֿאַר יקספּאָוזד אַרבעט.אָטערייזד פּערסאַנעל צולייגן דעם פּלאַץ ס כאַזערדאַס ענערגיע און הייבן פּראָוסידזשערז. באַשטעטיקן אפגעזונדערטקייט און אַדרעס סטאָרד הידראַוליק, פּנעוומאַטיש, גראַוויטיישאַנאַל און טערמאַל ענערגיע איידער ווער עס יז גייט אריין די דיפיינד געפאַר זאָנע.
-
אַראָפּנעמען און באַשיצן אַוטגאָוינג קאַמפּאָונאַנץ.דיסקאַנעקט, הייבן און קראָם די פורעם און פֿאַרבונדן מכשירים לויט זייער קאַנטראָולד ינסטראַקשאַנז. קאַפּ אָדער באַשיצן ריין קאַנעקשאַנז און רעקאָרדירן שעדיקן, ליקאַדזש אָדער אַבנאָרמאַל טראָגן אַנשטאָט פון פאָרן עס צו דער ווייַטער לויפן.
-
דורכקוקן פּראָסט ינטערפייסיז.קאָנטראָלירן די מאַונטינג פנימער, אַליינמאַנט פֿעיִקייטן, קאָאָלינג און לופט קאַנעקשאַנז, סענסאָרס, קייבאַלז און די צוטריטלעך גאַרדאַד געגנט. א פאַרבאָרגן צובינד פּראָבלעם קענען נאָכגיין די נייַע פורעם און קוק ווי אַ רעצעפּט שולד.
-
ינסטאַלירן די וועראַפייד ינקאַמינג פּעקל.גלייַכן פיזיש IDs צו די רעלעאַסעד אַרבעט פּאַקאַט. רוט קאַנעקשאַנז צו ויסמיידן קניפּ, היץ און באַוועגונג כאַזערדז, און פאַרענדיקן די ספּעסיפיעד מאַונטינג און קשר טשעקס.
-
ומקערן פאַנגקשאַנז דורך דערלויבעניש.ויסמעקן פּערסאַנעל און מכשירים, ריינסטאַל גאַרדז, נאָכגיין די באוויליקט שייַעך-ענערדזשיזיישאַן פּראָצעס און באַווייַזן דערלויבט מאַנואַל מאָושאַנז אין קאַנטראָולד טנאָים. באַשטעטיקן אַז באַפֿעל, באַמערקונגען און גשמיות באַוועגונג שטימען.
-
באַקענען מאַטעריאַל און באַגרענעצן די פּראָדוקט.פאַרענדיקן די באוויליקט סמאָלע אָדער קאָליר יבערגאַנג, מאַסע די רעלעאַסעד רעצעפּט, פאָרעם דיאַגנאָסטיק פּאַרץ, פאַרריכטן איין עווידאַנסט סיבה אין אַ צייט און מעלדונג פּראָדוקציע בלויז נאָך די דיפיינד אַקסעפּטאַנס פֿענצטער פּאַסיז.
א בינע באַזיצער זאָל צייכן אָדער דידזשאַטאַלי באַשטעטיקן יעדער כאַנדאָפף. אַז קליין קאָנטראָל פּריווענץ אַמביגיואַס סטייטמאַנץ אַזאַ ווי "די פורעם איז גרייט" ווען קאָאָלינג איז נישט קאָננעקטעד, אָדער "דער רעצעפּט איז לאָודיד" ווען איין אַגזיליערי מיטל נאָך האלט די פריערדיקע SKU. עס אויך ווייזט ווו צייט איז אַקשלי פאַרפאַלן: ווארטן פֿאַר דערלויבעניש, לאָוקייטינג ייַזנוואַרג, קערעקטינג אַ צובינד, ויסמעקן אַלט קאָליר, סטייבאַלייזינג די פּאַריזאַן אָדער ריפּיטינג אַ קוואַליטעט פּרובירן.
פֿאַר מער דעטאַל וועגן די מכשירים שייכות, נוצן Kinggle'sיקסטרוזשאַן קלאַפּ מאָלדינג פורעם פּלאַן פירן. פֿאַר די קאַנטראָולד צוריקקומען פון אַ סטאַפּט מאַשין צו פּראָדוקציע, נוצן דיקלאַפּ מאָלדינג מאַשין סטאַרטאַפּ טשעקליסט. יענע אַרטיקלען יקספּאַנד יחיד סטאַגעס; דעם טשיינדזשאָוווער בלאַט אָונז די קרייַז-פאַנגקשאַנאַל כאַנדאָפף פון איין באוויליקט אַרבעט צו דער ווייַטער.
מייַכל סמאָלע און קאָליר טוישן ווי אַ מאַטעריאַל-דרך באַשלוס
א טוישן פון קלאַפּ מאָלדינג מאַטעריאַל איז נישט גאַנץ ווען דער ווייַטער זעקל ריטשאַז די כאַפּער. די אַוטגאָוינג סמאָלע אָדער קאָליר קען בלייבן אין קאַנווייינג שורות, לאָודערז, כאַפּערז, בלענדערס, קאָרמען טראָוץ, די שרויף און פאַס, אַדאַפּטערז, די יקסטרוזשאַן קאָפּ, אַקיומיאַלאַטאָר לויפן פּאַטס און שטאַרבן טולינג. דער יבערגאַנג פּלאַן זאָל ידענטיפיצירן וואָס פון די וואַליומז זענען ינוואַלווד און ווו געמישט אָדער אַוועק-קאָליר מאַטעריאַל וועט זיין געזאמלט. עס זאָל אויך זאָגן צי יבערגאַנג מאַטעריאַל קען זיין ריקאַווערד, מוזן זיין קאַראַנטאַנד אָדער מוזן זיין דיספּאָוזד אונטער די מאַטעריאַל כּללים פון די פאַבריק.
גיי די סמאָלע סאַפּלייער ס באוויליקט שאַטדאַון, סטאַרטאַפּ און רייניקונג גיידאַנס און די מאַשין ינסטראַקשאַנז. דו זאלסט נישט יבערנעמען אַז אַ וניווערסאַל רייניקונג מאַטעריאַל, טעמפּעראַטור אָדער קוואַנטיטי אַרבעט פֿאַר יעדער פּאָלימער, קאָלאָראַנט און יקסטרוזשאַן סיסטעם. א ענדערונג פון נאַטירלעך צו טונקל מאַטעריאַל גיט אַ אַנדערש וויזאַביליטי פּראָבלעם פון טונקל צו נאַטירלעך. א ענדערונג צווישן גראַדעס פון דער זעלביקער פּאָלימער קענען נאָך טוישן צעשמעלצן שטאַרקייַט, טייַער, קאָאָלינג און פּאַריזאָן נאַטור. א ענדערונג צווישן פּאָלימער משפחות קען דאַרפן אַ מער ספּעציפיש אָפּשאַצונג פון קאַמפּאַטאַבילאַטי און דערנידעריקונג. קינגגל'סHDPE קעגן PP קלאַפּ מאָלדינג פירערדערקלערט וואָס דער טייל, פּראָצעס און וואַלאַדיישאַן פּעקל מוזן זיין ריקאַנסידערד אלא ווי טרעאַטינג די מאַטעריאַל נאָמען ווי אַ פּשוט סאַבסטיטושאַן.
LyondellBasel'sבלאָז מאָלדינג טראָובלעשאָאָטינג פירןיידענאַפייד אַרויס קאַנטאַמאַניישאַן און דיגריידיד סמאָלע ווי קוואלן פון שטאַרבן שורות, סטריקינג, אַוועק-קאָליר פּאַרטיקאַלז און האָלעס. עס ספּאַסיפיקלי ווייזט צו מאַטעריאַל האַנדלינג כאַוסקיפּינג, קאַנטאַמאַנייטאַד ריגרינד, נעבעך רייניקונג צווישן רעזינז און נעבעך שאַטדאַון אָדער סטאַרטאַפּ פיר ווי מעגלעך מיטארבעטערס. דאָס זענען דיאַגנאָסטיק ריליישאַנשיפּ, נישט Kinggle אַפּערייטינג סעטפּאָינט.
בויען positive מאַטעריאַל לעגיטימאַציע אין די כאַנדאָפף. רעקאָרדירן סמאָלע סאַפּלייער, מיינונג, פּלאַץ, מאַסטערבאַטש, פאַרהעלטעניש, רעגרינד מקור און די צייט ווען די נייַע צונויפגיסן איז אריין אין די קאָרמען סיסטעם. האַלטן לאַבעלס אָדער באַרקאָדע רעקאָרדס מיט ריטיינד סאַמפּאַלז ווען פארלאנגט. אויב דער ערשטער נייַע פּאַרץ ווייַזן שוואַרץ ספּעקס, סטריקס אָדער קאָלירן טראַנספערד, די צייט-סטאַמפּ און מאַטעריאַל-דרך רעקאָרד העלפֿן צו ויסטיילן אַ פּרידיקטאַבאַל יבערגאַנג פון קאַנטאַמאַניישאַן אָדער דערנידעריקונג. דייקסטרוזשאַן קלאַפּ מאָלדינג חסרונות פירןגיט אַ ברייט סימפּטאָם-צו-זאָגן מאַטריץ.
ומקערן דעם רעצעפּט אָן ימפּאָרטינג די אַסאַמפּשאַנז פון די אַלט פּראָדוקט
א געראטעוועט רעצעפּט איז נוציק בלויז ווען זיין אידענטיטעט און פאַרנעם זענען קלאָר. די ינקאַמינג רעקאָרד זאָל זאָגן די פּראָדוקט רעוויזיע, פורעם און מכשירים קאָמבינאַציע, סמאָלע מיינונג, באַטייַטיק קאָנטראָללער טעקע, האַסקאָמע סטאַטוס און לעצטע וועראַפייד דאַטע. אַקסעס רעכט זאָל ויסטיילן רעלעאַסעד פּראָדוקציע רעסאַפּיז פון אַנטוויקלונג טריאַלס. איידער לאָודינג אַ טעקע, דער אָפּעראַטאָר זאָל באַשטעטיקן אַז די גשמיות מאַשין שטאַט איז פּאַסיק פֿאַר דער טעקע אלא ווי ניצן די רעצעפּט נאָמען ווי דערווייַז אַז די ייַזנוואַרג איז ריכטיק.
רעצעפּט פאַרנעם קענען זיין שפּאַלטן צווישן סיסטעמען. די הויפּט HMI קען אַנטהאַלטן פורעם-עפענען און נאָענט שטעלעס, באַוועגונג ספּידז, דילייז, קלאַפּ טיימינג, קאָאָלינג צייט, נעמען-אויס לאָגיק און פונקציע סאַלעקשאַנז. א באַזונדער וואַנט-גרעב קאָנטראָללער קען האַלטן שאָס אָדער ציקל אינפֿאָרמאַציע, שטאַרבן-ריס וואַלועס און די פּאַריזאָן פּראָפיל. דאַונסטרים עקוויפּמענט קען האַלטן טרימינג, רינען-טעסטינג אָדער קאַנווייער סעטטינגס. Kinggle איז כאָוסטידמאַנואַל פון Moog DigiPack IIIדערקלערט אַז סטאָרד קאַנטיינער טעקעס קענען אַרייַננעמען די פּראָוגראַמד פּאַריזאָן פּראָפיל און מכשירים קאַלאַבריישאַן אינפֿאָרמאַציע. עס אויך שטייען אַז פּינטלעך קאַלאַבריישאַן פון די-ריס טולינג איז וויכטיק ווען טשאַנגינג פון איין קאַנטיינער צו אנדערן.
אַז זאָגן שטיצט אַ וויטאַל הערשן: טאָן ניט אָפּטיילן אַ ווייכווארג טעקע פון די מכשירים וואָס עס איז קאַלאַברייטיד צו אַרבעטן. דער זעלביקער קאַנטראָולער מאַנואַל הערות אַז אַ פורעם ענדערונג קען אויך דאַרפן אַ טולינג טוישן פון שטאַרבן-ריס. א טעקע וואָס געשאפן אַן אנגענומען קאַנטיינער מיט איין שטאַרבן, מאַנדרעל און קאַלאַבריישאַן איז נישט אויטאָמאַטיש גילטיק נאָך די ענדערונגען. ווען די פאַבריק האט באוויליקט בעל סעטטינגס, פאַרגלייַכן די לאָודיד רעוויזיע מיט די רעלעאַסעד רעקאָרד און דאָקומענט קיין דיליבראַט חילוק. דו זאלסט נישט אָווועררייט די בעל בשעת טונינג ערשטער פּאַרץ.
ניצן מאַנואַל אָדער סעטאַפּ מאָדע צו באַווייַזן בלויז די מאָושאַנז ערלויבט דורך די מאַשין-ספּעציפיש פּראָצעדור. באַשטעטיקן פורעם רעשוס, קלאַפּ-שפּילקע אָדער האַרץ שייכות, שטאַרבן-קאָפּ און פּלאַטען שטעלע, נעמען-אויס דרך, גאַרדז און באַמערקונגען איידער אָטאַמאַטיק סייקלינג. Kinggle ס אָפּעראַציע מאַנואַל באשרייבט מאַנואַל פאַנגקשאַנז און וואָרנז אַז קלאַפּ-שפּילקע באַוועגונג מוזן זיין קאָואָרדאַנייטיד מיט די עפענען פורעם. ווייַל ינטערפייסיז און אַפּשאַנאַל פאַנגקשאַנז בייַטן, דיHMI סעטטינגס און אַלאַרמס פירןזאָל זיין לייענען צוזאמען מיט די פּינטלעך מאַשין מאַנואַל אלא ווי געוויינט ווי אַ פאַרטרעטער.
ווען טונינג הייבט, טוישן איין קאַנטראָולד בייַטעוודיק פֿאַר אַ סטייטיד סיבה, רעקאָרדירן די אַלט און נייַ וואַלועס, און וואַרטן פֿאַר די פּראָצעס ענטפער איידער איר משפטן עס. פּאַריזאָן פאַרשפּרייטונג, טייל וואָג, יקסטרוזשאַן נאַטור, קאָאָלינג און פורעם שטעלע ינטעראַקט. דיפּאַריזאָן פּראָגראַממינג פירערדערקלערט ווי צו פאַרבינדן דעם פּראָפיל מיט געמאסטן וואַנט לאָוקיישאַנז אַנשטאָט פון סמודינג ווייזט דורך אויסזען אַליין.
וואַלאַדייט די ערשטער פּאַרץ איידער מעסטן טשאַנגאָוווער הצלחה
דער ערשטער פארמאכט טייל ענטפֿערס בלויז איין קשיא: די שורה קענען פאָרעם עפּעס. עס קען נישט באַווייַזן אַז דער טייל טרעפן די רעקווירעמענץ פון צייכענונג, פאַנגקשאַנאַל אָדער פּראָצעס. מייַכל פרי ברעקלעך ווי דיאַגנאָסטיק סאַמפּאַלז. מארק זיי דורך סיקוואַנס, צייט, סטאַנציע, קאַוואַטי אָדער שטאַרבן ווענטיל ווי צונעמען. האַלטן זיי אין סדר לאַנג גענוג צו זען צי דער פּראָצעס איז קאַנווערדזשינג, דריפטינג אָדער ריפּיטינג אַ זייַט-ספּעציפיש כיסאָרן.
אָנהייבן מיט אידענטיטעט און גראָב צושטאַנד. באַשטעטיקן די ריכטיק טייל און רעוויזיע, סמאָלע און קאָליר, דזשיאַמאַטרי פון האַלדז אָדער צובינד, גאַנץ פאָרמירונג, טרימינג מאַרשרוט און קלאָר ווי דער טאָג שעדיקן. דערנאָך צולייגן די קאַנטראָולד פּלאַן פֿאַר טייל וואָג, וואַנט פאַרשפּרייטונג, קריטיש דימענשאַנז, אויסזען און פארלאנגט פאַנגקשאַנאַל טעסץ. רינען, קאַפּ, דרוק, מאַסע, כעמישער קעגנשטעל אָדער פּאַסיק טעסץ זענען פּראָדוקט-ספּעציפיש; אַרייַננעמען בלויז די פארלאנגט דורך די קוינע ס צייכענונג, נאָרמאַל אָדער וואַלאַדיישאַן פּלאַן. דו זאלסט נישט אויסטראַכטן אַ וניווערסאַל טאָלעראַנץ אָדער מוסטער ציילן.
די אַקסעפּטאַנס מוסטער זאָל פאָרשטעלן די פאַקטיש פּראָדוקציע אָרדענונג. אויף אַ טאָפּל-סטאַנציע מאַשין, מוסטער ביידע זייטן. אויף אַ מולטי-קאָפּ אָדער מאַלטי-קאַוואַטי סעטאַפּ, ופהיטן קאָפּ אָדער קאַוואַטי אידענטיטעט אַזוי אַ דורכשניטלעך קענען נישט באַהאַלטן איין פיילינג רעזולטאַט. אויב אַ דאַונסטרים טרימער אָדער רינען טעסטער איז אַ טייל פון די סילאַבאַל טייל פּראָצעס, באַגרענעצן די ויסריכט אויך. א פלאַש וואָס פּאַסיז ביי די פורעם אָבער פיילז נאָך טרימינג איז נישט אַן אנגענומען פּראָדוקציע רעזולטאַט. דיפאַבריק אַקסעפּטאַנס פּרובירן פירןווייזט ווי פּראָדוקט, פּראָצעס און פּרובירן זאָגן קענען זיין טייד צוזאַמען איידער טראַנספּאָרט; דער זעלביקער טרייסאַביליטי פּרינציפּ אַפּלייז בעשאַס פּראָדוקציע טשיינדזשאָוווערז.
גאַרדז, באַמערקונגען, יוטילאַטיז, מאַנואַל מאָושאַנז און מאַטעריאַל לויפן שטימען מיט די באוויליקט סעטאַפּ.
יידענאַפייד סאַמפּאַלז פאָרן די צייכענונג, וויזשאַוואַל, דימענשאַנאַל, וואַנט און פאַנגקשאַנאַל רעקווירעמענץ וואָס אַפּלייז.
די דיפיינד קאָנסעקוטיווע אָדער צייט-באזירט פּראָדוקציע פֿענצטער פון די פאַבריק גייט אַריבער אַלע באַטייַטיק אַוטפּוץ.
מעלדונג די שורה בלויז דורך די דעזיגנייטיד אויטאָריטעט פון די פאַבריק. רעקאָרדירן די אנגענומען סאַמפּאַלז און די רעצעפּט רעוויזיע וואָס זיי געשאפן. אויב דער פּראָצעס קען נישט דערגרייכן די באוויליקט פֿענצטער אָן פאַרלאָזן זיין קוואַלאַפייד קייט, האַלטן עסקאַלייטינג סעטטינגס און ויספאָרשן מכשירים, יוטילאַטיז, מאַטעריאַל, מאַשין צושטאַנד אָדער דער אָריגינעל פּראָצעס פּלאַן. קינגגל'סנוצן באדערפענישן פירןהעלפּס באַזונדער אַ מאַשין באַשטעטיקן פּראָבלעם פון אַנסטייבאַל לופט, וואַסער אָדער עלעקטריקאַל צושטעלן.
רעדוצירן טשיינדזשאָוווער צייט דורך מאָווינג צוגרייטונג אַרויס די האַלטן
די סייפאַסט געלעגנהייט איז יוזשאַוואַלי ניט פאַסטער מוטער-שליסל אַרבעט. עס איז עלימינירן אַרבעט וואָס זאָל נישט האָבן געווען ין די פארשטאפט פֿענצטער. איבערקוקן אַ רעקאָרדעד טשיינדזשאָוווער און קלאַסיפיצירן יעדער פאַרהאַלטן: ווארטן פֿאַר די פורעם, באַשטעטיקן אַ רעוויזיע, געפֿינען אַ קישקע, רייניקונג אַ מאַטעריאַל קאַנטיינער, אראפקאפיע אַ טעקע, געפֿינען אַ פּראָבע ייַנאָרדענונג, וואַרטן פֿאַר קוואַליטעט אָדער קערעקטינג אַ דאַמידזשד קשר. פילע פון די טאַסקס קענען זיין געענדיקט אָדער וועראַפייד איידער די לעצטע אנגענומען אַלט טייל, אויב די צוגרייטונג טוט נישט אַרייַנמישנ זיך מיט פּראָדוקציע אָדער גאַרדינג.
שאַפֿן אַ גרייט-צו-לויפן קיט פֿאַר יעדער ריפּיטיד פּראָדוקט משפּחה. עס קענען אַרייַננעמען וועראַפייד קשר מאַפּס, פּראָטעקטעד פאַסאַנערז, לייבאַלד כאָוזיז, סענסער בראַקאַץ, באוויליקט רעצעפּט באַווייַזן, מוסטער פּלאַנז און דאַונסטרים טוישן פּאַרץ. ניצן וויזשאַוואַל לעגיטימאַציע וואָס סערווייווז די קראָם סוויווע. קראָם מאָולדז און מכשירים אַזוי אַז ליפטינג פונקטן און קשר פנימער בלייבן צוטריטלעך און פּראָטעקטעד. א קיט זאָל רעדוצירן זוכן און ינטערפּריטיישאַן; עס זאָל קיינמאָל מוטיקן סאַבסטיטושאַן ווען אַ קאַנטראָולד נומער איז פעלנדיק.
סטאַנדערדייז ינטערפייסיז בלויז נאָך ינזשעניעריע רעצענזיע. קאָנסיסטענט קישקע לאָוקיישאַנז, קאַנעקטער לעגיטימאַציע, מאַונטינג באַווייַזן און רעצעפּט נאַמינג קענען רעדוצירן די באַשלוס צייט, אָבער זיי מוזן גלייַכן דרוק, טעמפּעראַטור, לויפן, באַוועגונג און זיכערקייַט רעקווירעמענץ. אויב אַ שנעל-טוישן שטריך איז באַטראַכט, אָפּשאַצן די פול סיסטעם, אַרייַנגערעכנט positive לאַקינג, באַמערקונגען, ליקאַדזש, וישאַלט, טעות פּרופינג און די ריזיקירן אַסעסמאַנט פון די פּלאַץ. דו זאלסט נישט ווענדן אַ גיכקייַט פּרויעקט אין אַן אַנדאַקיאַמעניד ייַזנוואַרג מאָדיפיקאַטיאָן.
ניצן די טשיינדזשאָוווער רעקאָרד צו קלייַבן איין פֿאַרבעסערונג אין אַ צייט. אויב קאָליר פּאָליאַנע דאַמאַנייץ, פאָרשן מאַטעריאַל רוטינג און די באוויליקט רייניקונג סטראַטעגיע. אויב אַליינמאַנט דאַמאַנייץ, דורכקוקן סטאָרידזש, לאָוקייטינג פֿעיִקייטן און פורעם צושטאַנד. אויב דער ערשטער-טייל טונינג דאַמאַנייץ, קאָנטראָלירן רעצעפּט גאַווערנאַנס, מכשירים קאַלאַבריישאַן און פּראָצעס זאָגן. אויב קוואַליטעט ווארטן דאַמאַנייץ, פאַר-בינע קאַלאַברייטיד גיידזשיז און דעפינירן ווער קענען מעלדונג די אַרבעט. דער ציל איז אַ ריפּיטאַבאַל ערשטער אנגענומען פּראָדוקציע פֿענצטער, נישט אַ רעקאָרד-באַשטעטיקן טרוקן ענדערונג נאכגעגאנגען דורך ברעקל.
וישאַלט אַרבעט זאָל אויך זיין פּלאַננעד בפירוש. א טשיינדזשאָוווער קענען צושטעלן אַקסעס פֿאַר ינספּעקשאַנז, אָבער קאַמביינינג טאַסקס ענדערונגען די פאַרנעם, מענטשן און ענערגיע-קאָנטראָל באדערפענישן. ניצן דיפאַרהיטנדיק וישאַלט טשעקליסטצו באַשליסן וואָס געהערט אין אַ פּלאַננעד ינטערווענטיאָן. האַלטן וישאַלט פיינדינגז באַזונדער פון פּראָדוקט סעטאַפּ ענדערונגען אַזוי אַז ריקערינג ויסריכט פּראָבלעמס בלייבן קענטיק.
בויען אַ טשיינדזשאָוווער רעקאָרד וואָס מאכט די ווייַטער לויפן גרינגער
א נוציק רעקאָרד איז קורץ גענוג צו פאַרענדיקן און ספּעציפיש גענוג צו רעקאָנסטרוירן די לויפן. אָנהייבן מיט אידענטיטעט: דאַטע און צייט, מאַשין, אַוטגאָוינג און ינקאַמינג פּראָדוקט ריוויזשאַנז, פורעם און מכשירים, מאַטעריאַל גראַדעס און גורל, רעצעפּט ריוויזשאַנז, מאַנשאַפֿט מיטגלידער און מעלדונג אויטאָריטעט. לייג די פיר טיימינג ווייזט דיפיינד פריער, פּלוס די סומע אָדער וואָג פון רייניקונג מאַטעריאַל, סעטאַפּ רידזשעקץ און געהאלטן פּראָדוקט. אויב די פאַבריק קען נישט מעסטן איין פעלד רילייאַבלי, שטעלן עס ווי אַנאַוויילאַבאַל אלא ווי עסטימאַטעד עס.
רעקאָרד אויסנעמען אין באמערקט שפּראַך. "קאָאָלינג צוריקקומען פון פורעם קרייַז ב געוויזן קיין לויפן" איז מער נוציק ווי "וואַסער פּראָבלעם." "רעצעפּט טעקע 14 לאָודיד; דאַונסטרים טעסטער פארבליבן אויף SKU X" יידענאַפייד אַ כאַנדאָפף דורכפאַל. פאָטאָגראַפיע אומגעריכט טראָגן, ליקאַדזש, דאַמידזשד קאַנעקטערז אָדער ריפּיטאַבאַל טייל חסרונות מיט די באַטייַטיק אידענטיטעט מאַרקער. פֿאַרבינדט קערעקטיוו אַרבעט צו די וישאַלט אָדער ניט-קאָנפאָרמאַנסע סיסטעם אַנשטאָט פון באַגראָבן עס אין אַן אָפּעראַטאָר באַמערקונג.
| רעקאָרד בלאָק | מינימום נוציק פעלדער | קשיא עס ענטפֿערס ווייַטער מאָל |
|---|---|---|
| אַרבעט אידענטיטעט | ריוויזשאַנז פון מאַשין, פּראָדוקט, פורעם, מכשירים, מאַטעריאַל און רעצעפּט | צי האָט די גשמיות און דיגיטאַל פּעקל גלייַכן? |
| צייט | לעצטע אָנגענומען אַלט טייל, ערשטער געגרינדעט נייַ טייל, ערשטער אנגענומען טייל, סטאַביל-פֿענצטער מעלדונג | ווו איז די פארשטאפט מעהאַלעך געווארן קוואַליפיקאַציע צייט? |
| אָנווער | רייניקונג קוואַנטיטי, סעטאַפּ רידזשעקץ, געהאלטן פּראָדוקט און אַרבעט דורך ראָלע | צי האָט אַ קירצער האַלטן פשוט מאַך אָנווער אנדערש? |
| פאַרהאַלטן קאָד | ווארטן, זוכן, פאַרריכטן, רייניקונג, טונינג, טעסטינג אָדער דערלויבעניש | וואָס צוגרייטונג אָדער סיסטעם אַרויסגעבן זאָל זיין ימפּרוווד? |
| אַקסעפּטאַנס | מוסטער IDs, מעזשערמאַנץ, טעסץ, האַסקאָמע און לעצט רעצעפּט רעוויזיע | וואָס זאָגן פּראָוועס די שורה איז באפרייט? |
| ויסנעם | באמערקט אַרויסגעבן, באַזיצער, קאַנטיינמאַנט און לינגקט קאַמף | וואָס מוזן זיין קערעקטאַד איידער די זעלבע אַרבעט קערט? |
איבערחזרן ריפּיטיד ענדערונגען דורך פּראָדוקט משפּחה אלא ווי פאַרלאָזנ אויף איין בעסטער לויפן. קוק פֿאַר די מידיאַן און פאַרשפּרייטן פון יעדער טיימינג בינע, ריקערינג אויסנעמען און ריפּיטיד ברעקל מאָדעס. א איין אַניוזשואַלי שנעל געשעעניש קען האָבן איבערגעהיפּערט אַ טשעק, בענאַפיטיד פון ידעאַל טנאָים אָדער געוויינט אַ אַנדערש אַקסעפּטאַנס דעפֿיניציע. דער ציל פון די דאַטן איז צו פֿאַרבעסערן די סטאַנדאַרט און צוגרייטונג, נישט צו דרוק אָפּערייטערז צו בייפּאַסינג סייפגאַרדז.

פאַרמאַכן די רעקאָרד מיט די קראַנט באוויליקט באַסעלינע און דער ווייַטער קאַמף. אויב די ענדערונג האט געפֿירט אַ בעסער סעטאַפּ, רוץ די ריווייזד וואַלועס דורך די האַסקאָמע פּראָצעס פון די פאַבריק איידער אַפּדייטינג די בעל. אויב עס יקספּאָוזד אַ פּלאַן אַרויסגעבן, האַלטן די צייַטווייַליק קאַנטיינמאַנט קענטיק ביז ינזשעניעריע קלאָוזיז עס. דעם דיסציפּלין טורנס יעדער קלאַפּ מאָלדינג מאַשין טשיינדזשאָוווער אין ניצלעך זאָגן אלא ווי אן אנדער אפגעזונדערט יבעררוק געשעעניש.
אָפט געשטעלטע פֿראגן וועגן טשאַנגאָוווערז פון קלאַפּ מאָלדינג
וואָס איז אַרייַנגערעכנט אין אַ קלאַפּ מאָלדינג מאַשין טשיינדזשאָוווער?
א גאַנץ טשאַנגאָוווער קענען אַרייַננעמען די פורעם, שטאַרבן און מאַנדרעל, קלאַפּ שטיפט, האַרץ אָדער ינסערץ, סמאָלע, מאַסטערבאַטש, רעגרינד הערשן, HMI רעצעפּט, וואַנט-גרעב פּראָפיל, נעמען-אויס, טרימער, רינען טעסטער, קאַנווייער פירער, לאַבעלס און פּאַק-אויס. די פּינטלעך פאַרנעם דעפּענדס אויף די דיפעראַנסיז צווישן די אַוטגאָוינג און ינקאַמינג פּראָדוקט פּאַקאַדזשאַז. דעפינירן די דיפעראַנסיז איידער די האַלטן. אויב בלויז די פורעם איז ליסטעד, די מאַנשאַפֿט קען ריסטאַרט מיט אַן אַלט מאַטעריאַל מאַרשרוט, קאָנטראָללער טעקע אָדער דאַונסטרים באַשטעטיקן.
ווען זאָל די טשיינדזשאָוווער צייט אָנהייבן און האַלטן?
א פּראַקטיש דעפֿיניציע סטאַרץ אין די לעצטע אנגענומען טייל פון די אַוטגאָוינג אַרבעט און ענדס אין דער ערשטער אנגענומען פּראָדוקציע פֿענצטער פֿאַר די ינקאַמינג אַרבעט. אויך רעקאָרדירן ינטערמידייט צייט פֿאַר דער ערשטער געשאפן טייל און ערשטער אנגענומען טייל. די פאַבריק מוזן דעפינירן די פּראָדוקציע פֿענצטער, אַזאַ ווי אַ ספּעסיפיעד נומער פון קאָנסעקוטיווע פּאַרץ אָדער אַ צייט-באזירט מוסטער אין אַלע באַטייַטיק סטיישאַנז, קאַוויטיז אָדער קעפ. ניצן די זעלבע דעפֿיניציע מאכט צוקונפֿט קאַמפּעראַסאַנז מינינגפאַל.
ווי קענען אַ פאַבריק פאַרמינערן קלאַפּ מאָלדינג פורעם טוישן צייט בעשאָלעם?
מאַך לעגיטימאַציע, סטאַגינג, רייניקונג, רעצעפּט וועראַפאַקיישאַן, מאָס צוגרייטונג און קוואַליטעט פּלאַנירונג אַרויס די סטאַפּט מעהאַלעך ווו די אַקטיוויטעטן קענען זיין דורכגעקאָכט אָן ינטערפירינג מיט פּראָדוקציע. לאַבעל ינטערפייסיז, באַשיצן סטאָרידזש, צוגרייטן אַרבעט-ספּעציפיש קיץ און באַשטימען אָונערז פֿאַר יעדער כאַנדאָפף. אַנאַליזירן ווארטן און קערעקשאַן צייט סעפּעראַטלי פון גשמיות פורעם אַרבעט. דו זאלסט נישט רעדוצירן צייט דורך בייפּאַסינג גאַרדז, סקיפּינג כאַזערדאַס ענערגיע קאָנטראָלס, ניצן אַנרייטיד ליפטינג ויסריכט אָדער אָננעמען פּאַרץ איידער די פארלאנגט טשעקס פאָרן.
טוט לאָודינג אַ געראטעוועט רעצעפּט ענדיקן די סעטאַפּ?
ניין א געראטעוועט רעצעפּט מוזן גלייַכן די אינסטאַלירן פורעם, שטאַרבן טולינג, קלאַפּ שטיפט, מאַטעריאַל און פּראָדוקט רעוויזיע. עטלעכע סעטטינגס קען אויך לעבן אין אַ באַזונדער פּאַריזאַן קאָנטראָללער אָדער דאַונסטרים מאַשין. באַשטעטיקן די גאַנץ טעקע שטעלן, באַווייַזן דערלויבט מאַנואַל מאָושאַנז און פאַרגלייַכן פאַקטיש מאַשין נאַטור מיט די רעלעאַסעד באַסעלינע. Moog's DigiPack III מאַנואַל פֿאַרבינדונגען סטאָרד קאַנטיינער טעקעס מיט פּאַריזאָן-פּראָפיל און די-ריס מכשירים קאַלאַבריישאַן אינפֿאָרמאַציע, וואָס איז וואָס די ייַזנוואַרג אידענטיטעט און טעקע אידענטיטעט מוזן בלייבן פארבונדן.
פארוואס טאָן שוואַרץ ספּעקס אָדער קאָליר סטריקס דערשייַנען נאָך אַ מאַטעריאַל ענדערונג?
מעגלעך סיבות אַרייַננעמען אַלט מאַטעריאַל וואָס איז געבליבן אין די האַנדלינג אָדער צעשמעלצן וועג, קאַנטאַמאַנייטאַד סמאָלע אָדער ריגרינד, דיגריידיד סמאָלע פריי פון אַ סטאַגנאַנט געגנט, אַניוואַן קאָליר מיקסינג, כיטער חסרונות אָדער אַ ומפּאַסיק שאַטדאַון און רייניקונג. ופהיטן די סמאָלע און יבערגאַנג רעקאָרד איידער טשאַנגינג סעטטינגס. גיי די באוויליקט מאַשין און סמאָלע סאַפּלייער פּראָצעדור, דורכקוקן די מאַטעריאַל מאַרשרוט און קלאַסיפיצירן צי די כיסאָרן איז טראַפ אָדער פאַרפעסטיקט אַרום די פּאַריזאָן. דו זאלסט נישט יבערנעמען אַז איין וניווערסאַל רייניקונג אופֿן איז זיכער פֿאַר יעדער סמאָלע און קאָפּ.
וואָס אינפֿאָרמאַציע זאָל זיין געשיקט צו Kinggle וועגן אַ שווער טשיינדזשאָוווער?
שיקן די מאַשין און קאַנטראָולער לעגיטימאַציע, אַוטגאָוינג און ינקאַמינג פּראָדוקט צייכענונגען, פורעם און מכשירים IDs, סמאָלע גראַדעס און גורל, מאַסטערבאַטש און רעגרינד דעטאַילס, רעצעפּט ריוויזשאַנז, שרעק געשיכטע, נוצן רידינגז, טשיינדזשאָוווער טיימליין, אנגעצייכנט מוסטער פאָוטאַגראַפס און געמאסטן דורכפאַל דאַטן. אַרייַננעמען אַ ווידעא בלויז ווען עס קענען זיין קאַפּטשערד אָן אַרייַן אַ ריזיקירן זאָנע. ספּעציפיש זאָגן לאָזן די דיסקוסיע באַזונדער אַ מאַטעריאַל-דרך, מכשירים, קאָנטראָל, נוצן אָדער טייל-פּלאַן פּראָבלעם מער יפישאַנטלי.
פּלאַן די מאַשין אַרום די פּראָדוקט פּעקל
פֿאַר אַ נייַע פורעם, נייַ מאַטעריאַל אָדער איבערחזרן טשאַנגאָוווער פּראָבלעם, שיקן די פאַקטיש טייל צייכענונג, סמאָלע, ציל טעסץ, פורעם און מכשירים דעטאַילס, קראַנט מאַשין אינפֿאָרמאַציע און באמערקט טשיינדזשאָוווער רעקאָרד. Kinggle קענען דיסקוטירן די מאַשין, מכשירים, קאָנטראָלס און פּראָדוקציע רעקווירעמענץ פֿון דער זעלביקער זאָגן.
שיקן דיין פּרויעקט אינפֿאָרמאַציעקוואלן אָפּגעשטעלט און זאָגן אופֿן
ערשטער-פּאַרטיי Kinggle בלעטער און Kinggle-כאָוסטיד מאַניואַלז זענען געניצט פֿאַר מאַשינערי צובינד, פּרויעקט אַרייַנשרייַב און טריינינג-פאַרנעם סטייטמאַנץ. די מאַנואַל פון די קאַנטראָולער פאַבריקאַנט איז געניצט פֿאַר סטאָרד-טעקע און מכשירים-קאַלאַבריישאַן באציונגען. אַ באַאַמטער סמאָלע-פּראָדוצירער פירער איז געניצט פֿאַר מאַטעריאַל קאַנטאַמאַניישאַן און דערנידעריקונג פּאַטווייז. OSHA רעגיאַליישאַנז זענען געניצט בלויז צו באַשרייַבן די פאַרייניקטע שטאַטן זיכערקייַט גרענעץ. קיין מקור אונטן איז דערלאנגט ווי אַ וניווערסאַל רעצעפּט.
- קינגגל-כאָוסטיד אָטאַמאַטיק בלאָו מאָלדינג מאַשין אָפּעראַציע מאַנואַל, אַקסעסט 8 סעפטעמבער 2026.
- Moog DigiPack III פּאַריזאָן וואנט גרעב קאָנטראָללער מאַנואַל, MRJ06301, כאָוסטיד דורך Kinggle, אַקסעסט 8 סעפטעמבער 2026.
- קינגגאַל סאַלעס פּראָצעסאוןנאָך-סאַלעס סערוויס, אַקסעסט 8 סעפטעמבער 2026.
- LyondellBasell, ווי צו סאָלווע בלאָו מאָלדינג פּראָבלעמס, אַקסעסט 8 סעפטעמבער 2026.
- אָשאַ 29 קפר 1910.147, די קאָנטראָל פון כאַזערדאַס ענערגיע, אַקסעסט 8 סעפטעמבער 2026.
- OSHA 29 CFR 1910.212, אַלגעמיינע רעקווירעמענץ פֿאַר אַלע מאשינען, אַקסעסט 8 סעפטעמבער 2026.