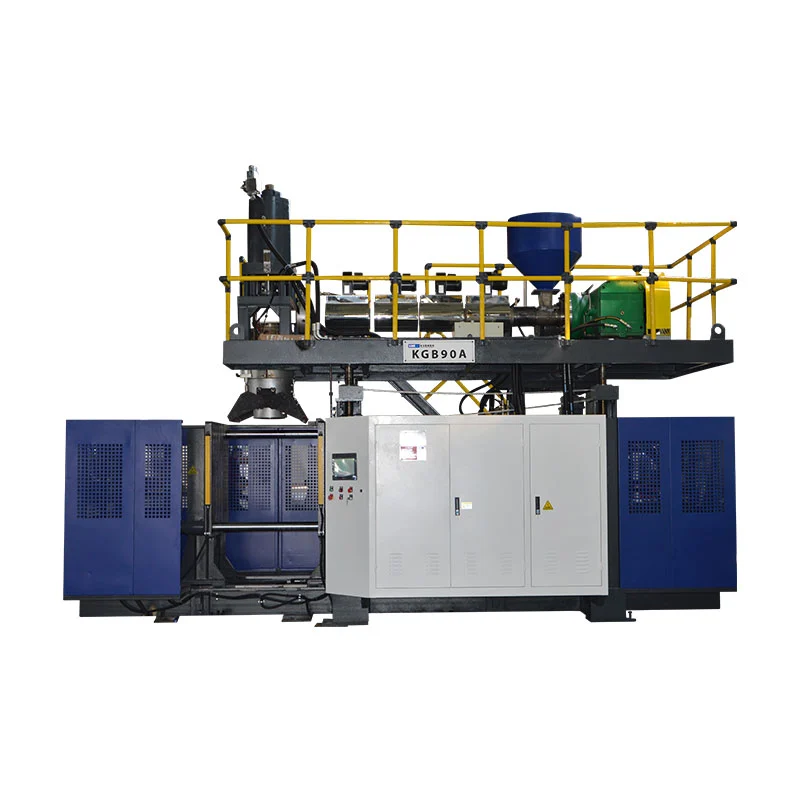
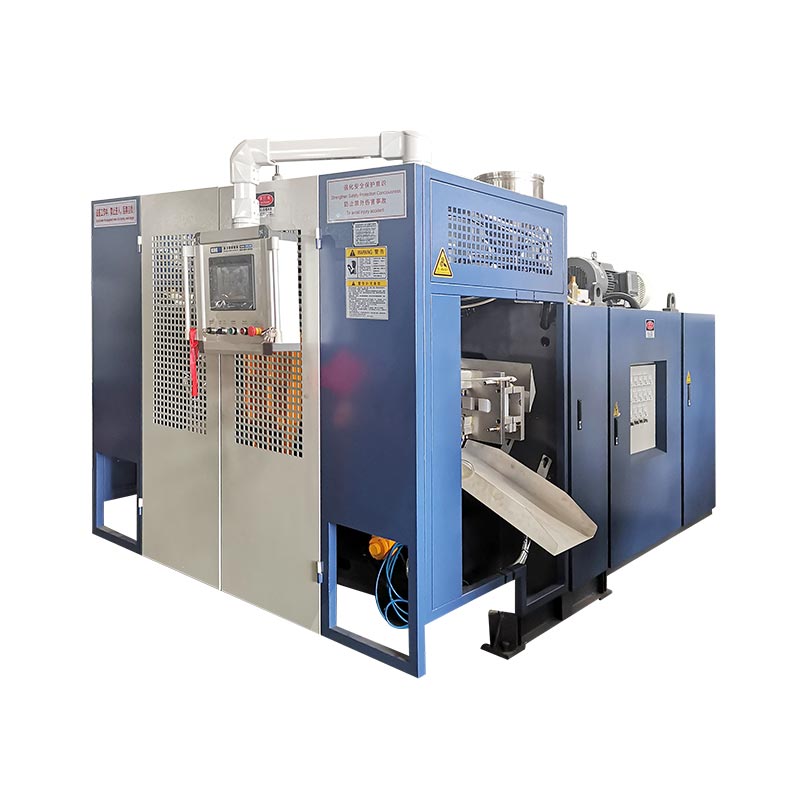
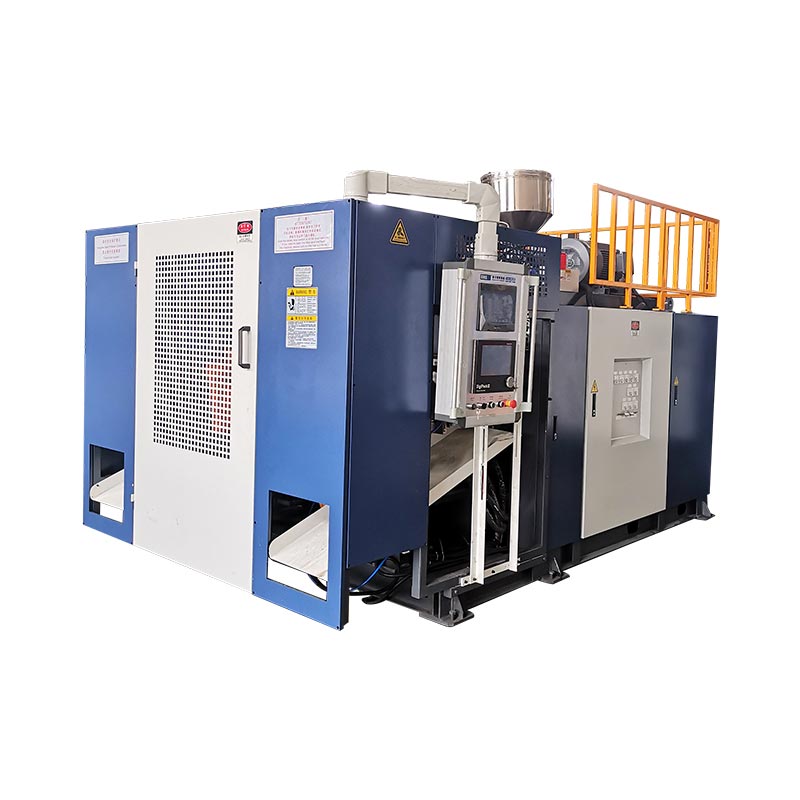
קלייַבן די Kinggle KGB90A ווען די באוויליקט פּראָדוקט קענען נוצן די פארעפנטלעכט איין-עקסטרודער אויסלייג און טוט נישט דאַרפן די KGB90AP ס צוויי צעשמעלצן סטרימז, נאָך זייַן מאַטעריאַל, פּראָדוקציע און פּראָדוקט טעסץ זענען דיפיינד.קלייַבן די KGB90AP ווען די פּראָדוקט ספּעסאַפאַקיישאַן טאַקע רופט פֿאַר טאָפּל-שיכטע אָדער טאָפּל-קאָליר יקסטרוזשאַן, ווייַל די קראַנט פּראָדוקט בלאַט ליסטעד צוויי 70 מם סקרוז און די צוויי מאַטעריאַל סטרימז מוזן זיין ינספּעקטיד סעפּעראַטלי. איידער יעדער ברירה, באַשטעטיקן די פורעם קאָנווערט, גראָב פּאַריזאַן מאַסע, סמאָלע, וואַנט סטרוקטור, אנגענומען רעזולטאַט און פאַבריק יוטילאַטיז קעגן די פאַרטיק טייל אלא ווי פאַרלאָזנ אויף די 60 ל קאַפּאַציטעט פירמע אַליין.

פינף דיסיזשאַנז צו מאַכן איידער איר בעטן אַ ציטאַט
- איין צעשמעלצן טייַך אָדער צוויי
- מאַקסימום גראָב פּאַריזאַן מאַסע
- פאַרטיק פורעם גרייס און ינטערפייסיז
- אנגענומען רעזולטאַט מיט די פאַקטיש פּראָדוקט
- מאַשין און פול-שורה נוצן פאַרנעם
KGB90A
פֿאַרעפֿנטלעכט מיט איין 90 מם שרויף און אַ 45 קוו עקסטרודער מאָטאָר. אָנהייב דאָ פֿאַר אַ איין-טייַך פּראָדוקט באַגריף, אונטער די פּרויעקט באַשטעטיקונג.
KGB90AP
פֿאַרעפֿנטלעכט מיט צוויי 70 מם סקרוז און צוויי 22 קוו עקסטרודער מאָטאָרס. זייַן סטייטיד ציל איז טאָפּל-שיכטע אָדער טאָפּל-קאָליר פּראָדוקציע.
| פֿאַרעפֿנטלעכט פּונקט | KGB90A | KGB90AP | סעלעקציע טייַטש |
|---|---|---|---|
| מאַקסימום קאַנטיינער קאַפּאַציטעט | 60 ל | 60 ל | נאָמינאַל קאַפּאַציטעט טוט נישט באַווייַזן אַ ספּעציפיש טייל פיץ. |
| עקסטרודער אָרדענונג | איין 90 מם שרויף | צוויי 70 מם סקרוז | דאָס איז דער הויפּט מאָדעל חילוק פֿאַר וואַנט און קאָליר סטרוקטור. |
| עקסטרודער מאָטאָר מאַכט | 45 קוו | 2 רענטגענ 22 קוו | אינסטאַלירן מאָטאָר רייטינגז זענען נישט פּראָדוקט ענערגיע רעזולטאַטן. |
| פֿאַרעפֿנטלעכט HDPE מעלטינג קאַפּאַציטעט | 130 צו 160 קג / ה | 130 צו 160 קג / ה | באַשטעטיקן קאַפּאַציטעט מיט די פאַקטיש סמאָלע און גראָב פּאַריזאָן פאָדערונג. |
| אַקיומיאַלאַטאָר קאַפּאַציטעט | 6.6 ל | 6.6 ל | טשעק שאָס באַנד און מאַסע קעגן די גאַנץ פּאַריזאָן. |
| פֿאַרעפֿנטלעכט פּע אַקיומיאַלאַטאָר וואָג | 4.95 קג | 4.95 קג | טייל וואָג אַליין יקסקלודז בליץ, עקן און פּראָצעס פּענסיע. |
| קלאַמפּינג קראַפט | 280 קן | 280 קן | פּראַדזשעקטאַד געגנט און פּראָצעס פאָדערונג נאָך דאַרפן אָפּשאַצונג. |
| מאַקסימום פורעם גרייס, W x H | 700 רענטגענ 980 מם | 700 רענטגענ 980 מם | די פאַרטיק פורעם פֿאַרזאַמלונג מוזן פּאַסיק ביידע דימענשאַנז. |
| פורעם גרעב קייט | 460 צו 550 מם | 460 צו 550 מם | אַרייַננעמען ינסערץ, צוריק פּלאַטעס און מאַונטינג פרטים. |
| מאַשין גרייס, L X W X H | 5.45 X 3.5 X 4.2 עם | 5.45 X 3.5 X 4.2 עם | דאָס איז דער מאַשין קאָנווערט, נישט די פול פּראָדוקציע צעל. |
| מאַשין וואָג | 14 ה | 15 ה | ניצן די לעצט גענעראַל אָרדענונג פֿאַר יסוד און האַנדלינג. |
מקור: קראַנט KinggleKGB90A פּראָדוקט בלאַטאוןKGB90AP פּראָדוקט בלאַט, אָפּגעשטעלט 9 סעפטעמבער 2026. פיגיערז זענען ארויס באַווייַזן, נישט אַ גאַראַנטירן פֿאַר יעדער קאַנפיגיעריישאַן.
דער ערשטער באַשלוס איז די וואַנט סטרוקטור, נישט די 60 ל פירמע
ביידע מאָדעלס האָבן די זעלבע נאָמינאַל קאַפּאַציטעט פון 60 ל. אַז שערד פירמע טוט נישט מאַכן זיי ינטערטשיינדזשאַבאַל. די KGB90A פּראָדוקט טיש ליסטעד איין 90 מם שרויף. די KGB90AP טיש ליסטעד צוויי 70 מם סקרוז. Kinggle זאגט אַז די טאָפּל-יקסטרוסיאָן סיסטעם איז בדעה פֿאַר טאָפּל-שיכטע אָדער טאָפּל-קאָליר פּראָדוקציע.
אָנהייבן מיט די פּראָדוקט צייכענונג. מארק יעדער פארלאנגט וואַנט שיכטע, קאָליר געגנט און מאַטעריאַל טייַך. זאָגן וואָס יעדער איינער יגזיסץ. א צווייטע עקסטרודער איז גערעכטפארטיקט דורך אַ פּראָדוקט פאָדערונג. עס זאָל ניט זיין צוגעגעבן בלויז ווייַל אַ מער קאָמפּליצירט מאַשין סאָונדס מער טויגעוודיק.
פֿאַר אַ איין-טייַך פּראָדוקט, די KGB90A איז די סימפּלער ארויס אַרקאַטעקטשער. די לעצט פאָרשלאָג נאָך דאַרף אָפּשאַצונג פון מאַטעריאַל און מכשירים. דער בלאַט ליסטעד PE, PP און ABS ווי מאַטעריאַל פאַמיליעס, אָבער די רשימה קען נישט באַווייַזן אַז יעדער מיינונג וועט פּראָצעס אין דער זעלביקער רעזולטאַט. צעשמעלצן נאַטור, פּראָדוקט דזשיאַמאַטרי און אַקסעפּטאַנס טעסץ בלייבן פּרויעקט ינפּוץ.
פֿאַר אַ ספּעסיפיעד טאָפּל-שיכטע אָדער טאָפּל-קאָליר פּראָדוקט, די KGB90AP גיט די צוויי ארויס יקסטרוזשאַן סטרימז. די ציטאַט מוזן גיין ווייַטער. עס זאָל ידענטיפיצירן וואָס סמאָלע אָדער קאָליר פידז יעדער טייַך. עס זאָל אויך זאָגן די ציל שיכטע שייכות, אָנהייב-אַרויף אופֿן און דורכקוק פּלאַן. צוויי עקסטרודערס מאַכן פיייקייט. זיי טאָן ניט דעפינירן אַ פאַרטיק וואַנט באַשרייַבונג דורך זיך.
ויסמיידן קאַנפיוזינג לייַערס מיט שטאַרבן אַוטלעץ אָדער פורעם קאַוויטיז. א שיכטע ראַנז דורך די פּראָדוקט וואַנט. א שטאַרבן ווענטיל פארמען איין פּאַריזאָן. א קאַוואַטי פארמען איין טייל. קינגגל'סקאָפּ, קאַוואַטי און שיכטע פירןצעשיידט די ציפערן. שטעלן יעדער ציילן אויף זיין אייגענע RFQ שורה.
וואָס די צוויי ארויס טישן זאָגן וועגן די שערד פּלאַטפאָרמע
די קראַנט מאָדעל טישן ווייַזן אַ פּראָסט פאָרעם קאָנווערט. ביידע רשימה 280 קן קלאַמפּינג קראַפט און אַ 960 x 980 מם פורעם פּלאַטען. ביידע ווייַזן אַ מאַקסימום פורעם גרייס פון 700 X 980 מם. די געדרוקט פורעם גרעב קייט איז 460-550 מם. די ליסטעד אַקיומיאַלאַטאָר קאַפּאַציטעט איז 6.6 ל, מיט אַ פּע אַקיומיאַלאַטאָר וואָג פון 4.95 קג.
די סימאַלעראַטיז מאַכן די עקסטרודער אָרדענונג מער קענטיק. די KGB90A ניצט איין 90 מם שרויף מיט אַ ליסטעד 45 קוו עקסטרודער מאָטאָר. די KGB90AP ניצט צוויי 70 מם סקרוז מיט צוויי 22 קוו מאָטאָרס. ביידע בלעטער אַרויסגעבן אַ HDPE מעלטינג קאַפּאַציטעט קייט פון 130 צו 160 קג / ה.
צי ניט לייגן די צוויי KGB90AP קאַפּאַציטעט פיגיערז סייַדן די טיש גיט בפירוש באַזונדער אַוטפּוץ. עס טוט נישט. די ארויס קייט שוין באשרייבט די מאָדעל. א טאָפּל-עקסטרודער אויסלייג קענען טיילן די גראָב צעשמעלצן צווישן סטרימז, אָבער די באוויליקט שיכטע פאַרהעלטעניש דיסיידז די פאַקטיש פאָדערונג פון יעדער טייַך. די פאַבריק דאַרף דעם פאַרהעלטעניש איידער סייזינג סמאָלע האַנדלינג און לויפן אַ פּראָצעס.
די דימענשאַנז פון די מאַשין זענען אויך גלייך 5.45 X 3.5 X 4.2 עם. ליסטעד וואָג ענדערונגען פון 14 ט פֿאַר KGB90A צו 15 ט פֿאַר KGB90AP. אַז איין-טאָן חילוק איז נוציק פֿאַר פרי פּלאַנירונג. עס איז נישט גענוג פֿאַר די לעצט יסוד, ליפטינג אָדער שיפּינג פּלאַן.
די צוויי טישן אויך טראָגן די זעלבע טרוקן-ציקל פירמע. באַהאַנדלען עס בלויז ווי אַ רעפֿערענץ פֿאַר מאַשין באַוועגונג. עס קען נישט ידענטיפיצירן אַ פּראָבע קאַנטיינער, סמאָלע, טייל וואָג, קאָאָלינג צייט אָדער אָפּוואַרפן הערשן. א פּראָדוקט אַרטיקל זאָל מאַכן דעם שיעור קלאָר אַנשטאָט פון טורנינג אַ קאַטאַלאָג שורה אין אַ פּראָדוקציע צוזאָג.
ווו די KGB90A איז די מער דירעקט סטאַרטינג פונט
די KGB90A איז די איין-עקסטרודער מאָדעל אין דעם פאַרגלייַך. זיין ארויס בלאַט רשימות איין 90 מם שרויף, אַ 24 ל / ד פאַרהעלטעניש און אַ 45 קוו עקסטרודער מאָטאָר. Kinggle אויך ליסטעד אַ MOOG 100 גרעב קאָנטראָללער, ראָבאָט אָרעם און דנאָ-בלאָוינג סיסטעם ווי אַ טייל פון דער נאָרמאַל מאָדעל באַשרייַבונג.
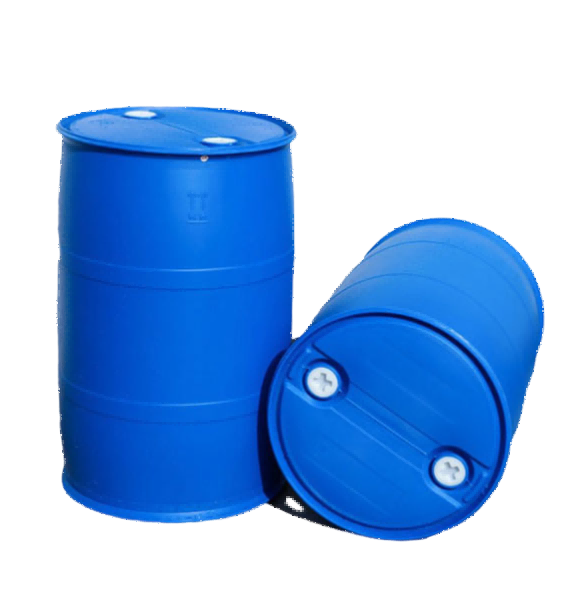
דער אויסלייג איז אַ פּראַקטיש סטאַרטינג פונט ווען די באוויליקט פּראָדוקט ניצט איין צעשמעלצן טייַך. מעגלעך אַפּלאַקיישאַנז ליסטעד דורך Kinggle אַרייַננעמען כעמישער פּאַקקאַגינג באַראַלז, סטאַקינג באַקאַץ, דרויסנדיק וואַסער טאַנגקס, מאַשין טאַנגקס, אידיש, אַוטאָ טיילן, מכשירים און פאַרקער באַריערז. דער רשימה ווייזט פּראָדוקט ברייט. עס טוט נישט באַווייַזן אַז יעדער נומער אין די גרופּעס פּאַסיק פֿאַר איין פורעם אָדער איין רעצעפּט.
שיקן די פאַקטיש טייל איידער אַסומינג פּאַסיק. א 60 ל שמאָל טאַנק און אַ 60 ל ברייט מכשירים קענען האָבן זייער פאַרשידענע פּראַדזשעקטאַד געביטן. זייער מאָולדז קענען אויך זיין אַנדערש אין ברייט, הייך און גרעב. כאַנדאַלז, טיף דראָז, ינסערץ און פּאַרטינג שורות ווירקן די פארלאנגט פּאַריזאַן און קלאַמערן מאַסע. די מאַקסימום פּראָדוקט באַנד איז בלויז איין זיפּונג ווערט.
די איין-עקסטרודער אָרדענונג אויך מאכט די מאַטעריאַל דרך גרינגער צו דעפינירן. עס איז איין הויפּט סמאָלע טייַך צו טרוקן, קאָרמען, קאָלירן און רייניקונג. אַז טוט נישט באַזייַטיקן פּראָצעס אַרבעט. סמאָלע ענדערונגען, קאָליר ענדערונגען און רעגרינד כּללים נאָך ווירקן אָנהייב-אַרויף און טשיינדזשאָוווער. דיHDPE און PP פירןדערקלערט וואָס מאַטעריאַל נעמען אַליין טאָן ניט שטעלן דעם רעצעפּט.
קלייַבן KGB90A בלויז נאָך די פּראָדוקט פאָדערונג שטיצט עס. אויב דער קוינע שפּעטער מוסיף אַ צווייט שיכטע אָדער אַ באַזונדער קענטיק קאָליר טייַך, די ענדערונג קען ווירקן די גאַנץ יקסטרוזשאַן און שטאַרבן-קאָפּ פּעקל. עס איז טשיפּער צו פאַרענטפערן די וואַנט סטרוקטור איידער די מאַשין פּלאַן איז פאַרפרוירן.
וואָס די KGB90AP מוסיף און וואָס עס נאָך דאַרף פון די קוינע
Kinggle באשרייבט די KGB90AP ווי די טאָפּל-יקסטרוסיאָן מאָדעל פֿאַר טאָפּל-שיכטע אָדער טאָפּל-קאָליר אַרבעט. זיין קראַנט טיש ליסטעד צוויי 70 מם סקרוז און צוויי 22 קוו עקסטרודער מאָטאָרס. די ארויס מאַקסימום קאַנטיינער קאַפּאַציטעט, קלאַמפּינג דאַטן, פורעם קאָנווערט און אַקיומיאַלאַטאָר פיגיערז גלייַכן די KGB90A טיש.
די עקסטרע יקסטרוזשאַן טייַך איז די דיפיינינג חילוק. עס לעץ די פּרויעקט קאָרמען צוויי ספּעסיפיעד צעשמעלצן סטרימז אין די שטאַרבן-קאָפּ סיסטעם. די סטרימז קען פאָרשטעלן צוויי פארבן אָדער אַ דיזיינד שיכטע סטרוקטור. דער קוינע מוזן צושטעלן די מאַטעריאַל פּאָר און די פארלאנגט שייכות צווישן זיי. קאָמפּאַטיביליטי זאָל ניט זיין אנגענומען פון די ווערטער "טאָפּל שיכטע."
שיכטע קאָנטראָל אויך דאַרף אַ דורכקוק אופֿן. באַשליסן צי די פאַבריק וועט קאָנטראָלירן די גאַנץ וואַנט גרעב, יחיד שיכטע פאַרשפּרייטונג, קאָליר גרענעץ, אויסזען אָדער אַ פּראָדוקט-ספּעציפיש פאָרשטעלונג פּרובירן. שטאַט ווו דער טייל וועט זיין סעקשאַנז אָדער געמאסטן. א דורכפאָר רעזולטאַט דאַרף אַ צייכענונג אָדער קאָנטראָל פּלאַן, נישט אַ וויזשאַוואַל מיינונג פון די מאַשין.
די ארויס KGB90AP בלאַט אויך נאָמען מכשירים, כעמישער פּאַקקאַגינג און אידיש ווי אַפּלאַקיישאַנז. יעדער קענען שטעלן פאַרשידענע פאדערונגען אויף וואַנט פאָרעם און קאָליר פּלייסמאַנט. א מכשירים קען האָבן טיף פֿעיִקייטן און אַ ברייט פּראַדזשעקטאַד געגנט. כעמישער פּאַקקאַגינג קען דאַרפן אַ דיפיינד מאַטעריאַל און פאָרשטעלונג באַשרייַבונג. צאַצקע טיילן קענען ברענגען אויסזען און קאָליר-ברעג באדערפענישן. דער מאַשין פאָרשלאָג מוזן נאָכפאָלגן די פאַקטיש טייל.
די קינגגאַל-כאָוסטידMOOG DigiPack III מאַנואַלדערקלערט אַז אַקיומיאַלאַטאָר-מאַשין וואַנט פּראָופיילז זענען שייַכות צו אַקיומיאַלאַטאָר שטעלע בעשאַס שטופּן-אויס. אַז שטיצט פּראָפיל פּלייסמאַנט צוזאמען די פּאַריזאָן. עס טוט נישט אויטאָמאַטיש קאָנטראָל די קוינע ס שיכטע פאַרהעלטעניש. די יקסטרוזשאַן און די-קאָפּ פּלאַן מוזן אַדרעס דעם באַזונדער פאָדערונג.
א 60 ל פּראָדוקט נאָך מוזן פּאַסיק די פורעם און אַקיומיאַלאַטאָר
נאָמינאַל באַנד איז אַ נעבעך לעצט פּאַסיק פּרובירן. צוויי פּוסט פּראָדוקטן קענען האַלטן די זעלבע באַנד בשעת פארלאנגט זייער פאַרשידענע מאָולדז. אָנהייבן מיט די מאַקסימום ברייט, הייך און טיף פון דעם טייל. לייג די פּאַרטינג שורה, קניפּ-אַוועק, בליץ פּאַקאַץ, האַלדז אָדער דנאָ-קלאַפּ צובינד, ינסערץ, קאָאָלינג קאַנעקשאַנז און מאַונטינג פּלאַטעס.
פאַרגלייַכן די פאַרטיק פורעם פֿאַרזאַמלונג מיט די ארויס מאַשין פֿענצטער. ביידע 60 ל בלעטער רשימה אַ מאַקסימום פורעם גרייס פון 700 X 980 מם און אַ גרעב קייט פון 460 צו 550 מם. די פּלאַטען איז ליסטעד אין 960 X 980 מם. די פיגיערז לאָזן פרי זיפּונג. די באוויליקט מאַשין און פורעם דראַווינגס מוזן באַשטעטיקן די לעצט צובינד.
ווייַטער טשעק די פּאַריזאָן. גראָב פּאַריזאַן מאַסע כולל די פאַרטיק פּראָדוקט, בליץ, עקן און קיין פּראָצעס מאַטעריאַל קאַפּטשערד בעשאַס פאָרמינג. ביידע פּראָדוקט בלעטער רשימה אַ 4.95 קג פּע אַקיומיאַלאַטאָר וואָג. דו זאלסט נישט פאַרגלייַכן אַז נומער מיט פאַרטיק טייל וואָג אַליין. ניצן די גאַנץ גראָב שאָס און באַשטעטיקן די פאַקטיש סמאָלע.
די פּאַריזאָן מוזן אויך דערגרייכן די פארלאנגט לענג און פאָרעם איידער ערלעכקייט אָדער קאָאָלינג דיסטאָרץ עס. וואנט פּראָגראַממינג דיסטריביוץ מאַטעריאַל צוזאמען די לענג. טיף עקן, כאַנדאַלז און ברייט סעקשאַנז קענען אויסשטרעקן די פּאַריזאָן דיפערענטלי. קינגגל'ספּאַריזאָן פּראָגראַממינג פירערווייזט ווי די פּראָפיל זאָל זיין אָפּגעשטעלט קעגן געמאסטן וואַנט לאָוקיישאַנז.
צום סוף, רעצענזיע קלאַמערן פאָדערונג און פורעם עפן. פּראַדזשעקטאַד געגנט, קלאַפּ דרוק און טייל דזשיאַמאַטרי ווירקן פאָרמינג מאַסע. ינסערץ און טייל באַזייַטיקונג ווירקן עפן פּלאַץ. דייקסטרוזשאַן קלאַפּ פורעם פּלאַן פירןגיט אַ פולער צובינד טשעקליסט.
דו זאלסט נישט פאַרקויפן די טרוקן-ציקל פיגור ווי פאַרטיק פּראָדוקט פּראָדוקציע
ביידע קראַנט פּראָדוקט בלעטער רשימה "500 פּיסי / הר" ווי טרוקן-ציקל רעזולטאַט. די פירמע איז וויכטיק. א טרוקן ציקל טוט נישט באַווייַזן אַז יעדער מאָדעל קענען מאַכן 500 אנגענומען 60 ל פּראָדוקטן פּער שעה. עס טוט נישט אַרייַננעמען אַ יידענאַפייד טייל, גראָב פּאַריזאַן וואָג, מאַטעריאַל, וואַנט גרעב, קאָאָלינג פאָדערונג אָדער דאַונסטרים פּראָצעס.
פאַקטיש פּראָדוקציע הייבט מיט די גאַנץ פּראָדוקציע ציקל. אַקיומיאַליישאַן און פּאַריזאָן שטופּן אויס מוזן גלייַכן פורעם קלאָוזינג. בלאָוינג, קאָאָלינג, ויסמאַטערן, עפן און טייל באַזייַטיקונג מוזן ענדיקן. טרימינג און דאַונסטרים האַנדלינג מוזן אויך האַלטן גאַנג. א פארווארפן טייל געהערט נישט אין אנגענומענע אויסגאבע.
די ארויס HDPE מעלטינג קאַפּאַציטעט קייט איז אן אנדער גרענעץ. ביידע בלעטער רשימה 130 צו 160 קג / ה. פאַרגלייַכן אַז קייט מיט גראָב מאַטעריאַל פאָדערונג, ניט פאַרטיק טייל וואָג אַליין. גראָב אַורלי פאָדערונג כולל יעדער פּאַריזאָן קאָמפּאָנענט און די פּלאַננעד געשעעניש קורס. די פאַקטיש סמאָלע און פּראָצעס צושטאַנד קענען טוישן די רעזולטאַט.
ניצן Kinggle'sציקל-צייט פירערצו ידענטיפיצירן די לימאַטינג געשעעניש. דערנאָך ציילן אנגענומען פּאַרץ אַריבער אַ סטאַביל לויפן. רעקאָרדירן טייל וואָג, וואַנט פאַרשפּרייטונג, דימענשאַנז און פארלאנגט פאַנגקשאַנאַל טעסץ. א שנעל מאַשין באַוועגונג האט קליין ווערט ווען די פּראָדוקט דאַרף מער קאָאָלינג אָדער די שורה פארווארפן טיילן.
ענערגיע זאָל נוצן די זעלבע אנגענומען-רעזולטאַט דענאָמינאַטאָר. די צוויי ציבור טישן שטעלן אַ קייט פון 35 צו 45 קוו ווי דורכשניטלעך ענערגיע קאַנסאַמשאַן. קילאָוואַטס באַשרייַבן דורכשניטלעך מאַכט, נישט ענערגיע פּער טייל. דיענערגיע מעזשערמאַנט פירערדערקלערט ווי צו מעסטן קוו פּער אנגענומען פּראָדוקט. האַלטן דעם רעזולטאַט טייד צו די פאַקטיש פּראָצעס.
דער פּראָדוקציע צעל איז גרעסער ווי די ארויס מאַשין קאָנווערט
די צוויי 60 ל בלעטער אַרויסגעבן די זעלבע מאַשין דימענשאַנז: 5.45 עם לאַנג, 3.5 עם ברייט און 4.2 עם הויך. דאָס איז אַ נוציק ערשטער טשעק. עס קען נישט ווייַזן סערוויס אַיסלעס, מאַטעריאַל סיסטעמען, אָפּעראַטאָר שטעלעס, פורעם האַנדלינג, טייל אָפּזאָגן אָדער דאַונסטרים ויסריכט.
בויען די צעל אַרום די פּראָדוקט לויפן. צייכן ווו סמאָלע גייט אריין און ווו פאַרטיק טיילן לאָזן. לאָזן פּלאַץ פֿאַר די ראָבאָט, טרימינג, דורכקוק און פארווארפן מאַטעריאַל. ווייַזן די פורעם-טוישן מאַרשרוט. האַלטן אַקסעס צו כיטערז, הידראַוליק, די קאָפּ און קאָנטראָל קאַבינעט. די לעצט גענעראַל אָרדענונג זאָל ידענטיפיצירן די ינטערפייסיז.

יוטילאַטיז אויך געהערן צו די אויסגעקליבן קאַנפיגיעריישאַן. פרעגן פֿאַר די לעצט קאָננעקטעד מאַסע, צושטעלן וואָולטידזש, מאַשין-ינלעט לופט פאָדערונג און קאָאָלינג וואַסער פאָדערונג. אַרייַננעמען יעדער היגע אַגזיליערי. צי ניט פּלאַן די פאַבריק פון אַ ענלעך מאָדעל טיש. אָפּציעס און היגע עלעקטריקאַל פּלאַן קענען טוישן די לעצט פּעקל.
קינגגל'סנוצן באדערפענישן פירןסעפּערייץ פארבונדן מאַסע פון אַפּערייטינג פאָדערונג. עס אויך קאָווערס קאַמפּרעסט לופט לויפן, קאָאָלינג און אויסלייג. ניצן עס מיט די פּרויעקט נוצן בלאַט און לעצט מאַשין צייכענונג. דער פּלאַץ פּלאַן זאָל זיין באוויליקט איידער די מאַשין שיפן.
קוק די ווערטיקאַל מאַרשרוט ווי קערפאַלי ווי די שטאָק. די ארויס הייך טוט נישט אַרייַננעמען יעדער ליפטינג קאַמף אָדער פּלאַץ שטערונג. איבערבליק טירן, דאַך סטרוקטור, קראַנע אַקסעס און די וועג געניצט פֿאַר פורעם האַנדלינג. ווייַזן וישאַלט פּלאַטפאָרמס און עפענען גאַרדז אויף די אויסלייג. א מאַשין קענען פּאַסיק אין דעם בנין און נאָך זיין שווער צו ינסטאַלירן אָדער דינען.
פאַרענדיקן די רעצענזיע מיט די דאַונסטרים שורה. א גרויס טייל דאַרף פּלאַץ צו סטייבאַלייז, טרים און מאַך אָן שעדיקן. באַשטעטיקן די ראָבאָט קאַפּ פונט, קאַנווייער ברייט און דורכקוק שטעלע. אויב דער פּראָצעס קערט בליץ צו אַ מילכל, צייכן דעם מאַרשרוט אויך. די דעטאַילס אָפט באַשליסן ווו די מאַשין קענען זיצן.
בויען די RFQ אַרום אַכט שטיק פון פּראָדוקט זאָגן
א מאָדעל בעטן אָן אַ טייל פּעקל לאָזן די גרעסטע דיסיזשאַנז אָפן. קינגגל'ספארקויפונג פּראָצעספרעגט פֿאַר פּראָדוקט פאָטאָס אָדער דראַווינגס, וואָג, גרייס, מאַטעריאַל, גרעב, רעזולטאַט און כעמישער קעגנשטעל. פֿאַר די KGB90A און KGB90AP באַשלוס, אָרגאַניזירן די אינפֿאָרמאַציע אין דעם סדר.
- שיקן די קאַנטראָולד טייל צייכענונג.אַרייַננעמען קוילעלדיק דימענשאַנז, האַלדז אָדער צובינד דעטאַילס, פּאַרטינג-שורה לימאַץ און די לעצטע רעוויזיע.
- זאָגן די גראָב און פאַרטיק מאַסע.באַזונדער פאַרטיק פּראָדוקט וואָג פון בליץ, עקן און אנדערע פּראָצעס מאַטעריאַל.
- דעפינירן יעדער מאַטעריאַל טייַך.געבן די סמאָלע מיינונג, סאַפּלייער, קאָליר, רעגרינד הערשן און קיין פארלאנגט שייכות צווישן סטרימז.
- באַשרייַבן די וואַנט סטרוקטור.צייכן איין טייַך, טאָפּל שיכטע אָדער טאָפּל קאָליר. לייג די דורכקוק אופֿן און אַקסעפּטאַנס לימאַץ.
- צושטעלן די פורעם פּעקל.פאָרלייגן לעצט ברייט, הייך, גרעב, וואָג, קאָאָלינג אויסלייג, מאַונטינג פונקטן, ינסערץ און בלאָוינג צובינד.
- שטעלן אנגענומען רעזולטאַט.דעפינירן סילאַבאַל פּאַרץ פּער שעה, פּלאַננעד שיפץ, אָפּוואַרפן באַהאַנדלונג און די דאַונסטרים פּראָצעס וואָס מוזן האַלטן גאַנג.
- רשימה די פאַבריק טנאָים.אַרייַננעמען וואָולטידזש, אָפטקייַט, קאַמפּרעסט לופט, קאָאָלינג וואַסער, סטעליע הייך, ליפטינג אַקסעס און בנימצא שטאָק שטח.
- שטימען אויף דעם פּראָצעס.נאָמען די סמאָלע, פורעם, פּרובירן געדויער, קוואַליטעט טשעקס, רעזולטאַט ציילן, ענערגיע גרענעץ און דאָקומענטן פארלאנגט איידער אַקסעפּטאַנס.
פרעגן פֿאַר אַ ענטפער אַז סעפּערייץ נאָרמאַל מאָדעל דאַטן פון פּרויעקט-ספּעציפיש דאַטן. דער נאָרמאַל טיש העלפט פאַרגלייַכן די פּלאַטפאָרמע. די טעכניש העסקעם זאָל באַשרייַבן די אָרדערד קאַנפיגיעריישאַן. האַלטן רעוויזיע נומערן אויף די פּראָדוקט צייכענונג, פורעם צייכענונג, נוצן בלאַט און אַקסעפּטאַנס פּלאַן.
ניצן דיפאַבריק אַקסעפּטאַנס פּרובירן פירןצו דעפינירן די לויפן. אויב פּראָדוקט-פֿאַרבונדענע ענערגיע איז אַ טייל פון דער באַשלוס, EUROMAP 46.2 גיט אַ מעזשערמאַנט אופֿן פֿאַר אַ געגעבן מאַשין, פורעם און ספּעסיפיעד פּראָדוקט. דער אופֿן אויך ריקווייערז די פּראָדוקט צו טרעפן קונה באדערפענישן.
קינגגל'סאראפקאפיע בלאַטגיט פּאַראַמעטער טישן און קאָנטראָללער דאָקומענטן פֿאַר אָפּשאַצונג. באַשטעטיקן אַז יעדער דאָקומענט שטימען מיט די לעצט מאָדעל און קאָנטראָל פּעקל. א מאַנואַל פֿאַר אַ ענלעך מאַשין איז נוציק הינטערגרונט, אָבער עס טוט נישט אָווועררייד די אָרדערד טעכניש טעקע.
בעט ביידע זייטן צו צייכן די זעלבע דאַטן שטעלן איידער מאַנופאַקטורינג הייבט. א פארענדערט וואַנט סטרוקטור קענען טוישן די עקסטרודער ברירה. א כעוויער פּאַריזאָן קענען טוישן די שאָס רעצענזיע. א גרעסערע פורעם קענען טוישן די מאַשין פּאַסיק. רעוויזיע קאָנטראָל פּריווענץ אַ פרי ציטאַט פון צופאַל צו ווערן די לעצט אַקסעפּטאַנס יקער.
די RFQ זאָל אויך זאָגן וואָס זאכן בלייבן אָפן. טיפּיש ביישפילן אַרייַננעמען לעצט סמאָלע מיינונג, פורעם קאָאָלינג קאַנעקשאַנז אָדער דאַונסטרים אָטאַמיישאַן. געבן יעדער אָפֿן פונט אַ באַזיצער און רעכט דאַטע. דער פאַבריק קענען דעריבער באַזונדער באשטעטיקט מאַשין פּלאַן ינפּוץ פון אינפֿאָרמאַציע וואָס נאָך דאַרף קוינע האַסקאָמע.
קלייַבן די מאָדעל וואָס גלייַכן די באוויליקט פּראָדוקט
די KGB90A און KGB90AP טיילן פילע ארויס פאָרמינג לימאַץ. דער מאָדעל ברירה דעריבער הייבט מיט יקסטרוזשאַן אַרקאַטעקטשער. ניצן KGB90A ווי די סטאַרטינג פונט פֿאַר אַ באוויליקט איין-סטרים באַגריף. ניצן KGB90AP ווען צוויי יקסטרוזשאַן סטרימז זענען דארף פֿאַר די ספּעסיפיעד שיכטע אָדער קאָליר סטרוקטור.
דו זאלסט נישט נוצן מאָדעל קאַמפּלעקסיטי ווי אַ פאַרטרעטער פֿאַר פּראָדוקט דעפֿיניציע. א טאָפּל-יקסטרוסיאָן מאַשין דאַרף צוויי מאַטעריאַל האַנדלינג פּאַטס, אַ דיפיינד אָנהייב-אַרויף אופֿן און אַ שיכטע אָדער קאָליר דורכקוק פּלאַן. אויב דער פּראָדוקט טוט נישט דאַרפֿן די פאַנגקשאַנז, זיי לייגן אַרבעט אָן קריייטינג אַן אנגענומען פּראָדוקט נוץ.
צי ניט קלייַבן KGB90A בלויז ווייַל די ליסטעד מאַשין וואָג איז נידעריקער. פורעם פּאַסיק, גראָב פּאַריזאָן פאָדערונג און אנגענומען רעזולטאַט ענין מער. א איין-סטרים פּראָדוקט קענען נאָך פאָדערן אָפּגעהיט וואַנט פּראָגראַממינג, קאָאָלינג און טייל האַנדלינג. דער פּראָדוקט פּראָצעס מוזן באַווייַזן די גאַנץ רעזולטאַט.
אויב דער קוינע יקספּעקץ צוקונפֿט פּראָדוקטן, רשימה זיי איצט. קוק די גרעסטע פורעם און כעוויאַסט גראָב פּאַריזאַן. מארק קיין צוקונפֿט טאָפּל-שיכטע אָדער טאָפּל-קאָליר פאָדערונג. דערנאָך באַשליסן צי די עקסטרע אַרקאַטעקטשער געהערט צו דער ערשטער קויפן אָדער אַ שפּעטער שורה. האַלטן אַנקאַנפערמד צוקונפֿט געדאנקען באַזונדער פון די קראַנט אַקסעפּטאַנס פּרובירן.
איידער טראַנספּאָרט, לויפן די מסכים טייל מיט די מסכים מאַטעריאַל. רעקאָרדירן דעם רעצעפּט, קוואַליטעט רעזולטאַטן, אנגענומען רעזולטאַט און נוצן טנאָים. ניצן דיסטאַרטאַפּ טשעקליסטפֿאַר קאַמישאַנינג און דיטשיינדזשאָוווער פירערווען די פּראָדוקט משפּחה כולל עטלעכע מאָולדז אָדער פארבן.
אָפט געשטעלטע פֿראגן
וואָס איז דער הויפּט חילוק צווישן KGB90A און KGB90AP?
די קראַנט KGB90A טיש ליסטעד איין 90 מם שרויף און אַ 45 קוו עקסטרודער מאָטאָר. די KGB90AP טיש ליסטעד צוויי 70 מם סקרוז און צוויי 22 קוו מאָטאָרס. Kinggle באשרייבט KGB90AP ווי די טאָפּל-יקסטרוסיאָן אָפּציע פֿאַר טאָפּל-שיכטע אָדער טאָפּל-קאָליר פּראָדוקטן. פילע ארויס פאָרמינג דימענשאַנז זענען אַנדערש די זעלבע.
טוט אַ 60 ל קאַפּאַציטעט ראַנג מיינען אַז יעדער 60 ל פּראָדוקט וועט פּאַסיק?
ניין באנד איז בלויז אַ פרי זיפּונג ווערט. די פאַרטיק פורעם מוזן פּאַסיק די פּלאַטאַן, מאַקסימום פורעם דימענשאַנז, גרעב קייט און עפן אָרדענונג. די גראָב פּאַריזאָן מוזן פּאַסיק די אַקיומיאַלאַטאָר פאָדערונג. פּראַדזשעקטאַד געגנט, קלאַמערן פאָדערונג, ינסערץ, קאָאָלינג און טייל באַזייַטיקונג אויך דאַרפֿן אָפּשאַצונג.
קענען די ארויס 500 ברעקלעך פּער שעה זיין געוויינט ווי פּראָדוקציע רעזולטאַט?
ניין. ביידע בלעטער שטעלן דעם ציקל ווי אַ טרוקן-ציקל רעזולטאַט. עס קען נישט ידענטיפיצירן אַ מאָולדיד פּראָדוקט, סמאָלע, וואָג, קאָאָלינג צייט, אָפּוואַרפן הערשן אָדער דאַונסטרים סעטאַפּ. פּראָדוקציע רעזולטאַט זאָל זיין געמאסטן ווי אנגענומען פּאַרץ בעשאַס אַ מסכים פּראָצעס מיט די פאַקטיש פּראָדוקט און מאַטעריאַל.
ווען זאָל אַ קוינע קלייַבן די KGB90AP טאָפּל יקסטרוזשאַן מאָדעל?
קלייַבן KGB90AP ווען די באוויליקט פּראָדוקט ריקווייערז צוויי צעשמעלצן סטרימז פֿאַר אַ ספּעסיפיעד טאָפּל-שיכטע אָדער טאָפּל-קאָליר סטרוקטור. דעפינירן ביידע מאַטעריאַלס, די בדעה שייכות צווישן סטרימז און די דורכקוק אופֿן. דו זאלסט נישט לייגן די רגע עקסטרודער בלויז ווי אַ גענעראַל אַפּגרייד.
וואָס פּראָדוקט אינפֿאָרמאַציע דאַרף Kinggle פֿאַר אַ 60 ל מאַשין פאָרשלאָג?
שיקן די פּראָדוקט צייכענונג אָדער פאָטאָס, דימענשאַנז, פאַרטיק און גראָב מאַסע, סמאָלע מיינונג, וואַנט סטרוקטור, גרעב רעקווירעמענץ, רעזולטאַט ציל און פאַנגקשאַנאַל טעסץ. לייג פורעם דעטאַילס און פאַבריק יוטילאַטיז ווען בנימצא. די אינפֿאָרמאַציע לעץ די מאַשין, שטאַרבן קאָפּ, פורעם און פּראָצעס פּלאַן נוצן די זעלבע פּראָדוקט יקער.
ווי זאָל ענערגיע קאַנסאַמשאַן זיין קאַמפּערד צווישן די צוויי מאָדעלס?
מעסטן יעדער מאָדעל בשעת מאכן די זעלבע אנגענומען פּראָדוקט אונטער עקוויוואַלענט טנאָים. רעקאָרד מאַשין קווה, אנגענומען רעזולטאַט, יקסטרודאַד מאַסע און אַרייַנגערעכנט אַגזיליערי פון דער זעלביקער טיימד פֿענצטער. דו זאלסט נישט פאַרגלייַכן קאָננעקטעד מאָטאָר רייטינגז אָדער אַ טרוקן ציקל ווי אויב זיי זענען פּראָדוקט ענערגיע רעזולטאַטן.
שיקן די פּראָדוקט איידער טשוזינג די מאָדעל
ייַנטיילן די צייכענונג, סמאָלע, גראָב פּאַריזאַן מאַסע, וואַנט סטרוקטור, פורעם אינפֿאָרמאַציע, אנגענומען רעזולטאַט און פאַבריק יוטילאַטיז. Kinggle קען דערנאָך באַשטעטיקן צי די KGB90A, KGB90AP אָדער אן אנדער פּלאַטפאָרמע פּאַסיק פֿאַר די פּרויעקט.
בעטן אַ פּראָדוקט-באזירט פאָרשלאָגקוואלן אָפּגעשטעלט פֿאַר דעם פירער
- Kinggle KGB90A 60L אַקיומיאַלייטיד קלאַפּ מאָלדינג מאַשין, קראַנט פּראָדוקט באַשרייַבונג און ארויס טיש, אָפּגעשטעלט 9 סעפטעמבער 2026.
- Kinggle KGB90AP 60L אַקיומיאַלאַטאָר קלאַפּ מאָלדינג מאַשין, טאָפּל-יקסטרוסיאָן באַשרייַבונג און ארויס טיש, אָפּגעשטעלט 9 סעפטעמבער 2026.
- Moog DigiPack III ינסטרוקטיאָן מאַנואַל, אַקיומיאַלאַטאָר-שטעלע פּראָפיל-קאָנטראָל אופֿן, אַקסעסט דורך Kinggle.
- EUROMAP 46.2, ווערסיע 1.0, יאנואר 2014, פּראָדוקט-פֿאַרבונדענע ענערגיע מעזשערמאַנט פֿאַר אַ ספּעסיפיעד פּראָדוקט און פורעם.
- קינגגאַל סאַלעס פּראָצעס, פּראָדוקט אינפֿאָרמאַציע געבעטן פֿאַר מאַשין פּראַפּאָוזאַלז, אָפּגעשטעלט 9 סעפטעמבער 2026.