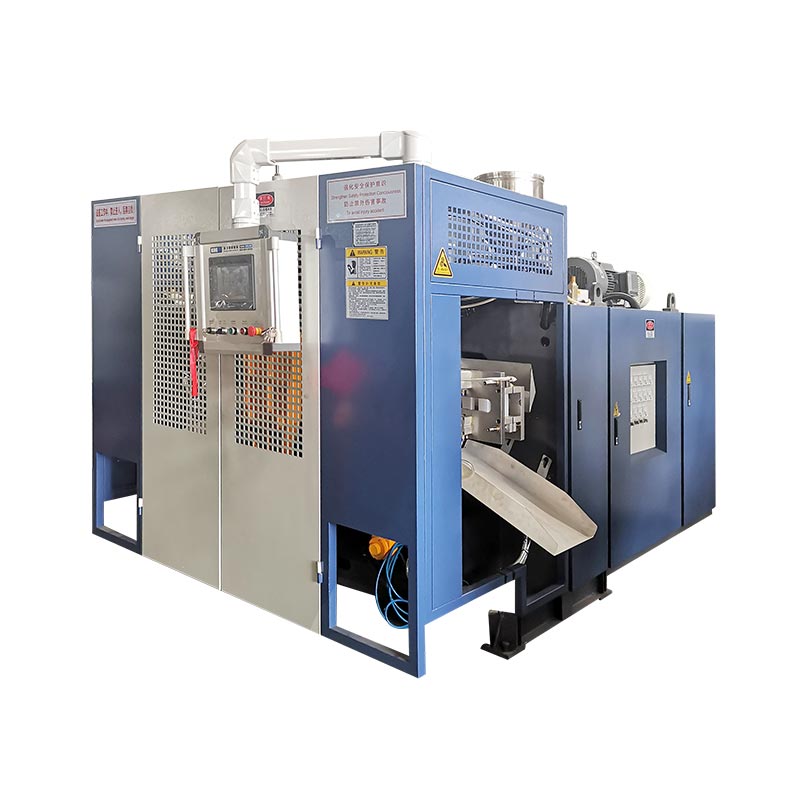
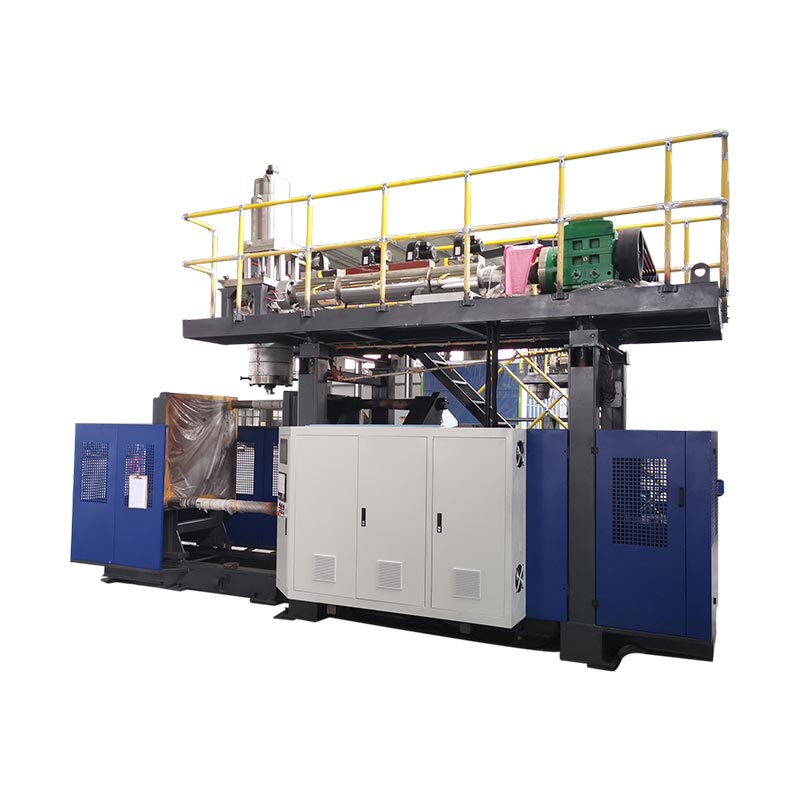
א צווייטע סטאַנציע ענדערונגען ווי די מאַשין ניצט יקסטרוזשאַן, קאָאָלינג און פורעם האַנדלינג צייט. עס טוט נישט אויטאָמאַטיש טאָפּל סעללאַבלע רעזולטאַט, נידעריקער ענערגיע פּער פלאַש אָדער מאַכן אַ גרעסערע פּראָדוקט. דריי פּערד Kinggle מאַשין סיזעס ווייַזן ווו די פאַקטיש דיפעראַנסיז דערשייַנען.

די פאַקטישאיין ווס טאָפּל סטאַנציע קלאַפּ מאָלדינג מאַשיןפאַרגלייַך איז דעריבער אַ גאַנץ צעל לערנען, נישט אַ וועגעלע ציילן. דער באַשלוס מוזן פאַרבינדן די פלאַש, פּראָדוקציע פּלאַן, גראָב צעשמעלצן פאָדערונג, צוויי-סטאַנציע סיקוואַנס און אנגענומען-טייל פאָדערונג.
וואָס ענדערונגען צווישן איין סטאַנציע און צוויי?
אין אַ איין-סטאַנציע קעסיידערדיק יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין, איין פורעם-און-קלאַמערן שטעלע קאַפּטשערז די פּאַריזאָן, פארמען די טייל, קולז עס און ריליסיז עס. דער ווייַטער מאָלדינג געשעעניש מוזן פּאַסיק אַרום די סיקוואַנס פון איין סטאַנציע.
א טאָפּל-סטאַנציע - אָדער צווילינג-סטאַנציע - יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין אָלטערנייץ צוויי פורעם שטעלעס אַרום אַ שערד יקסטרוזשאַן סיסטעם. איין סטאַנציע קען זיין אין אַ בלאָוינג, קאָאָלינג אָדער טייל-באַזייַטיקונג שריט בשעת די אנדערע פּריפּערז צו כאַפּן די ווייַטער פּאַריזאָן. דאָס איז וואָס טאָפּל-סטאַנציע ויסריכט איז אויך דיסקרייבד ווי אַ טאָפּל-סיידאַד אָדער וועבשיפל קלאַפּ מאָלדינג מאַשין אין עטלעכע מארקפלעצער.
דעם סימפּלאַפייד סיקוואַנס דערקלערט די געלעגנהייט, נישט די לעצט פּראָדוקציע קורס. סטאַנציע רייזע, פּאַריזאַן פאָרמירונג, פורעם נאָענט, בלאָוינג, ויסמאַטערן, קאָאָלינג, אַרויסוואַרף, טרימינג און דאַונסטרים אַריבערפירן נאָך האָבן צו פּאַסיק צוזאַמען. פרייַ וועבשיפל-מאַשין ליטעראַטור אויך ליסטעד איין- און טאָפּל-סיידאַד קאַנפיגיעריישאַנז סעפּעראַטלי פון איין- און מאַלטי-פּאַריזאַן שטאַרבן קעפ, ריינפאָרסינג אַז דאָס זענען פאַרשידענע ויסריכט ברירות.
צי ניט צעמישן סטאַנציע ציילן, קאָפּ ציילן, קאַוואַטי ציילן און שיכטע ציילן
פילע ציטאַט מיסטייקס אָנהייבן ווייַל "טאָפּל" איז געניצט אָן זאָגן וואָס איז דאַבאַלד. א טאָפּל-סטאַנציע מאַשין איז ניט דאַווקע אַ טאָפּל-קאָפּ מאַשין, אַ צוויי-קאַוואַטי פורעם אָדער אַ צוויי-שיכטע שורה.
| טערמין | וואָס עס קאַונץ | וואָס עס ענדערונגען | פראגע פאר די סאַפּלייער |
|---|---|---|---|
| איין אָדער טאָפּל סטאַנציע | פורעם-און-קלאַמערן שטעלעס וואָס אַרבעט אין סיקוואַנס | מאַשין סיקוואַנס, פורעם-שטעלן פאָדערונג, רעזולטאַט פּאָטענציעל, שפּור און האַנדלינג | ווי פילע גאַנץ פורעם סטיישאַנז בייַטנ לויט דער ריי אויף דעם מאַשין? |
| איין אָדער מאַלטי-קאָפּ שטאַרבן | פּאַריזאַנז יקסטרודאַד אין איין מאָלדינג געשעעניש | ווי פילע פורעם קאַוויטיז קענען זיין פאסטעכער אין אַמאָל און די פארלאנגט ווענטיל פּעך | ווי פילע אַוטלעץ זענען אַרייַנגערעכנט, און וואָס איז זייער צענטער דיסטאַנסע? |
| איין אָדער מאַלטי-קאַוואַטי פורעם | פּאַרץ געשאפן אין איין פורעם נאָענט | פּאַרץ פּער מאָלדינג געשעעניש, פורעם גרייס, קאָאָלינג וואָג און טרימינג | ווי פילע סאַלאַבאַל פּאַרץ זאָל אַ פורעם געשעעניש פּראָדוצירן? |
| איין אָדער מולטילייַער | מאַטעריאַל לייַערס אין דער טייל וואַנט | עקסטרודערס, שטאַרבן-קאָפּ אַרקאַטעקטשער, מאַטעריאַל האַנדלינג און פּראָצעס קאָנטראָל | וואָס מאַטעריאַלס און שיכטע סטרוקטור זענען אַרייַנגערעכנט אין די ציטאַט? |
דיר & ב קעסיידערדיק יקסטרוזשאַן וועבשיפל דאַטן בלאַט, פֿאַר בייַשפּיל, רשימות איין- און מאַלטי-פּאַריזאַן שטאַרבן קעפ סעפּעראַטלי פון איין- אָדער צוויי-סטאַנציע קלאַמערן קאַנפיגיעריישאַנז. מולטי-פּאַריזאַן טולינג איז איין רעזולטאַט הייבער; א צווייטע פורעם סטאנציע איז אן אנדערע. א פאָרשלאָג קען נוצן יעדער הייבער אָדער פאַרבינדן ביידע, אַזוי די ציטאַט מוזן ידענטיפיצירן יעדער סעפּעראַטלי.
טערמינאָלאָגיע אויך ענדערונגען דורך געגנט. בויערס קענען זוכן פֿאַר אַטאָפּל סטאַנציע קלאַפּ מאָלדינג מאַשין, צווילינג סטאַנציע קלאַפּ מאָלדינג מאַשין, צוויי-סטאַנציע פלאַש בלאָוינג מאַשיןאָדערטאָפּל-סיידאַד וועבשיפל קלאַפּ מאָולדער. באַשטעטיקן די גשמיות סיקוואַנס אלא ווי סעלינג דורך נאָמען אַליין.
אָריגינעל פאַרגלייַך: דריי פּערד Kinggle מאַשין סיזעס
די פאלגענדע אַנאַליסיס ניצט ספּעסאַפאַקיישאַנז ארויס אויף זעקס קראַנט Kinggle פּראָדוקט בלעטער. יעדער פּאָר האט די זעלבע נאָמינאַל מאַקסימום קאַנטיינער קאַפּאַציטעט, וואָס מאכט די סטאַנציע חילוק גרינגער צו זען. די פיגיערז זענען קאַטאַלאָג באַווייַזן, נישט אַ פּראָדוקציע גאַראַנטירן פֿאַר יעדער פלאַש, סמאָלע, שטאַרבן קאָפּ אָדער אָפּציע פּעקל.
| קאַפּאַציטעט און מאָדעל | סטיישאַנז | פֿאַרעפֿנטלעכט רעזולטאַט פירמע | HDPE מעלטינג קאַפּאַציטעט | מאַשין דימענשאַנז (ל × וו × ה) | פּשוט ל × וו קאָנווערט* | וואָג | קלאַמפּינג קראַפט |
|---|---|---|---|---|---|---|---|
| 2 לKGB2L | איין | 600 פּקס / ה טרוקן ציקל | 30 קג/ה | 3.1 × 1.7 × 2.5 עם | 5.3 מ² | 2.5 ה | 40 kN |
| 2 לKGB2D | טאָפּל | 600 × 2 פּקס / ה טרוקן ציקל | 55 קג/ה | 3.1 × 2.2 × 2.5 עם | 6.8 מ² | 4.5 ה | 40 kN |
| 5 לKGB5L | איין | 500 פּקס / ה טרוקן ציקל | 55 קג/ה | 3.1 × 2.2 × 2.5 עם | 6.8 מ² | 3.0 ה | 65 kN |
| 5 לKGB5D | טאָפּל | 500 × 2 פּקס / ה טרוקן ציקל | 80 קג/ה | 3.2 × 2.2 × 2.5 עם | 7.0 מ² | 5.2 ה | 65 kN |
| 15 לKGB15L | איין | 450 פּקס / ה טרוקן ציקל | 100 קג / ה | 4.5 × 2.2 × 2.8 עם | 9.9 מ² | 7.5 ה | 165 קנ |
| 15 לKGB15D | טאָפּל | 450 × 2 פּקס / ה טרוקן ציקל | 120 קג/ה | 4.8 × 2.9 × 2.8 עם | 13.9 מ² | 12.5 ה | 165 קנ |

וואָס די פּערד דאַטן ריווילז
1. סטאַנציע ציילן טוט נישט דעפינירן מאַקסימום טייל גרייס
ין יעדער קינגגאַל פּאָר, די נאָמינאַל קאַנטיינער קאַפּאַציטעט און ארויס קלאַמפּינג קראַפט בלייבן די זעלבע: 2 ל און 40 קן, 5 ל און 65 קן, אָדער 15 ל און 165 קן. די רגע סטאַנציע ענדערונגען די פּראָדוקציע סיקוואַנס; עס טוט נישט ווענדן אַ 5 ל פּלאַטפאָרמע אין אַ 15 ל פּלאַטפאָרמע.
דעם דיסטינגקשאַן איז וויכטיק בעשאַס די ברירה פון מאַשין. טייל באַנד, פּראַדזשעקטאַד געגנט, פורעם דימענשאַנז און פארלאנגט קלאַמערן נאָך האָבן צו פּאַסיק די פּלאַטפאָרמע. קינגגל'סקלאַפּ מאָלדינג מאַשין סעלעקציע פירןסטאַרץ פון דעם קאַנטיינער איידער טשוזינג סטאַנציע ציילן.
2. די טאָפּל-סטאַנציע פּערז לייגן צעשמעלצן קאַפּאַציטעט, אָבער נישט דורך איין פאַרפעסטיקט פאַרהעלטעניש
די ארויס HDPE מעלטינג קאַפּאַציטעט ריסעס פון 30 צו 55 קג / ה אין די 2 ל פּאָר, פון 55 צו 80 קג / ה אין די 5 ל פּאָר, און פון 100 צו 120 קג / ה אין די 15 ל פּאָר. די ינקריסאַז זענען נישט יידעניקאַל און זאָל נישט זיין קאָנווערטעד אין אַ וניווערסאַל "טאָפּל סטאַנציע מאַלטאַפּלייער."
דאָס איז די מערסט וויכטיק קאַפּאַציטעט אין די דאַטן. צוויי סטיישאַנז קענען מאַכן מער מאָלדינג אַפּערטונאַטיז, אָבער די עקסטרודער נאָך מוזן צושטעלן די גראָב פּאַריזאַן מאַסע. א כעוויער פלאַש, מער בליץ, מער שטאַרבן אַוטלעץ אָדער קירצער געשעעניש מעהאַלעך רייזאַז צעשמעלצן פאָדערונג. ווען יקסטרוזשאַן ווערט די באַטאַלנעק, אַדינג סטאַנציע אַוויילאַבילאַטי קענען נישט סאָלווע עס.
3. וואָג און ייַנמאָנטירונג קאָנווערט פאַרגרעסערן דיפערענטלי דורך גרייס
מאָווינג פון די איין צו די טאָפּל מאָדעל רייזאַז ארויס מאַשין וואָג פון 2.5 צו 4.5 טאַנז ביי 2 ל, 3.0 צו 5.2 טאַנז ביי 5 ל, און 7.5 צו 12.5 טאַנז ביי 15 ל. די קאַלקיאַלייטיד ל × וו מאַשין קאָנווערט ענדערונגען פון וועגן 5.3 צו 6.8 מ², 6.8 צו 7.0 מ², און 9.9 צו 13.9 מ² ריספּעקטיוולי.
שטאָק שטח איז דעריבער נישט בעשאָלעם דיסקרייבד ווי "כּמעט די זעלבע" אָדער "צוויי מאָל ווי גרויס." דער רעזולטאַט דעפּענדס אויף דער פּלאַטפאָרמע. ניט קיין מאַשין-קאָנווערט כעזשבן איז אַ פאַבריק אויסלייג: סערוויס אַקסעס, מאַטעריאַל צושטעלן, קאָאָלינג מאַניפאָולדז, קאָנטראָל קאַבאַנאַץ, טייל אָפּזאָגן און פורעם האַנדלינג נאָך דאַרפֿן פּלאַץ. ניצן Kinggle'sמאַכט, לופט, וואַסער און אויסלייג פירעראיידער פריזינג די פּלאַץ פּלאַן.
4. די טרוקן-ציקל פירמע איז אַ פאַרגלייַך סיגנאַל, נישט אַ עקספּרעס צוזאָג
א טרוקן ציקל רעקאָרדירט מאַשין באַוועגונג אָן פּראָווען די פּראָדוקציע טנאָים פון אַ פאַרטיק טייל. פאַקטיש רעזולטאַט מוזן אַרייַננעמען פּאַריזאַן פאָרמירונג, קלאַפּ און ויסמאַטערן צייט, קאָאָלינג, אַרויסוואַרף, טרימינג, קוואַליטעט אָנווער און פּלאַננעד סטאַפּס. א דיק 15 ל דזשעריקאַן און אַ ליכט 500 מל פלאַש קענען ניט זיין אַסיינד די זעלבע רעזולטאַט בלויז ווייַל זיי לויפן אויף אַ מאַשין מיט דער זעלביקער סטאַנציע ציילן.
רעכענען רעזולטאַט פון מאָלדינג געשעענישן און מאַסע וואָג
אָנהייבן מיט דעם פּראָדוקט און אַרבעט צוריק. דו זאלסט נישט אָנהייבן מיט מאַלטאַפּלייינג אַ קאַטאַלאָג נומער דורך יבעררוק שעה.
שריט 1: דעפינירן די פארלאנגט גוט רעזולטאַט
גער באשטעטיקט פאָדערונג אין גוט פּאַרץ פּער שעה ניצן סקעדזשולד פּראָדוקציע שעה, פּלאַננעד טשיינדזשערז און די אַסאַמפּשאַנז פון די פאַבריק ס אַוויילאַבילאַטי. האַלטן פאָדערונג סינעריאָוז באַזונדער - באַזע, סיזאַנאַל שפּיץ און צוקונפֿט וווּקס - אַזוי וידעפדיק קאַפּאַציטעט איז קענטיק אלא ווי פאַרבאָרגן אין איין אָפּטימיסטיש ציל.
שריט 2: מעסטן איין גאַנץ מאָלדינג געשעעניש
פֿאַר די פארגעלייגט פורעם, רעקאָרדירן די נומער פון פּאַריזאַנז, פּאַרץ געשאפן, גראָב פּאַריזאַן מאַסע, פאַרטיק טייל מאַסע, בליץ / ריגרינד מאַרשרוט, סטאַביל געשעעניש מעהאַלעך און אנגענומען קוואַליטעט רעזולטאַט. א מאָלדינג געשעעניש מיטל איין פורעם קאַפּטשערז פּאַריזאַן מאַטעריאַל און טראגט זייַן גאַנג פון טיילן.
גוט פּאַרץ / ה = מאָלדינג געשעענישן / ה × פּאַרץ פּער געשעעניש × אנגענומען בראָכצאָל
גראָב צעשמעלצן פאָדערונג (קג / ה) = מאָלדינג געשעענישן / ה × גראָב פּאַריזאַן מאַסע פּער געשעעניש (קג)
די אנגענומען בראָכצאָל מוזן קומען פון אַ מסכים פּראָצעס אָדער אַן ערלעך פאַבריק האַשאָרע. גראָב פּאַריזאַן מאַסע כולל די מאַטעריאַל וואָס גייט אריין די מאָלדינג געשעעניש, ניט בלויז די פאַרטיק פלאַש. אויב דער בליץ איז רעגראַונד, די האַנדלינג און ריינטראָודיישאַן נאָך ווירקן די שורה.
שריט 3: פּרובירן די באַטאַלנעקס ווי איין שורה
פאַרגלייַכן גראָב צעשמעלצן פאָדערונג מיט די פארגעלייגט עקסטרודער אונטער די פאַקטיש מאַטעריאַל. דערנאָך באַשטעטיקן פורעם קאָאָלינג, קלאַפּ לופט, באַזייַטיקונג פון טייל, טרימינג, רינען טעסטינג, קאַנווייינג, פּאַקינג און מילכל קאַפּאַציטעט. די לאָואַסט סאַסטיינאַבאַל בינע שטעלט די שורה רעזולטאַט.
פֿאַר ברייטערער קעסיידערדיק-מאַשין רעזולטאַט לאָגיק, זען Kinggle'sקעסיידערדיק קלאַפּ מאָלדינג מאַשין פירן. אויב טייל וואָג אָדער וואַנט פאַרשפּרייטונג ענדערונגען בעשאַס גיכקייַט טריאַלס, נוצן דיפּאַריזאָן פּראָגראַממינג פירעראון באַשטעטיקן די זעלבע וואַנט לאָוקיישאַנז אין יעדער צושטאַנד.
וואָס קאַנפיגיעריישאַן פיץ די פּראָדוקציע פּלאַן?
איין סטאַנציע איז יוזשאַוואַלי די קלינער שאָרטליסט ווען ...
- וועראַפייד פאָדערונג פיץ איין פורעם סטאַנציע מיט פּאַסיק אַפּערייטינג גרענעץ;
- פּראָדוקט ענדערונגען זענען אָפט אָדער פּראָדוקציע ראַנז זענען קורץ;
- איין פורעם שטעלן איז בילכער פֿאַר בודזשעט, וישאַלט אָדער וואַלאַדיישאַן סיבות;
- דער טייל, פורעם אָדער באַזייַטיקונג אופֿן מאכט אַ אָלטערנייטינג אויסלייג ווייניקער פּראַקטיש;
- פאַבריק פּלאַץ, ליפטינג אַקסעס אָדער דאַונסטרים אָטאַמיישאַן איז לימיטעד;
- די פּרויעקט גייט אריין אין אַ מאַרק ווו די פאָדערונג איז נאָך נישט פּראָווען.
טאָפּל סטאַנציע פארדינט אַ פול ליניע לערנען ווען ...
- סטאַביל איבערחזרן פאָדערונג יקסידז די רעאַליסטיש איין-סטאַנציע רעזולטאַט;
- צוויי מאַטשט פורעם סטיישאַנז קענען לויפן אַ ריפּיטאַבאַל פּראָצעס;
- די עקסטרודער און שטאַרבן קאָפּ קענען צושטעלן די פארלאנגט גראָב צעשמעלצן קורס;
- קאָאָלינג בלעטער נוציק צייט פֿאַר אָלטערנייטינג פורעם אַרבעט;
- טרימינג, טעסטינג און מאַטעריאַל האַנדלינג קענען אָננעמען די געוואקסן לויפן;
- די נאָך פורעם, מאַשין און נוצן פאַרנעם האט אַ דיפענסאַבאַל געשעפט פאַל.
קיין רשימה ריפּלייסיז אַ פּראָדוקט פּראָצעס. עס פּריווענץ אַ פּראָסט ייַנשאַפונג טעות: טרעאַטינג די רגע סטאַנציע ווי אַ סטאַנדאַלאָנע רעזולטאַט אַקסעסערי. עס איז אַ סיסטעם באַשלוס וואָס ענדערונגען מכשירים, קאָנטראָלס, קאַמישאַנינג און די לויפן פון טיילן דורך די פאַבריק.
יוטילאַטיז און דאַונסטרים עקוויפּמענט קענען מעקן די סטאַנציע מייַלע
א טאָפּל-סטאַנציע שורה קען שיקן מער היץ אין די פורעם-קאָאָלינג סיסטעם און מאַכן מאָלדינג געשעענישן נעענטער צוזאַמען. קאַמפּרעסט לופט האט צו האַלטן דרוק און צושטעלן לויפן ווען די שורה פארלאנגט עס, ניט נאָר ביי ליידיק. קאָאָלינג וואַסער האט צו דערגרייכן ביידע פורעם סערקאַץ מיט סטאַביל טנאָים. עלעקטריקאַל פאַרשפּרייטונג, הידראַוליק קאָאָלינג און קאַבינעט סוויווע מוזן גלייַכן די לעצט בויען.
צי ניט רעכענען פאַבריק באַדינונגס פון די פאַרגלייַך טיש. עטלעכע קראַנט Kinggle וועב ספּעסאַפאַקיישאַנז נוצן סתירה אַפּאַראַט טיפּאָגראַפי, און די דורכשניטלעך ענערגיע פיגיערז טאָן ניט באַשרייַבן אַן יידעניקאַל פּראָדוקט פּרובירן. בעטן די פּרויעקט-ספּעציפיש נוצן בלאַט, עלעקטריקאַל צייכענונג און גענעראַל אָרדענונג צייכענונג פֿאַר די אָרדערד קאַנפיגיעריישאַן.
טשעק יעדער פּראָצעס נאָך פורעם עפן
- קענען נעמען-אויס ויסריכט באַקומען פּאַרץ פון די אָלטערנייטינג סטיישאַנז?
- קענען טרימינג שעפּן די פאַקטיש בליץ און האַלדז / דנאָ דזשיאַמאַטרי?
- קענען די רינען טעסטער דורכקוקן יעדער קאַוואַטי ביי די פארלאנגט שורה קורס?
- קענען קאַנווייערז פאַרמייַדן צונויפשטויס, אַקיומיאַליישאַן און טייל דיפאָרמיישאַן?
- קענען די מילכל און בלענדער שעפּן בליץ אָן דיסטייבאַלייזינג רעגרינד פּראָפּאָרציע?
- קענען אָפּערייטערז דערגרייכן ביידע סטיישאַנז בעשאָלעם פֿאַר באוויליקט דורכקוק און טשיינדזשאָוווער אַרבעט?
אויב פאַסטער פליסנדיק קריייץ אַנסטייבאַל וואַנט גרעב, בליץ, קאָאָלינג דיסטאָרשאַן אָדער איבערחזרן אַלאַרמס, פאַרבינדן דיפאַרהיטנדיק וישאַלט רעקאָרדמיט Kinggle'sHMI טראָובלעשאָאָטינג אופֿןאיידער כיידינג אַ גשמיות באַטאַלנעק מיט רעצעפּט ענדערונגען.

פאַרגלייַכן גאַנץ אינסטאַלירן פּרייַז, נישט מאַשין פּרייַז אַליין
א קוינע וואָס זוכט פֿאַר אַ פּלאַסטיק פלאַש מאַשין פּרייַז קען באַקומען צוויי ציטאטן וואָס זענען נישט עקוויוואַלענט. איינער קענען אַרייַננעמען די רגע פורעם שטעלן, נעמען-אויס און רינען טעסטינג; אן אנדער קענען ווייַזן בלויז די באַזע מאָלדינג מאַשין. דער נידעריקער קאָפּ פּרייַז קען דעריבער באַשרייַבן אַ ווייניקער גאַנץ פּראָדוקציע צעל.
| פּרייַז שיכטע | איין-סטאַנציע קשיא | טאָפּל-סטאַנציע קשיא |
|---|---|---|
| מאַשין פּלאַטפאָרמע | וואָס עקסטרודער, קלאַמערן, קאָנטראָלס און נאָרמאַל אַגזיליערי זענען אַרייַנגערעכנט? | וואָס נאָך וואָגן, קלאַמערן, קלאַפּ און קאָנטראָל עקוויפּמענט איז אַרייַנגערעכנט? |
| מאָולדז און שטאַרבן קאָפּ | איז איין גאַנץ פורעם און די ריכטיק שטאַרבן ווענטיל פּעקל אַרייַנגערעכנט? | זענען צוויי מאַטשט פורעם סטיישאַנז אַרייַנגערעכנט, און זענען קאָפּ ציילן און ווענטיל פּעך יידעניקאַל צו די געצייַג פּלאַן? |
| פאַבריק באַדינונגען | וואָס מאַכט, לופט, וואַסער און שטאָק / לאָודינג אַרבעט איז פארלאנגט? | קענען יגזיסטינג באַדינונגס שטיצן די פאַסטער געשעעניש סיקוואַנס אונטער סיימאַלטייניאַס פאַבריק פאָדערונג? |
| דאַונסטרים צעל | וואָס נעמען-אויס, טרימינג, טעסטינג, קאַנווייינג און גרינדינג סטעפּס זענען מאַנואַל אָדער אָטאַמאַטיק? | קענען יעדער דאַונסטרים בינע אָננעמען פּאַרץ פון אָלטערנייטינג סטיישאַנז אָן אַקיומיאַליישאַן? |
| טשאַנגעאָווער און וואַלאַדיישאַן | ווי לאַנג נעמט איין מאָל און רעצעפּט טוישן אונטער די קוינע ס פּראָצעדור? | ווי זענען צוויי סטיישאַנז אַליינד, קוואַלאַפייד און געזונט נאָך אַ פּראָדוקט ענדערונג? |
| אַפּערייטינג ריזיקירן | וואָס רעזולטאַט איז פאַרפאַלן אויב די איין פורעם סטאַנציע סטאַפּס? | קענען יעדער סטאַנציע זיין אפגעזונדערט בעשאָלעם, און וואָס כאַפּאַנז מיט די שערד יקסטרוזשאַן סיקוואַנס? |
א נוציק עקאָנאָמיש פאַרגלייַך ניצט די זעלבע פּרויעקט גרענעץ אויף ביידע זייטן. אַרייַננעמען די מאָלדינג מאַשין, מאָולדז, שטאַרבן קאָפּ, אַגזיליערי, ינסטאַלירונג, קאַמישאַנינג, טריינינג און פאַבריק מאָדיפיקאַטיאָנס. דערנאָך אָפּשאַצן אַרבעט, יוטילאַטיז, פּלאַננעד וישאַלט, טשיינדזשאָוווער אָנווער, קוואַליטעט אָנווער און דאַונטיים ניצן די קוינע ס אייגענע אַפּערייטינג אַסאַמפּשאַנז.
פּרייַז פּער גוט טייל = גאַנץ פּרייַז איבער די פאַרגלייַך צייַט ÷ אנגענומען פּאַרץ געשאפן אין דער זעלביקער צייט
דער נומעראַטאָר און דענאָמינאַטאָר מוזן נוצן די זעלבע צייט פֿענצטער און פאַרנעם. צי ניט שטעלן אַ טאָפּל-סטאַנציע קאַפּיטאַל פיגור אויבן אַ איין-סטאַנציע טרוקן-ציקל רעזולטאַט, אָדער פאַרגלייַכן אַ אָטאַמייטיד טאָפּל שורה מיט אַ באַזע איין מאַשין וואָס יקסקלודז טרימינג און טעסטינג. אויב פאָדערונג קען נישט נוצן די צוגעלייגט רעזולטאַט, ליידיק קאַפּאַציטעט בלייבט אַ פּרייַז. אויב די פאָדערונג יקסידז די איין-סטאַנציע פיייקייט, מיסט פּראָדוקציע און אָוווערטיים זענען אויך קאָס.
פּרייַז איז נאָך אַ גילטיק פּערטשאַסינג קאַנסטריינץ, אָבער עס געהערט נאָך טעכניש פּאַסיק. בעט Kinggle צו ידענטיפיצירן יעדער ינקלודעד קאָמפּאָנענט און יעדער קוינע-סאַפּלייד נומער אַזוי די ציטאַט קענען זיין קאַמפּערד שורה דורך שורה.
א בעסער RFQ סעפּערייץ געראַנטיד טנאָים פון קאַטאַלאָג באַווייַזן
שיקן די זעלבע אַרייַנשרייַב בלאַט צו יעדער סאַפּלייער. אַנדערש, צוויי ציטאטן קענען נוצן פאַרשידענע אַסאַמפּשאַנז און נאָך זיין פאַרגלייַכלעך.
| RFQ פעלד | פארלאנגט אַרייַנשרייַב | פארוואס עס ענדערונגען די סטאַנציע באַשלוס |
|---|---|---|
| טייל | צייכענונג אָדער מוסטער, מאַקסימום דימענשאַנז, האַלדז / ענדיקן, שעפּן, פּאַרטינג שורה און טרימינג פאָדערונג | דיפיינז פורעם פּאַסיק, באַוועגונג און דאַונסטרים אַרבעט |
| מאַטעריאַל | פּינטלעך סמאָלע מיינונג, קאָליר, אַדאַטיווז, רעגרינד / פּקר פּלאַן און סאַפּלייער דאַטן | ענדערונגען צעשמעלצן נאַטור, גראָב טרופּוט און קאָאָלינג |
| מאַסע און וואַנט | פאַרטיק וואָג, גראָב פּאַריזאַן / בליץ אָפּשאַצונג, קריטיש וואַנט לאָוקיישאַנז און טאָלעראַנץ | טורנס ציקל טאַרגאַץ אין צעשמעלצן פאָדערונג און קוואַליטעט זאָגן |
| פאָדערונג | גוט טיילן פּער שעה, יבעררוק, יאָר און שפּיץ צייַט; SKU / טשאַנגאָווער פּלאַן | ווייזט צי די צווייטע סטאַנציע קענען זיין געהאלטן פּראָדוקטיוו לאָודיד |
| מכשירים | סטאַנציע ציילן, שטאַרבן אַוטלעץ, קאַוויטיז, צענטער דיסטאַנסע, פורעם שטעלט און קאָאָלינג אויסלייג | פּריווענץ "טאָפּל סטאַנציע" פון כיידינג אַ אַנדערש קאָפּ אָדער קאַוואַטי האַשאָרע |
| קוואַליטעט | וואָג, דימענשאַנאַל, וואַנט, רינען, קאַפּ, שפּיץ מאַסע אָדער אנדערע מסכים טעסץ | דיפיינז גוט רעזולטאַט אַנשטאָט פון באַוועגונג גיכקייַט |
| פאַבריק | מאַכט נאָרמאַל, לופט / וואַסער טנאָים, שטאָק און סופיט לימאַץ, ליפטינג וועג און דאַונסטרים ויסריכט | טעסץ צי די פול טאָפּל-סטאַנציע צעל קענען זיין אינסטאַלירן און געשטיצט |
רעקאָרד די זאכן בעשאַס די אַקסעפּטאַנס פּראָצעס
- מאַשין, פורעם, שטאַרבן קאָפּ, סמאָלע און רעצעפּט אידענטיטעט.
- סטאַביל מאָלדינג-געשעעניש מעהאַלעך פֿאַר יעדער סטאַנציע - נישט איין פאַסטאַסט געשעעניש.
- גראָב פּאַריזאַן מאַסע, פאַרטיק טייל וואָג און בליץ מאַרשרוט.
- אנגענומען פּאַרץ דורך קאַוואַטי און סטאַנציע איבער די מסכים פּרובירן פֿענצטער.
- קריטיש וואַנט, דימענשאַנאַל און פאַנגקשאַנאַל רעזולטאַטן.
- פאַקטיש לופט, וואַסער און עלעקטריקאַל טנאָים אונטער די דעמאַנסטרייטיד מאַסע.
- שרעק, האַלטן און מאַנואַל ינטערווענטיאָן רעקאָרד בעשאַס דער פּראָצעס.
דעם רעקאָרד טורנס "איין קעגן טאָפּל סטאַנציע" אין אַ באַשלוס באזירט אויף די קוינע ס פּראָדוקט. עס אויך גיט די קאַמישאַנינג באַסעלינע פֿאַר צוקונפֿט טראָובלעשאָאָטינג און פאַרהיטנדיק וישאַלט.
אָפט געשטעלטע פֿראגן
וואָס איז פאַסטער: אַ איין-סטאַנציע אָדער טאָפּל-סטאַנציע קלאַפּ מאָלדינג מאַשין?
א טאָפּל-סטאַנציע מאַשין האט העכער רעזולטאַט פּאָטענציעל ווייַל צוויי פורעם סטיישאַנז בייַטנ לויט דער ריי אַרום אַ שערד יקסטרוזשאַן סיסטעם. פאַקטיש גוט רעזולטאַט נאָך דעפּענדס אויף צעשמעלצן קאַפּאַציטעט, פּאַריזאָן ציילן, קאָאָלינג, טייל באַזייַטיקונג, דאַונסטרים ויסריכט און אנגענומען קוואַליטעט.
טוט אַ טאָפּל-סטאַנציע קלאַפּ מאָלדינג מאַשין טאָפּל פּראָדוקציע?
ניט אויטאָמאַטיש. פֿאַרעפֿנטלעכט טרוקן ציקל פיגיערז קען ווייַזן צוויי אָלטערנייטינג סטיישאַנז, אָבער סעללאַבלע פּראָדוקציע קענען זיין לימיטעד דורך גראָב צעשמעלצן פאָדערונג, קאָאָלינג, טרימינג, טעסטינג, סטאַפּס אָדער דידזשעקץ. באַשטעטיקן די מאַשין מיט די פאַקטיש פּראָדוקט און מאַטעריאַל.
איז אַ טאָפּל-סטאַנציע מאַשין די זעלבע ווי אַ טאָפּל-קאָפּ מאַשין?
ניין סטאַנציע ציילן באשרייבט פורעם-און-קלאַמערן שטעלעס. קאָפּ ציילן באשרייבט ווי פילע פּאַריזאַנז זענען יקסטרודאַד פֿאַר אַ מאָלדינג געשעעניש. א מאַשין קענען פאַרבינדן צוויי סטיישאַנז מיט איין אָדער עטלעכע שטאַרבן אַוטלעץ.
קענען די צוויי סטיישאַנז לויפן פאַרשידענע מאָולדז?
דו זאלסט נישט יבערנעמען אַז זיי קענען לויפן אַנרילייטיד פּראָדוקטן יפישאַנטלי. די סטיישאַנז טיילן יקסטרוזשאַן און פּראָצעס טנאָים, אַזוי פּראָדוקט מאַסע, פּאַריזאַן טיימינג, קאָאָלינג און דאַונסטרים אַרבעט מוזן זיין קאַמפּאַטאַבאַל. באַשטעטיקן די פּינטלעך אָרדענונג בעשאַס ינזשעניעריע.
זאָל איך קלייַבן אַ איין אָדער טאָפּל סטאַנציע פֿאַר 5 ל קאַנטיינערז?
דער באַנד פון קאַנטיינער בלויז יידענאַפייד די פּלאַטפאָרמע. קלייַבן סטאַנציע ציילן פון וועראַפייד גוט-טיילן פאָדערונג, פּראָדוקט וואָג, לויפן לענג, פורעם און שטאַרבן-קאָפּ פּלאַן, בנימצא יוטילאַטיז, פאַבריק אויסלייג און דאַונסטרים קאַפּאַציטעט.
ווי זאָל דער רעזולטאַט פון קלאַפּ מאָלדינג מאַשין זיין קאַלקיאַלייטיד?
ניצן מאָלדינג געשעענישן פּער שעה געמערט דורך פּאַרץ פּער געשעעניש און די אנגענומען בראָכצאָל. קאָנטראָלירן די רעזולטאַט קעגן גראָב צעשמעלצן פאָדערונג, קאָאָלינג און יעדער דאַונסטרים שריט. דו זאלסט נישט נוצן טרוקן ציקל אַליין ווי פּראָדוקציע רעזולטאַט.
וואָס אינפֿאָרמאַציע איז דארף פֿאַר אַ איין-קעגן-טאָפּל-סטאַנציע ציטאַט?
צושטעלן די טייל צייכענונג, מאַטעריאַל מיינונג, פאַרטיק און גראָב פּאַריזאַן מאַסע, וואַנט און קוואַליטעט רעקווירעמענץ, גוט-טיילז ציל, SKU פּלאַן, פורעם און קאַוואַטי באַגריף, יוטילאַטיז, אויסלייג און דאַונסטרים ויסריכט.