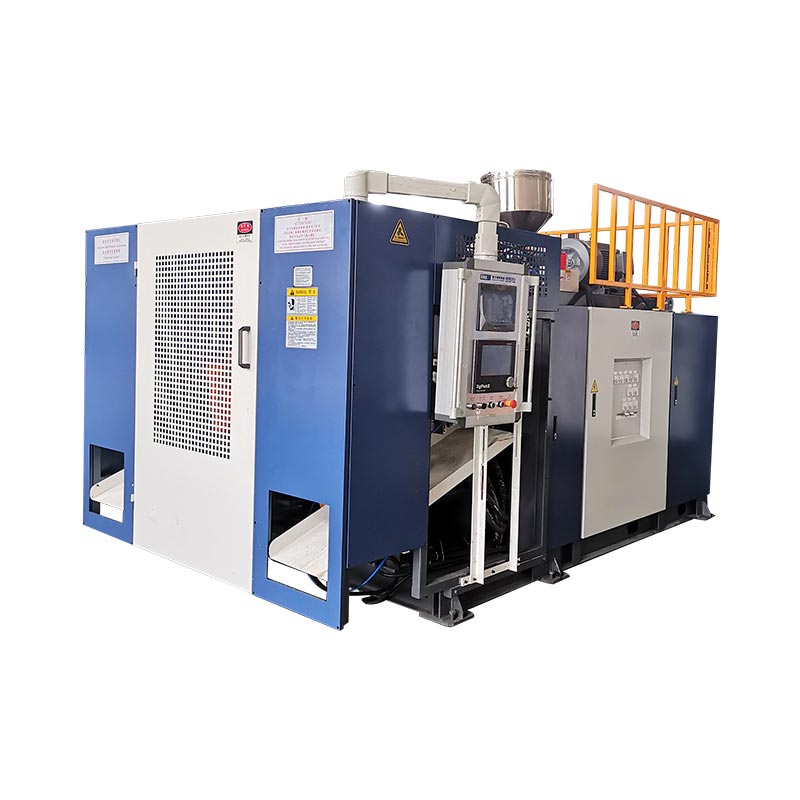
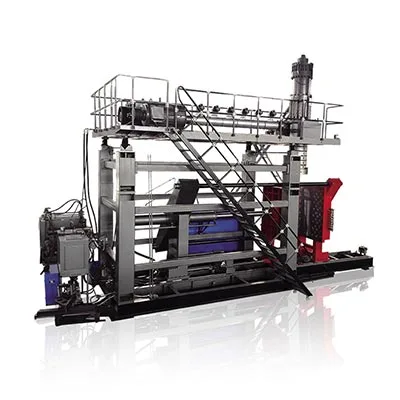
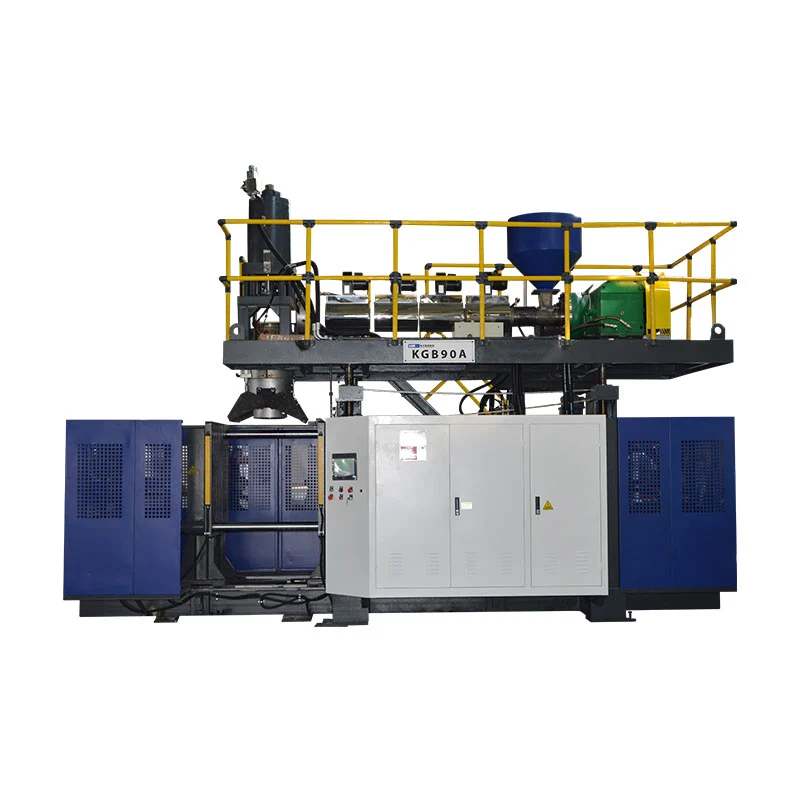
א סערוואָ הידראַוליק קלאַפּ מאָלדינג מאַשין ניצט אַ סערוואָ-קאַנטראָולד מאָטאָר-פּאָמפּע פּעקל צו צושטעלן הידראַוליק מאַכט לויט די אַפּערייטינג פאָדערונג פון די מאַשין. קלייַבן עס דורך די מווומאַנץ, דרוק-לויפן רעקווירעמענץ און אנגענומען פּראָדוקט רעזולטאַטן עס מוזן צושטעלן, אלא ווי אַ סערוואָ פירמע אָדער אַן אַנסאַפּאָרטיד ענערגיע-שפּאָרן פּראָצענט. די באַשטימענדיק זאָגן איז אַ קאַנטראָולד פּראָדוקציע פּראָצעס מיט קלאָר מעזשערמאַנט באַונדריז.
א קויפן פאַרגלייַך ווערט מיסלידינג ווען דריי פאַרשידענע פֿראגן טיילן איין ענטפער: וואָס מאַכט די פּאָמפּע, וואָס באוועגט די פורעם און וואָס קאָנטראָלס די טייל. א סערוואָ מאָטאָר קענען פֿאַרבעסערן ווי אַ הידראַוליק צושטעלן ריספּאַנדז. עס טוט נישט ווענדן אַ הידראַוליק צילינדער אין אַן עלעקטריש אַקטואַטאָר, אַראָפּנעמען די קאָאָלינג פאָדערונג, אָדער פאַרלייגן די פלאַש ס פאַרטיק וואַנט גרעב.
האַלטן די טשעקס אויף די פּערטשאַסינג שאָרטליסט:
- ידענטיפיצירן די פאָר טיפּ און קאָנטראָל פאַרנעם פון יעדער מאַשין אַקס.
- לייענען פּאָמפּע מאָטאָר מאַכט סעפּעראַטלי פון יקסטרוזשאַן און גאַנץ מאַשין פאָדערונג.
- איבערבליק סיימאַלטייניאַס מווומאַנץ, ניט בלויז יחיד מאַקסימום רייטינגז.
- פּרובירן וואַרעם פּראָדוקציע מיט די פאַקטיש פורעם, סמאָלע און אַקסעפּטאַנס כּללים.
- דאַרפן דיאַגנאָסטיק רעקאָרדס, ריקאַוועראַבאַל סעטטינגס און סערוויס דאָקומענטן.
אָנהייבן מיט וואָס די סערוואָ סיסטעם אַקשלי קאָנטראָלס
אין אַ סערוואָ-הידראַוליק סיסטעם, די עלעקטריק פאָר און מאָטאָר קאָנטראָל די פּאָמפּע וואָס סאַפּלייז הידראַוליק מאַכט. די הידראַוליק קרייַז פון די מאַשין דעמאָלט דיסטריביוץ די מאַכט צו די באַטייַטיק אַקטוייטערז. פרעגן וואָס בייַטעוודיק די קאָנטראָל שלייף רעגיאַלייץ: צושטעלן דרוק, באפוילן לויפן, אַקס שטעלע אָדער אַ קאָמבינאַציע. דאָס זענען פאַרשידענע קאָנטראָל טאַסקס, אפילו ווען אַ ציטאַט רופט זיי אַלע "סערוואָ קאָנטראָל."
Bosch Rexroth באשרייבט זייןSytronix דרייווז מיט וועריאַבאַל גיכקייַטווי מאָטאָר-פּאָמפּע קאַמבאַניישאַנז וואָס גלייַכן די פאָדערונג פֿאַר קאָננעקטעד מאַסע און רעדוצירן די פאָדערונג בעשאַס ליידיק פייזאַז. אַז יסטאַבלישיז די אַפּערייטינג פּרינציפּ. עס קען נישט באַשטימען וואָס רעקסראָטה קאַמפּאָונאַנץ, סענסאָרס אָדער ווייכווארג אַ באַזונדער Kinggle בויען ניצט, אָדער וואָס סייווינגז אַז בויען וועט דערגרייכן.
דער ערשטער פּערטשאַסינג דאָקומענט זאָל דעריבער זיין אַן אַקס פּלאַן. רשימה פורעם עפן און קלאָוזינג, וועגעלע אַרומפאָרן, קלאַפּ-שפּילקע באַוועגונג, נעמען-אויס און קיין אַקיומיאַלאַטאָר אָפּזאָגן באַוועגונג וואָס אַפּלייז. ביי יעדער באַוועגונג, רעקאָרדירן זייַן אַקטואַטאָר און קאָנטראָל אופֿן. אויב צוויי מווומאַנץ טיילן איין הידראַוליק צושטעלן, מאַכן די שייכות קענטיק. אויב אַ באַזונדער פאָר קאָנטראָלס יקסטרוזשאַן, האַלטן עס באַזונדער פון די הידראַוליק פּעקל.
צושטעלן קאָנטראָל איז נישט די זעלבע ווי טייל קאָנטראָל
א דרוק-קאַנטראָולד פּאָמפּע קענען שטיצן ריפּיטאַבאַל באַוועגונג, אָבער אַ דרוק ווערט טוט נישט באַווייַזן אַז אַ צילינדער ריטשט זייַן באפוילן שטעלע. פּונקט אַזוי, אַ ענקאָדער אויף די פּאָמפּע מאָטאָר באשרייבט די באַוועגונג פון דעם מאָטאָר. עס קען נישט אויטאָמאַטיש מעסטן די שטעלע פון פּלאַן, פורעם פּאַראַלעליזאַם אָדער די וואַנט גרעב פון די פאַרטיק פּראָדוקט. די ציטאַט זאָל ידענטיפיצירן די באַמערקונגען געניצט פֿאַר יעדער צוגעזאגט פֿונקציע.
קינגגל'סKGB2L פּראָדוקט בלאַטרשימות אַ הידראַוליק דיפערענטשאַל פּלאַן, אַ סערוואָ ייל-פּאָמפּע מאָטאָר און אַ מיצובישי פּלק. די זאכן באַשרייַבן פאַרשידענע טיילן פון דער מאַשין. א פּלק איז די סיקוואַנס קאַנטראָולער, נישט זאָגן פון אַלע עלעקטריק באַוועגונג. פֿאַר אַ ברייטערער פּראָצעס איבערבליק, דיקלאַפּ מאָלדינג מאַשין פירןדערקלערט ווו יקסטרוזשאַן, קלאַמפּינג און בלאָוינג פּאַסיק צוזאַמען.
א נוציק סערוואָ באַשרייַבונג נאָמען די קאַנטראָולד פאַנגקשאַנז און די זאָגן אַז וועראַפייז עס. א קאָמפּאָנענט סאָרט אָדער אַ מאָטאָר אָפּצייכן אַליין איז נישט אַן אַקסעפּטאַנס קריטעריע.
לייענען די ארויס נומערן אָן מיקסינג זייער מינינגז
Kinggle ס קליין פלאַש און אַקיומיאַלאַטאָר מאשינען צושטעלן נוציק ביישפילן פון סערוואָ-הידראַוליק ויסריכט אין פאַרשידענע וואָג. די פיגיערז אונטן קומען פֿון די לינגקט מאָדעל בלעטער. זיי זענען ארויס קאַנפיגיעריישאַן באַווייַזן, נישט מעזשערמאַנץ פון איין שערד פּראָדוקציע פּראָצעס. זיי זאָל פירן אַן ינזשעניעריע דיסקוסיע אלא ווי ריי די מאשינען קעגן יעדער אנדערער.
| מאָדעל און מקור | מאַקסימום קאַנטיינער קאַפּאַציטעט | קלאַמפּינג קראַפט | סערוואָ בוימל פּאָמפּע מאָטאָר | פֿאַרעפֿנטלעכט פּאָמפּע ווערט |
|---|---|---|---|---|
| KGB2L | 2 ל | 40 kN | 11 קוו | 80 ל / מין |
| KGB90A | 60 ל | 280 קן | 18.5 קוו | 150 ל / מין |
| KGB100B | 120 ל | 440 קן | 25 קוו | 200 ל / מין |
קוואלן: די דריי לינגקט Kinggle באַשרייַבונג טישן. די בלעטער שטעלן די ל / מין וואַלועס "סערוואָ פּאָמפּע דיספּלייסמאַנט"; ל / מין איז אַ לויפן-קורס אַפּאַראַט, ניט ענלעך דיספּלייסמאַנט פּער רעוואָלוציע. באַשטעטיקן די פאַקטיש דיספּלייסמאַנט פון די פּאָמפּע, גיכקייַט קייט און רייטאַד אַפּערייטינג באדינגונגען אין די אויסגעקליבן בויען דאַקיומענטיישאַן.
די KGB2L האט אַ איין-סטאַנציע פורעם-שיפטינג אָרדענונג. די KGB90A און KGB100B בלעטער באַשרייַבן אַקיומיאַלאַטאָר-קאָפּ מאשינען מיט ייל-צילינדער פורעם לאַקינג און הידראַוליק סערוואָ סיסטעמען. זייער קאַנטיינער סיזעס און קלאַמפּינג פאדערונגען זענען באטייטיק אַנדערש. דער 25 קוו פּאָמפּע מאָטאָר אויף די KGB100B איז דעריבער נישט זאָגן אַז עס איז ווייניקער עפעקטיוו ווי די 11 קוו מאָטאָר אויף די KGB2L.
באַזונדער די פּאָמפּע מאָטאָר פון די עקסטרודער מאָטאָר אויך. דיKGB100B טישליסטעד אַ 55 קוו עקסטרודער מאָטאָר צוזאמען מיט זיין 25 קוו סערוואָ בוימל פּאָמפּע מאָטאָר. די רייטינגז געהערן צו פאַרשידענע לאָודז. קיין נומער רעפּראַזענץ די עלעקטרע קאַנסומד בשעת פּראַדוסינג אַ באַזונדער אנגענומען קאַנטיינער.
צוויי קאַטאַלאָג לאַבעלס פאַרדינען ספּעציעל ופמערקזאַמקייַט
די KGB2L בלאַט ליסטעד 600 פּיסי / הר אונטער "רעזולטאַט (טרוקן ציקל)." באַהאַנדלען דאָס ווי אַ רעפֿערענץ פֿאַר טרוקן ציקל, נישט אַ צוזאָג פון 600 אנגענומען לאגלען פּער שעה. פּראָדוקציע רעזולטאַט דעפּענדס אויף די פאַקטיש פלאַש, פורעם, סמאָלע, קאָאָלינג און פינישינג סיקוואַנס. א שנעל ליידיק באַוועגונג קען נישט פאַרלייגן די רעזולטאַטן.
דער זעלביקער בלאַט ליסטעד "דורכשניטלעך ענערגיע קאַנסאַמשאַן" ווי 12 צו 18 קוו. די וניץ באַשרייַבן מאַכט, נישט ענערגיע אַקיומיאַלייטיד איבער צייַט. דו זאלסט נישט גער די קייט אין קווה פּער פלאַש אָן אַ מאַטשט מעזשערמאַנט פֿענצטער און אנגענומען-פּראָדוקט ציילן. קינגגל'סענערגיע-קאַנסאַמשאַן פירערדערקלערט אַז מעזשערמאַנט סעפּעראַטלי.
דרוק און לויפן מוזן אַרבעטן צוזאַמען דורך די פארלאנגט סיקוואַנס
א פּאָמפּע ס כעדליין לויפן ווערט טוט נישט זאָגן אַ קוינע ווי פיל לויפן בלייבט בנימצא אין די פארלאנגט דרוק. מאָטאָר מאַכט, פּאָמפּע קעראַקטעריסטיקס, ייל צושטאַנד און קרייַז לאָססעס באַגרענעצן די אַפּערייטינג פונט. איבערבליק די דרוק לויפן קאָנווערט פֿאַר די פאַקטיש פליכט ציקל, אַרייַנגערעכנט די צייט פארבראכט אין יעדער צושטאַנד. א רשימה פון באַזונדער מאַקסימום וואַלועס איז נישט גענוג.
פּאַרקער ס ט 6 פּאָמפּע קאַטאַלאָגגיט אַ סעלעקציע רוטין אַז טשעקס דיספּלייסמאַנט, גיכקייַט, ליקאַדזש, בנימצא לויפן און מאַכט אָנווער. זיין געארבעט אופֿן דיסטינגגווישיז טעאָרעטיש לויפן פון עפעקטיוו לויפן און מוסיף לאָססעס צו די טעאָרעטיש מאַכט פאָדערונג. דער אופֿן איז נוציק דאָ; זייַן באַזונדער פּאָמפּע רייטינגז זאָל ניט זיין טראַנספערד צו אַ Kinggle מאַשין.
א קורץ כעזשבן יקספּאָוזיז די פעלנדיק אינפֿאָרמאַציע
די ידעאַל הידראַוליק מאַכט פֿאַרבונדן מיט אַ דרוק חילוק און איבערגעגעבן לויפן איז:
פֿאַר אַ יללוסטראַטיוו אַפּערייטינג פונט פון 100 באַר און 60 ל / מין, די ידעאַל הידראַוליק מאַכט איז 10 קוו. אין 200 באַר מיט דער זעלביקער לויפן, עס איז 20 קוו. דאָס זענען קאַנסטראַקטאַד ביישפילן, נישט Kinggle אַפּערייטינג פּרעשערז אָדער פּרובירן רעזולטאַטן. פאַקטיש פאָר אַרייַנשרייַב מוזן אויך דעקן די באַטייַטיק לאָססעס; אַן עלעקטריקאַל ראַנג קענען ניט זיין באהאנדלט ווי ידעאַל הידראַוליק רעזולטאַט.
דער כעזשבן דערקלערט וואָס אַ 11 קוו פּאָמפּע מאָטאָר און אַ 80 ל / מין קאַטאַלאָג ווערט נישט באַשטעטיקן אַז די פּאָמפּע דיליווערז 80 ל / מין ביי יעדער דרוק. דער סאַפּלייער דאַרף צו ווייַזן די אַפּערייטינג באדינגונגען וואָס קענען פּאַסירן צוזאַמען. פרעגן פֿאַר קעסיידערדיק און ינטערמיטאַנט לימאַץ, ערלויבט גיכקייַט קייט, מאַכט באַגרענעצונג נאַטור און די קאַנסאַקווענסאַז פון דערגרייכן אַ שיעור.
איבערבליק אָוווערלאַפּינג מווומאַנץ איידער ינקריסינג פּאָמפּע גרייס
אויב וועגעלע באַוועגונג און אן אנדער הידראַוליק אַקס אָוווערלאַפּ, זייער קאַמביינד פאָדערונג קען זיין אַנדערש פון זייער יחיד פאָדערונג. דער קרייַז קען פּרייאָראַטייז אַן אַקס, טעמפּערעראַלי רעדוצירן גיכקייַט אָדער באַזונדער סאַפּלייז. פרעגן די סאַפּלייער צו דערקלערן די אויסדערוויילטע סטראַטעגיע און באַווייַזן עס בעשאַס די ספּעסאַפייד סיקוואַנס. דו זאלסט נישט יבערנעמען יעדער ציטירטן באַוועגונג ריטשאַז זייַן יחיד מאַקסימום גיכקייַט סיימאַלטייניאַסלי.
קלאַמפּינג קראַפט דאַרף אַ באַזונדער רעצענזיע פון די פורעם און קלאַמפּינג מעקאַניזאַם. א פּאָמפּע דרוק לייענען איז נישט אַ דירעקט מעזשערמאַנט פון ניצלעך קראַפט ביי די מכשירים, אדער זאָגן פון פּלאַטאַן פּאַראַלעליזאַם. פאַרגלייַכן די אָרדערד פורעם גרעב, עפן מאַך, מאַונטינג אָרדענונג און קניפּ-אַוועק פאָדערונג מיט די באוויליקט קלאַמפּינג קאַנפיגיעריישאַן.
האַלטן בלאָוינג לופט אויס פון דעם כעזשבן. די KGB100B בלאַט ס 0.8 מפּאַ ווערט איז לייבאַלד קלאַפּ דרוק. דאָס איז נישט די דרוק ראַנג פון די הידראַוליק סיסטעם. קינגגל'סנוצן-רעקווירעמענץ פירןסעפּערייץ עלעקטריקאַל צושטעלן, קאַמפּרעסט לופט און קאָאָלינג וואַסער אַזוי די סיסטעמען קענען זיין ריוויוד אויף זייער אייגענע טערמינען.
גיי די ציקל אַנשטאָט פון אויב משפטן איין ימפּרעסיוו באַוועגונג
א קורץ דעמאַנסטריישאַן קענען מאַכן אַ מאַשין קוקן אָפּרופיק בשעת באַהאַלטן ווו פּראָדוקציע צייט איז פאַרפאַלן. רעקאָרדירן די פאַקטיש סיקוואַנס פון פּאַריזאַן גרייטקייַט צו דער ווייַטער אנגענומען טייל. אַרייַננעמען די פּערמישאַנז וואָס לאָזן יעדער באַוועגונג צו אָנהייבן. א הידראַוליק אַקס ווארטן פֿאַר אַ ראָבאָט אָדער אַ קאָאָלינג צושטאַנד קען שוין זיין שנעל גענוג; אַקסעלערייטינג עס וואָלט נישט פאַרקירצן די גאַנץ ציקל.
בעשאַס שנעל אַרומפאָרן, אָבסערווירן צי די באַוועגונג ריטשאַז די פּראָוגראַמד שטעלע סמודלי און דיסעלערייץ איידער קאָנטאַקט. בעשאַס פורעם לאַקינג, ונטערזוכן דרוק בויען-אַרויף און די פאַקטיש קלאַמערן צושטאַנד. בעשאַס האלטן אָדער קאָאָלינג, קאָנטראָלירן וואָס הידראַוליק לאָודז בלייבן אַקטיוו און ווי די צושטעלן ריספּאַנדז. ביי עפן און נעמען-אויס, וואַך פֿאַר ינטערפיראַנס, דילייד פּערמישאַנז אָדער ריפּיטיד קערעקשאַנז.
רעקאָרד באַוועגונג מאָל און קוואַליטעט רעזולטאַטן צוזאַמען. א קירצער פורעם-נאָענט צייט האט קליין פּערטשאַסינג ווערט אויב עס טראגט אַ אַנסטייבאַל קניפּ-אַוועק אָדער פאָרסעס אַ שפּעטער אַדזשאַסטמאַנט. גלייך, אַ שטיל מאַכט אַפּאַראַט איז נישט גענוג אויב אַ באַוועגונג סלאָוז ווי די ייל ריטשאַז זייַן נאָרמאַל אַפּערייטינג צושטאַנד. דער פּראָצעס מוזן פאַרבינדן די באַוועגונג צו די טייל וואָס גייט עס.
האַלטן פּאַריזאָן קאָנטראָל אויף זיין אייגענע דיאַגנאָסטיק דרך
א סערוואָ הידראַוליק יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין קען האָבן אַ באַזונדער וואַנט-גרעב קאָנטראָל סיסטעם. Kinggle's KGB100B בלאַט ליסטעד אַ MOOG 100 גרעב קאָנטראָללער. דאָס קען נישט מאַכן די פּאָמפּע-גיכקייַט קאָנטראָל און שטאַרבן-ריס פּראָגראַממינג ינטערטשיינדזשאַבאַל. זיי אַדרעס פאַרשידענע פּאַרץ פון דעם פּראָצעס, און אַ פּראָבע זאָל ופהיטן ביידע סעטטינגס.
אויב וואַנט פאַרשפּרייטונג באוועגט פון ציקל צו ציקל, פאַרגלייַכן די פּאַריזאָן באַפֿעל און בנימצא באַמערקונגען מיט יקסטרוזשאַן פעסטקייַט, שאָס קאָנסיסטענסי און טיימינג. אויב איין זייַט סטייז דין, דורכקוק סענטערינג און אַליינמאַנט איידער ינקריסינג די פול פּראָפיל. קינגגל'ספּאַריזאָן פּראָגראַממינג פירערדערקלערט וואָס ווייכווארג עדיץ קענען נישט רילייאַבלי פאַרריכטן אַ מעטשאַניקאַל אָדער פּראָצעס שולד.
די פּראַקטיש קויפן בילכערקייַט איז אַ ריפּיטאַבאַל סיקוואַנס וואָס טראגט פּאַסיק פּאַרץ. די שפּיץ אַקס גיכקייַט געהערט אונטער דעם ציל. דאַרפן געשעעניש רעקאָרדס וואָס אַנטדעקן וואָס בינע געביטן ווען פּראָדוקציע אָדער קוואַליטעט איז געביטן, אלא ווי צו אָננעמען אַ איין גאַנץ ציקל נומער אָן ברייקדאַון.
פאַרגלייַכן הידראַוליק, סערוואָ-הידראַוליק און עלעקטריק דרייווז דורך די אַפּלאַקיישאַן
פאָר לאַבעלס זענען נוציק בלויז נאָך די באַוועגונג אַרקאַטעקטשער איז קלאָר. "הידראַוליק" באשרייבט ווי מאַכט ריטשאַז די אַקטואַטאָר. "סערוואָ-הידראַוליק" מוסיף אַ באַשרייַבונג פון קאָנטראָל, אָפט ביי די מאָטאָר-פּאָמפּע פּעקל. "אַלע עלעקטריק" זאָל ידענטיפיצירן עלעקטריק אַקטואַטיאָן פֿאַר די סטייטיד מאַשין מווומאַנץ. א מאַשין קענען אויך פאַרבינדן פאַרשידענע פאָר טייפּס, אַזוי אַן אַקס פּלאַן איז מער ינפאָרמאַטיוו ווי איין פירמע.
| דרייוו באַשרייַבונג | וואָס צו באַשטעטיקן | עדות צו בעטן |
|---|---|---|
| קאַנווענשאַנאַל הידראַוליק | פּאָמפּע טיפּ, מאָטאָר אָפּעראַציע און אופֿן פון קאַנטראָולינג אָדער אַנלאָודינג צושטעלן | קרייַז, פליכט טנאָים, היץ פאַרוואַלטונג און אַ מאַטשט פּראָדוקציע פּרובירן |
| סערוואָ-הידראַוליק | וואָס מאָטאָר-פּאָמפּע פאַנגקשאַנז בייַטן מיט פאָדערונג און וואָס אַקסעס טיילן די צושטעלן | דרוק-לויפן לימאַץ, קאָנטראָל פאַרנעם, באַמערקונגען און ציקל-געשעעניש רעזולטאַטן |
| עלעקטריק באַוועגונג סיסטעם | וואָס אַקסעס נוצן עלעקטריש אַקטואַטיאָן און צי קיין הידראַוליק פאַנגקשאַנז בלייַבן | אַקס רשימה, קראַפט / גיכקייַט לימאַץ, מעטשאַניקאַל דינסט באדערפענישן און פּראָדוקציע רעזולטאַטן |
מאַנופאַקטורער דאַקיומענטיישאַן ווייזט וואָס די דיסטינגקשאַן איז וויכטיק. Bosch Rexroth'sבאַשרייַבונג פון הידראַוליק פאָר מיט בייַטעוודיק גיכקייַטדערקלערט פאָדערונג-באזירט מאָטאָר-פּאָמפּע אָפּעראַציע. אדרבה,בקומ׳ס עלעקטרישע מאשין באשרײבונגבפירוש יידענאַפייד עלעקטריק קלאַמפּינג, עקסטרודער הייבן און נעמען-אויס. דער יענער איז אַ דעפֿיניציע ביישפּיל, נישט אַ רעקאָמענדאַציע צו פאַרבייַטן די הידראַוליק מאָדעלס פון Kinggle אָדער זאָגן פון אַ Kinggle עלעקטריק קרבן.
דו זאלסט נישט יבערנעמען אַז אַ קאַנווענשאַנאַל הידראַוליק פּעקל לויפט מיט פול מאַסע דורך יעדער פּויזע. זייַן פּאָמפּע און אַנלאָודינג עריינדזשמאַנץ דאַרפֿן צו זיין אָפּגעשטעלט. פּונקט אַזוי, טאָן ניט יבערנעמען אַז אַ סערוואָ פּעקל ילימאַנייץ קאָאָלינג, ייל זאָרגן אָדער יעדער הידראַוליק אָנווער. Bosch Rexroth באשרייבט רידוסט היץ אַרייַנשרייַב און קאָאָלינג פאָדערונג פֿאַר זייַן וועריאַבאַל-גיכקייַט סיסטעמען, אָבער דאָס איז נישט אַ פאָדערן אַז די גאַנץ פּראָדוקציע צעל דאַרף קיין קאָאָלינג.
פֿאַר ייַנשאַפונג, רשימה די מאַשין וואָס פיץ די פורעם און די פארלאנגט קראַפט, קאַמפּליץ די סיקוואַנס און קענען זיין מיינטיינד לאָוקאַלי. דערנאָך פאַרגלייַכן געמאסטן רעזולטאַטן אויף דער זעלביקער פּראָדוקט יקער. אויב היגיענע כּללים באַגרענעצן הידראַוליק ייל לעבן דעם פּראָדוקט, דעפינירן די לימיטעד געגנט און דערלויבט עריינדזשמאַנץ בפירוש. אויב סערוויס אַקסעס איז שווער, דורכקוקן קאָמפּאָנענט פאַרבייַט פּאַטס איידער טשוזינג די פּעקל.
א פאָר אַרקאַטעקטשער ערנז זיין אָרט דורך פּראָדוקט פּאַסיק און דאַקיומענטאַד רעזולטאַטן. טשאָאָסינג די נואַסט פירמע איידער דיפיינינג די טייל קריייץ אַ טייַער פאַרגלייַך מיט קיין פאַרלאָזלעך באַשלוס יקער.
מאַכן די אַקסעפּטאַנס פּרובירן ענטפֿערן די פּערטשאַסינג קשיא
א סערוואָ-הידראַוליק אַקסעפּטאַנס פּראָבע זאָל באַשטימען צי די אָרדערד פּעקל קאַמפּליץ די פארלאנגט פּראָדוקציע סיקוואַנס אונטער דיפיינד טנאָים. שטימען די פּראָדוקט צייכענונג, פורעם רעוויזיע, סמאָלע מיינונג און אנגענומען טייל טעסץ איידער פליסנדיק. ידענטיפיצירן די פאַקטיש מאַשין בויען און ווייכווארג רעוויזיע. טשאַנגינג די פּרובירן אַרטיקל מידוויי קענען מאַכן משמעות בעסער ענערגיע אָדער ציקל רעזולטאַטן אוממעגלעך צו פאַרגלייַכן.
ניצן באַזונדער רעקאָרדס פֿאַר הידראַוליק-פאָר נאַטור און גאַנץ מאַשין ענערגיע. א פּאָמפּע-פאָר סאַב-מעטער קענען העלפֿן דערקלערן ווו די הידראַוליק פּעקל ניצט עלעקטרע. די ינקאַמינג מאַשין מעטער קען אויך כאַפּן יקסטרוזשאַן, כיטערז און אינסטאַלירן אַגזיליערי. ניט דאַווקע קאַפּטשערז די קאַמפּרעסער אָדער טשילער. רעקאָרדירן די גרענעץ בייַ די רעזולטאַט אַנשטאָט פון דיסקרייבינג יעדער לייענען ווי "מאַשין קאַנסאַמשאַן."
EUROMAP 46.2, ווערסיע 1.0, ספּעציפיצירט פּראָדוקט-פֿאַרבונדענע ענערגיע מעזשערמאַנט פֿאַר אַ יקסטרוזשאַן קלאַפּ מאָלדינג מאַשין מיט אַ געגעבן פורעם און קונה-דיפיינד פּראָדוקט רעקווירעמענץ. עס רופט פֿאַר סטאַביל אָטאַמאַטיק אָפּעראַציע, פאַס טנאָים און ייל טעמפּעראַטור איידער מעזשערמאַנט. זייַן מעזשערמאַנט טנאָים אַרייַננעמען בייַ מינדסטער 10 מינוט און בייַ מינדסטער 15 סייקאַלז. דאָס זענען ענערגיע-מעסטן רעקווירעמענץ, נישט אַ גאַנץ רילייאַבילאַטי אָדער טראַנספּאָרט אַקסעפּטאַנס פּראָבע.
ניצן די רעקאָמענדאַציע דיפיינד טנאָים ווען דער אופֿן איז אַ טייל פון די קויפן העסקעם. לייג אַ באַזונדער לויפן און מוסטערונג פּלאַן פּאַסיק פֿאַר די פּראָדוקט און פּראָדוקציע ריזיקירן. א מער ענדעראַנס פאָדערונג דאַרף זיין אייגענע מסכים געדויער, סטאַפּס פּאָליטיק, ינספּעקשאַנז און דיווייישאַן האַנדלינג; עס זאָל ניט זיין ימפּלייד דורך די ענערגיע פּרובירן אַליין.
- פרירן די פּראָבע קאַנפיגיעריישאַן, פּראָדוקט אידענטיטעט, יוטילאַטיז און קוואַליטעט לימאַץ.
- סטאַביליזירן די מאַשין לויט די מסכים אופֿן און אַפּערייטינג ינסטראַקשאַנז.
- רעקאָרדירן די נאָרמאַל פּראָדוקציע סיקוואַנס, אַרייַנגערעכנט אָוווערלאַפּינג מאָושאַנז און פּאָזאַז.
- מעסטן עלעקטרע און אנגענומען רעזולטאַט איבער דער זעלביקער דיפיינד פֿענצטער.
- דורכקוקן סאַמפּאַלז קעגן די מסכים דימענשאַנז, וואַנט לאָוקיישאַנז און פאַנגקשאַנאַל טעסץ.
- רעפּראָדוצירן דערלויבט האַלטן-און-ריסטאַרט טנאָים און רעקאָרדירן אָפּזוך נאַטור.
- נאָענט דיווייישאַנז מיט שטיצן רעזולטאַטן און ראַטעווען די באוויליקט סעטטינגס.
ענערגיע פּער אנגענומען טייל איז געמאסטן קווה צעטיילט דורך אנגענומען טיילן פון דער זעלביקער פֿענצטער. אויב דער פּראָצעס איז בלויז פֿאַר די מאַשין גרענעץ, נאָמען די מעטריק אַקאָרדינגלי. דעם פּערטשאַסינג מאָס זאָל ניט זיין צעמישט מיט EUROMAP ס פּראָדוקט-מאַסע דענאָמינאַטאָר, און עס זאָל נישט באַהאַלטן די רידזשעקץ דורך ציילן יעדער מאָולדיד נומער ווי אַ אנגענומען רעזולטאַט.
קינגגל'ספאַבריק אַקסעפּטאַנס פּרובירן פירןווייזט פארוואס אַ נאַקעט "דורכגעגאנגען" רעזולטאַט איז שוואַך זאָגן. צולייגן דעם לאָגיק צו די פאָר פּעקל: זאָגן וואָס איז באמערקט, אונטער וואָס צושטאַנד, קעגן וואָס שיעור און וואָס געטראפן ווען די סיקוואַנס איז געביטן.
א סערוויסאַבאַל סיסטעם סעפּערייץ הידראַוליק חסרונות פון פּראָצעס חסרונות
קלייַבן אַ פּעקל וואָס אַלאַוז וישאַלט צו ידענטיפיצירן אַ פּראָבלעם איידער אַדזשאַסטינג סעטטינגס. א סערוואָ שרעק, אַ דרוק פלאַקטשויישאַן און אַ דין פלאַש וואַנט זענען פאַרשידענע אַבזערוויישאַנז. זיי קען זיין פארבונדן, אָבער טרעאַטינג זיי ווי איין "הידראַוליק פּראָבלעם" קענען פירן צו ומנייטיק ענדערונגען. אָנהייבן מיט די רעקאָרדעד געשעעניש און פאַרגלייַכן עס מיט די לעצטע באוויליקט פּראָדוקציע באַסעלינע.

| אָבסערוואַציע | פאַרגלייַכן ערשטער | ויסמיידן דעם דורכוועג |
|---|---|---|
| באַוועגונג סלאָוז נאָך וואַרעם-אַרויף | פאַקטיש ייל צושטאַנד, דרוק / לויפן ענטפער, קאָאָלינג און רעקאָרדעד אַקס צייט | פאַרגרעסערן יעדער דרוק באַשטעטיקן |
| דרוק ענדערונגען בשעת באַוועגונג סטאָלז | באַפֿעל, בנימצא באַמערקונגען, סיקוואַנס דערלויבעניש און קרייַז צושטאַנד | אַסומינג די מאָטאָר איז ונדערסיזעד |
| ציקל צייט ריסעס אָבער אַקס צייט בלייבן סטאַביל | קאָאָלינג, פּאַריזאַן גרייטקייַט, נעמען-אויס און דאַונסטרים ווייץ | בייינג אַ פאַסטער פּאָמפּע צו פאַרריכטן אַ אַנדערש באַטאַלנעק |
| וואנט פאַרשפּרייטונג ענדערונגען | פּאַריזאָן פּראָפיל, יקסטרוזשאַן פעסטקייַט, מכשירים און באַטייַטיק באַמערקונגען פון די אַקטואַטאָר | טרעאַטינג פּאָמפּע גיכקייַט ווי אַ וואַנט-גרעב רעצעפּט |
די טשעקס אָרגאַניזירן די ויספאָרשונג; זיי טאָן ניט פאַרבייַטן די סאַפּלייער ס שולד דערגייונג פּראָצעדור. גשמיות ינספּעקשאַנז, עלעקטריקאַל מעזשערמאַנץ און הידראַוליק אַדזשאַסטמאַנץ דאַרפן אָטערייזד פּערסאַנעל. מאַשין ינסטראַקשאַנז זאָל זאָגן ווי צו יזאָלירן עלעקטריקאַל, הידראַוליק און פּנעוומאַטיש ענערגיע און האַנדלען מיט ריטיינד לאָודז. סטאָפּפּינג אַ מאָטאָר אַליין טוט נישט פעסטשטעלן אַז אַ הידראַוליק קרייַז איז זיכער צו עפענען.
OSHA ס כאַזערדאַס ענערגיע גיידאַנסיידענאַפייד הידראַוליק און פּנעוומאַטיש ענערגיע צוזאמען עלעקטריקאַל און מעטשאַניקאַל כאַזערדז. ניצן די אָנווענדלעך היגע רעקווירעמענץ און די מאַשין-ספּעציפיש אפגעזונדערטקייט פּראָצעדור. קיינמאָל בייפּאַס אַ ינטערלאַק אָדער לוסאַן אַ לעבן קשר צו פאָרשן אַ דרוק פּראָבלעם.
דורכקוקן די סערוויס פּעקל איידער טראַנספּאָרט
דאַרפן אַן ינדעקסט הידראַוליק קרייַז, עלעקטריקאַל דראַווינגס, קאָמפּאָנענט טייל נומערן, באוויליקט ייל און פילטער ספּעסאַפאַקיישאַנז, וישאַלט ינסטראַקשאַנז און אַ דאַקיומענטאַד סעטטינגס באַקאַפּ. דער קוינע זאָל וויסן ווי צו פאַרבייַטן אַ פאָר אָדער קאָנטראָללער אָן לוזינג די באוויליקט קאַנפיגיעריישאַן. שטימען ווער קענען אַקסעס פּראָטעקטעד פּאַראַמעטערס און ווי אַ געביטן באַשטעטיקן וועט זיין רעקאָרדעד און ריווערסט.
קאָנטראָלירן קאַבינעט אַקסעס און קאָאָלינג עריינדזשמאַנץ קעגן די פאַבריק סוויווע. דורכקוקן צי וישאַלט קענען דערגרייכן סערוויס פונקטן אָן רימוווינג אַנרילייטיד ויסריכט אָדער אַרייַן אַ כאַזערדאַס געגנט. אַוויילאַביליטי פון ספּער פּאַרץ פארדינט אַ באַטאָנען דיסקוסיע וועגן ידענטיפיערס און צושטעלן עריינדזשמאַנץ, נישט אַ צוזאָג אַז באַקאַנט קאָמפּאָנענט בראַנדז עלימינירן דאַונטיים.
א נוציק כאַנדאָווער כולל די אנגענומען באַסעלינע, די שרעק רשימה און די זאָגן דארף פֿאַר ווייַט דיאַגנאָסיס. דאָס אַלאַוז די פאַבריק צו באַריכט אַן יידענאַפייד צושטאַנד אַנשטאָט פון שיקן אַ ווידעא פון אַן אַניקספּליינד האַלטן.
שטעלן די פאָר סיסטעם אין די קויפן באַשרייַבונג
א ציטאַט זאָל פאַרבינדן די פאָר פּעקל צו אַ באוויליקט פּראָדוקט און פּראָדוקציע ציל. אָנהייבן מיט די טייל צייכענונג, פאַרטיק וואָג, וואַנט רעקווירעמענץ, סמאָלע מיינונג, מכשירים אָרדענונג און פּלאַננעד שיפץ. דערנאָך דעפינירן די מווומאַנץ און אַפּערייטינג באדינגונגען די מאַשין מוזן פאַרענדיקן. דאָס גיט די סאַפּלייער אַ פליכט צו סאָלווע אלא ווי אַ בקשה פֿאַר אַ באַזונדער מאָטאָר גרייס.
פֿאַר אַ קליין פלאַש, דיKGB2Lגיט אַ ארויס קליין-קאַפּאַציטעט סטאַרטינג פונט. פֿאַר גרעסערע ינדאַסטרי פּראָדוקטן, דיKGB90AאוןKGB100Bצושטעלן אַקיומיאַלאַטאָר-מאַשין באַווייַזן. אויסקלייַבן צווישן זיי דורך די פולשטענדיק מכשירים און פּראָצעס פאָדערונג, נישט נאָמינאַל קאַנטיינער באַנד אַליין.
דער פאָר פּלאַן זאָל זאָגן די הידראַוליק צושטעלן אָרדענונג, פּאָמפּע און מאָטאָר אידענטיטעט, קאַנטראָולד וועריאַבאַלז, פארלאנגט באַמערקונגען און קאָשער אַפּערייטינג קאָנווערט. צוטשעפּען די מסכים סיקוואַנס און ידענטיפיצירן וואָס אַקשאַנז קען אָוווערלאַפּ. אַרייַננעמען ייל קאָאָלינג און פאַבריק טנאָים ווייַל די ויסריכט מוזן אַרבעטן אין די ריסיווינג פאַבריק, ניט בלויז אין די פּראָבע געגנט פון די סאַפּלייער.
- דעפינירן פּאַסיק פּראָדוקט פּראָדוקציע סעפּעראַטלי פֿון די פאָרשטעלונג פון טרוקן ציקל.
- ספּעציפיצירן די ענערגיע גרענעץ און די מסכים מעזשערמאַנט אופֿן.
- זאָגן ווי ציקל געשעענישן, דיווייישאַנז און מוסטער אידענטיטעט וועט זיין רעקאָרדעד.
- ידענטיפיצירן די דראַווינגס, ווייכווארג באַקאַפּס און וישאַלט טעקעס סאַפּלייד ביי כאַנדאָוווער.
- שטימען די דערלויבט ריסטאַרט סינעריאָוז און זאָגן פארלאנגט צו אָננעמען זיי.
האַלטן פאָרשטעלונג און געשעפט טערמינען יקספּליסאַט. אויב ענערגיע רעדוקציע איז אַ פּערטשאַסינג צושטאַנד, דעפינירן די פאַרגלייַך באַסעלינע און פּרובירן אַרטיקל. אויב אַ געראַנטיד רעזולטאַט ענינים, זאָגן די אנגענומען-טייל קרייטיריאַ און פּראָצעס טנאָים. א גענעראַל צוזאָג פון שנעל ענטפער קענען נישט פאַרענטפערן אַ פּאָלעמיק וועגן אַ פּאַמעלעך פּראָדוקציע שורה.
די סטראָנגעסט פאָרשלאָג וועט דערקלערן וואָס זיין אויסגעקליבן דרוק-לויפן פּעקל איז פּאַסיק פֿאַר די פורעם און סיקוואַנס, ווי די פּראָבע וועט באַווייַזן די ברירה און ווי די ריסיווינג פאַבריק קענען ופהיטן די רעזולטאַט. קויפן אַז ינזשעניעריע פּאַסיק. א סערוואָ פירמע איז בלויז דער אָנהייב פון די אַסעסמאַנט.
צו דיסקוטירן אַ Kinggle קאַנפיגיעריישאַן, שיקן די פּראָדוקט צייכענונג, סמאָלע מיינונג, פורעם אינפֿאָרמאַציע און ציל אנגענומען רעזולטאַט דורך דיKinggle פּרויעקט אָנפרעג בלאַט. אַרייַננעמען די וואָולטידזש פון די ריסיווינג פאַבריק, קאָאָלינג טנאָים און דאַונסטרים ויסריכט אַזוי די פאָר סיסטעם קענען זיין ריוויוד ווי אַ טייל פון דער פּראָדוקציע צעל.
בליצפּאָסט:sales@kinggle.com· טעלעפאָן:+86-574-87103665
אָפט געשטעלטע פֿראגן
איז אַ סערוואָ הידראַוליק קלאַפּ מאָלדינג מאַשין אַלע עלעקטריק?
ניין א סערוואָ-הידראַוליק מאַשין ניצט אַן עלעקטריש סערוואָ פאָר צו קאָנטראָלירן אַ הידראַוליק פּאָמפּע בשעת הידראַוליק בוימל נאָך טראַנסמיטט מאַכט צו די באַטייַטיק אַקטוייטערז. אַן אַלע-עלעקטריק באַוועגונג סיסטעם ניצט עלעקטריקאַל דרייווז פֿאַר די ספּעסיפיעד מאַשין מווומאַנץ. קוק די פאָר טיפּ פון יעדער אַקס, אַרייַנגערעכנט פורעם נאָענט, וועגעלע אַרומפאָרן און נעמען-אויס, אלא ווי רילייינג אויף אַ גענעראַל מאַשין פירמע.
טוט סערוואָ קאָנטראָל אויטאָמאַטיש פֿאַרבעסערן פלאַש וואַנט גרעב?
ניין פּאָמפּע קאָנטראָל און פּאַריזאָן פּראָגראַממינג דורכפירן פאַרשידענע דזשאָבס. א סטאַביל הידראַוליק צושטעלן קענען שטיצן אַן אַקטואַטאָר וואָס דעפּענדס אויף עס, אָבער וואַנט פאַרשפּרייטונג אויך דעפּענדס אויף די שטאַרבן-ריס פּראָפיל, מכשירים אַליינמאַנט, יקסטרוזשאַן פעסטקייַט, סמאָלע און טייל דזשיאַמאַטרי. דיאַגנאָזירן באַפֿעל און באַמערקונגען אָפּפירונג איידער טשאַנגינג די פּראָפיל אָדער ינקריסינג די קוילעלדיק וואָג פון טייל.
קענען סערוואָ בוימל פּאָמפּע מאָטאָר מאַכט פאָרויסזאָגן די עלעקטרע רעכענונג?
נישט אַליין. די מאָטאָר שאַץ באשרייבט איין אינסטאַלירן קאָמפּאָנענט, נישט גאַנץ מאַשין ענערגיע איבער אַ פּראָדוקציע יבעררוק. מעסטן קוו ביי אַן יידענאַפייד גרענעץ און ציילן די אנגענומען רעזולטאַט איבער דער זעלביקער פֿענצטער. אַרייַננעמען קאַמפּרעסער און קאָאָלינג ענערגיע סעפּעראַטלי ווען זיי פאַלן אַרויס די גרענעץ. פאַרגלייַכן די זעלבע פּראָדוקט און קוואַליטעט באדערפענישן.
וואָס זאָל אַ קוינע פאַרגלייַכן צווישן צוויי סערוואָ-הידראַוליק ציטאטן?
פאַרגלייַכן די אַקס רשימה, קלאַמערן און פורעם פּאַסיק, פארלאנגט דרוק-לויפן אַפּערייטינג פונקטן, סיימאַלטייניאַס מווומאַנץ, ייל קאָאָלינג, קאָנטראָל דיאַגנאָסטיקס און סערוויס דאָקומענטן. דערנאָך פאַרגלייַכן פּראָצעס רעזולטאַטן אונטער מאַטשט פּראָדוקט טנאָים. א גרעסערע פּאָמפּע אָדער אַ קלענערער מאָטאָר איז נישט אויטאָמאַטיש דער בעסטער ברירה. דער פּעקל מוזן פאַרענדיקן די מסכים סיקוואַנס אָן לוזינג פּאַסיק רעזולטאַט.
קענען אַ יגזיסטינג הידראַוליק קלאַפּ מאָלדינג מאַשין זיין אַפּגריידיד מיט אַ סערוואָ פּאָמפּע?
א רעטראָפיט קען זיין פיזאַבאַל, אָבער עס דאַרף אַן ינזשעניעריע רעצענזיע. קאָנטראָלירן די פּאָמפּע, מאָטאָר און פאָר קאָמבינאַציע, וואַלווז, דרוק לימאַץ, קאָאָלינג, קאָנטראָל צובינד און זיכערקייַט פאַנגקשאַנז. אויך ידענטיפיצירן די יגזיסטינג פּראָדוקציע באַטאַלנעק. ריפּלייסינג די פּאָמפּע פאָר קענען נישט באַזייַטיקן אַ פורעם קאָאָלינג אָדער יקסטרוזשאַן שיעור, און די מאַדאַפייד מאַשין דאַרף אַ דיפיינד קאַמישאַנינג און אַקסעפּטאַנס פּלאַן.